Hubungi Perusahaan UDTECH

Kualitas Bersertifikat ISO
Buat Lembar Model & Utilitas Anda
Mesin Egg Roll Otomatis
Mesin Egg Roll Otomatis untuk Wafer Gulung Renyah
5 konfigurasi UD yang terdokumentasi, dari sekitar 300 pcs/jam pada mesin ringkas hingga 330 pcs/menit pada tiga lini, dengan pemanasan listrik, gas alam, dan LPG untuk proyek wafer gulung berongga dan berisi
Mesin egg roll otomatis dari UD memanggang lembaran adonan cair tipis lalu menggulungnya saat masih hangat menjadi stik wafer renyah. UD menyediakan unit listrik ringkas, sistem berpemanas gas dua lini dan tiga lini; mulai dari produk, resep, target output, utilitas, dan batas pengemasan, lalu cocokkan masukan tersebut dengan model terdokumentasi dan dasar penerimaan.
Lingkup model yang terdokumentasi
YT-06, YT-12, YT-02DJ, YT05-2, dan YT05-3Rentang output ringkas
Sekitar 300-600 pcs/jam, bergantung pada model dan produkRentang output multi-lini
Sekitar 220 pcs/menit untuk dua lini atau 330 pcs/menit untuk tiga liniAlur produk
Egg roll dan stik wafer berongga atau berisi di bagian tengahDasar pemilihan
Resep, ukuran per buah, output, utilitas, luas tapak, dan antarmuka pengemasanHasil penawaran harga
Satu model terkonfirmasi, daftar utilitas, batas lini, dan rencana penerimaanSistem Otomatis UD
5 Konfigurasi terdokumentasi
300 – 600 Pcs/jam (ringkas)
Hingga 330 Pcs/menit (tiga lini)
Gas & Listrik Lingkup pemanasan
Format Produk dan Masukan Resep
Produsen mesin hanya dapat memberikan penawaran perangkat keras yang tepat setelah produk didefinisikan dalam istilah terukur. Integritas wafer berubah sesuai perilaku adonan cair, ketebalan lembaran, profil pemanggangan, geometri gulungan, dan waktu yang tersedia untuk membentuk lembaran saat masih fleksibel; studi termal industri wafer tahun 2025 mengaitkan distribusi suhu pelat pemanggang dengan ketebalan wafer dan distribusi warna.
Adonan cair dan porsi adonan
Kirim
Resep atau sampel, rentang viskositas, berat porsi adonan, dan informasi padatan
Mengapa ini penting
Aliran dan kadar air memengaruhi pelapisan, pelepasan, waktu pemanggangan, dan kekuatan lembaran
Penerimaan
Resep yang disetujui, pengaturan porsi adonan, dan kondisi uji coba sampel
Geometri gulungan
Kirim
Panjang, diameter luar, ketebalan dinding, pola garis, dan kondisi ujung
Mengapa ini penting
Geometri mengubah alat pembentuk, posisi pemotongan, jalur pendinginan, dan jumlah pengemasan
Penerimaan
Metode pengukuran, ukuran sampel, dan kerusakan yang diizinkan
Wafer berongga atau berisi
Kirim
Jenis isian, suhu, takaran, posisi inti, dan profil alergen
Mengapa ini penting
Isian memengaruhi pilihan nosel, waktu, pembersihan, dan pendinginan hilir
Penerimaan
Berat isian, pemusatan, kebocoran, dan pemeriksaan pembersihan
Kualitas produk jadi
Kirim
Referensi warna, target kerenyahan, target kadar air, dan format pengemasan
Mengapa ini penting
Distribusi termal memengaruhi ketebalan dan warna lembaran, sedangkan pendinginan memengaruhi kerenyahan saat keluar untuk dikemas
Penerimaan
Sampel yang disetujui dan metode uji yang dapat diulang
Lingkup Lini Dari Persiapan Adonan Cair hingga Pengemasan
“Otomatis” menjelaskan pengoperasian mesin, bukan batas lini tanpa batas. Tetapkan setiap serah terima hulu dan hilir dalam penawaran agar lini produksi memiliki penanggung jawab yang jelas pada pencampuran, pemanggangan, penggulungan, pendinginan, dan pengemasan; paten pembentukan wafer yang diterbitkan menunjukkan mengapa pemanggangan, pemotongan, dan pembentukan merupakan tahap proses yang saling terkait, bukan nama modul yang dapat dipertukarkan.
Tahap Proses
Fungsi Dasar Mesin
Keputusan Proyek
Bukti Penerimaan
Persiapan adonan cair
Mengumpankan adonan cair yang telah disiapkan ke sistem porsi adonan
Premiks manual, mixer yang disediakan, atau sistem pabrik yang sudah ada
Ukuran bets, suhu, viskositas, dan metode pemindahan
Penakaran dan pelapisan
Menakar jumlah terkontrol pada permukaan pemanggang
Rentang resep dan suku cadang pergantian produk
Berat porsi adonan dan cakupan lembaran
Pemanggangan
Menerapkan panas listrik atau gas yang terkontrol
Warna produk, pelepasan lembaran, dan sumber panas di lokasi
Sampel yang disetujui pada resep dan pengaturan yang dinyatakan
Penggulungan dan pemotongan
Membentuk lembaran hangat dan memotong panjang target
Berongga atau berisi, diameter, panjang, dan pola
Rencana sampel dimensi dan kerusakan
Pendinginan dan pemindahan
Mengeluarkan produk dari stasiun pembentukan
Panjang konveyor pendinginan, akumulasi, dan orientasi
Suhu saat keluar untuk dikemas dan susut pemindahan
Antarmuka pengemasan
Menyerahkan produk ke sistem hilir
Pengemasan manual, flow wrapper, pemuat baki, atau konveyor pabrik
Tinggi antarmuka, kecepatan, penyangga, dan alur produk ditolak
Aturan Batas
Jika pendinginan, pengangkutan, pengisian, atau pengemasan diperlukan, cantumkan sebagai peralatan yang termasuk atau sebagai antarmuka lokasi yang ditentukan. Penawaran mesin saja dan lini produksi egg roll lengkap merupakan hasil yang berbeda meskipun keduanya menggunakan inti pemanggangan dan penggulungan yang sama.
Perbandingan Model dan Utilitas yang Terkonfirmasi
Lima model UD terdokumentasi dibandingkan di bawah ini. Output yang diterbitkan bersifat perkiraan dan bergantung pada produk, sehingga penerimaan akhir harus menyatakan resep, dimensi per buah, format berisi atau berongga, durasi uji, dan titik penghitungan buah yang baik; dasar produk ini penting karena distribusi termal pelat pemanggang dapat mengubah ketebalan dan warna wafer.
| Lingkup atau model | Output yang diterbitkan | Daya dan panas | Luas tapak / ukuran | Penggunaan perbandingan terbaik |
|---|---|---|---|---|
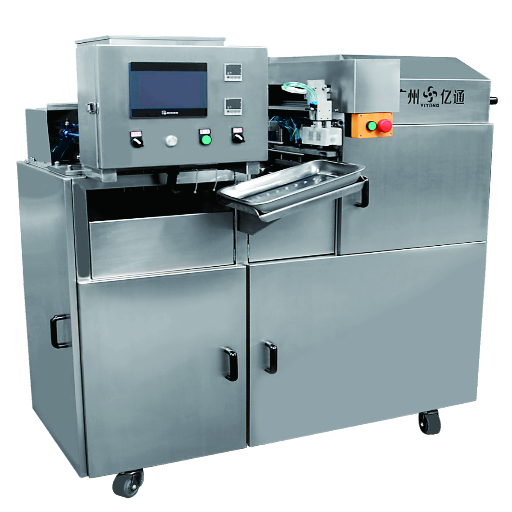
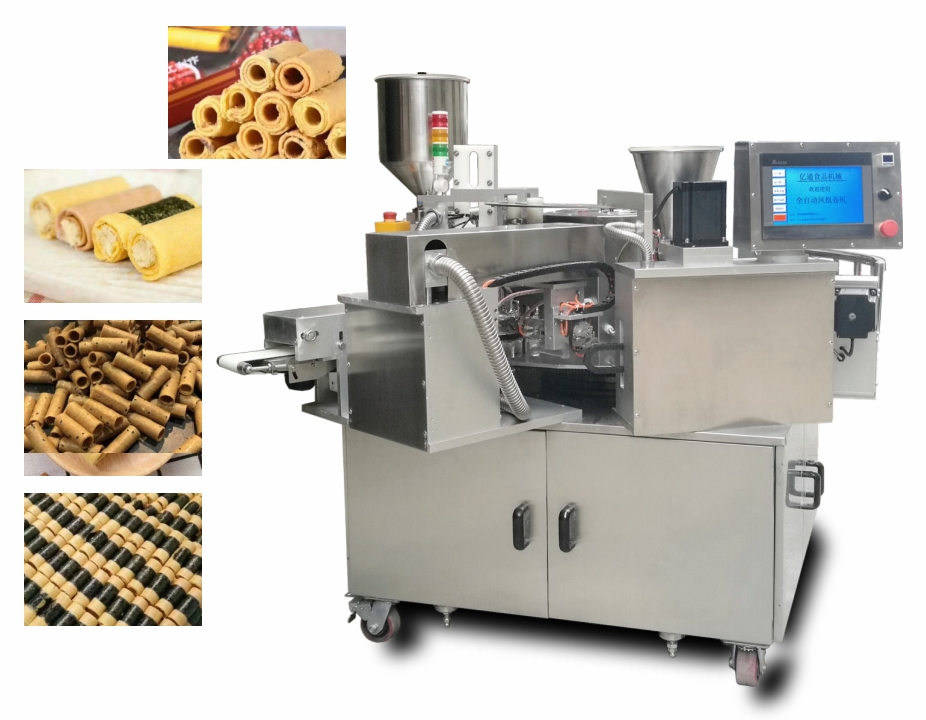
| YT-06 ringkas | Sekitar 300 pcs/jam | Panas 2 × 2,5 kW; transmisi 0,8 kW; 380 V ±10%; udara 0,2 m³/menit pada ≥0,6 MPa | 1400 × 900 × 1480 mm | Toko roti, display ritel, atau produksi volume rendah |
| Produksi ringkas YT-12 | Sekitar 600 pcs/jam | Panas 4 × 2,5 kW; transmisi 1,1 kW; 380 V ±10%; udara 0,2 m³/menit pada ≥0,6 MPa | 2200 × 900 × 1480 mm | Produksi ringkas beroutput lebih tinggi dengan empat unit pemanas |
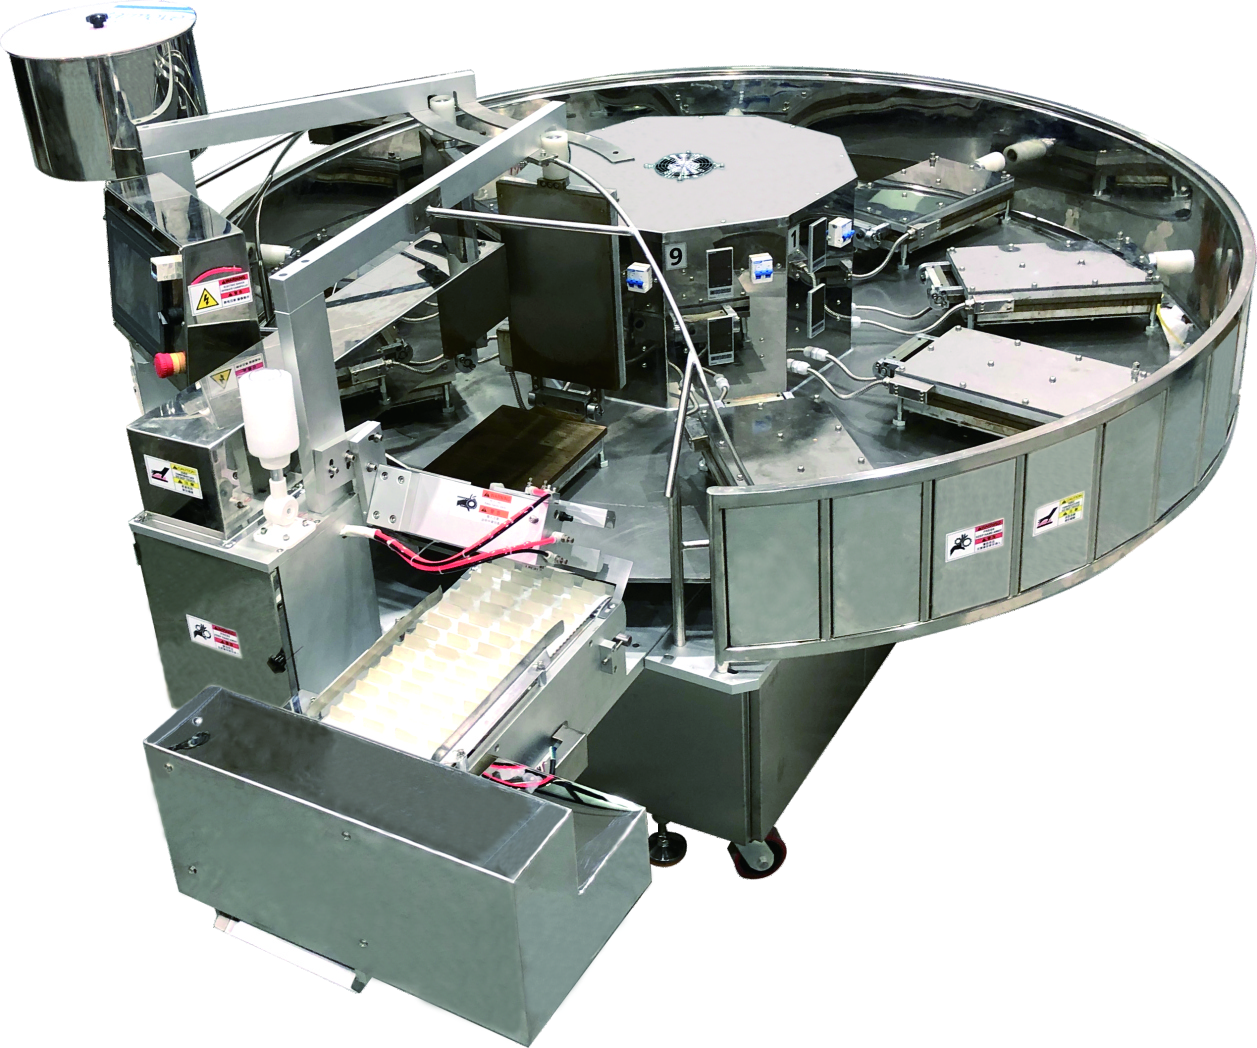
| YT-02DJ rotari | Sekitar 500-600 stik/jam | Panas 9 × 2,5 kW; transmisi 1,5 kW; 380 V tiga fase; udara 0,4-0,7 MPa | Dimensi 2700 × 2100 × 1500 mm; berat 900 kg | Fleksibilitas bentuk, pola, dan panjang melalui 9 pelat pemanggang berputar |
| Alur proyek satu lini | 1 rangkaian produksi; laju dikonfirmasi berdasarkan sampel dan lingkup | Tegangan, sumber panas, udara, dan pembuangan dikonfirmasi dalam lembar model dan utilitas | Mesin ditambah penyangga, batas pendinginan, dan pengemasan | Otomasi pabrik tanpa lini pemanggangan paralel |
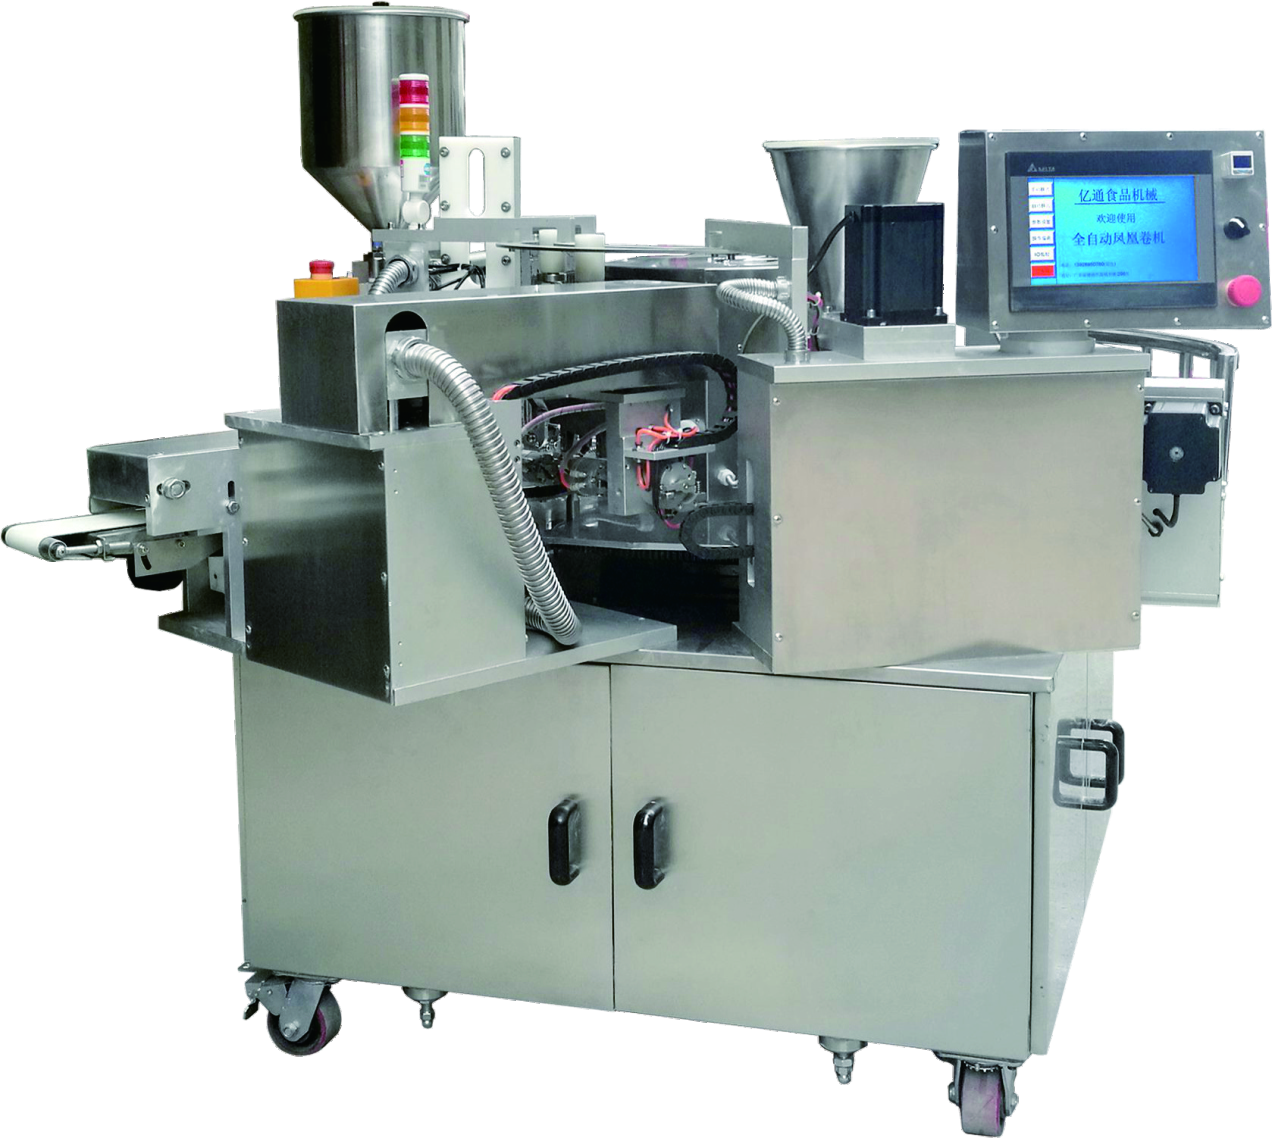
| YT05-2 dua lini | Sekitar 220 pcs/menit; 600 kg/8 jam | 9,7 kW; LPG sekitar 6 kg/jam atau gas alam sekitar 8 m³/jam | 15,5 m² (4,2 × 3,7 m); 4300 kg | Pemanggangan dua lini, injeksi inti, dan pembentukan gulungan |
| YT05-3 tiga lini | Sekitar 330 pcs/menit; 900 kg/8 jam | 12 kW; LPG sekitar 8 kg/jam atau gas alam sekitar 10 m³/jam | 15,5 m² (4,2 × 3,7 m); 4500 kg | Output tiga lini pada luas tapak mesin yang sama seperti yang diterbitkan |
Penerimaan Utilitas, Keselamatan, dan Higiene
Matriks Penerimaan Utilitas, Keselamatan, dan Higiene mengubah kewajiban lokasi menjadi masukan penawaran sebelum model ditetapkan. Matriks ini menggunakan referensi keselamatan mesin dan fasilitas pangan sebagai titik pemeriksaan desain dan penerimaan, bukan sebagai lencana sertifikasi.
Celah pelindung atau kemudahan pembersihan menjadi risiko komisioning karena tata letak akhir menggabungkan gulungan bergerak, panas, permukaan kontak pangan, dan akses operator. UD menyusun tinjauan berdasarkan kriteria penerimaan tertulis, termasuk OSHA 29 CFR 1910.212, OSHA 29 CFR 1910.147, dan ISO 14159:2002 bila berlaku.
| Area penerimaan | Risiko yang dikendalikan | Bukti yang diminta | Penanggung jawab yang ditetapkan |
|---|---|---|---|
| Kelistrikan dan panas | Ketidaksesuaian tegangan, frekuensi, fase, tekanan gas, pemutusan, dan pembuangan panas | Daftar beban, diagram sambungan, spesifikasi bahan bakar, dan urutan pemutusan | Pemasok + teknik pabrik |
| Udara bertekanan | Aliran atau tekanan tidak mencukupi saat permintaan puncak | Tekanan yang diperlukan, aliran udara bebas, kualitas, dan ukuran sambungan | Pemasok + utilitas |
| Pelindung | Titik jepit masuk, komponen berputar, permukaan panas, dan gulungan pembentuk | Tata letak pelindung, daftar interlock, tinjauan risiko residual, dan petunjuk pengoperasian | Pemasok + keselamatan pabrik |
| Energi berbahaya | Penyalaan tak terduga atau energi listrik, pneumatik, mekanis, dan termal tersimpan selama pembersihan atau penghilangan kemacetan | Gambar titik isolasi dan masukan prosedur pengendalian energi | Pemberi kerja pabrik dengan data pemasok |
| Kontak pangan | Kotoran yang tidak terjangkau, kontaminasi, atau bahan kontak yang tidak sesuai | Daftar bahan kontak pangan, akses permukaan, dan petunjuk pembersihan | Pemasok + mutu |
| Pergantian produk alergen | Residu pada jalur adonan cair, isian, dan pemindahan | Peta pembongkaran, metode pembersihan, titik pemeriksaan, dan rencana validasi | Mutu pabrik |
| Penanganan bubuk | Akumulasi debu tepung atau gula dan risiko penyalaan bila berlaku | Masukan penilaian bahaya debu lokasi, titik ekstraksi, dan akses pemeliharaan kebersihan | Teknik/keselamatan pabrik |
| Penerimaan lini | Menguji produk yang mudah atau menghitung output sebelum produk hilir ditolak | Resep yang disetujui, durasi, tenaga kerja, aturan penolakan, dan titik penghitungan | Pembeli + pemasok |
Titik Referensi untuk Instalasi di Amerika Serikat
Bahaya mesin
OSHA 29 CFR 1910.212 mengidentifikasi bahaya titik operasi, titik jepit, dan komponen berputar, sedangkan 29 CFR 1910.147 membahas pengendalian energi berbahaya selama aktivitas servis seperti pembersihan dan penghilangan kemacetan.
Operasi higienis
ISO 14159:2002 menyediakan prinsip desain higienis, dan 21 CFR Part 117 menetapkan kewajiban sanitasi, kemudahan pembersihan, dan pengendalian alergen pada fasilitas pangan. Edisi yang berlaku dan kewajiban pabrik harus dicantumkan dalam tinjauan proyek.
Enam Langkah dari Tinjauan Sampel hingga Serah Terima
Penawaran yang berguna berfungsi sebagai paket rekayasa kecil, bukan nama model di samping harga. UD menggunakan masukan produk dan lokasi untuk menyelaraskan spesifikasi, hasil yang diserahkan, penerimaan, jadwal, dan prasyarat kedua pihak.
Kirim ringkasan kebutuhan teknis produk
— Bagikan resep atau sampel, dimensi produk, format berongga atau berisi, target output, dan rencana pengemasan.
Konfirmasikan alur proses
— Cocokkan lingkup ringkas, rotari, satu lini, dua lini, atau tiga lini dengan batas pemanggangan, pembentukan, pendinginan, dan pengemasan.
Tetapkan utilitas dan tata letak
— Tinjau daya, bahan bakar, udara, pembuangan, akses, ruang pembersihan, tinggi lini, penyangga, dan posisi operator.
Terbitkan penawaran tertulis
— Nyatakan model, modul yang termasuk, dokumen, tonggak, pengecualian, prasyarat lokasi, dan lingkup garansi.
Setujui protokol penerimaan
— Tetapkan produk, waktu berjalan, tenaga kerja, pengambilan sampel, aturan output yang dapat dijual, dan paket bukti sebelum pembuatan.
Siapkan serah terima
— Selaraskan bahan uji coba, pengujian pabrik, pengemasan, pengiriman, instalasi, pelatihan, suku cadang, dan kesiapan lokasi.
Masukan yang Mencegah Pengerjaan Ulang
Masukan
Detail minimum yang berguna
Keputusan yang dimungkinkan
Sampel produk
Dimensi, warna, tekstur, batas kerusakan, dan target isian yang disetujui
Pengaturan pemanggangan, pembentukan, pemotongan, dan penerimaan
Target output
Pcs/menit dan kg/jam berdasarkan berat per buah dan dasar shift yang dinyatakan
Model dan jumlah lini produksi
Tata letak pabrik
Panjang, lebar, tinggi, pintu akses, dan jarak bebas servis yang tersedia
Orientasi mesin dan batas hilir
Lembar utilitas
Tegangan, frekuensi, fase, bahan bakar, udara, pembuangan, dan kondisi lingkungan
Paket pemanasan, kontrol, motor, dan sambungan
Rencana pengemasan
Manual atau otomatis, jumlah per kemasan, orientasi, kecepatan, dan kelonggaran penyangga
Konveyor pendinginan dan desain serah terima
Alat Rekayasa & Perencanaan Mesin Egg Roll Otomatis
01
Pembuat RFQ Kapasitas & Utilitas
Buat permintaan yang dapat dibandingkan berdasarkan produk, dasar output, utilitas, luas tapak, dan batas pengemasan. Kolom kosong tetap terlihat sebagai kesenjangan; alat ini tidak menggantikan data pabrik bawaan.
02
Pemilih Lingkup Mesin Egg Roll Otomatis
Masukkan target laju per buah yang dapat dibandingkan dan alur produksi yang diinginkan. Pemilih ini hanya menggunakan rentang model UD yang terdokumentasi; apa pun di luar rentang tersebut dikirim ke tinjauan teknik, bukan dibuatkan model.
03
Peta Susut Output yang Dapat Dijual
Uji skenario perencanaan dari sisi pembeli dengan menerapkan ketersediaan, kinerja, dan kualitas lintasan pertama pada satu dasar output nominal. Persentase ini adalah asumsi Anda, bukan hasil UD yang dijamin.
FAQ Mesin Egg Roll Otomatis
INDEKS DATA: 01 / 15
Mesin ini membuat lembaran wafer panggang tipis yang digulung saat hangat menjadi stik berongga atau berisi yang renyah. Halaman ini ditujukan untuk produksi wafer gulung industri, bukan gulungan isi atau goreng.
Dalam kategori mesin ini, istilah tersebut sering tumpang tindih untuk lembaran panggang tipis yang digulung menjadi tabung renyah. Sampel, resep, diameter, panjang, pola, dan isian menentukan produk sebenarnya.
Mesin ringkas mengintegrasikan proses inti dalam luas tapak kecil, lingkup satu lini menghubungkan satu rangkaian produksi dengan modul pendukungnya, dan lingkup multi-lini menjalankan lini pemanggangan serta pembentukan paralel. Brosur UD mendokumentasikan konfigurasi dua lini YT05-2 dan tiga lini YT05-3.
Selaraskan unit, produk, berat per buah, resep, durasi berjalan, tenaga kerja, dan aturan penolakan terlebih dahulu. Kemudian hitung output yang dapat dijual sebagai output nominal dikalikan ketersediaan, kinerja, dan kualitas lintasan pertama.
Output berisi memerlukan jenis isian, takaran, suhu, posisi nosel, alur pembersihan, dan perilaku pendinginan untuk dicantumkan dalam konfigurasi terpilih. YT05-2 dan YT05-3 terdokumentasi dengan fungsi injeksi inti.
Aliran adonan cair, kadar air, pelepasan, dan respons pemanggangan memengaruhi pelapisan, pembentukan, dan tingkat pecah. Studi pelat pemanggang tahun 2025 juga mengaitkan distribusi termal dengan ketebalan wafer dan distribusi warna.
YT-06 tercantum dengan kapasitas sekitar 300 pcs/jam dalam dimensi 1400 × 900 × 1480 mm, sedangkan YT-12 tercantum dengan kapasitas sekitar 600 pcs/jam dalam dimensi 2200 × 900 × 1480 mm. Output akhir dikonfirmasi berdasarkan produk yang disetujui.
YT-02DJ menggunakan 9 pelat pemanggang berputar dan tercantum dengan kapasitas sekitar 500-600 stik/jam. Ukuran brosurnya adalah 2700 × 2100 × 1500 mm dengan catu daya tiga fase 380 V.
YT-06 dan YT-12 mencantumkan input 380 V ±10% serta udara bertekanan sebesar 0,2 m³/min pada ≥0,6 MPa. Beban pemanasan dan transmisi berbeda menurut model dan ditampilkan dalam tabel perbandingan.
Keduanya merupakan konfigurasi berpemanas gas: YT05-2 mencantumkan sekitar 6 kg/jam LPG atau 8 m³/jam gas alam, sedangkan YT05-3 mencantumkan sekitar 8 kg/jam LPG atau 10 m³/jam gas alam. Daya listrik masing-masing tercantum sebesar 9,7 kW dan 12 kW.
Cantumkan formulasi produk yang disetujui, dimensi, format berisi atau berongga, operator, durasi, toleransi waktu penyalaan awal, rencana pengambilan sampel, aturan penolakan, dan titik penghitungan hilir. Catat pcs/menit dan kg/jam jika keluaran berbobot penting.
OSHA 29 CFR 1910.212 relevan untuk pengamanan mesin dan 29 CFR 1910.147 untuk pengendalian energi berbahaya selama perawatan. Rekayasa pabrik harus menerapkan aturan tersebut pada instalasi akhir dan prosedur pengoperasian.
ISO 14159:2002 membahas desain mesin higienis, sedangkan 21 CFR Part 117 membahas sanitasi, kemudahan pembersihan, permukaan kontak pangan, dan kontak silang alergen di fasilitas pangan. Ini merupakan referensi tinjauan, bukan klaim sertifikasi produk.
Kirimkan sampel produk atau formulasi produk, target pcs/menit dan kg/jam, dimensi, isian, tegangan/frekuensi lokasi, data bahan bakar dan udara, luas lantai yang tersedia, batas pengemasan, serta tujuan pengiriman. Penawaran harga harus mencantumkan model terpilih, utilitas, batas lini produksi, dokumen, tonggak waktu, dan rencana penerimaan.
Perluasan lebih mudah jika ruang lantai, utilitas, kontrol, pendinginan, dan antarmuka pengemasan disediakan dalam tata letak awal. Lini produksi kedua atau ketiga tetap harus divalidasi berdasarkan bauran produk dan kapasitas hilir.