تواصل مع شركة UDTECH

خطوط إنتاج الوافل والبان كيك
خطوط إنتاج الوافل والبان كيك الصناعية
تصنع UDTECH خط إنتاج الوافل على هيئة نفق متصل واحد، وتحدد حجمه وفق إنتاجكم اليومي المستهدف، وإمدادات الغاز المتاحة في موقعكم، والمساحة التي يمكنكم تخصيصها له. وتُضبط مواصفات خطوط الإنتاج بحسب شكل المنتج والإنتاج اليومي ومصدر الحرارة ومناولة المنتج المطلوبة في المراحل اللاحقة، وتتلقى كل منشأة مخابز صناعية عرضًا مكتوبًا خلال 48 ساعة من إرسال إنتاجها المستهدف وشكل المنتج. تنشر هذه الصفحة أبعاد المساحة اللازمة ومتطلبات المرافق والخدمات والبيانات الكهربائية للطرازات الخمسة جميعها، لأن هذه الأرقام تحدد إمكان تركيب خط الإنتاج في الموقع من الأساس.
- من 1,800 إلى 5,000 kg لكل 24 h
- 32 أو 60 أو 80 قالبًا
- الغاز الطبيعي أو LPG أو الكهرباء
- عرض هندسي خلال 48 ساعة
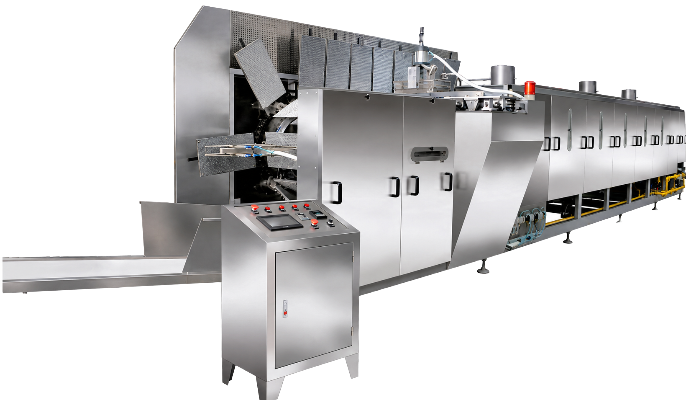
- الإنتاج اليومي
- من 1,800 إلى 5,000 kg لكل 24 h على خطوط الإنتاج النفقية الأربعة
- الطرازات والقوالب
- خمسة طرازات؛ 32 أو 60 أو 80 قالبًا، أو 8 ألواح خَبز
- طول الآلة
- من 6 m إلى 12 m لخط الإنتاج النفقي؛ و2.1 m للآلة الدوّارة
- الحمل الكهربائي
- 3 kW أو 5 kW أو 13–21 kW بحسب الطراز، 380 V ±10% ثلاثي الأطوار بأربعة أسلاك
- توصيل الغاز
- الغاز الطبيعي من 8 إلى 19 m³/h، أو LPG من 4 إلى 14 kg/h
- الهواء المضغوط
- 0.6 m³/min في خطوط الإنتاج النفقية، و0.2 m³/min عند 0.6 MPa في الآلة الدوّارة
إمكانات خطوط إنتاج الوافل والبان كيك
تُصبّ العجينة السائلة في قوالب فولاذية، ثم تُخبز بالكامل داخل فرن نفقي مغلق ومتصل، وتُخرج إلى ناقل التفريغ في دورة واحدة. هذه معدّات خَبز بالقوالب، وليست خطًا لتركيب طبقات المنتج أو حشوها؛ لذا تُنتج الآلة قطعة مخبوزة مكتملة وجاهزة للتبريد والتعبئة والتغليف. تصنع UDTECH هذه المعدّات منذ 2003، وتتولى تصميم نظام التشغيل الآلي وتطويره داخليًا.
الخَبز النفقي المتصل
تنقل سلسلة القوالب العجينة السائلة عبر النفق، فتنتقل الحرارة خلال زمن مكوث ثابت بدلًا من الخَبز على دفعات. تأتي الحرارة من الغاز الطبيعي أو LPG أو عناصر التسخين الكهربائية، ويحدد الحمل الحراري حجم توصيل الغاز المطلوب: من 8 إلى 19 m³/h من الغاز الطبيعي، أو من 4 إلى 14 kg/h من LPG، عبر خطوط الإنتاج النفقية الأربعة. تخرج القطع المخبوزة ساخنة من خط الإنتاج، وتحتاج إلى مساحة أرضية لتبرد قبل التعبئة والتغليف.
تحكم آلي كامل بنظام PLC
يعمل كل خط إنتاج بتحكم PLC، مع لوحة تحكم لمشغّل الآلة عندها. يمكن تعديل سرعة خط الإنتاج ومعلمات الخَبز من تلك اللوحة، ويسجل نظام التحكم الإعدادات المستخدمة في كل تشغيل، مما يتيح تكرار الوصفة عبر الورديات. وهذا السجل أيضًا هو المرجع الذي تقارنون به عند خروج دفعة غير مطابقة.
توصيلات الكهرباء والمرافق والخدمات
- إمداد الكهرباء القياسي في المصنع هو 380 V ±10% ثلاثي الأطوار بأربعة أسلاك، بتردد 50 Hz.
- يبلغ الحمل الكهربائي المتصل 3 kW في YT-10-32M وYT-10-60M وخط إنتاج البان كيك، و5 kW في YT-10-80M، و13–21 kW في YT-02H الكهربائي.
- تحدد المواصفة ANSI C84.1 قيم جهد خدمات الجهد المنخفض في الولايات المتحدة عند 208Y/120 و240 و480Y/277 و480 و600 V بتردد 60 Hz؛ لذا أخبرونا بجهد موقعكم وتردده لنحدد ترتيب الإمداد في عرض السعر.
- تبلغ متطلبات الهواء المضغوط 0.6 m³/min في خطوط الإنتاج النفقية، و0.2 m³/min عند 0.6 MPa في الآلة الدوّارة.
- تحتاج الطرازات التي تعمل بالغاز إلى توصيل للغاز الطبيعي أو LPG بمعدلات التدفق المدرجة لكل طراز؛ ولا تتوفر نسخة كهربائية من خطوط الإنتاج النفقية.
ممّ يتكوّن خط الإنتاج الواحد
- نظام تغذية العجينة السائلة ورأس الصبّ فوق سلسلة القوالب.
- قوالب خَبز قابلة للتبديل من فولاذ خاص تحدد شكل المنتج.
- حجرة خَبز نفقية مغلقة مزوّدة بمداخن للعادم.
- محطة تشغيل لإخراج المنتج من القالب مزوّدة بسير سحب.
- ناقل تفريغ يصل إلى منطقة التبريد أو التعبئة والتغليف لديكم.
- خزانة تحكم أرضية تضم نظام PLC ولوحة مشغّل الآلة.
ثلاث فئات من خطوط الإنتاج، لكل منها صفحتها
تتشابه فئتان من الثلاث كثيرًا من حيث المواصفات: يحمل خط إنتاج البان كيك وخط إنتاج الوافل الطري متوسط الحجم 60 قالبًا عبر نفق طوله 9.8 m، وتبلغ الطاقة الإنتاجية المقدّرة لكل منهما 3,500 kg لكل 24 h؛ وما يميزهما هو مجموعة قوالب الخَبز المستخدمة في كل خط. أما الآلة الدوّارة فهي المختلفة فعلًا ضمن المجموعة، إذ تخبز على دفعات باستخدام ثمانية ألواح خَبز وتعمل بالكهرباء، بينما تعمل جميع الأنفاق بالغاز. تعرض كل بطاقة أدناه عدد القوالب أو ألواح الخَبز، والإنتاج المقدّر، والمساحة اللازمة، ومصدر الحرارة؛ وهي البيانات الأربعة التي تحسم القائمة الأولية قبل مناقشة أي تفاصيل أخرى.
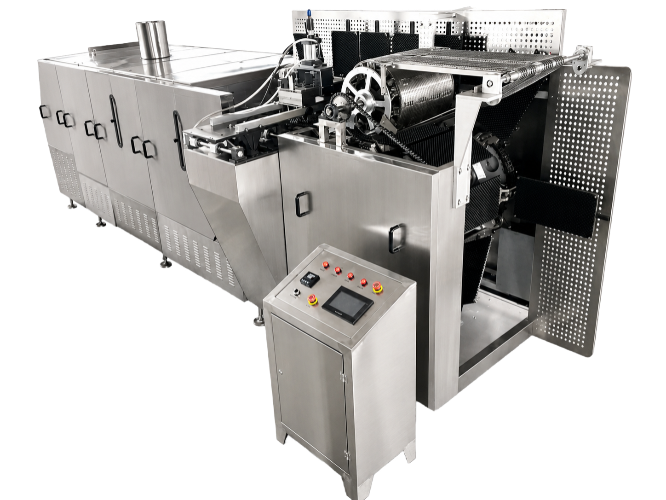
خط إنتاج الوافل الطري
- YT-10-32M · YT-10-60M · YT-10-80M
- 32 أو 60 أو 80 قالبًا على سلسلة قوالب متصلة
- 1,800 أو 3,500 أو 5,000 kg لكل 24 h
- بطول 6 m أو 9.8 m أو 12 m × 1.6 m × 1.9 m
- غاز طبيعي 8–19 m³/h أو LPG بمعدل 4–14 kg/h؛ 3 kW
- قطعة مستديرة ذات شبكة مفتوحة من عجينة سائلة قابلة للصبّ
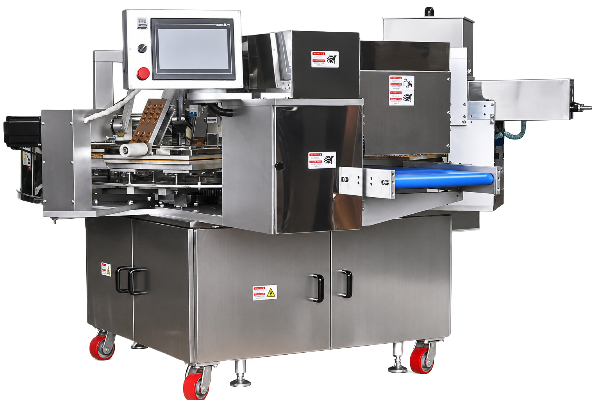
آلة الوافل الطري الصناعية
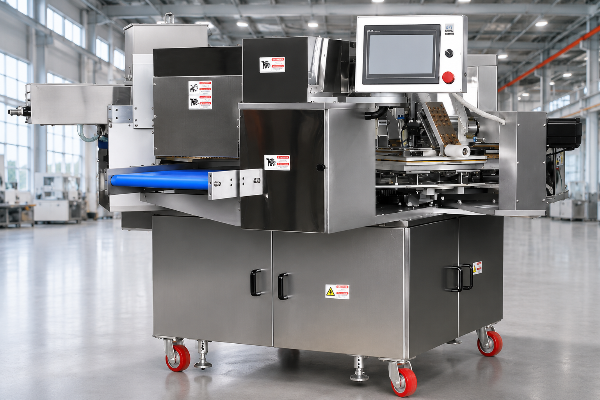
- الآلة الدوّارة YT-02H
- 8 ألواح خَبز تعمل على دفعات، لا على سلسلة قوالب
- 1,000 pcs/h
- 2.1 × 2.3 × 1.4 m، بأصغر مساحة لازمة ضمن المجموعة
- كهربائية، 13–21 kW؛ لا تحتاج إلى توصيل غاز
- القطعة المستديرة نفسها التي تنتجها سلسلة YT-10؛ الهواء المضغوط 0.2 m³/min
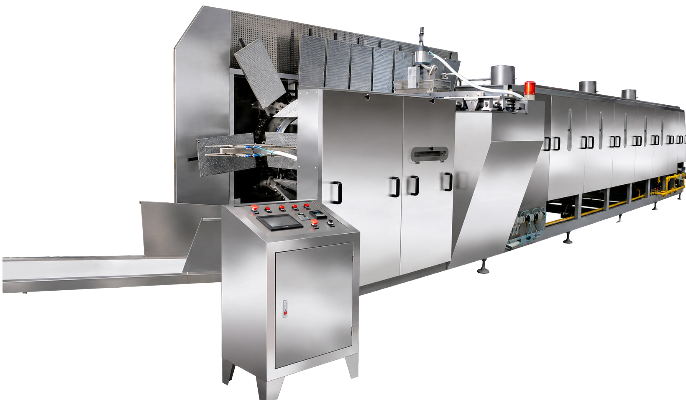
خط إنتاج البان كيك
- خط إنتاج البان كيك والبسكويت المقرمش YT-10
- 60 قالبًا مزوّدًا بقوالب خَبز البان كيك
- 3,500 kg لكل 24 h
- 9.8 × 1.6 × 1.9 m
- غاز طبيعي 14.5 m³/h أو LPG بمعدل 8 kg/h؛ 3 kW
- ينتج البسكويت المربّع والويفر المقرمش، والبان كيك الصغير ذي الشكل الشبكي، وشرائح الزعرور بتبديل قوالب الخَبز
أشكال المنتجات التي تنتجها خطوط الإنتاج هذه
قالب الخَبز هو ما يشكّل المنتج، ويمكن تبديل قوالب الخَبز على الآلة نفسها. ويغيّر تبديل القالب شكل القطعة ووزنها وطريقة خروجها من القالب؛ لذا تسرد القائمة أدناه مجموعات قوالب الخَبز، لا آلات منفصلة.
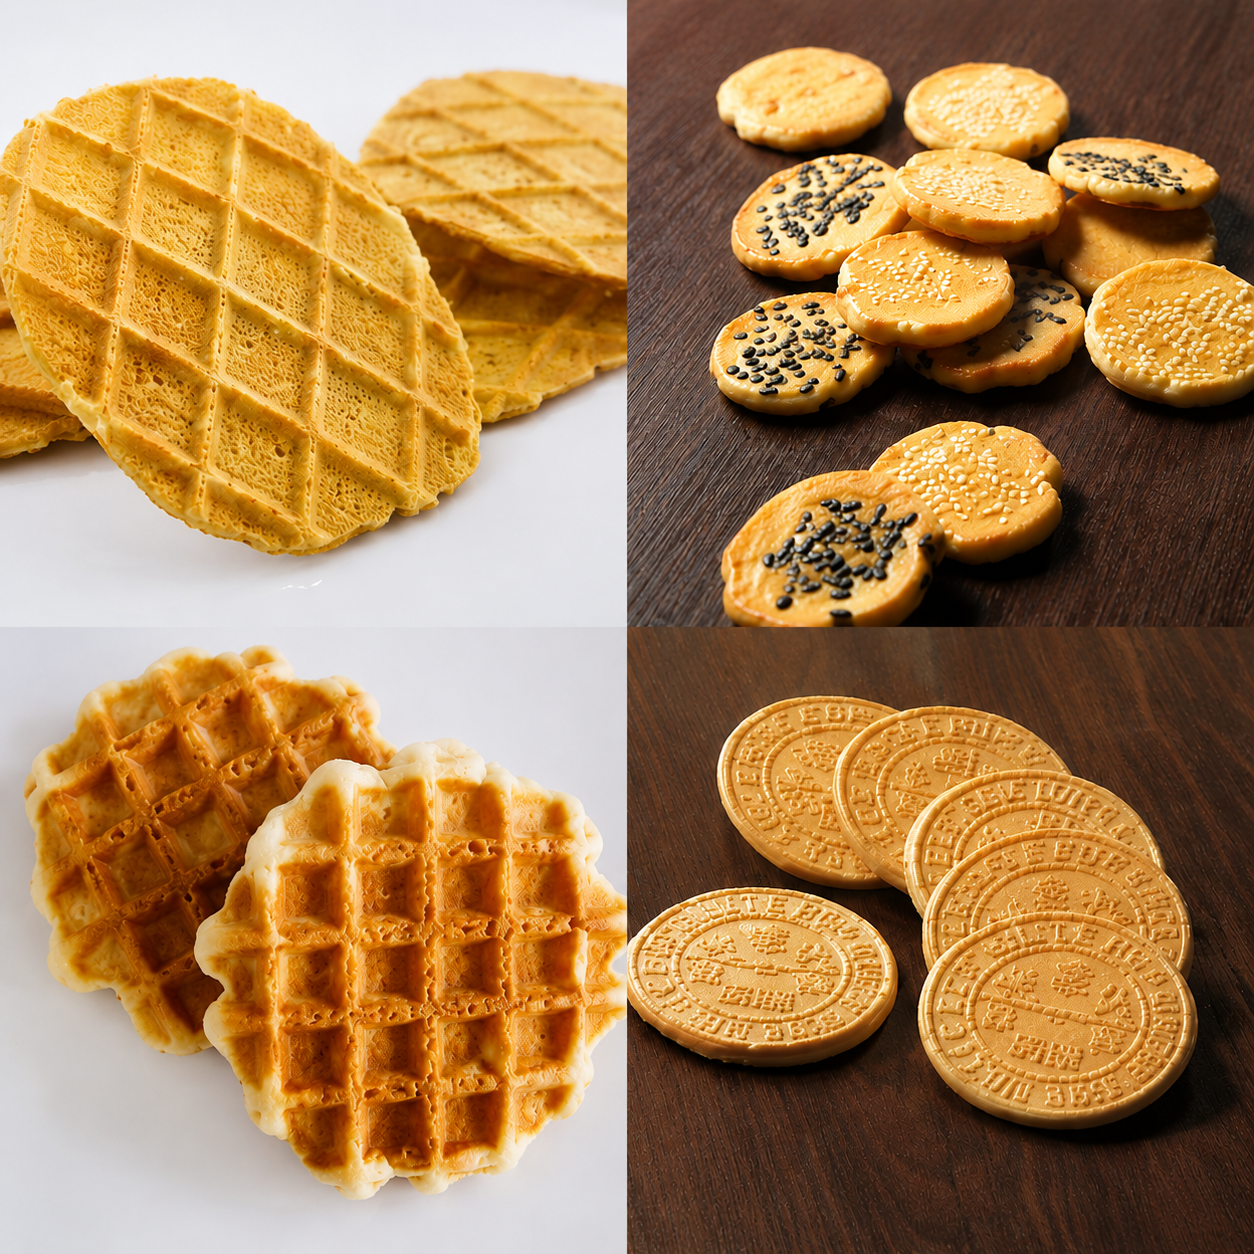
الوافل الطري
قطعة مستديرة ذات شبكة مفتوحة وبنية داخلية مسامية، تُخبز من عجينة سائلة قابلة للصبّ.
المعدة المستخدمة
يُنتج على YT-10-32M وYT-10-60M وYT-10-80M، وعلى الآلة الدوّارة YT-02H.التحويل بين المنتجات
يتطلب تغيير قالب الخَبز تبديل مجموعة القوالب كاملة على سلسلة القوالب.البسكويت المربّع والويفر المقرمش
قطعة مسطّحة شبكية أو مضلّعة تُخبز حتى تنخفض رطوبتها، فتمنحها قشرتها قرمشتها.
المعدة المستخدمة
يُنتج على خط البان كيك والبسكويت المقرمش YT-10.التحويل بين المنتجات
يتطلب التحويل تبديل مجموعة قوالب الخَبز وتعديل لزوجة العجينة السائلة.قطع البسكويت الصغيرة والبسكويت المصغّر
قطع صغيرة منفصلة تُخبز في قالب ذي تجاويف متقاربة لإنتاج عدد كبير من القطع.
المعدة المستخدمة
يُنتج على خط البان كيك والبسكويت المقرمش YT-10.التحويل بين المنتجات
يتطلب التحويل تبديل قالب التجاويف وتعديل كمية الصبّ تبعًا له.بان كيك صغير شبكي
قرص شبكي مفتوح ذو مساحة سطحية كبيرة نسبةً إلى وزنه، يُستخدم قاعدةً للحلويات.
المعدة المستخدمة
يُنتج على خط البان كيك والبسكويت المقرمش YT-10.التحويل بين المنتجات
يتطلب التحويل تبديل القالب الشبكي.بان كيك صغير مستدير
قطعة مستديرة مغلقة ذات سطح أملس، تُخبز من عجينة سائلة أكثر كثافةً من عجينة الوافل الشبكي.
المعدة المستخدمة
يُنتج على خط البان كيك والبسكويت المقرمش YT-10.التحويل بين المنتجات
يتطلب التحويل تبديل مجموعة قوالب الخَبز.شريحة الزعرور
شريحة رقيقة من معجون الفاكهة، تتطلب تغذيةً بمادة شبيهة بالعجين لا بعجينة سائلة قابلة للصبّ.
المعدة المستخدمة
يُنتج على خط البان كيك والبسكويت المقرمش YT-10.التحويل بين المنتجات
يتطلب التحويل تبديل مجموعة قوالب الخَبز ورأس التغذية.طرق إخراج المنتج من القالب والتحويل بين قوالب الخَبز
لا توجد إجابة واحدة لأن خروج المنتج من القالب يعتمد أيضًا على مكونات العجينة السائلة. يذكر مرجع الويفر الصادر عن American Society of Baking أن الدهون تسهّل إخراج المنتج من لوح الخَبز، وأن الليسيثين بنسبة 0.2% مادة استحلاب تساعد على خروج البخار، ويشير إلى ضرورة الثبات الحراري للدهون كي تنفصل رقاقة الويفر؛ كما تؤثر إضافة النشا في جودة الرقاقة وثباتها.
يُنظر في هذا النوع من المعدّات إلى خروج القطعة المخبوزة من القالب دون التصاق باعتباره خاصيةً للآلة، وهنا تكمن المفارقة: فهو يعتمد على الوصفة بالقدر نفسه على الأقل. يتوفر خياران لإخراج المنتج من القالب ضمن مواصفات التهيئة، وتُحدد الطريقة المناسبة عند تصميم خط الإنتاج بدل تغييرها لاحقًا في المصنع.
طريقة إخراج المنتج من القالب
آلية عملها
شروط التشغيل
طريقة إخراج المنتج من القالب
الأسطوانة الإبرية
آلية عملها
ترفع أسطوانة إبرية القطعة المخبوزة عن القالب المفتوح عند سير السحب.
شروط التشغيل
تتماسك القطعة عند رفعها آليًا بدرجة حرارة الخروج، ويتوقف ذلك على بنيتها ومحتواها الرطوبي في تلك المرحلة.
طريقة إخراج المنتج من القالب
النفخ بالهواء
آلية عملها
يفصل الهواء المضغوط القطعة عن تجويف القالب من الخلف.
شروط التشغيل
يتيح الشكل الهندسي للتجويف وصول الهواء إلى خلف القطعة، ويتوفر لدى الآلة هواء بمعدل 0.6 m³/min.
كيف نحدد الطريقة المناسبة لمنتجكم
يرجى إرسال مواصفة القطعة النهائية ووصفة العجينة السائلة أو العجين الذي تعتزمون استخدامه.
تختار UDTECH إعداد إخراج المنتج من القالب المناسب لهذا الشكل عند تصنيع خط الإنتاج، وتحدد متطلبات الهواء المضغوط وفقًا له.
نجري تشغيلًا تجريبيًا لخط الإنتاج باستخدام وصفتكم للعجينة السائلة قبل الشحن، وفيه نتحقق من إعداد إخراج المنتج من القالب بدل افتراض ملاءمته.
إذا تغيّرت الوصفة لاحقًا، فإن إعداد إخراج المنتج من القالب يحتاج إلى إعادة التحقق، لا إلى استبدال الآلة.
يتم التحويل بين أشكال المنتجات بتبديل قوالب الخَبز. فقوالب الخَبز المصنوعة من فولاذ خاص قابلة للتبديل على سلسلة القوالب نفسها؛ لذا يتطلب تغيير شكل المنتج تبديل مجموعة القوالب وضبط معلمات الصبّ والخَبز الملائمة، دون تغيير الآلة نفسها.
مواصفات الطرازات وتحديد حجم خط الإنتاج
جميع الأرقام في جدول خط إنتاج الوافل هذا مأخوذة من مواصفة معدات UDTECH للطراز المذكور أعلى كل عمود. ترد الأبعاد بالأمتار والأقدام ليتمكن مهندس المصنع من التحقق من مساحة موقع التركيب قبل تقديم الاستفسار.
| المواصفة | YT-10-32M | YT-10-60M | YT-10-80M | بان كيك YT-10 | YT-02H |
|---|---|---|---|---|---|
| قوالب الخَبز أو ألواحه | 32 قالبًا | 60 قالبًا | 80 قالبًا | 60 قالبًا، مع قوالب خَبز البان كيك | 8 ألواح خَبز |
| الأبعاد: الطول × العرض × الارتفاع | 6 × 1.6 × 1.9 متر (19.7 × 5.2 × 6.2 قدم) |
9.8 × 1.6 × 1.9 متر (32.2 × 5.2 × 6.2 قدم) |
12 × 1.6 × 1.9 متر (39.4 × 5.2 × 6.2 قدم) |
9.8 × 1.6 × 1.9 متر (32.2 × 5.2 × 6.2 قدم) |
2.1 × 2.3 × 1.4 متر (6.9 × 7.5 × 4.6 قدم) |
| مصدر الحرارة | الغاز الطبيعي أو LPG | الغاز الطبيعي أو LPG | الغاز الطبيعي أو LPG | الغاز الطبيعي أو LPG | كهربائي |
| الحمل الكهربائي | 3 kW | 3 kW | 5 kW | 3 kW | 13–21 kW |
| الغاز الطبيعي | 8 m³/h | 14.5 m³/h | 19 m³/h | 14.5 m³/h | لا ينطبق |
| LPG | 4 kg/h | 8 kg/h | 14 kg/h | 8 kg/h | لا ينطبق |
| الهواء المضغوط | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.6 m³/min | 0.2 m³/min عند 0.6 MPa |
| الإنتاج المستهدف | 1,800 kg لكل 24 h | 3,500 kg لكل 24 h | 5,000 kg لكل 24 h | 3,500 kg لكل 24 h | 1,000 pcs/h |
يُذكر إنتاج كل آلة بوحدة التصنيف الخاصة بها، ولا يمكن استخدام الوحدتين بالتبادل. يتطلب تحويل الكيلوغرامات لكل 24 ساعة إلى عدد القطع في الساعة رقمين لا تملكونهما إلا أنتم: وزن قطعتكم النهائية، وصافي ساعات تشغيل خط الإنتاج الفعلية بعد استبعاد التنظيف والتحويل بين المنتجات والصيانة والمنتجات المرفوضة.
يتكوّن وقت التشغيل المخطط من وقت العمل المخطط وفترات التوقف المخططة، وتشمل فترات التوقف المخططة الاستراحات والصيانة المجدولتين. ولا يُحتسب ضمن وقت الإنتاج الفعلي سوى الإنتاج الذي يضيف قيمة، مع احتساب وقت ضبط إعدادات الآلة على حدة. ويُحسب معدل الإتاحة بقسمة وقت الإنتاج الفعلي على وقت العمل المخطط.
مصطلحات ISO 22400 كما وردت في ورقة مؤشرات الأداء الرئيسية المستضافة لدى NIST.
قاعدة تحديد حجم خط الإنتاج
-
ابدؤوا بوزن القطعة النهائية بالغرام، فهو المتغير الذي يحوّل الطاقة الإنتاجية بالكيلوغرامات إلى عدد قطع.
-
اطرحوا فترات التوقف المخططة من وقت التشغيل المخطط أولًا، ثم اقسموا. لا يخبركم رقم الطاقة الإنتاجية المدوّن على الآلة بشيء عن إنتاجكم الفعلي قبل استبعاد وقت التنظيف والتحويل بين المنتجات والصيانة.
-
استندوا في تحديد خط الأساس إلى ساعات التشغيل المقاسة لديكم بدلًا من رقم مأخوذ من جهة أخرى. تذكر Food Engineering أن 70% من فترات التوقف في استطلاع لقطاع السلع الاستهلاكية المعبأة تعود إلى توقفات قصيرة وأعطال المعدات والتحويل بين المنتجات والصيانة الوقائية، وأن تحديد خط الأساس يحتاج إلى بيانات فعلية تغطي ثلاثة أشهر على الأقل، وتشمل وقت التشغيل ووقت التوقف ووقت التحويل بين المنتجات وحجم الإنتاج والمنتجات المرفوضة.
-
ثم اختاروا الطراز الذي تتوافق متطلباته من تدفق الغاز والهواء المضغوط والحمل الكهربائي مع الخدمات المتاحة في موقعكم، وتحققوا من أبعاده مقارنةً بمساحة موقع التركيب.
-
تنبيه بشأن أرقام الكفاءة المأخوذة من مواقع أخرى. تختلف تعريفات الإتاحة والأداء والجودة باختلاف القطاع وفئة المعدّات؛ لذا لا يغني معيار كفاءة من مصنع آخر عن خط أساس مقاس لديكم، كما أن اعتماد هامش ثابت للتوقف من أكثر الأسباب شيوعًا لأخطاء تحديد الحجم في ميزانيات الاستثمار الرأسمالي.
أرسلوا إنتاجكم المستهدف للحصول على توصية بالطراز
ورقة عمل تحديد حجم خط الإنتاج
تتوفر صفوف المواصفات الثمانية أعلاه، وأعمدة الطرازات الخمسة، وقاعدة تحديد الحجم في صفحة واحدة يمكنكم عرضها على فريق المشتريات. وتتضمن العمليات الحسابية والمتغيرين اللذين يتعين عليكم تقديمهما.
افتح ورقة عمل تحديد حجم خط الإنتاج →حاسبة تكلفة المرافق والخدمات
يُضرب معدل استهلاك الغاز والحمل الكهربائي المتصل المنشوران لكل طراز في تعريفتكم وساعات تشغيلكم، للوصول إلى رقم سنوي وتكلفة لكل كيلوغرام.
افتح حاسبة تكلفة المرافق والخدمات →التحقق من جاهزية الموقع
قارنوا الأبعاد الخالية من العوائق في موقع التركيب بالأبعاد المنشورة للطرازات الخمسة، وجهد موقعكم المقاس بنطاق 380 V ±10%، قبل تقديم الاستفسار.
افتح أداة التحقق من جاهزية الموقع →عرض السعر والمهلة وشروط الشحن
الافتراض الشائع هو أن صفحةً لا تعرض سعرًا لا تصلح نقطة انطلاق لإعداد الميزانية، لكن الأقرب إلى الحقيقة عكس ذلك: ما يحتاجه مشتري المعدّات الرأسمالية أولًا هو قائمة المتغيرات التي تحدد السعر. ويتحدد السعر بحسب عدد القوالب ومصدر الحرارة وطول خط الإنتاج وعدد مجموعات قوالب الخَبز المورّدة والمناولة المشمولة في المراحل اللاحقة والشرط التجاري وميناء الوجهة. لا توجد قائمة أسعار لخط إنتاج تُضبط مواصفاته حسب الطلب؛ لذا ستتلقون السعر في عرض مكتوب.
ما العوامل التي تغيّر سعر خط الإنتاج
العامل
ما الذي يغيّره
ما يُرجى إرساله لتحديد السعر
عدد القوالب
يحدد هذا الخيار ثلاثة أمور معًا: طول سلسلة القوالب، وطول النفق، وحجم توصيل الغاز.
إنتاجكم اليومي المستهدف، أو الطراز الذي أدرجتموه في قائمتكم الأولية.
مصدر الحرارة
النفق الذي يعمل بالغاز والآلة الدوّارة الكهربائية آلتان مختلفتان، وليسا خيارين للآلة نفسها.
ما إذا كان الغاز الطبيعي أو LPG متاحًا في الموقع.
طول خط الإنتاج وأقسام الناقل
يُزاد أو يُنقص طول ناقل التفريغ بين النفق ومنطقة التعبئة والتغليف لديكم.
المسافة من مخرج خط الإنتاج إلى موضع تعبئة القطع وتغليفها.
قوالب الخَبز المورّدة
تجهّز كل مجموعة إضافية من قوالب الخَبز خط الإنتاج لشكل منتج إضافي، ويُسعّر تجهيز القوالب لكل مجموعة لا لكل آلة.
جميع أشكال المنتجات التي تعتزمون إنتاجها في السنة الأولى.
نطاق مناولة المنتج في المراحل اللاحقة
يحدد نقطة انتهاء نطاق توريدنا وبداية المعدات الموجودة لديكم في المصنع.
المعدات الموجودة لديكم بالفعل بعد الفرن.
الشرط التجاري وميناء الوجهة
يحدد إدراج تكاليف الشحن والتأمين وإجراءات التصدير ضمن السعر المعروض أو استبعادها منه.
ميناء وجهتكم والشرط التجاري الذي يعتمده فريقكم المالي.
كيف يُعدّ عرض السعر لكم
يرجى إرسال الإنتاج اليومي المستهدف وشكل المنتج وإمدادات الغاز والكهرباء في موقعكم، وسيقدّم مهندس عرضًا مكتوبًا خلال 48 ساعة يتضمن الطراز ومتطلبات المرافق والخدمات والأبعاد اللازمة. الحد الأدنى للطلب هو آلة واحدة، لذا يُعدّ عرض السعر للوحدة الواحدة ولخط الإنتاج الكامل بالطريقة نفسها.
المهل بحسب مرحلة الطلب
مرحلة الطلب
المهلة
ما تشمله
آلة واحدة، مجموعة قوالب خَبز قياسية
25-35 يوم عمل
التصنيع والتجميع والتشغيل التجريبي قبل الشحن.
خط إنتاج بقوالب خَبز مصممة خصيصًا
30-45 يوم عمل
تشمل تصنيع قوالب لشكل منتج لا يتوفر له قالب بالشكل الهندسي المطلوب.
خط إنتاج كامل مع مناولة المنتج في المراحل اللاحقة
45-90 يوم عمل
تشمل إضافة أقسام الناقل ودمج خط الإنتاج مع المعدات التي تشغّلونها بالفعل.
تبدأ المهلة عند توقيع العقد، ولا تشمل مدة الشحن البحري والتخليص الجمركي من جانبكم. الدفعة المقدمة عند تأكيد الطلب هي 30-40%، ويُسدَّد الرصيد قبل الشحن، ونقدّم عروض الأسعار وفق شروط EXW أو FOB أو CIF حتى تتمكنوا من مقارنة شركة الشحن التي تتعاملون معها بشركتنا.
حساب استهلاك الطاقة لخط الإنتاج الذي تحددون حجمه
تعتمد تكلفة التشغيل على تعريفتكم ومعدل استخدامكم للآلة؛ لذا فإن أرقام الاستهلاك المنشورة في هذه الصفحة مدخلات لحساباتكم، وليست عرضًا لتكلفة تشغيل محددة.
- خط إنتاج نفقي يعمل بالغاز: 8 أو 14.5 أو 19 m³/h من الغاز الطبيعي بحسب الطراز، أو من 4 إلى 14 kg/h من LPG، ويُضرب الاستهلاك في صافي ساعات تشغيلكم وتعريفة الغاز لديكم.
- يسحب خط الإنتاج النفقي نفسه أيضًا حملًا كهربائيًا متصلًا من 3 إلى 5 kW لتشغيل المحركات وأنظمة التحكم، ويُحسب بتعريفة الكهرباء لديكم لا بتعريفة الغاز.
- الآلة الدوّارة الكهربائية: يُضرب استهلاك 13 إلى 21 kW في صافي ساعات التشغيل وتعريفة الكهرباء لديكم، دون أي استهلاك للغاز.
تتطلب المقارنة بين موقد الغاز والتسخين الكهربائي تحويل استهلاك كليهما إلى طاقة حرارية واصلة على أساس موحّد، لأن الموقد لا ينقل كامل طاقة الوقود المستهلك إلى المنتج، بينما يفعل التسخين بالمقاومة الكهربائية ذلك. تنشر Oklahoma State University Extension طريقة التحويل.
تنشر US Energy Information Administration سلاسل الأسعار الحالية للكهرباء والغاز الطبيعي للقطاع الصناعي، وتختلف التعريفات باختلاف الموقع والعقد والفترة؛ لذا استخدموا أرقامكم بدلًا من متوسط منشور.
نظام التحكم والاختبار قبل الشحن والوثائق
يتحمل مشتري المعدّات الذي يحوّل دفعة مقدمة إلى المورّد ثلاثة مخاطر محددة، ولكل منها دليل يمكن تقديمه بدل الاكتفاء بالتطمين. والأدلة الثلاثة أدناه هي ما تستطيع UDTECH تقديمه لكم قبل مغادرة خط الإنتاج المصنع.
تُضبط معلمات الخَبز من لوحة تحكم مشغّل الآلة المرتبطة بوحدة PLC، وتحتفظ وحدة التحكم بسجل المعلمات لكل تشغيل، بحيث يمكن استرجاع إعدادات الحرارة والسرعة من الآلة بدلًا من الاعتماد على ذاكرة المشغّل. وإذا خرجت دفعة إنتاج بنتيجة غير مطابقة، فالمقارنة المطلوبة هي بين الإعداد المحفوظ والإعداد الحالي.
نجري تشغيلًا تجريبيًا لخط الإنتاج باستخدام وصفتك الخاصة للعجينة السائلة قبل الشحن، ويُرفق سجل التشغيل بالآلة. ويحدد معيار IEC 62381 ما يجب أن تتضمنه اختبارات القبول والتكامل في المصنع، واختبارات القبول والتكامل في الموقع، ويجعل تحديد النطاق والمسؤوليات مشتركًا بين المسؤول المكلّف بالقرار والمشتري والمورّد، حتى تتمكن من تحديد الاختبار بدلًا من قبول اختبارنا كما هو.
تُشحن مع كل طلبية الفاتورة التجارية وقائمة التعبئة وبوليصة الشحن وشهادة المنشأ ودليل التشغيل والصيانة. هذه هي المستندات التي يطلبها المخلّص الجمركي وفريقك المالي، وتُدرج في عرض السعر حتى لا يظهر نقص فيها عند وصول الشحنة إلى الميناء.
النظام // الامتثال
أين تنتهي مسؤوليتنا وتبدأ مسؤوليتك
لا يغني الاختبار في المصنع عن اختبار القبول في الموقع الذي تجريه بعد التركيب. وتبيّن الممارسة التي وثّقتها ISPE عبر 5 مشاريع أتمتة أن اختبار المصنع يُجرى في مقر الشركة المصنّعة بحضور ممثل عن العميل، وأن اختبار القبول في الموقع يُجرى لدى العميل بعد التشغيل الأولي، وأن محاضر الاختبار تُعلّم بأنها مستوفية لمعايير القبول أو غير مستوفية لها، وتُؤرّخ ويوقّعها كل من منفّذ الاختبار والشاهد عليه. أدرج الخطوة الثانية في جدولك الزمني؛ فهي مسؤوليتك أنت، لا مسؤوليتنا.
اللوائح التي يجب أن يمتثل لها موقعك
- تقتضي 21 CFR 117.40 أن تكون معدات مصانع الأغذية قابلة للتنظيف على نحو كافٍ، وأن تُصان كما ينبغي، وأن تمنع التلامس المتبادل مع مسبّبات الحساسية؛ وتقع هذه المسؤولية عليك بصفتك مشغّل الآلة، ويجب أن تتيح لك المعدات الوفاء بها.
- تتناول 29 CFR 1910.263 وسائل الحماية في معدات المخابز داخل مصانع الولايات المتحدة، ويُقيّم مخطط توزيع المعدات ووسائل الحماية في موقعك محليًا وفقًا لها.
يرجى طلب مواصفة المواد الملامسة للأغذية للطراز الذي تطلب عرض سعر له، والتحقق من توافقها مع المتطلبات التي يطبقها المدقق لديك.
تُصنع آلة YT-02 بهيكل خارجي من الفولاذ المقاوم للصدأ وأجزاء إنشائية من سبائك الألومنيوم؛ فلا تفترض أن خطوط الإنتاج النفقية YT-10 تُصنع بالطريقة نفسها من دون طلب مواصفة الطراز الذي تشتريه.
مراحل المشروع، من الاستفسار إلى تسليم المتطلبات موثّقة
تأكيد الإنتاج المستهدف وشكل المنتج
تأكيد الإنتاج المستهدف وشكل المنتج
يرجى إرسال الإنتاج اليومي المستهدف ووزن القطعة النهائية وشكل المنتج والمرافق والخدمات المتاحة في الموقع. وسنرد بالطراز المناسب والمساحة الأرضية التي يحتاجها.
عرض هندسي خلال 48 ساعة
عرض هندسي خلال 48 ساعة
مقترح مكتوب يوضح الطراز وعدد القوالب وحمل الغاز أو الكهرباء ومتطلبات الهواء المضغوط والمساحة الأرضية وحدود نطاق التوريد بالنسبة إلى مصنعك القائم.
العقد والدفعة المقدمة
العقد والدفعة المقدمة
دفعة مقدمة بنسبة 30-40% عند تأكيد الطلب، ويُسدّد الرصيد قبل الشحن، مع تثبيت شرط التجارة وميناء الوصول عند توقيع العقد.
التصنيع
التصنيع
نصنع سلسلة القوالب والنفق وصفائح الخَبز وخزانة التحكم ونجمعها في منشأتنا الإنتاجية في شينيو.
تشغيل تجريبي بوصفاتك قبل الشحن
تشغيل تجريبي بوصفاتك قبل الشحن
نجري تشغيلًا تجريبيًا لخط الإنتاج باستخدام وصفتك الخاصة للعجينة السائلة قبل الشحن. وإذا لم تخرج القطعة من القالب وفقًا لمواصفاتك، نصحح المشكلة هنا وعلى نفقتنا، قبل التسليم.
تحميل الحاوية والمستندات
تحميل الحاوية والمستندات
يُجهّز خط الإنتاج للتعبئة والتغليف ويُحمّل، وتُصدر مستندات الشحن وفقًا لعرض السعر.
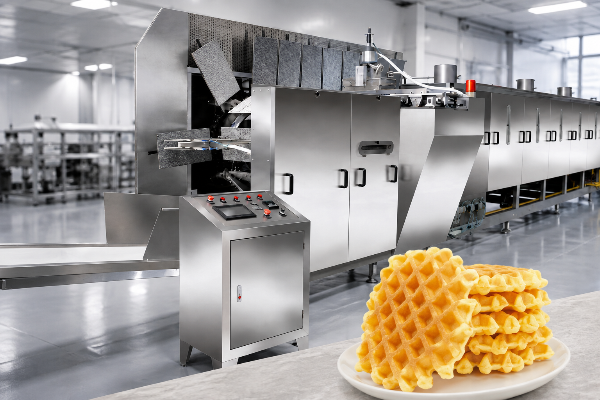
ما يُرجى إرساله مع استفسارك
| البيانات المطلوب إرسالها | كيف تؤثر في الإجابة | ما الذي تحدده |
|---|---|---|
| الإنتاج اليومي المستهدف بالكيلوغرامات أو القطع | يحدد الاختيار بين سلاسل القوالب ذات 32 و60 و80 قالبًا والآلة الدوّارة. | الطراز وعدد القوالب. |
| وزن القطعة النهائية وأبعادها | يحوّل عدد القطع المطلوب إلى معدل الإنتاج بالكيلوغرام الذي تُحدَّد به مواصفات الآلات. | اختيار الطراز والشكل الهندسي لصفيحة الخَبز. |
| جهد التغذية الكهربائية وترددها في الموقع | معيار مصنعنا هو 380 V عند 50 Hz، وتعمل شبكات التغذية في الولايات المتحدة وفق ANSI C84.1 عند 60 Hz. | ترتيبات التغذية الكهربائية التي تُحسم في عرض السعر. |
| توافر الغاز الطبيعي أو غاز البترول المسال في الموقع | يحدد الاختيار بين خط إنتاج نفقي يعمل بالغاز وآلة دوّارة كهربائية. | مصدر الحرارة ومقاس وصلة الغاز. |
| الحاجة إلى مواصفة المواد الملامسة للأغذية | قد يحتاج المدقق لديك إلى مواصفة المواد الخاصة بالطراز المحدد قبل الموافقة. | مجموعة المستندات الصادرة مع عرض السعر. |
متى لا يكون خط الإنتاج بالقوالب هو الخيار المناسب
أكبر خطوط الإنتاج ليس دائمًا الخيار الأنسب، والعامل الحاسم عادةً هو معدل الاستغلال لا الميزانية. فخط الإنتاج الذي يعمل 4 أيام أسبوعيًا بمعدل استغلال منخفض ترتفع تكلفته لكل كيلوغرام عن خط أصغر يعمل بكامل طاقته، لذا فإن نقطة البداية الصريحة هي تحديد عدد ساعات التشغيل الفعلية التي ستشغله خلالها.
01
تحتاج إلى منتج محشوّ أو مؤلف من قطعتين وبينهما حشوة
تحتاج إلى منتج محشوّ أو مؤلف من قطعتين وبينهما حشوة
لماذا لا يناسبك هذا الخيار
يخبز خط الإنتاج بالقوالب ذي المرور الواحد قطعة واحدة ويخرجها من القالب؛ ولا يصبّ الحشوة أو يجمع نصفين.
ما الحل البديل
استخدم خط الخَبز لإنتاج الغلاف، وأضف وحدة مستقلة لصبّ الحشوة وتجميع القطعتين، مثلًا لإنتاج كعك على طراز دوراياكي، في المراحل اللاحقة بعد ناقل الإخراج.
02
لا توجد في الموقع وصلة للغاز الطبيعي أو غاز البترول المسال
لا توجد في الموقع وصلة للغاز الطبيعي أو غاز البترول المسال
لماذا لا يناسبك هذا الخيار
تعمل خطوط الإنتاج النفقية 4 جميعها بالغاز؛ ولا يتوفر منها طراز كهربائي، لذا فإن محاولة معالجة هذا القيد بتعديل هندسي ليست خيارًا مناسبًا.
ما الحل البديل
استخدم الآلة الكهربائية YT-02H بقدرة 13–21 kW، أو أدرج تكلفة توصيل الغاز ضمن ميزانية المشروع بدلًا من اعتبارها خيارًا في الآلة.
03
تحتاج إلى إنتاج يتجاوز 1,000 pcs/h من آلة دوّارة
تحتاج إلى إنتاج يتجاوز 1,000 pcs/h من آلة دوّارة
لماذا لا يناسبك هذا الخيار
تخبز YT-02H على دفعات باستخدام 8 ألواح خَبز، لذا فإن حدها الأقصى مرتبط بزمن الدورة، ولن يرفعه تركيب محرك أكبر.
ما الحل البديل
انتقل إلى خط إنتاج نفقي مستمر من طراز YT-10، حيث يحدد عدد القوالب، 32 أو 60 أو 80، معدل الإنتاج بدلًا من دورة تشغيل الدفعات.
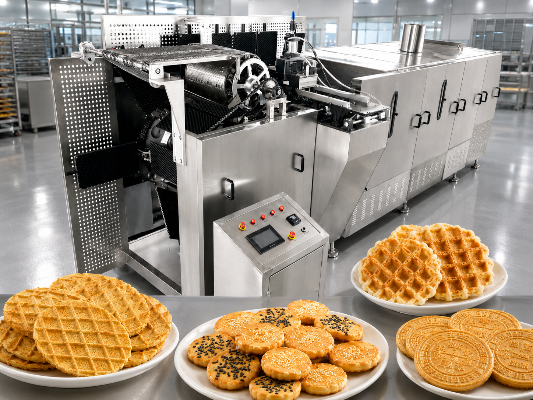
اطلب مواصفات خط إنتاج مناسب لك
نأخذ منك في مكالمة تحديد المواصفات البنود 5 الواردة أدناه، ثم نقدم لك الطراز والمساحة الأرضية ومتطلبات الخدمات التشغيلية. وإرسالها معًا يحوّل تبادل الرسائل الإلكترونية على مدى أسبوعين إلى مقترح مكتوب واحد.
الحد الأدنى للطلب هو آلة واحدة، لذا لست ملزمًا بتحديد مواصفات خط إنتاج كامل من البداية. ويرد أحد مهندسي UDTECH خلال 48 ساعة.
البيانات التي يُرجى تجهيزها
-
01
الإنتاج اليومي المستهدف، بالكيلوغرامات لكل 24 ساعة أو بالقطع في الساعة.
-
02
وزن القطعة النهائية وأبعادها وشكل المنتج.
-
03
جهد التغذية الكهربائية وترددها في الموقع، ومدى توافر الغاز الطبيعي أو غاز البترول المسال.
-
04
المساحة الأرضية المتاحة لخط الإنتاج وللتبريد بعده.
-
05
مدى حاجتك إلى مواصفة المواد الملامسة للأغذية للحصول على موافقة المدقق.
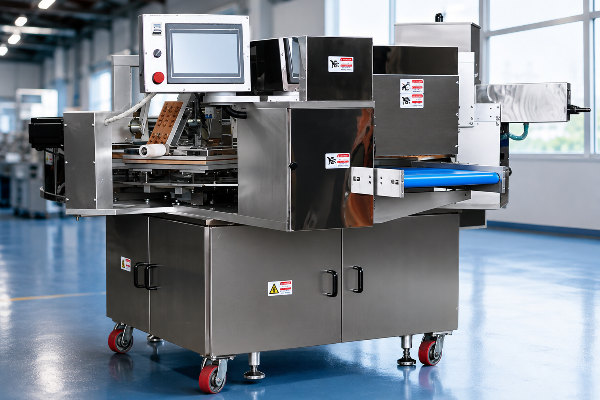
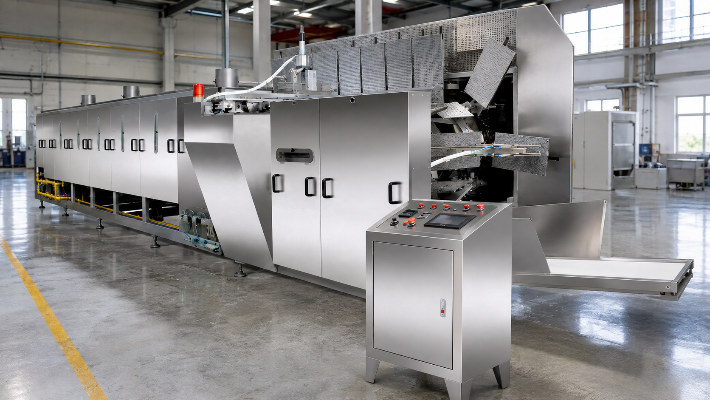
آلة مستمرة تصبّ العجينة السائلة في قوالب فولاذية، وتخبزها داخل نفق مغلق، ثم تخرج القطع النهائية على ناقل.
وحدة تغذية العجينة السائلة ورأس الصبّ، وسلسلة قوالب تحمل صفائح خَبز قابلة للتبديل من فولاذ خاص، وحجرة خَبز نفقية مغلقة مزودة بمداخن لتصريف العادم، ومحطة لإخراج المنتج من القالب مزودة بسير سحب، وناقل للإخراج، وخزانة قائمة على الأرض تضم وحدة PLC ولوحة تحكم مشغّل الآلة.
تُحدَّد الطاقة الإنتاجية لخطوط الإنتاج النفقية بالوزن لا بعدد القطع، من 1,800 kg لكل 24 ساعة للخط ذي 32 قالبًا إلى 5,000 kg للخط ذي 80 قالبًا. ولتحويلها إلى عدد قطع في الساعة، نحتاج إلى رقمين لا يتوافران إلا لديك: وزن القطعة بعد الخَبز، وعدد ساعات التشغيل الفعلية لخط الإنتاج بعد خصم أوقات التحويل بين المنتجات والتنظيف والصيانة والقطع المرفوضة من يوم العمل الذي يتوفر فيه المشغّلون. وتُعد الآلة الدوّارة YT-02H استثناءً، إذ تُحدَّد طاقتها الإنتاجية مباشرةً عند 1,000 pcs/h.
تعمل خطوط الإنتاج النفقية YT-10 الأربعة بالغاز، وتستهلك من 8 إلى 19 m³/h من الغاز الطبيعي أو من 4 إلى 14 kg/h من غاز البترول المسال. والخيار الكهربائي هو الآلة الدوّارة YT-02H بقدرة 13–21 kW. وإذا لم تتوفر وصلة غاز في موقعك، فإن الاختيار يُحسم على مستوى الطراز.
إما أن ترفع أسطوانة إبرية القطعة عن القالب عند سير السحب، أو يخرجها الهواء المضغوط من تجويف القالب. ويتوقف الخيار المناسب لمنتجك على بنية القطعة وعلى محتوى العجينة السائلة من الدهون والليسيثين والنشا، ويُحسم ذلك باستخدام وصفتك الخاصة قبل الشحن.
نعم. يمكن تبديل صفائح الخَبز المصنوعة من فولاذ خاص على سلسلة القوالب نفسها، لذا فإن تغيير شكل المنتج يتطلب تبديل صفائح الخَبز.
تتراوح أبعاد خطوط الإنتاج النفقية من 6 × 1.6 × 1.9 m للآلة ذات 32 قالبًا إلى 12 × 1.6 × 1.9 m للآلة ذات 80 قالبًا، وتحتاج الآلة الدوّارة YT-02H إلى مساحة بأبعاد 2.1 × 2.3 × 1.4 m. وأضف حملًا كهربائيًا من 3 إلى 5 kW، وهواءً مضغوطًا بمعدل 0.6 m³/min، ووصلة غاز لتوفير من 8 إلى 19 m³/h من الغاز الطبيعي أو من 4 إلى 14 kg/h من غاز البترول المسال. وخصص مساحة أرضية إضافية تتجاوز مساحة الآلة نفسها، لأن القطع تخرج ساخنة من خط الإنتاج ويجب تبريدها قبل التعبئة والتغليف.
معيار مصنعنا هو تغذية ثلاثية الطور بجهد 380 V ±10%، وبأربعة أسلاك، عند 50 Hz. وتُحدَّد قيم الجهد لشبكات التغذية منخفضة الجهد في الولايات المتحدة وفق ANSI C84.1 عند 208Y/120 و240 و480Y/277 و480 و600 V بتردد 60 Hz، لذا يُرجى إرسال جهد التغذية وترددها في موقعك مع الاستفسار لحسم ترتيبات التغذية الكهربائية في عرض السعر.
يُحدد الشكل الهندسي لصفائح الخَبز وعدد القوالب وطول الناقل وطريقة إخراج المنتج من القالب عند تصنيع الآلة وفقًا لمواصفات القطعة النهائية لديك. ونجري تشغيلًا تجريبيًا لخط الإنتاج باستخدام وصفتك الخاصة للعجينة السائلة قبل الشحن، ونصحح ضبط إعدادات الآلة على نفقتنا إذا لم تطابق القطعة مواصفاتك.
من 25-35 يوم عمل لآلة واحدة مزودة بمجموعة قياسية من صفائح الخَبز، ومن 30-45 يوم عمل عند الحاجة إلى صفائح خَبز مخصصة، ومن 45-90 يوم عمل لخط إنتاج كامل مزود بمعدات مناولة في المراحل اللاحقة. وتبدأ مدة التوريد من تاريخ توقيع العقد ولا تشمل مدة الشحن البحري.
من المصنع. نصنع سلسلة القوالب والنفق وصفائح الخَبز وخزانة التحكم ونجمعها في مصنعنا في شينيو بمقاطعة جيانغشي، حيث تصنّع UDTECH هذه المعدات منذ 2003.
الغاز الطبيعي بمعدل من 8 إلى 19 m³/h أو غاز البترول المسال بمعدل من 4 إلى 14 kg/h حسب الطراز، وحمل كهربائي موصول من 3 إلى 5 kW لخطوط الإنتاج النفقية، وهواء مضغوط بمعدل 0.6 m³/min، ومجموعة صفائح خَبز لكل شكل إضافي للمنتج، ومساحة أرضية لتبريد القطع الساخنة قبل التعبئة والتغليف. ولا يشمل عرض السعر الشحن البحري ورسوم الاستيراد، إلا إذا كان شرط التجارة الذي تختاره يدرجهما فيه.
الفاتورة التجارية، وقائمة التعبئة، وبوليصة الشحن، وشهادة المنشأ، ودليل التشغيل والصيانة، إضافةً إلى سجل التشغيل التجريبي قبل الشحن.