Hubungi Perusahaan UDTECH

Mesin Egg Roll & Wafer Gulung: Panduan Pengendalian Proses

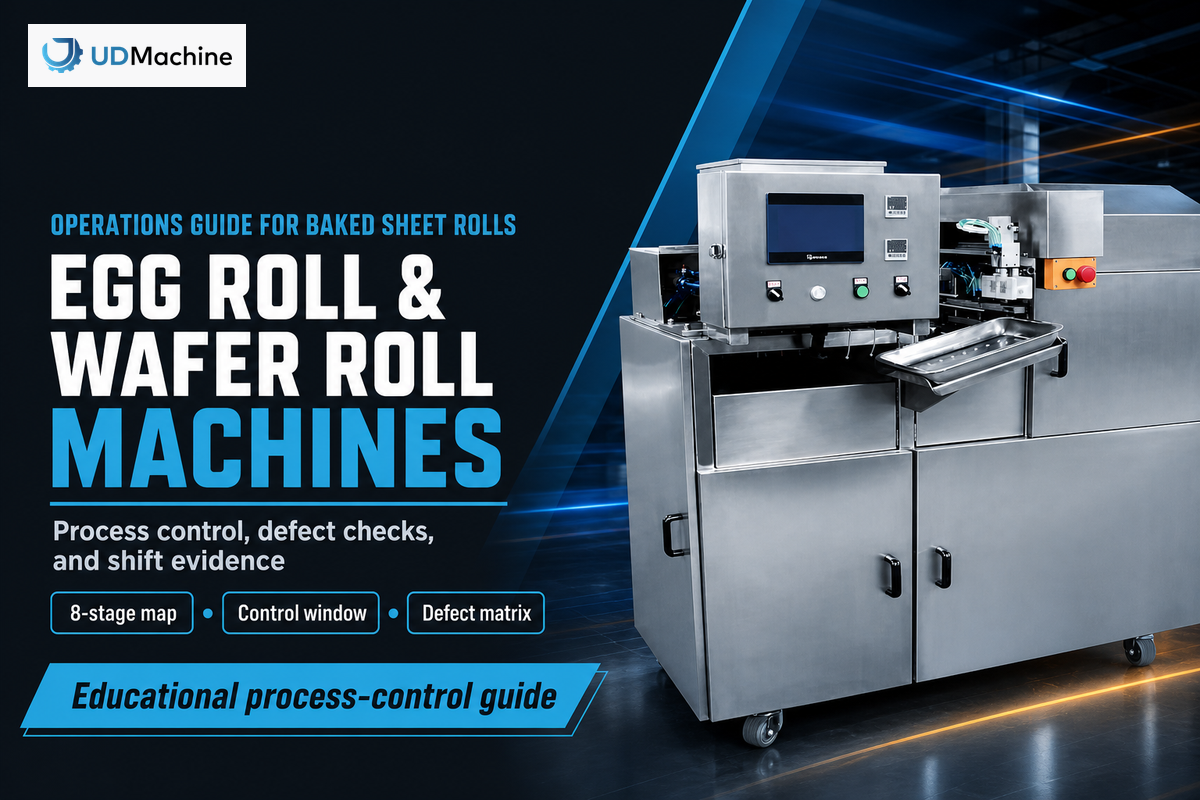
Panduan lapangan pengendalian proses
Cara mengaitkan kondisi adonan cair, kinerja pelat pemanggang, waktu penggulungan, cacat, pengambilan sampel, pembersihan, dan perawatan tanpa menganggap satu pengaturan tampilan sebagai keseluruhan proses.
Mesin Egg Roll & Wafer Gulung adalah sistem pengolahan pangan industri yang mengubah adonan cair menjadi lembaran tipis yang dipanggang, lalu membentuknya saat masih dapat ditekuk. Ringkasan singkat itu menyembunyikan masalah pengendalian yang saling terkait. Retakan pada pemotong dapat bermula dari waktu penahanan adonan. Pita berwarna pucat dapat menunjukkan distribusi porsi adonan, distribusi suhu pelat, kontak, atau waktu siklus. Lengket dapat menjadi masalah permukaan, pembersihan, formulasi, atau jendela pelepasan.
Dokumen ini merupakan panduan bagi tim produksi, kualitas, dan teknik yang memerlukan metode berulang untuk menyelidiki hubungan tersebut. Cakupannya adalah lembaran tipis panggang yang dibentuk menjadi gulungan berongga atau berisi. Egg roll isi yang digoreng, lumpia goreng, peralatan meja, cone waffle sebagai produk sasaran, dan wafer elektronik memerlukan model proses lain. Pemilihan mesin secara komersial juga dipisahkan: pilihan model, spesifikasi, opsi, harga, dan penawaran harga sebaiknya ditempatkan di halaman solusi.
“Peralatan harus dipasang sedemikian rupa sehingga memudahkan pembersihan dan perawatan peralatan serta ruang di sekitarnya.” 21 CFR 117.40(a)
Akses, kebersihan, dan integritas mekanis dapat menentukan apakah pengaturan yang dicatat akan menghasilkan kembali hasil yang diamati.
Gagasan inti: Perlakukan lini sebagai rangkaian tahap yang dapat diamati. Catat apa yang masuk ke setiap tahap, tindakan mesin di sana, dan apa yang keluar. Ubah satu variabel yang dibatasi, lalu verifikasi hasilnya terhadap produk dan metode pengambilan sampel yang telah ditentukan.
Apa yang Terjadi di Dalam Mesin Egg Roll & Wafer Gulung?
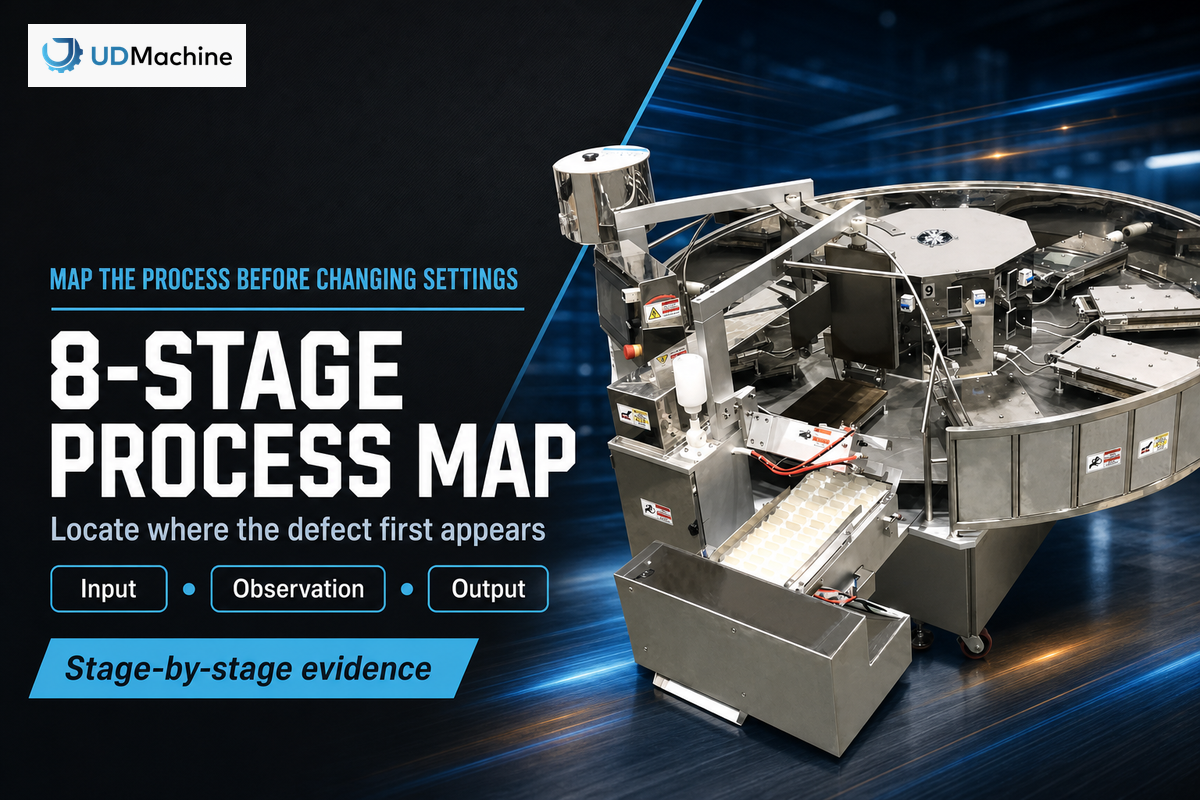
Peta proses yang berguna memiliki delapan tahap yang saling terhubung: persiapan adonan cair, penakaran, pemanggangan pelat, pelepasan uap, pelepasan lembaran, penggulungan, pendinginan, dan pemotongan. Setiap tahap memerlukan input dan output yang dapat diamati. Saat cacat muncul, temukan tahap pertama yang terlihat sebelum mengubah pengaturan di hilir, tempat gejala mungkin hanya menjadi lebih mudah dilihat.
Adonan cair membawa formulasi, riwayat pencampuran, suhu, dan efek waktu penahanan ke depositor. Setiap depositor mendistribusikan massa ke seluruh pelat. Pelat yang menutup meratakan dan memanaskan adonan cair, sementara air berubah menjadi uap. Setelah dipanggang, lembaran terlepas, dipindahkan ke perangkat pembentuk, digulung mengelilingi mandrel atau jalur pembentukan, didinginkan, lalu dipotong atau ditangani. Salah satu paten wafer gulung non-UDTECH menggambarkan urutan pemindahan, penggulungan, dan pemotongan strip panas, tetapi tidak membuktikan bahwa pemasok tertentu menggunakan mekanisme tersebut.
Peta Proses 8 Tahap ini mengubah cara tim menjelaskan gangguan. “Mesin membuat gulungan retak” terlalu umum. “Lembaran keluar dari posisi pelat 6 dengan tepi kering, tetap utuh saat dipindahkan, lalu terbelah di sepanjang tepi tersebut selama penggulungan” mengidentifikasi lokasi, kronologi, dan pengamatan pembeda. Ini juga mencegah pemotong disalahkan atas cacat yang sudah ada sebelum pembentukan.
- Tentukan tahap abnormal pertama. Catat posisi pelat, lajur, blok waktu, dan identitas produk.
- Bandingkan dengan unit normal di dekatnya. Pertahankan metode pengukuran yang sama.
- Periksa catatan hulu. Umur adonan cair, porsi adonan, distribusi suhu, dan waktu dapat menjelaskan perbedaannya.
- Uji satu perubahan yang dibatasi. Sediakan kondisi sebelumnya sebagai dasar perbandingan.
Pemeriksaan peta tahap: Jika catatan tidak dapat menunjukkan lokasi pertama munculnya penyimpangan, penyesuaian berikutnya hanyalah tebakan, bukan uji coba terkontrol.
Bangun Jendela Pengendalian dari Adonan Cair hingga Gulungan
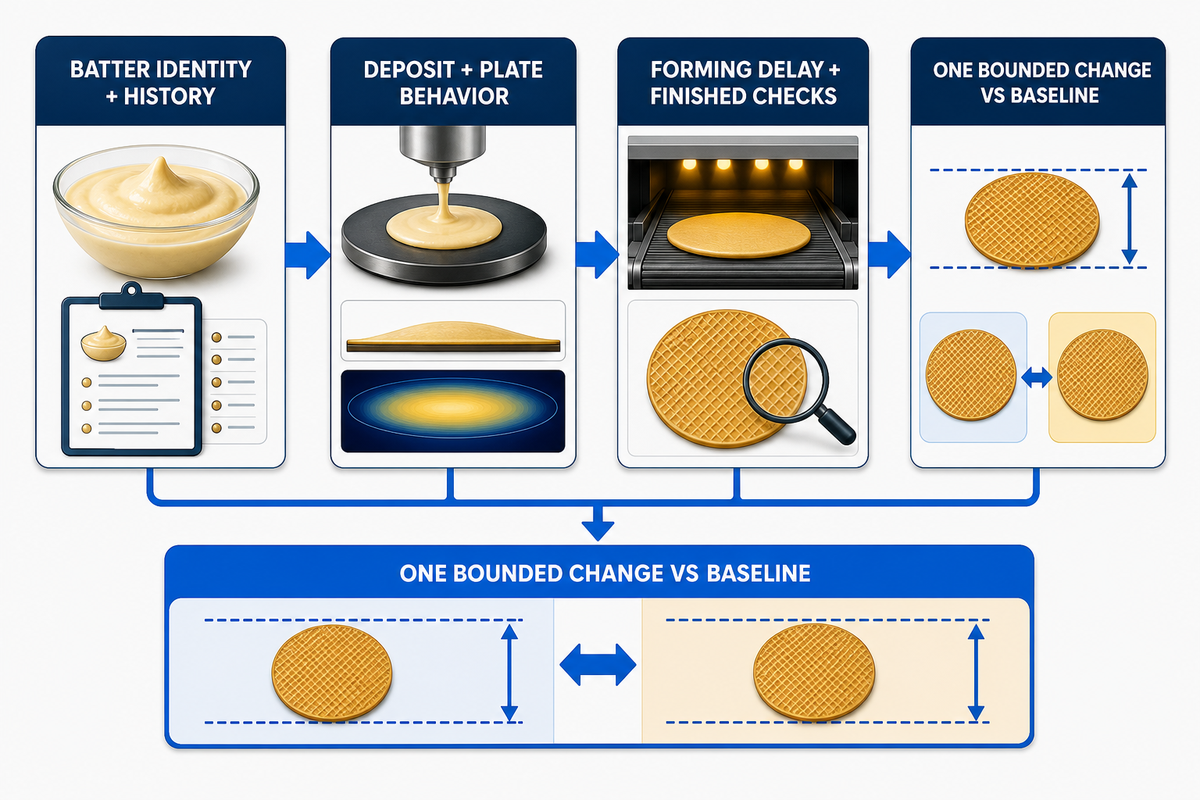
Jendela pengendalian menghubungkan kondisi, bukan mencantumkan target yang terpisah. Catat identitas adonan cair, riwayat persiapan, suhu, waktu penahanan, dan kondisi porsi adonan bersama perilaku pelat, pelepasan, jeda pembentukan, dan pemeriksaan gulungan jadi. Tetapkan kombinasi yang dapat diterima untuk satu produk bernama melalui uji coba, menggunakan dasar perubahan terbatas sebelumnya; jangan memindahkan resep atau jendela waktu dari formulasi lain tanpa verifikasi.
Mulailah dengan variabel yang benar-benar dapat diamati oleh lini. Catatan adonan cair yang berguna dapat mencakup kode bahan atau resep, identitas bets jika relevan, waktu mulai dan selesai pencampuran, metode pencampuran, suhu terukur, uji aliran atau viskositas yang dipilih pabrik, durasi penahanan, dan status resirkulasi. Catatan porsi adonan harus menggunakan metode yang telah diverifikasi pabrik, seperti massa per lembar atau ukuran berulang lainnya, bukan posisi dial yang belum dikalibrasi.
Penelitian oven wafer industri yang ditinjau sejawat menunjukkan alasan pentingnya catatan yang saling terhubung. Distribusi suhu pelat, ketebalan lembaran, dan perilaku warna yang diukur berubah sesuai kondisi operasi. Rentang angka yang dilaporkan berlaku untuk peralatan dan lingkungan uji tersebut; angka itu membuktikan bahwa distribusi dan laju berpengaruh, bukan menjadi pengaturan siap pakai untuk lini lain.
Bangun jendela tersebut melalui uji coba kecil. Pertahankan produk dan metode pengukuran tetap. Catat dasar, lakukan satu perubahan terencana, tunggu jeda proses yang ditentukan, lalu ambil sampel produk yang sesuai. Jika waktu tinggal adonan cair lebih lama daripada periode pengamatan, sertakan jeda tersebut. Jika tidak, produk yang dikaitkan dengan pengaturan baru mungkin masih mencerminkan kondisi adonan cair lama.
Lakukan: tentukan produk, metode, waktu, dan pemeriksaan penerimaan untuk setiap uji coba. Jangan lakukan: mengubah pengenceran adonan cair, porsi adonan, suhu pelat, dan laju lini sekaligus, lalu mengatribusikan hasil kepada variabel yang kebetulan berubah terakhir.
Setelah kombinasi yang dapat diterima diketahui, simpan jendela tersebut sebagai referensi produksi berversi. Pengaturan tanpa produk, metode, dan tanggal terkait bukanlah dasar. “Produksi berjalan baik” tanpa pengamatan nyata hanyalah ingatan.
Pemeriksaan jendela pengendalian: Uji coba hanya dapat digunakan kembali jika operator berkualifikasi lain dapat mengidentifikasi produk, mengulangi pengukuran, dan membedakan perubahan yang diuji dari efek bahan dan waktu.
Kendalikan Suhu Pelat Pemanggang, Porsi Adonan, dan Pelepasan
Tampilan suhu pelat hanyalah satu bukti. Nilai pemanggangan berdasarkan distribusi suhu, distribusi porsi adonan, waktu siklus, pelepasan uap, kontak pelat, kondisi permukaan, dan lembaran yang dihasilkan dibandingkan dengan dasar jendela produk. Bandingkan posisi dan blok waktu. Setpoint yang stabil dapat bersamaan dengan pemanasan tidak merata, keausan, kontaminasi, atau muatan produk yang mengubah warna, ketebalan, dan pelepasan.
Petakan sistem pelat secara spasial. Jika peralatan memiliki posisi pelat berulang, tetapkan pengenal yang konsisten. Bandingkan perilaku bagian tengah dan tepi jika metode pengukuran memungkinkan. Lacak posisi yang menghasilkan setiap sampel. Tujuannya bukan mengumpulkan spreadsheet besar, melainkan memisahkan perubahan seluruh lini dari pola berulang yang spesifik pada posisi.
Studi industri yang dikutip di atas melaporkan rentang suhu sekitar 13°C versus 7°C dan rentang ketebalan sekitar 0,38 mm versus 0,16 mm pada dua kondisi laju produksi yang diuji. Angka tersebut merupakan contoh yang terikat pada peralatan, bukan toleransi untuk peralatan UDTECH atau produk pembaca. Nilainya bersifat diagnostik: laju, distribusi termal, dan ketebalan dapat berubah bersama, sehingga satu suhu rata-rata dapat menyembunyikan polanya.
Pelepasan juga harus diamati, bukan diasumsikan. Tetapkan seperti apa pemisahan normal terlihat dan terdengar, lalu catat lokasi residu, terangkatnya tepi, sobekan, atau posisi lengket berulang. Sebelum mengubah suhu, periksa konsistensi porsi adonan, riwayat adonan cair, kebersihan pelat, kondisi permukaan, penutupan, dan waktu. Untuk keluarga mesin, konfigurasi, dan detail komersial, halaman solusi menjelaskan apa yang sebenarnya diputuskan oleh pelat pemanggang.
- Produk pucat di seluruh lini: pastikan metode pengukuran, adonan cair, dan kondisi siklus sebelum menaikkan panas.
- Satu posisi gelap yang berulang: bandingkan distribusi, porsi adonan, dan kontak pelat tersebut dengan posisi di sebelahnya.
- Lengket secara acak: cari variasi umur adonan cair, kontaminasi, porsi adonan, atau waktu, bukan menganggap setiap kejadian sebagai keausan permukaan.
- Pelepasan memburuk bertahap: pasangkan catatan pembersihan dan kondisi dengan pengamatan produk.
Keputusan pelepasan: Ubah panas hanya setelah bukti memisahkan pola termal dari alternatif porsi adonan, adonan cair, waktu, kebersihan, dan kontak mekanis.
Atur Waktu Penggulungan, Pendinginan, dan Pemotongan Sebelum Lembaran Menjadi Rapuh
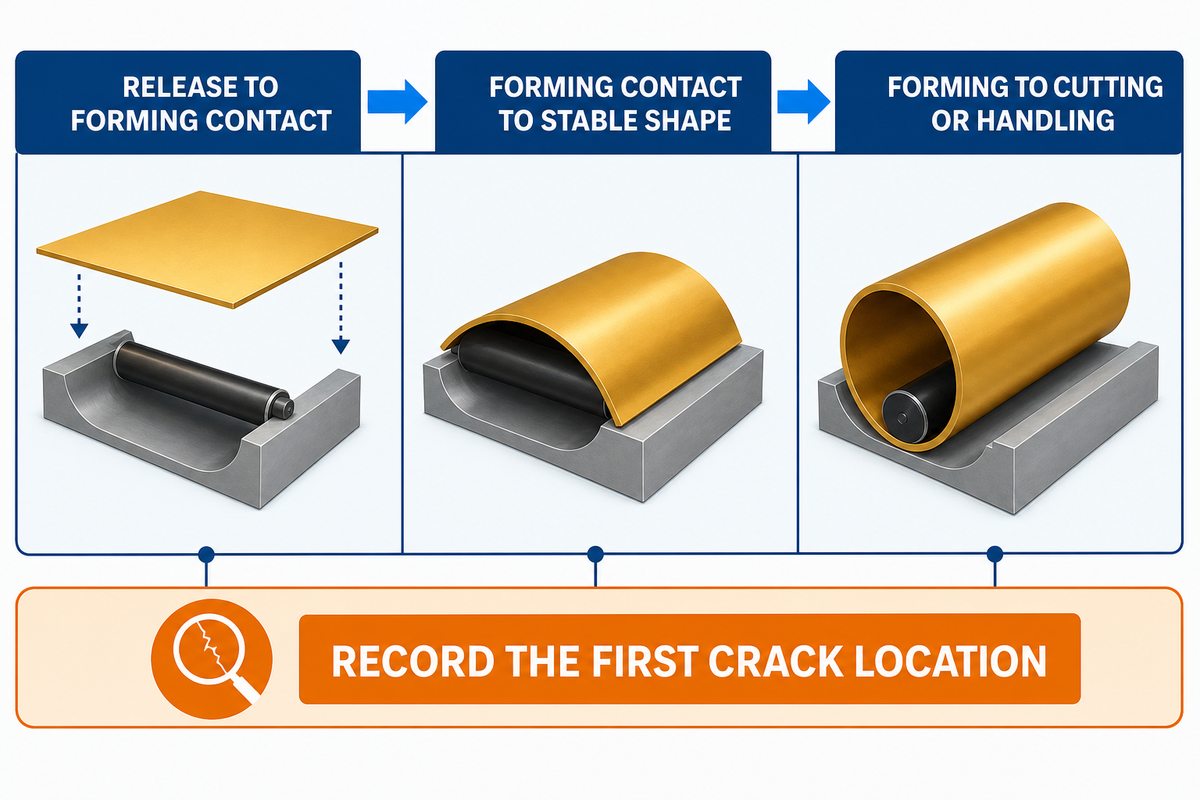
Jendela pembentukan dimulai saat lembaran meninggalkan permukaan pemanggang. Pemindahan harus cepat dan konsisten, berdasarkan pengamatan pelepasan tersebut, tetapi tidak ada jeda atau suhu pembentukan universal. Jendela yang dapat digunakan bergantung pada formulasi, kadar air, geometri lembaran, suhu, dan paparan lingkungan. Ukur perilaku pemindahan untuk produk yang ditentukan, bukan menyalin kecepatan lini lain.
Penelitian formulasi cone gulung akses terbuka terkait menjelaskan pembentukan segera setelah pemanggangan dan menunjukkan bahwa formulasi memengaruhi struktur jadi. Penelitian itu merupakan bukti kualitatif yang berguna, bukan bukti batas waktu atau kadar air untuk wafer gulung. Mekanisme paten sebelumnya juga mendukung penggulungan lembaran panas, sedangkan geometri dan klaimnya tetap milik pemegang paten.
Pisahkan tiga interval dalam catatan: pelepasan hingga kontak pembentukan, kontak pembentukan hingga bentuk stabil, dan pembentukan hingga pemotongan atau penanganan hilir. Jika sistem pengendalian menyediakan cap waktu, verifikasi bahwa cap tersebut sesuai dengan peristiwa fisik. Jika tidak, gunakan metode pengamatan berulang yang tidak menempatkan staf di dalam zona bahaya. Catat kondisi lingkungan hanya jika ada alasan untuk menguji pengaruhnya.
Untuk retakan, catat apakah retakan dimulai sebelum kontak, saat lilitan awal, di sepanjang sambungan, selama pemotongan, atau setelah pendinginan. Retakan pada lilitan awal memerlukan penyelidikan berbeda dari pecah setelah pengemasan. Untuk variasi diameter, bandingkan geometri lembaran masuk dan posisi pembentukan sebelum mengubah tekanan atau kecepatan pembentukan.
Pemeriksaan jendela pembentukan: Catat lokasi retakan pertama dan interval peristiwa yang relevan. “Rapuh” adalah hasil; jalur berurutan menuju hasil itu merupakan bukti diagnostik.
Gunakan Matriks Cacat-ke-Variabel untuk Retakan, Lengket, dan Warna Tidak Merata
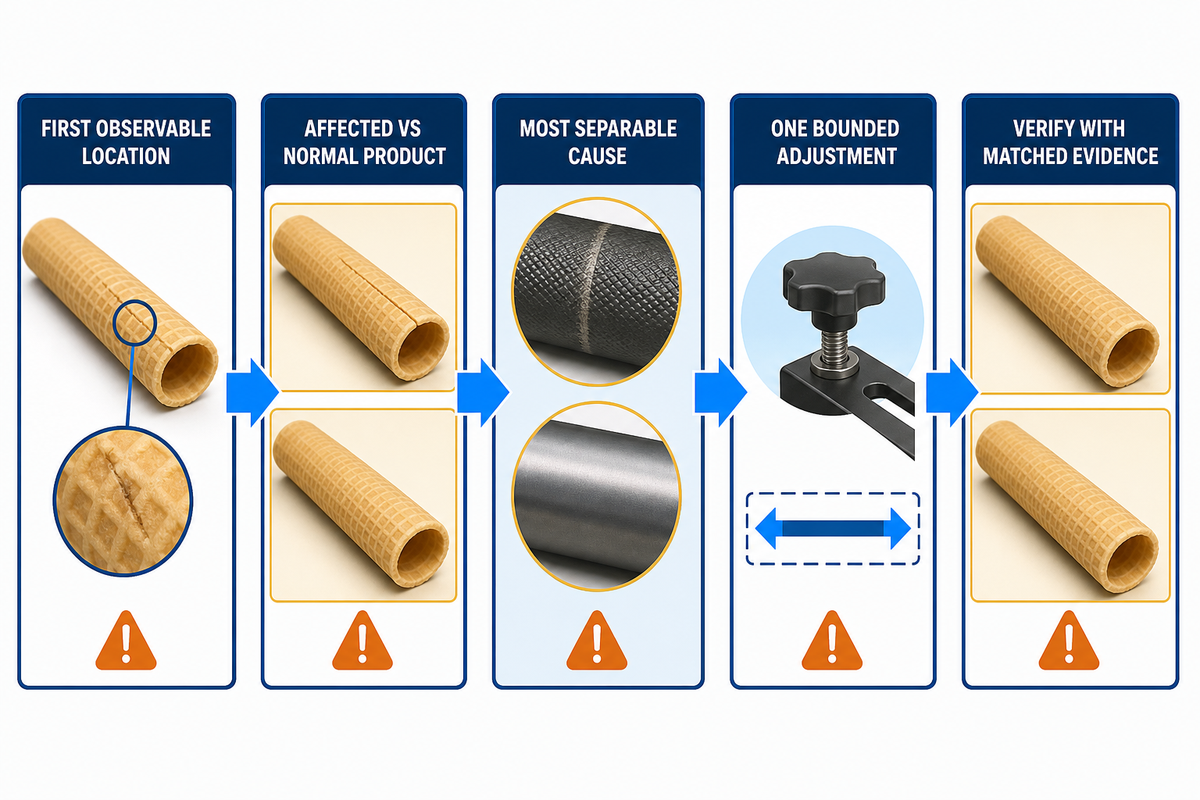
Matriks cacat mengubah gejala menjadi pemeriksaan pembeda. Mulailah dari lokasi pertama yang dapat diamati, bandingkan produk terdampak dan normal, uji penyebab yang paling mudah dibedakan, lakukan satu penyesuaian terbatas, lalu verifikasi menggunakan lokasi retakan dan pembentukan tersebut sebagai input matriks. Matriks ini merupakan alur diagnostik, bukan tabel tindakan korektif universal. Batas pabrik dan prosedur aman tetap spesifik menurut produk dan lokasi.
| Gejala yang diamati | Pemeriksaan pembeda pertama | Uji coba terbatas | Verifikasi | Batasan |
|---|---|---|---|---|
| Produk pucat di seluruh lini | Pastikan metode warna, identitas adonan cair, laju produksi, dan distribusi suhu | Ubah satu variabel termal atau waktu yang telah divalidasi | Bandingkan sampel yang terkait waktu setelah jeda proses | Warna bergantung pada formulasi dan metode |
| Satu pita gelap yang berulang | Petakan posisi pelat, porsi adonan, dan suhu lokal | Koreksi kondisi spesifik posisi yang telah dikonfirmasi | Ambil sampel dari posisi yang sama dan posisi di sebelahnya | Emisivitas permukaan dapat memengaruhi pembacaan termal |
| Lembaran lengket secara acak | Bandingkan waktu penahanan adonan cair, porsi adonan, residu, dan waktu pelepasan | Ubah satu faktor hulu yang telah dikonfirmasi | Lacak kejadian lengket per unit sampel yang ditentukan | Jangan menyimpulkan keausan pelat hanya dari sifat acak |
| Lembaran lengket pada satu posisi | Periksa keterulangan, kebersihan, kontak, dan kondisi permukaan | Bersihkan, periksa, atau servis sesuai prosedur pabrik | Bandingkan kondisi sebelum dan sesudah pada posisi yang sama | Inspeksi tidak menggantikan pengendalian energi berbahaya |
| Retakan dimulai sebelum penggulungan | Periksa tepi lembaran, pola ketebalan, dan jalur pemindahan | Koreksi penyebab lembaran atau penanganan yang telah diverifikasi | Amati lokasi retakan pertama pada sampel yang dipadankan | Tidak ada target kadar air generik yang berlaku |
| Retakan dimulai pada lilitan awal | Bandingkan interval pemindahan, proksi suhu lembaran, dan penyelarasan | Sesuaikan satu faktor waktu atau penyelarasan yang telah diverifikasi | Hitung retakan lilitan awal pada produk yang sama | Data cone terkait tidak dapat menetapkan batas wafer gulung |
| Diameter berubah bertahap | Tren geometri lembaran masuk, kondisi pembentukan, dan waktu | Tangani variabel yang berubah sebelum diameter | Gunakan metode dan urutan geometri yang telah ditentukan | Urutan waktu saja tidak membuktikan sebab-akibat |
| Ujung potongan retak | Pisahkan retakan yang sudah ada dari kontak pemotongan dan kondisi alat | Servis atau sesuaikan hanya penyebab yang telah dikonfirmasi | Periksa ujung dan lembaran hulu pada unit yang dipadankan | Servis alat harus mengikuti prosedur lokasi |
| Pecah meningkat setelah pendinginan | Bandingkan penanganan, paparan pendinginan, geometri, dan retakan hulu | Ubah satu faktor penanganan atau proses yang telah diverifikasi | Laporkan pecah pada titik hilir yang ditentukan | Pengaruh lingkungan memerlukan perbandingan terkontrol |
| Cacat muncul setelah pergantian produk | Bandingkan versi resep, verifikasi pembersihan, dan dasar restart | Pulihkan satu kondisi dasar yang telah diverifikasi | Gunakan sampel produk pertama dan disposisi yang terdokumentasi | Kebersihan visual saja mungkin tidak cukup |
Inilah Matriks Diagnostik Cacat-ke-Variabel. Matriks ini menerapkan prinsip pemantauan yang dapat ditelusuri yang dijelaskan dalam buku pegangan pemantauan proses NIST. Tambahkan kriteria penerimaan spesifik pabrik hanya setelah sistem pengukuran, produk, dan metode kerja aman ditetapkan. Jika dua penyebab masih mungkin, rancang pemeriksaan yang memisahkan keduanya sebelum mengubah pengaturan.
Verifikasi Kualitas Dengan Rencana Pengambilan Sampel Berdasarkan Urutan Waktu
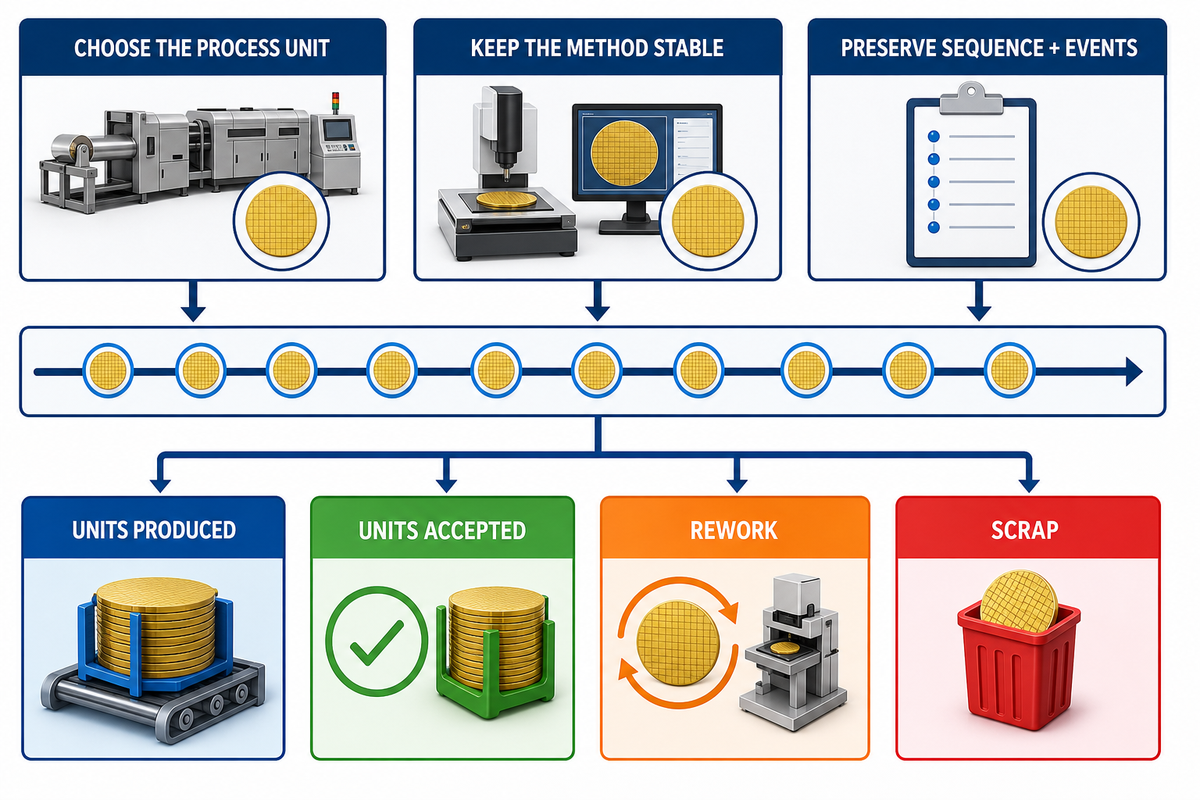
Pilih unit sampel berdasarkan model proses, bukan kebiasaan. Produksi, bets, blok waktu, posisi pelat, lajur, atau shift dapat sesuai. Pertahankan identitas produk, metode, urutan, dan peristiwa proses. Urutan waktu mendukung ketertelusuran, tetapi tidak dengan sendirinya membuktikan independensi statistik, kapabilitas, atau pengendalian.
Satu contoh pengambilan sampel NIST memilih produksi sebagai unit sampel utama setelah memeriksa model proses; contoh itu tidak menyatakan bahwa “shift” benar untuk setiap pabrik. Demikian pula, pekerjaan NIST mengenai data proses yang berkorelasi otomatis memperingatkan bahwa asumsi independensi sering tidak valid. Titik kronologis dapat berkaitan dengan titik sebelumnya.
Tentukan arti setiap hasil. Kecepatan nominal mesin bukan output yang dapat dijual. Laporan yang berguna memisahkan unit yang diproduksi, unit yang diambil sampelnya, unit yang diterima, pengerjaan ulang jika berlaku, dan scrap pada titik pengamatan yang disebutkan. Jika pecah terjadi setelah mesin, putuskan apakah rencana sampel mengikuti produk cukup jauh ke hilir untuk menjawab pertanyaan bisnis.
Pertahankan metode tetap. Massa lembaran, ketebalan, diameter, panjang, warna, proksi kadar air, pecah, dan tampilan semuanya memerlukan perangkat atau metode yang dinyatakan. Catat status kalibrasi atau verifikasi jika relevan. Saat metode berubah, jangan menempatkan nilai lama dan baru pada satu tren seolah-olah keduanya dapat dibandingkan langsung tanpa evaluasi.
Keputusan pengambilan sampel: Nyatakan unit proses, metode pengukuran, waktu sampel, dan aturan disposisi. Grafik yang rapi tidak dapat memperbaiki definisi sampel yang ambigu.
Bersihkan dan Lakukan Pergantian Produk Tanpa Kehilangan Dasar
Pergantian produk yang baik menghilangkan produk sebelumnya sekaligus mempertahankan kondisi restart yang telah diverifikasi. Rencana harus mencakup batas produk dan alergen, area kontak pangan yang dapat diakses, komponen yang dilepas, metode pembersihan, inspeksi atau verifikasi, perakitan kembali, pelindung, tugas pengendalian energi berbahaya, dan disposisi produk pertama. Panduan umum tidak dapat menggantikan analisis bahaya atau prosedur lokasi.
Tugas keamanan pangan dan keselamatan mesin tidak boleh digabungkan dalam satu daftar periksa yang samar. 21 CFR 117.40 membahas peralatan yang dapat dibersihkan dan perlindungan terhadap kontak silang alergen. Untuk tempat kerja di Amerika Serikat, OSHA 1910.147 menetapkan cakupan dan pengecualian pengendalian energi berbahaya selama servis, sementara OSHA 1910.212 membahas perlindungan terhadap bahaya mesin dalam operasi normal.
Penanganan bubuk memerlukan batasan lain. OSHA mengidentifikasi gula, pati, dan tepung sebagai bahan yang dapat menjadi debu mudah terbakar, tetapi daftar tersebut tidak menentukan bahaya fasilitas tertentu. Lokasi harus menilai bahan, jumlah, pengumpulan, sumber penyalaan, dan persyaratan yang berlaku. Jangan mengubah peringatan umum menjadi klaim bahwa setiap lini memiliki klasifikasi debu yang sama.
Setelah perakitan kembali, verifikasi dasar sebelum merilis produksi panjang. Pastikan versi resep, komponen, pelindung, kondisi pelat, pemeriksaan porsi adonan, waktu, tampilan produk pertama, dan pengukuran kualitas yang diwajibkan sudah benar. Catat pengecualian dan pihak yang membuat disposisi. “Sudah dibersihkan” dan “sudah dimulai” adalah peristiwa; paket bukti harus menunjukkan kondisi restart yang dapat diterima.
Batas pergantian produk: Verifikasi pembersihan, pengendalian alergen, pelindung, dan pengendalian energi berbahaya merupakan tugas yang saling terkait tetapi berbeda. Masing-masing memerlukan metode yang berlaku di pabrik dan catatan penanggung jawab.
Padukan Perawatan Terjadwal dengan Catatan Kondisi
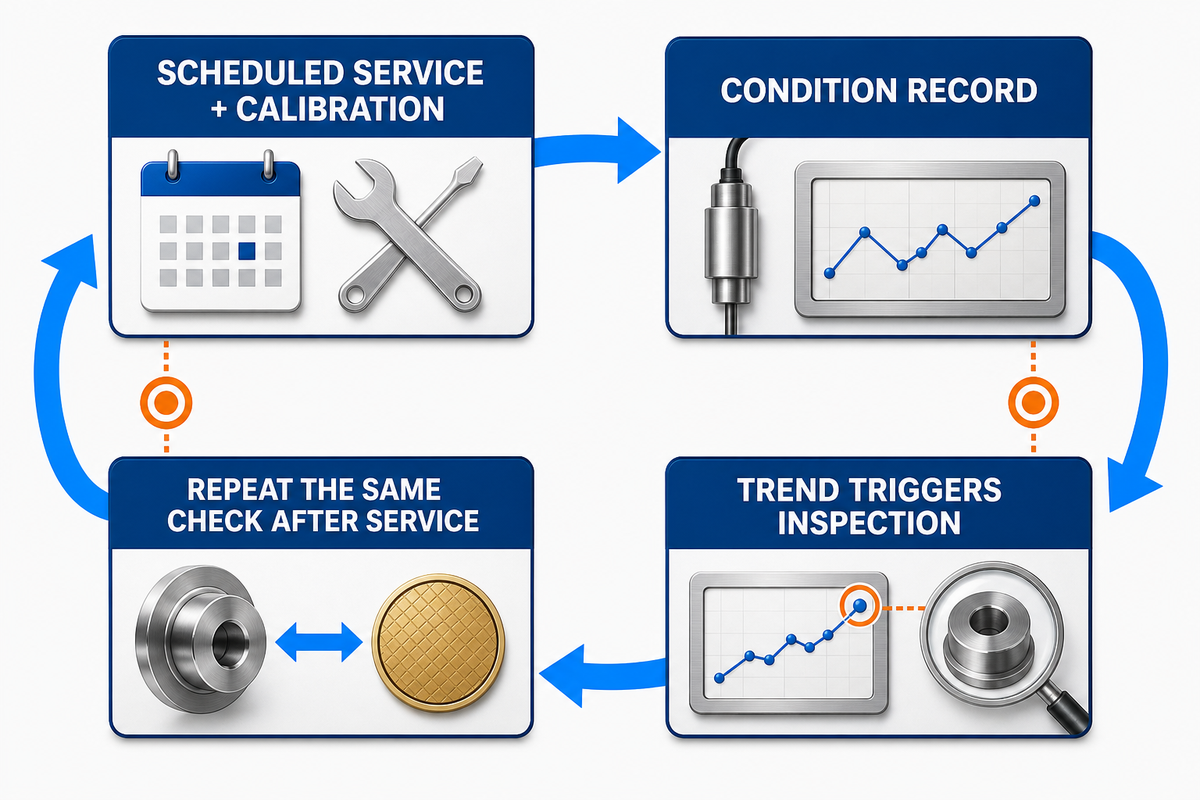
Perawatan preventif terjadwal dan catatan kondisi harus dipadukan. Tugas berdasarkan kalender atau jam operasi melindungi kebutuhan servis yang diketahui; pengamatan kondisi pelat, perilaku pelepasan, distribusi suhu, waktu, kebisingan, penyelarasan, dan cacat berulang membantu memprioritaskan penyelidikan. Pemantauan kondisi tidak membatalkan pekerjaan terjadwal, dan kalender saja tidak dapat menjelaskan pola proses yang berkembang.
21 CFR 117.305 menetapkan persyaratan isi umum untuk catatan dalam cakupannya, termasuk nilai aktual dan pengamatan yang diperoleh selama pemantauan serta, jika sesuai, kegiatan verifikasi. Kerangka pencatatan itu tidak menetapkan interval perawatan untuk lini ini. Masukkan perawatan dan kalibrasi terjadwal ke dalam program terdokumentasi di lokasi karena tugas, desain, bahan, jam operasi, lingkungan, dan petunjuk pemasok berbeda.
Buat entri kondisi dapat dibandingkan. “Pelat terlihat buruk” adalah catatan yang lemah. Catatan yang lebih kuat menyebutkan posisi pelat, metode pengamatan, lokasi residu atau kerusakan, tanggal, perilaku pelepasan terkait, produk, dan tindakan. Saat pita gelap berulang, posisi lengket, atau penyimpangan waktu muncul sebelum servis, tautkan catatan perawatan dengan bukti produk. Setelah servis, ulangi pemeriksaan yang sama.
Gunakan tren untuk memicu inspeksi, bukan menyatakan penyebab terlalu dini. Penyimpangan diameter bertahap dapat mengikuti keausan pembentukan, geometri lembaran masuk, atau variabel lain. Catatan kondisi bernilai ketika mempersempit inspeksi aman berikutnya dan mendokumentasikan apakah intervensi memulihkan dasar.
Komisioning Proses dengan Paket Bukti Shift
Komisioning harus menyerahkan proses yang dapat direproduksi, bukan folder berisi pengaturan akhir. Paket Bukti Shift menggabungkan identitas produk, versi formulasi yang disetujui, pengamatan aktual, waktu, pelaksana, metode pengukuran, pengecualian, keputusan penanganan, dan riwayat perubahan, sehingga catatan kondisi terbawa ke dalam bukti komisioning. “Shift” di sini berarti ritme serah terima kerja, bukan klaim bahwa setiap unit pengambilan sampel harus berupa satu shift.
Saat ini, 21 CFR 117.305 mewajibkan catatan dalam cakupannya memuat nilai dan pengamatan aktual, tanggal dan waktu bila diperlukan, identitas pelaksana kegiatan, serta identitas produk atau bets produksi bila diperlukan. Kolom-kolom tersebut membantu memeriksa tingkat perincian. Penggunaannya tidak menjadikan artikel ini, kemasan, atau peralatan sebagai sertifikat kepatuhan.
Susun Paket Bukti Shift di sekitar pertanyaan yang harus dapat dijawab oleh tim berikutnya:
- Produk bernama apa dan versi formulasi mana yang dijalankan?
- Bets bahan atau bets adonan cair mana yang penting bagi keterlacakan?
- Kondisi dasar dan pengamatan aktual apa yang dicatat?
- Pelat pemanggang, jalur, blok waktu, atau unit lain mana yang menghasilkan setiap sampel?
- Metode dan perangkat pengukuran apa yang digunakan?
- Apa yang berubah, siapa yang menyetujui uji coba terbatas, dan penundaan produk apa yang berlaku?
- Apa yang gagal, apa yang ditahan, dan bagaimana keputusan penanganannya dicatat?
- Pengamatan kondisi atau perawatan apa yang memerlukan tindak lanjut?
Tutup komisioning hanya setelah tim penerima dapat mereproduksi rentang produk yang disetujui, mengidentifikasi hasil di luar rentang, dan mengikuti alur eskalasi. Acara uji penerimaan di pabrik (FAT), startup di lokasi, dan produksi rutin mungkin memerlukan bukti yang berbeda. Pertahankan tahapan tersebut tetap terpisah, alih-alih menganggap satu demonstrasi yang berhasil sebagai bukti permanen.
Uji serah terima: Jika shift berikutnya tidak dapat mengetahui apa yang dijalankan, apa yang diukur, apa yang berubah, dan bagaimana pengecualian ditangani, proses ini memiliki pengaturan, tetapi tidak memiliki acuan dasar yang dapat dipertanggungjawabkan.
Pertanyaan yang Sering Diajukan
Pengaturan pertama apa yang harus diubah saat wafer gulung retak?
Jangan memilih pengaturan sebelum menemukan lokasi munculnya retakan pertama pada peta tahapan proses. Periksa apakah lembaran wafer sudah robek saat keluar, robek selama transfer, robek saat penggulungan awal, terbelah saat pemotongan, atau patah setelah pendinginan, lalu catat lokasi pertamanya. Bandingkan riwayat adonan cair, porsi adonan, dan profil lembaran sebelum mengubah variabel termal, waktu, penanganan, atau penyelarasan dalam batas uji, sambil mempertahankan kondisi tercatat lainnya tetap. Setelah itu, ambil sampel setelah penundaan proses yang relevan dan dokumentasikan hasilnya.
Dapatkah satu target suhu pelat berlaku untuk setiap produk wafer gulung?
Tidak. Target yang ditampilkan tidak menjelaskan distribusi suhu, kontak pelat, porsi adonan, waktu siklus, kondisi permukaan, formulasi, atau warna dan tekstur yang diinginkan. Tetapkan rentang kendali khusus produk dengan metode pengukuran yang ditentukan. Nilai eksperimen yang dipublikasikan dapat mengungkap mekanisme, tetapi tidak boleh disalin sebagai target mesin kecuali produk, aparatus, dan cakupan pengujian terbukti setara.
Bagaimana hasil produksi yang layak dijual diperiksa?
Tentukan titik dan periode pengamatan. Pisahkan total unit dari unit yang memenuhi spesifikasi, produk pengerjaan ulang, dan produk afkir, lalu hubungkan hasilnya dengan produk, formulasi, kondisi proses, dan metode pengambilan sampel. Kecepatan nominal tidak mencakup kerusakan dan penolakan di tahap hilir; klaim statistik memerlukan model proses yang sesuai.
Apakah pemantauan kondisi menggantikan perawatan preventif?
Tidak. Pekerjaan terjadwal mencakup kebutuhan servis dan kalibrasi yang diketahui; catatan kondisi menunjukkan pola yang berkembang. Gunakan keduanya. Setelah perawatan, ulangi pemeriksaan produk dan pengukuran yang sama untuk memverifikasi bahwa acuan dasar proses telah kembali, bukan menganggap tugas kalender yang selesai otomatis memulihkan kinerja.
Apa saja yang harus dicantumkan dalam catatan pergantian produk wafer gulung?
Cantumkan identitas produk sebelumnya dan berikutnya, versi formulasi, batas bahan atau alergen, suku cadang yang dilepas, metode pembersihan, inspeksi atau verifikasi, perakitan kembali, pelindung mesin dan langkah pengamanan energi berbahaya yang berlaku, pemeriksaan acuan dasar, pengukuran produk pertama, pengecualian, serta keputusan penanganan. Catatan yang tepat harus mengikuti analisis bahaya, prosedur, dan kewajiban hukum di lokasi; daftar periksa umum bukan pengganti.
Referensi & Sumber
- Catatan DOI Crossref: studi industri tentang suhu pemanggangan wafer, ketebalan, dan warna di Applied Sciences
- US6254916B1: mekanisme penggulungan dan pemotongan wafer gulung non-UDTECH
- Studi terkait akses terbuka tentang formulasi dan pembentukan cone gulung
- NIST/SEMATECH: contoh penerapan rencana pengambilan sampel
- NIST: pemantauan statistik data proses berautokorelasi
- Kode Peraturan Federal Elektronik: 21 CFR 117.40
- Kode Peraturan Federal Elektronik: 21 CFR 117.305
- OSHA 1910.147: pengendalian energi berbahaya dan OSHA 1910.212: pelindung mesin
- OSHA: ikhtisar debu mudah terbakar
- 21 CFR 117.40: peralatan, pembersihan, dan kontak silang alergen
Catatan teknis: Contoh numerik eksternal dalam panduan ini tetap terbatas pada aparatus dan kondisi pengujian yang dikutip. Contoh-contoh tersebut bukan spesifikasi, jaminan, persetujuan regulasi, atau batas pengoperasian universal UDTECH.