Entre em contato com a UDTECH Company

Linha de produção de waffle macio: guia passo a passo

Especificações rápidas da linha de produção de waffle macio
- Objetivo: conectar condição da massa líquida, geometria do molde, assamento, resfriamento, desmolde e embalagem em um único registro de aceitação.
- Unidade de comparação ideal: unidades aceitas e embaladas por hora, não a placa de identificação do forno.
- Entradas principais: desenho do produto, peso unitário alvo, faixa da receita, quantidade de moldes, tempo de ciclo, utilidades industriais e definição de rejeitos.
- Padrão de evidência: condições de operação, medições de amostras, acesso para higienização e observações sobre troca de produto acordados antes da aceitação em fábrica.
- Escopo: educação do comprador e preparação de proposta comercial; a página de solução vinculada trata da configuração comercial e da conversão da proposta.
Uma linha de produção de waffle macio é uma cadeia de repasses técnicos controlados, não um único forno. Este guia mostra como mapear esses repasses, expor premissas ocultas de capacidade e redigir um pacote de aceitação que uma padaria, um integrador e um fornecedor possam assinar.
Em resumo: defina primeiro a geometria do produto, registre em conjunto as condições da massa líquida e do assamento e, em seguida, aceite a linha com base no produto resfriado e embalado. Os números abaixo são exemplos definidos pela fonte, não uma promessa para nenhum modelo UDTECH.
Revisado pela equipe técnica da UDTECH. O histórico da empresa neste artigo foi fornecido pela UD Company e não constitui prova independente do desempenho de waffles macios.
O que uma linha de produção de waffle macio realmente controla
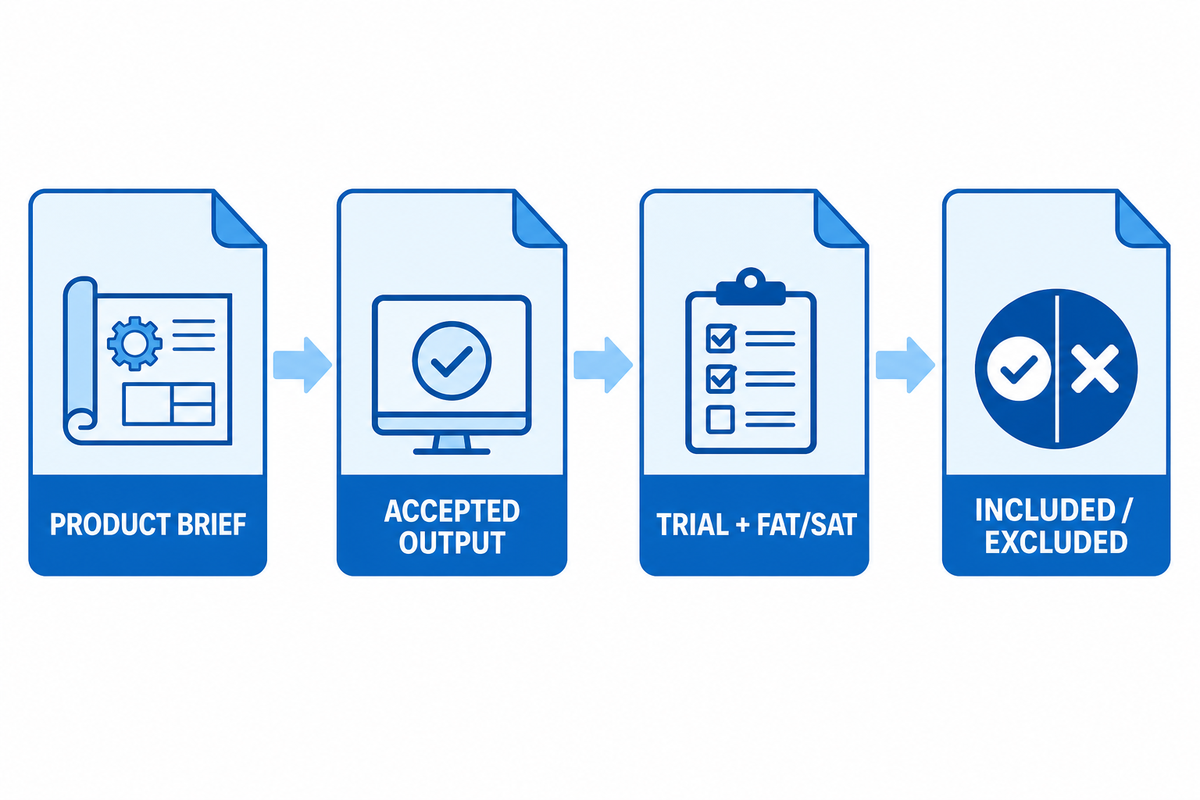
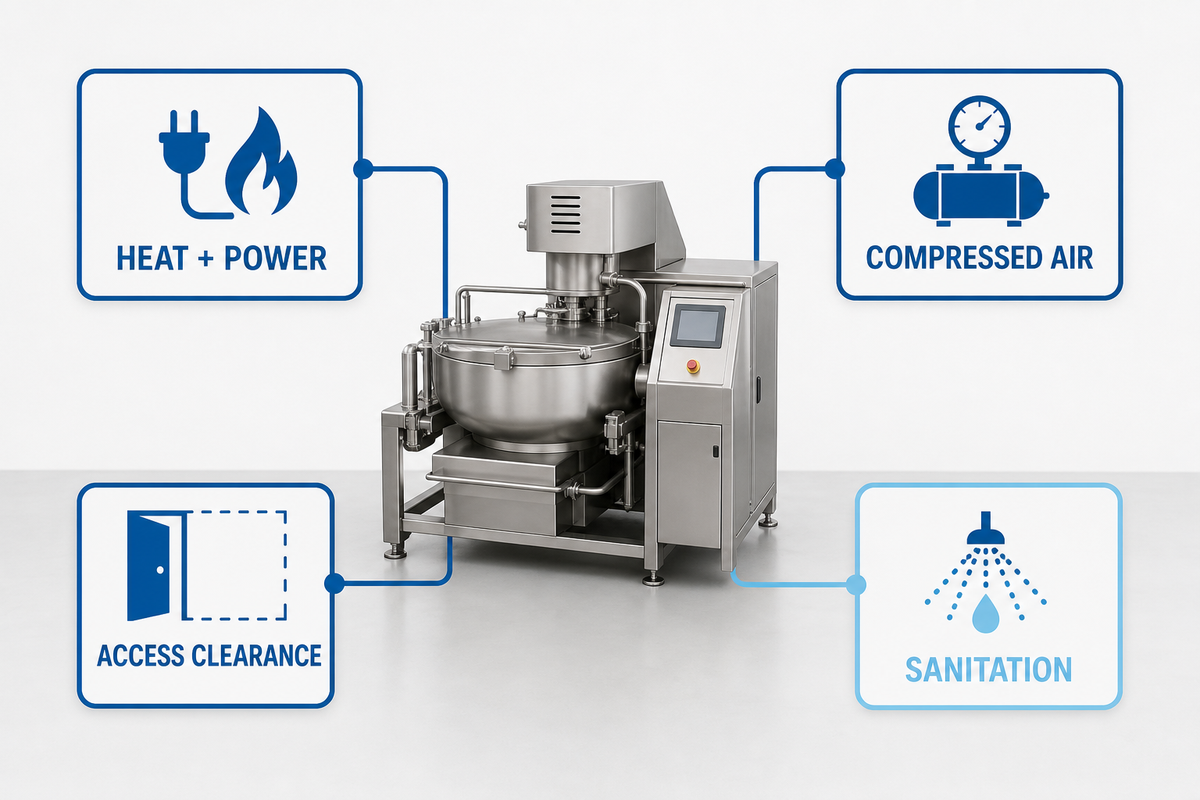
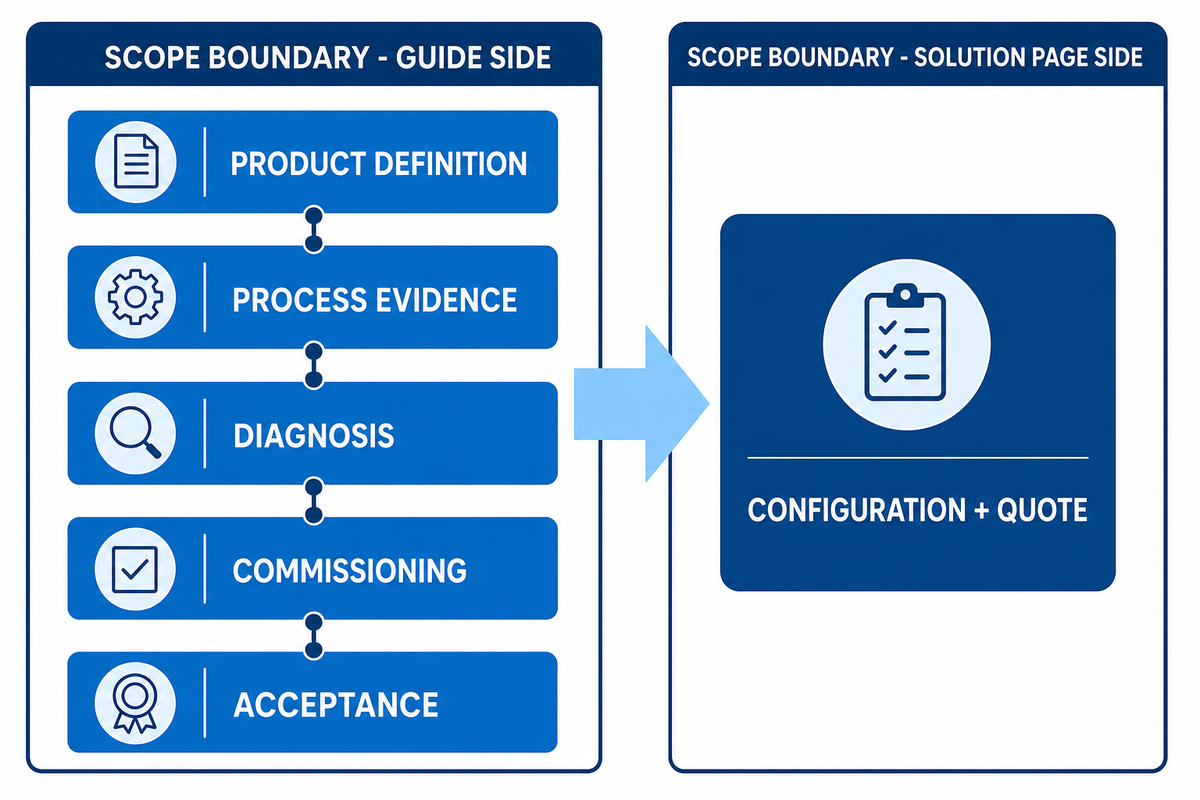
Para estruturar as verificações, uma linha de produção controla uma sequência: uma dosagem estável de massa líquida entra em um molde definido, o calor chega ao produto por um tempo de permanência medido e uma unidade resfriada sai sem rasgar nem perder o formato. Os compradores devem perguntar “qual variável é controlada em cada repasse?”. A resposta se torna uma lista de registros, e não uma lista de recursos de folheto.
O balanceamento da linha explica o risco. Uma deposição rápida ainda pode atender a um limite quando o ciclo do forno, o tempo de permanência no resfriamento ou a embaladora controlam a produção aceita. Mesmo uma linha que move moldes na velocidade declarada pode perder unidades comercializáveis por assamento insuficiente, aderência ou uma troca de produto lenta. Trate cada estação como um ponto de controle com responsável, instrumento e resposta de aceitação.
Use as orientações para equipamentos do Código Eletrônico de Regulamentações Federais como limite de higienização dos registros de controle; é uma referência de planejamento, não um certificado de desempenho da máquina.
| Categoria/tipo de estação | O que controlar | Registro a solicitar |
|---|---|---|
| Preparação dos ingredientes | Identificação do lote, temperatura e ordem da pré-mistura | Ficha do lote e verificação da segregação de alérgenos |
| Mistura | Tempo, cisalhamento e temperatura da massa líquida | Revisão da receita do misturador e registro do lote |
| Tremonha de retenção | Tempo de permanência, agitação e nível | Tendência do nível e procedimento de reabastecimento |
| Depósito | Peso da porção, posição e repetibilidade | Amostra pesada e ajuste do bico |
| Molde/chapa de cocção | Geometria da cavidade, gordura e fechamento | Revisão do desenho e inspeção de liberação |
| Forno | Calor por zona, ciclo e tempo de permanência | Setpoint registrado, leitura real e histórico de alarmes |
| Resfriamento | Tempo de permanência, movimentação do ar e temperatura do produto | Amostra na saída do resfriamento e verificação de deformação |
| Manuseio | Forças de transferência e orientação | Registro de travamentos e vídeo da transferência |
| Embalagem | Contagem, selagem e qualidade da embalagem final | Contagem aceita, rejeitos e tempo de troca de produto |
Um depositador automático pode alimentar um forno de assamento por meio de um curso medido de massa líquida. A repetibilidade vem de uma dosagem por pistão, da abertura da chapa e do registro da receita. Para o comprador, eficiência significa unidades comercializáveis por turno; a produtividade também inclui tempo de troca de produto, consumo de energia e verificações do operador. Pergunte se a linha usa aço inoxidável 304 nas superfícies em contato com alimentos, um gabinete de resfriamento ou seção de resfriamento vertical e um transportador de resfriamento com resfriamento a ar. O controle preciso de temperatura em um forno túnel pode manter um desempenho estável quando o fornecedor documenta a tolerância do setpoint, vedações de grau alimentício e acesso conveniente para manutenção.
Uma máquina de waffle é apenas um componente do equipamento: a precisão vem do ajuste entre o depositador, as chapas de cocção e o momento do desmolde. A automação completa ainda exige uma mudança de receita documentada e um operador treinado.
Ponto principal: formalize cada repasse técnico com um registro mensurável. A prontidão começa quando os registros coincidem, do lote de massa líquida à caixa embalada.
Da massa líquida ao produto embalado: o mapa do processo
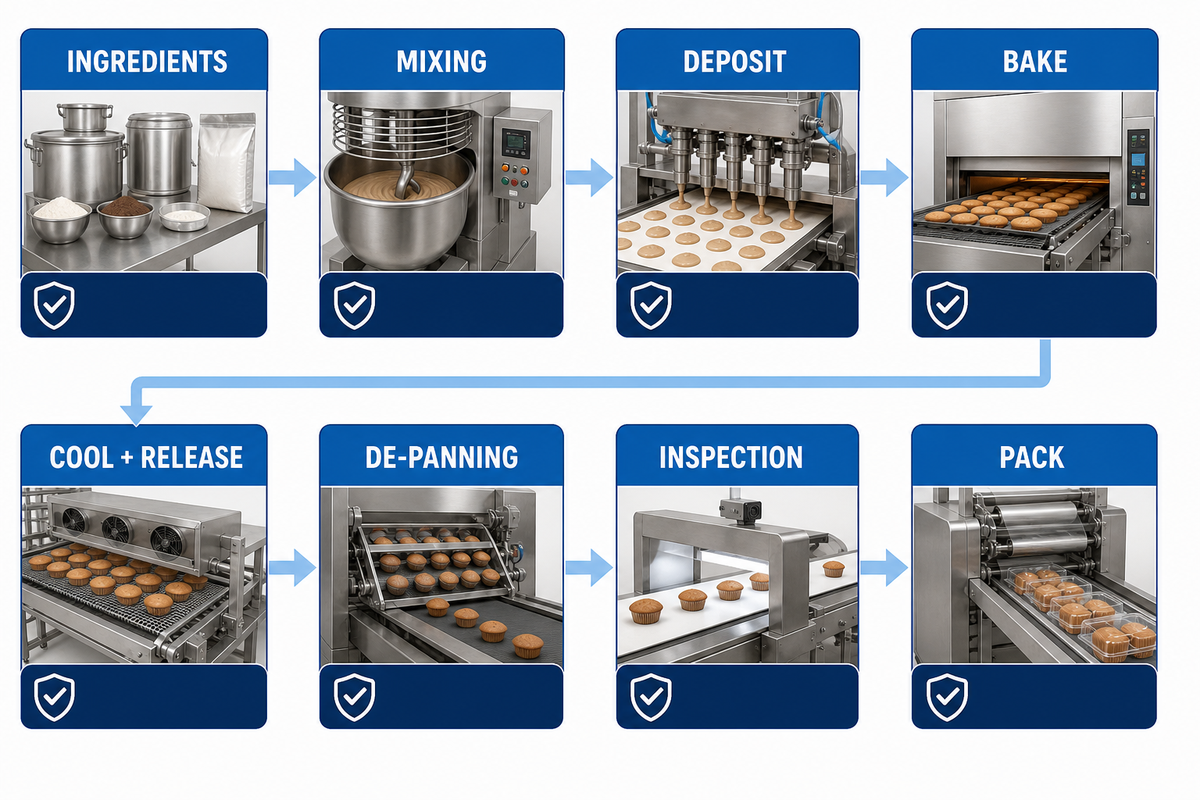
O mapa prático do processo começa antes da primeira deposição e termina após o resfriamento e a embalagem. Escreva-o como um fluxo de uma página com setas, identificações de sensores e pontos de retenção. Esse mapa permite que um engenheiro rastreie um defeito até o primeiro estado anormal, em vez de culpar a última estação visível.
As fábricas de alimentos já usam essa lógica em sistemas de controles preventivos. A Administração de Alimentos e Medicamentos dos Estados Unidos descreve controles de processo como procedimentos que mantêm parâmetros e valores definidos dentro de uma faixa acordada, com registros de monitoramento e verificação. Aplique a mesma disciplina à qualidade do produto: identifique o parâmetro, nomeie o instrumento, indique o intervalo de amostragem e defina a correção.
- Libere o lote de ingredientes e a revisão da receita.
- Misture e mantenha a massa líquida dentro da janela acordada de tempo e temperatura.
- Deposite o peso alvo na posição correta do molde.
- Asse pelo ciclo validado enquanto registra as leituras reais de cada zona.
- Transfira, resfrie e inspecione o desmolde antes que a embaladora conte a unidade.
Um complemento útil é o guia de processo e aceitação da UDTECH para linhas de waffle e panqueca, que aborda a arquitetura mais ampla da linha. Mantenha este artigo focado em medição e evidências para o comprador; evite copiar uma lista de módulos comerciais.
Um operador diante de um travamento recorrente deve registrar o primeiro ponto anormal: posição da dosagem, fechamento do molde, desmolde, saída do resfriamento ou alimentação da embaladora. Essa marcação de tempo torna a conversa com o fornecedor concreta. Ela também protege o comprador de uma correção falsa, como aumentar o calor do forno quando o gatilho real é um erro de posição da dosagem.
Massa líquida e deposição: onde começa a consistência
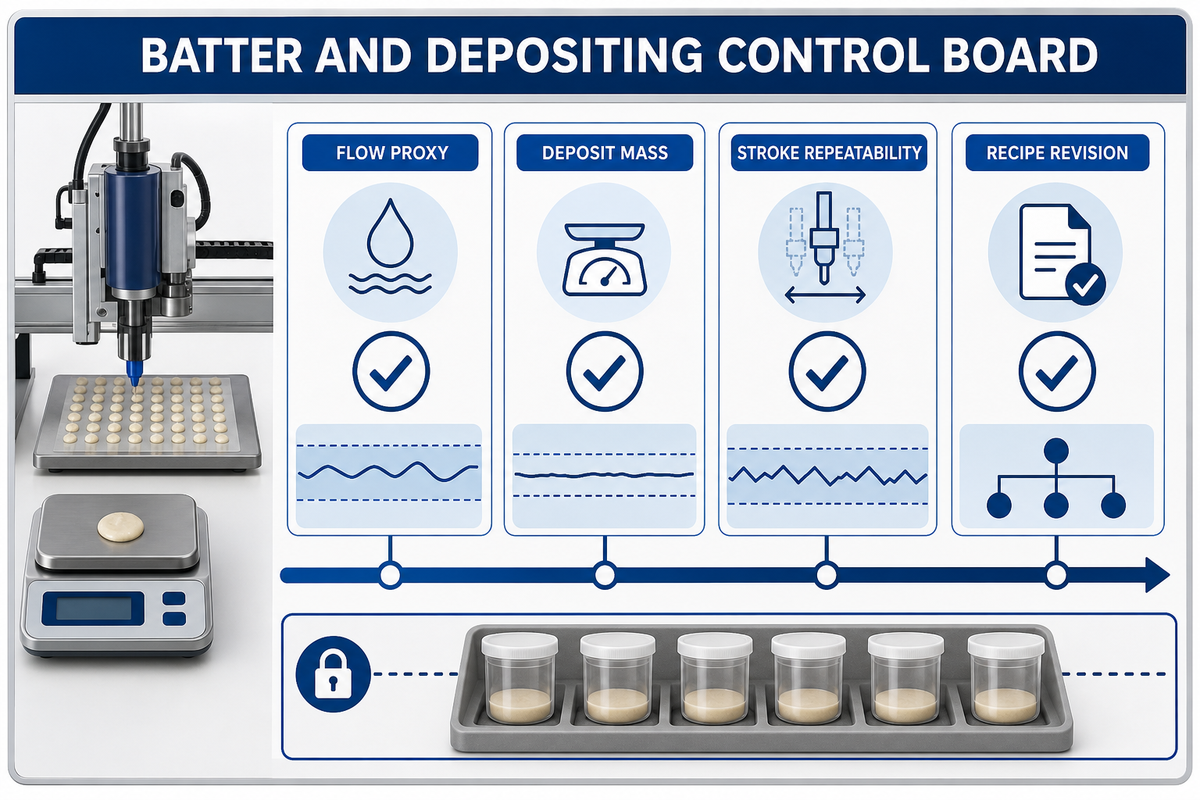
A precisão da deposição depende conjuntamente da condição da massa líquida e da geometria da cavidade. As configurações volumétricas podem repetir um volume enquanto o peso unitário muda com o ar, a temperatura ou os sólidos. Peça ao fornecedor que mostre uma amostra pesada na partida, no meio do ciclo e após um reabastecimento, e registre os ajustes de bico, bomba e agitação usados em cada amostra.
A sensibilidade da transferência explica o risco. A massa líquida que flui bem na tremonha pode sofrer cisalhamento, resfriar ou incorporar ar no caminho de alimentação. Essa mudança altera a altura de enchimento e a forma como o calor entra na célula. Os compradores precisam de uma janela de receita e máquina, não de uma única frase sobre um depositador “preciso”. Registre a massa média, o maior desvio, o enchimento da cavidade e o primeiro defeito visível.
Uma lista prática de verificação de projeto higiênico da fonte de segurança dos alimentos da Cornell também ajuda a equipe a marcar superfícies limpáveis ao redor da tremonha e do depositador.
Como a viscosidade da massa líquida afeta a deposição de waffle macio?
A viscosidade afeta o tempo necessário para preencher uma cavidade e o formato deixado quando o molde fecha. Uma massa líquida fina pode se espalhar além da borda prevista; uma massa espessa pode deixar um canto baixo ou uma cauda no bico. Como não foi encontrada na pesquisa pública uma faixa universal de viscosidade para waffle macio, especifique o método de medição da fábrica, a temperatura e a propagação aceitável, em vez de copiar o número de um concorrente.
| Verificação | Método | Decisão |
|---|---|---|
| Temperatura da massa líquida | Meça na saída do misturador e na entrada da tremonha | Reter, ajustar ou liberar o lote |
| Peso da porção | Pese 10 deposições consecutivas em três pontos da operação | Compare com a tolerância de peso acordada |
| Posição | Fotografe o enchimento da cavidade em relação ao desenho | Ajuste o percurso do bico ou rejeite a amostra |
| Resposta ao reabastecimento | Capture as primeiras unidades após reabastecer a tremonha | Defina um ponto de retenção para a reinicialização |
Ponto principal: uma deposição só é repetível quando a massa, a posição e a condição da massa líquida são registradas em conjunto. Se um campo estiver ausente, o registro de aceitação não consegue explicar uma falha de preenchimento.
Controle do assamento: tempo, calor e geometria do molde
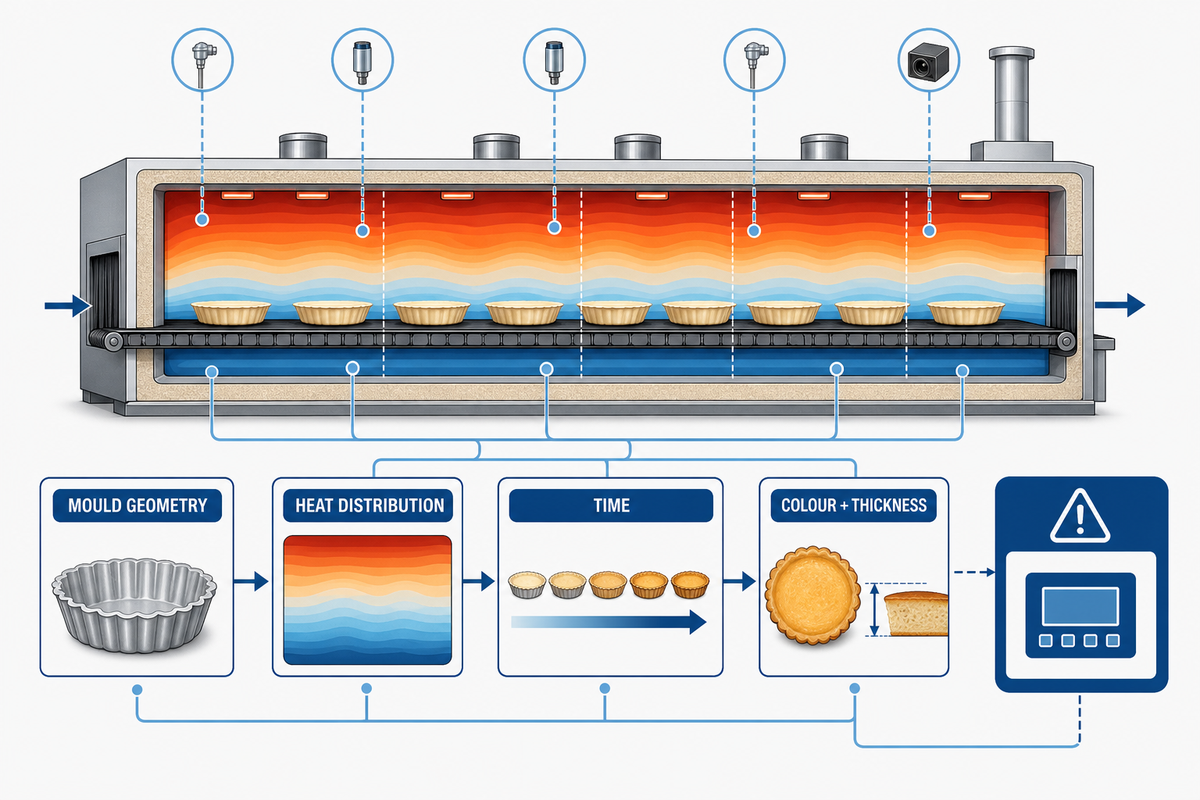
Depois de ajustar a deposição, a qualidade do assamento vem da interação entre tempo de permanência, distribuição de calor e geometria do molde. Os setpoints de temperatura são instruções, não prova de que o produto atingiu o estado pretendido. Solicite leituras reais por zona, tempo de ciclo, identificação do molde e uma verificação do produto no centro e na borda.
O caminho do calor explica a diferença. Células profundas, desenhos recheados e bordas finas não absorvem energia da mesma forma. Uma tabela de fornecedor vinculada à fonte lista um assamento de três minutos e um ciclo de forno de 3–3,5 minutos para uma configuração com 75 moldes; esse registro é útil como campo da proposta comercial, não como meta universal. Use um teste cronometrado para estabelecer sua própria janela.
“Todos os equipamentos e utensílios da fábrica … devem ser adequadamente limpáveis e adequadamente mantidos.” — 21 CFR 117.40(a)(1), Código Eletrônico de Regulamentações Federais.
Esse requisito público não define uma receita de waffle macio. Ele torna o registro de instalação e manutenção parte de uma revisão responsável do assamento. Coloque o desenho do molde, o mapa de zonas, as leituras reais e o acesso para limpeza na mesma ficha de teste para que uma mudança posterior possa ser rastreada.
Condição de contorno: não transfira o tempo, a temperatura ou a pressão de um concorrente para um novo produto sem um teste piloto controlado. O mesmo número pode produzir uma textura diferente quando a massa, a umidade ou a profundidade da cavidade mudam.
Resfriamento, desmolde e manuseio sem danos à superfície
Resfriamento e desmolde são controles de qualidade, não uma distância vazia de transportador. Waffles macios podem sair intactos da chapa de cocção e deformar enquanto ainda estão quentes, ou aderir quando o revestimento, o padrão de gordura ou a superfície do molde estão fora de condição. Meça a temperatura do produto, a força de desmolde ou os danos visíveis em pontos correspondentes de cada teste.
O tempo explica o risco. A estrutura do produto muda depois que a fonte de calor para. Um tempo curto de permanência no resfriamento pode levar o dano até a embaladora, onde ele aparece como problema de contagem ou selagem. Um tempo mais longo pode proteger o formato, mas reduzir a cadência da linha. Sua ação é acordar uma janela de desmolde e uma taxonomia de defeitos antes que o fornecedor faça uma demonstração.
Testes em escala de consumidor também mostram por que o desmolde merece um registro: operadores costumam descrever aderência e rasgo como a primeira falha observada. Essa anedota não é uma especificação industrial, mas é uma pergunta útil para o teste: qual superfície, programação de gordura e condição de resfriamento mudaram quando o defeito apareceu?
Para uma visão de higienização baseada em pesquisa, a revisão sobre facilidade de limpeza indexada no PubMed apoia a verificação das superfícies e dos caminhos de resíduos, em vez de avaliar o desmolde apenas pela aparência.
- Colete amostras na saída do molde, na saída do resfriamento e na alimentação da embaladora.
- Registre separadamente a contagem de unidades intactas, a contagem de rasgos nas bordas, a deformação e as marcas na superfície.
- Fotografe a mesma face e orientação para cada amostra.
- Registre a mudança de revestimento ou gordura, o evento de limpeza e a intervenção do operador ao lado da amostra.
Ponto principal: aceite o produto depois que ele tiver resfriado e passado pelo repasse técnico para a embalagem. Peças quentes e atraentes ainda não são produtos comercializáveis.
Como dimensionar a capacidade sem comprar a linha errada
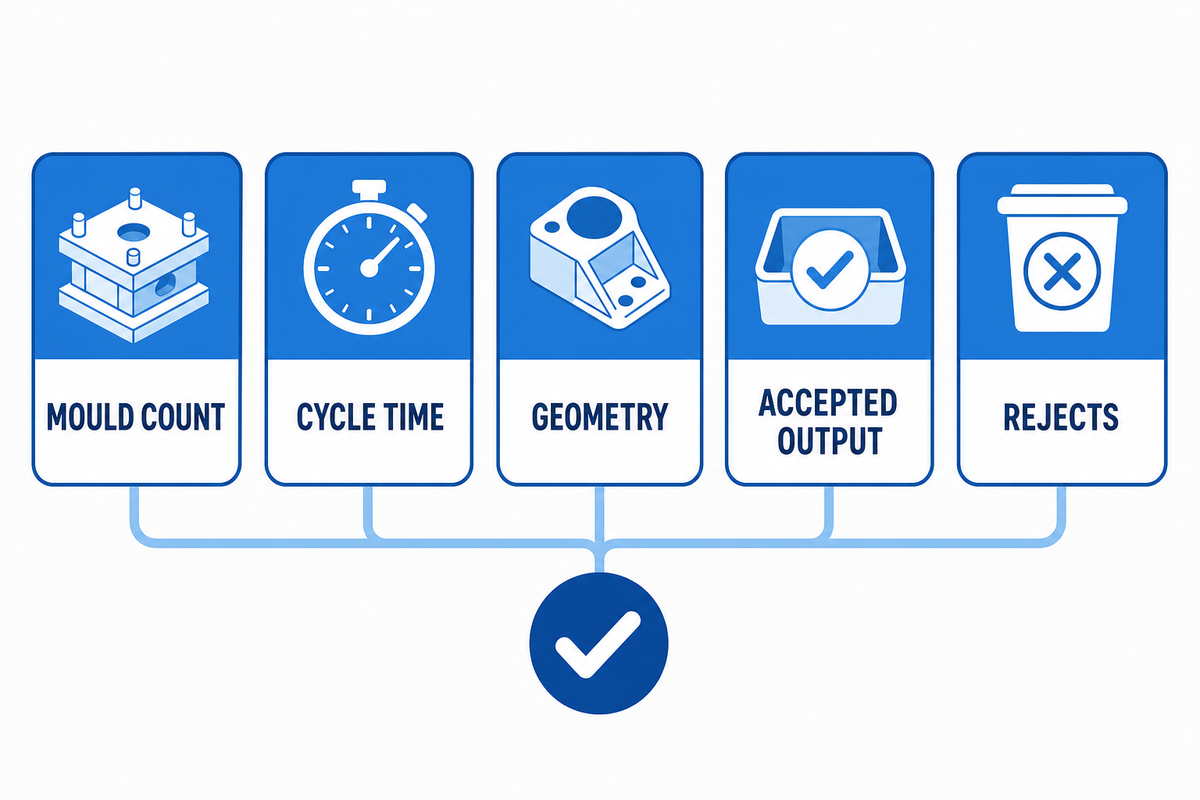
Depois que o desmolde estiver estável, as comparações de capacidade tornam-se justas quando todos os fornecedores usam a mesma geometria de produto, a mesma base de ciclo e a mesma definição de rejeito. Os números publicados ilustram o problema: um fornecedor lista 2.800 waffles com calda por hora para um carrossel pequeno e 21.000 por hora para uma linha integrada maior; outro lista 5.000–20.000 produtos por hora dependendo do tamanho e do formato; um terceiro publica um parâmetro de 10.000–15.000 contra 25.000–45.000-plus por classe de linha.
Esses números não são contraditórios; eles respondem a perguntas diferentes. A métrica utilizável é de unidades aceitas por hora após partida, troca de produto, parada e rejeitos. Os compradores podem calculá-la com uma planilha transparente:
A visão geral dos controles preventivos da Administração de Alimentos e Medicamentos dos Estados Unidos é um lembrete útil de que uma cadência deve vir acompanhada de registros de monitoramento, correção e verificação.
Unidades aceitas/hora = moldes × unidades/molde × 3.600 ÷ segundos de ciclo × disponibilidade × rendimento na primeira passagem.
Exemplo calculado: 75 moldes × 1 unidade × 3.600 ÷ 180 segundos × 0.85 de disponibilidade × 0.97 de rendimento na primeira passagem = 1.213 unidades aceitas/hora. Substitua cada entrada pelos dados do seu próprio teste; o resultado não é uma garantia do fornecedor.
Como um comprador deve comparar waffles por hora entre diferentes quantidades de moldes?
Converta cada oferta para a mesma base de produto e ciclo. Solicite a quantidade de moldes, cavidades por molde, segundos de ciclo, perda na partida, limpeza programada, tempo de troca de produto e margem de rejeitos. Se um fornecedor não puder divulgar um campo, rotule a produção como cadência teórica e mantenha-a fora da cláusula de aceitação da compra.
| Campo de capacidade | Pergunta ao fornecedor | Por que isso muda a decisão |
|---|---|---|
| Código do produto | Qual desenho e revisão da receita foram testados? | Impede que uma cadência seja associada ao formato errado |
| Quantidade de moldes | Quantas cavidades ativas funcionam no teste? | Define unidades por ciclo |
| Segundos de ciclo | A cronometragem vai do fechamento à abertura ou da deposição ao desmolde? | Evita limites de tempo diferentes |
| Disponibilidade | Quais paradas são excluídas? | Torna a limpeza planejada visível |
| Rendimento na primeira passagem | O que conta como rejeito? | Separa produto em movimento de produto vendável |
| Troca de produto | Quantos minutos e quantas unidades de reinicialização? | Protege um plano com vários SKUs |
| Tempo de permanência no resfriamento | Quando uma unidade é considerada aceita? | Impede que cadências de produto quente mascarem deformações |
| Cadência da embalagem | A embaladora consegue acompanhar o fluxo aceito? | Expõe o gargalo a jusante |
| Limite de utilidades industriais | Quais condições de gás, eletricidade, ar e exaustão estavam presentes? | Mostra se a cadência é repetível no local |
Um caso de padaria de 2015–2016 relatou três linhas com utilização de aproximadamente 85%, 65% e 45% após a expansão e descreveu operar perto de 100% como insustentável para equipamentos e pessoas. Essa é a experiência de uma fábrica, não uma meta universal, mas é um lembrete útil para deixar margem em uma previsão.
Normalize cada oferta com as mesmas unidades: quantidade de moldes, unidades por molde, segundos de ciclo, porcentagem de disponibilidade e porcentagem de rendimento na primeira passagem. As fichas de utilidades industriais podem mostrar 54 m³/h de gás, 338 kW de aquecimento elétrico, 6 bar de ar comprimido e uma faixa ambiente de 20–30 °C. Esses são campos de exemplo a verificar no local, não valores garantidos para toda linha de waffle macio.
Adicione tolerâncias dimensionais, como ±0,5 mm para uma borda cortada, um setpoint documentado de 180 °C, ar de resfriamento a 2 m/s, um registro de aquecimento de 15 minutos e um limite de rejeitos de aproximadamente 0,5% quando sua especificação de produto exigir esses valores. Aqui, o objetivo é tornar a ficha de aceitação mensurável; o fornecedor deve confirmar os valores para a geometria escolhida.
Outros campos úteis incluem planicidade da chapa de cocção de 1,0 mm, 30 segundos de permanência, 10 amostras por verificação, 8 horas de resistência, 4 trocas de produto por turno e uma janela de resposta de 24 horas para itens em aberto. Essas unidades de exemplo tornam uma solicitação testável sem transformar o número de folheto de um concorrente em promessa.
Registre um limite de propagação da massa líquida de 2 mm e uma faixa na saída do resfriamento de 3 °C quando esses limites forem significativos para o produto. Cada número deve apontar para um desenho, uma revisão da receita ou um método de medição.
Ponto principal: inclua a formulação da capacidade e seus dados de entrada na proposta comercial. Uma cadência de produção anunciada como alta, sem uma base de rendimento, é um risco de planejamento, não uma decisão de capacidade de produção.
Geometria do produto e flexibilidade da receita
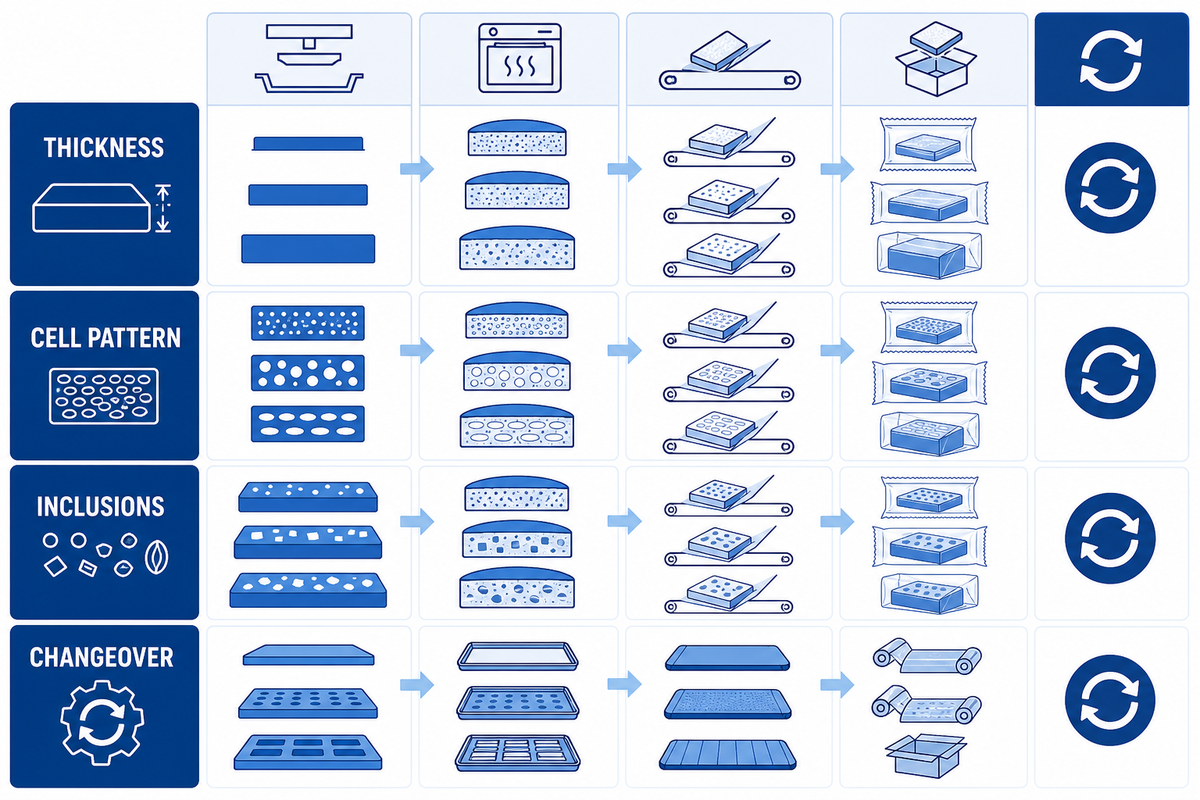
Com uma base de cadência em mãos, a geometria é a primeira entrada de projeto porque controla o volume da cavidade, o caminho de desmolde, o caminho do calor e a orientação da embalagem. Decida se o produto é plano, recheado, sanduíche, redondo, quadrado ou de formato personalizado antes de comparar os arranjos da linha. Chapas flexíveis podem ampliar a variedade de produtos, mas também podem acrescentar componentes de troca, tarefas de limpeza e novas amostras de aceitação.
A cobertura comercial descreve linhas de waffle que trocam chapas de cocção e adicionam recheios. Use isso como orientação de projeto, não como promessa de que uma linha processará toda receita em uma única cadência. Solicite uma matriz mostrando quais componentes mudam, quanto tempo a troca leva e quais controles precisam de um novo ID de receita.
Quando uma mudança de geometria afetar a construção em contato com alimentos, compare o desenho com o resumo de higienização da NSF/ANSI 4-2025 e depois confirme a rota de certificação aplicável à instalação.
| Grupo de produtos | Decisão de geometria | Pergunta de processo | Evidência de aceitação |
|---|---|---|---|
| Plano fino | Espessura da borda e planicidade | A transferência mantém a lâmina nivelada? | Medidor de planicidade e contagem de quebras de borda |
| Célula profunda | Profundidade da célula e enchimento dos cantos | Onde fica a seção mais fria? | Amostra de assamento no centro e na borda |
| Recheado | Área de selagem e volume de recheio | O recheio altera o desmolde ou o tempo de assamento? | Seção transversal e verificação de vazamento |
| Sanduíche | Alinhamento e compressão | O repasse preserva as camadas? | Deslocamento das camadas e contagem de esmagamentos |
| Redondo | Diâmetro e emenda | A orientação da emenda é estável? | Amostra do diâmetro e foto da emenda |
| Quadrado | Comprimento do lado e raio do canto | A embaladora aceita a orientação? | Orientação e encaixe na embalagem |
| Relevo personalizado | Altura do relevo e ângulo de saída | O molde desmolda sem rasgar? | Vídeo do desmolde e contagem de defeitos |
| Recheio variável | Faixa de recheio e troca do bico | Qual ID de receita controla a troca? | Registro da troca de produto |
| Família de vários tamanhos | Referência compartilhada e conjunto de componentes | Quais componentes são comuns? | Lista de componentes e teste de reinicialização |
Um bom resumo de geometria evita que o comprador pague por uma flexibilidade desnecessária ou descubra que um molde “universal” exige um ciclo mais lento e um novo caminho de resfriamento. Desenhe a referência, a cavidade e a orientação da embalagem; anexe esses arquivos à proposta comercial.
Aceitação em fábrica: prove o resultado, não apenas o movimento da máquina
Depois que a geometria estiver definida, a aceitação em fábrica deve comprovar um produto repetível sob um plano de amostragem acordado. Correntes em movimento, fornos aquecidos e telas sensíveis ao toque funcionando demonstram movimento; não comprovam peso da dosagem, liberação após resfriamento, rendimento comercializável ou acesso para higienização. Redija a regra de aprovação/reprovação antes de o fornecedor agendar o teste piloto.
Use a Escada de evidências de assamento e liberação: primeiro verifique a receita e a geometria, depois as configurações do processo, em seguida o produto resfriado e, por fim, a quantidade embalada. Cada etapa tem um registro identificado. Se uma etapa falhar, interrompa a próxima em vez de diluir a falha em uma cadência de produção geral.
- Nível 1, identificação: desenho, revisão da receita, lotes de ingredientes e ID do molde.
- Nível 2, controle: dosagem, ciclo, leituras das zonas, tempo de permanência no resfriamento e leituras das utilidades industriais.
- Nível 3, produto: massa, dimensões, indicador indireto de textura, liberação e deformação após o resfriamento.
- Nível 4, produção: quantidade aceita, motivos de rejeição, troca de produto e perdas na retomada.
Para uma instalação nos Estados Unidos, a 21 CFR Part 117 é uma referência de planejamento para facilidade de limpeza, controles e registros quando aplicável; as obrigações locais de segurança dos alimentos e segurança de máquinas continuam prevalecendo. Os pacotes de aceitação devem mostrar qual requisito está sendo verificado e qual parte é responsável pela evidência.
A mesma seção do eCFR apresenta o texto público sobre facilidade de limpeza e manutenção que pode ser copiado para uma lista de verificação de aceitação específica do local.
Principal conclusão: formalize a aprovação do resultado nas etapas de resfriamento e embalagem. O movimento da máquina deve constar nos registros de comissionamento; a produção apta à venda deve constar na aceitação.
Utilidades industriais, higienização e fluxo de trabalho do operador
Com a escada de aceitação definida, as utilidades industriais fazem parte do teste do produto porque a pressão do gás, a demanda elétrica, o ar comprimido, a exaustão e as condições do ambiente podem alterar o calor e a velocidade da linha. Solicite um cronograma de utilidades com unidades, faixa normal, demanda máxima, ponto de conexão e instrumento usado durante a operação. Uma tabela do fornecedor pode listar 54 m³/h de gás ou 338 kW de aquecimento elétrico para uma configuração; esses valores são dados de projeto a verificar, não uma especificação da UDTECH.
A higienização precisa ser observável. Segundo a disposição do eCFR sobre equipamentos, os equipamentos devem ser projetados para facilitar a limpeza e instalados de modo a facilitar a limpeza e a manutenção. A lista de verificação de segurança dos alimentos da Cornell e uma revisão de facilidade de limpeza indexada no PubMed reforçam a necessidade de perguntar onde os resíduos podem permanecer, como o operador chega a eles e como o estado limpo é verificado. Transforme cada pergunta em uma marcação no desenho, um tempo de acesso e um registro de inspeção.
O fluxo de trabalho do operador fecha o ciclo. As telas de controle podem exibir um setpoint, mas os operadores treinados ainda precisam de uma retenção na partida, uma resposta ao reabastecimento, uma parada segura, uma liberação para limpeza e uma lista de verificação de troca de produto. Durante a aceitação, inclua pelo menos uma parada normal e um ciclo de limpeza planejado para que o repasse técnico real fique visível.
- Registre as leituras de eletricidade, gás, ar e exaustão durante a mesma operação em que as amostras do produto forem coletadas.
- Marque as superfícies em contato com alimentos, as peças removíveis, os drenos e os pontos de inspeção no desenho da linha.
- Confirme as proteções, as paradas de emergência, os seccionadores bloqueáveis e as folgas de acesso com o responsável pela segurança do local.
- Cronometre a sequência de limpeza e reinicialização e registre a primeira unidade aceita após a reinicialização.
Ponto principal: solicite evidências nas interfaces de utilidades industriais, higienização e operação. Linhas destinadas apenas a demonstrações ainda não estão prontas para uma fábrica.
O pacote de RFQ que torna comparáveis as propostas dos fornecedores
Uma solicitação de proposta útil é um pacote de dados controlado, não uma frase pedindo a linha “melhor”. Inclua o desenho do produto, o peso-alvo, a faixa da receita, a base de produção, as utilidades industriais, o envelope de layout, o acesso para higienização, as amostras de aceitação e as expectativas de pós-venda. Isso mantém a página comercial da solução concentrada em configuração e proposta comercial, enquanto a equipe interna do comprador fica responsável pelas evidências.
Para os campos de segurança dos alimentos desse pacote, confronte a referência de controles preventivos da FDA e liste o registro de monitoramento e verificação que será fornecido.
Use a lista de verificação para seleção de uma linha de produção de waffles macios quando estiver pronto para analisar uma solução configurada. Este link faz o repasse técnico da educação para a solução; este artigo não repete seus módulos de produto nem sua linguagem de proposta comercial.
| Seção da RFQ | Campo mínimo | Evidência solicitada |
|---|---|---|
| Produto | Desenho, peso, dimensões, recheio e embalagem | Revisão aprovada e fotos das amostras |
| Receita | Faixa de ingredientes e método de teste da massa líquida | ID da receita e registro do lote |
| Capacidade de produção | Fórmula de unidades aceitas por hora | Operação cronometrada com as rejeições apresentadas |
| Moldes | Quantidade, cavidades, material e vida útil das peças | Desenho, lista de peças sobressalentes e tempo de troca |
| Aquecimento | Zona, ciclo e base de combustível/eletricidade | Leituras reais registradas |
| Resfriamento | Tempo de permanência e condição de saída | Amostra após o resfriamento e contagem de danos |
| Utilidades industriais | kW, gás, ar, exaustão, água e área ocupada no piso | Levantamento do local e leituras máximas |
| Higienização | Acesso, remoção, drenos e liberação para limpeza | Procedimento de limpeza e aprovação da inspeção |
| Controles | Tags do PLC, alarmes, permissões de receita e exportação de dados | Lista de E/S, teste de alarmes e arquivo de backup |
| Aceitação | Tamanho da amostra, tolerância e taxonomia de defeitos | Registro FAT/SAT assinado e lista de itens pendentes |
A linguagem de patentes e design deve ficar em uma verificação de evidências separada. Os registros do Google Patents podem mostrar que existem conceitos de enchimento de moldes ou deposição flexível, mas uma patente genérica não comprova a titularidade da UDTECH nem o desempenho atual da máquina. Solicite um número de publicação e o titular correspondente antes de repetir qualquer afirmação sobre patente.
Ponto principal: uma proposta comercial se torna comparável quando o fornecedor precisa responder aos mesmos campos de produto, processo, utilidades industriais e aceitação. Os campos ausentes devem ser marcados como “a confirmar”, nunca preenchidos silenciosamente com o número de um concorrente.
Como usar o histórico da empresa sem exagerar uma afirmação sobre a linha
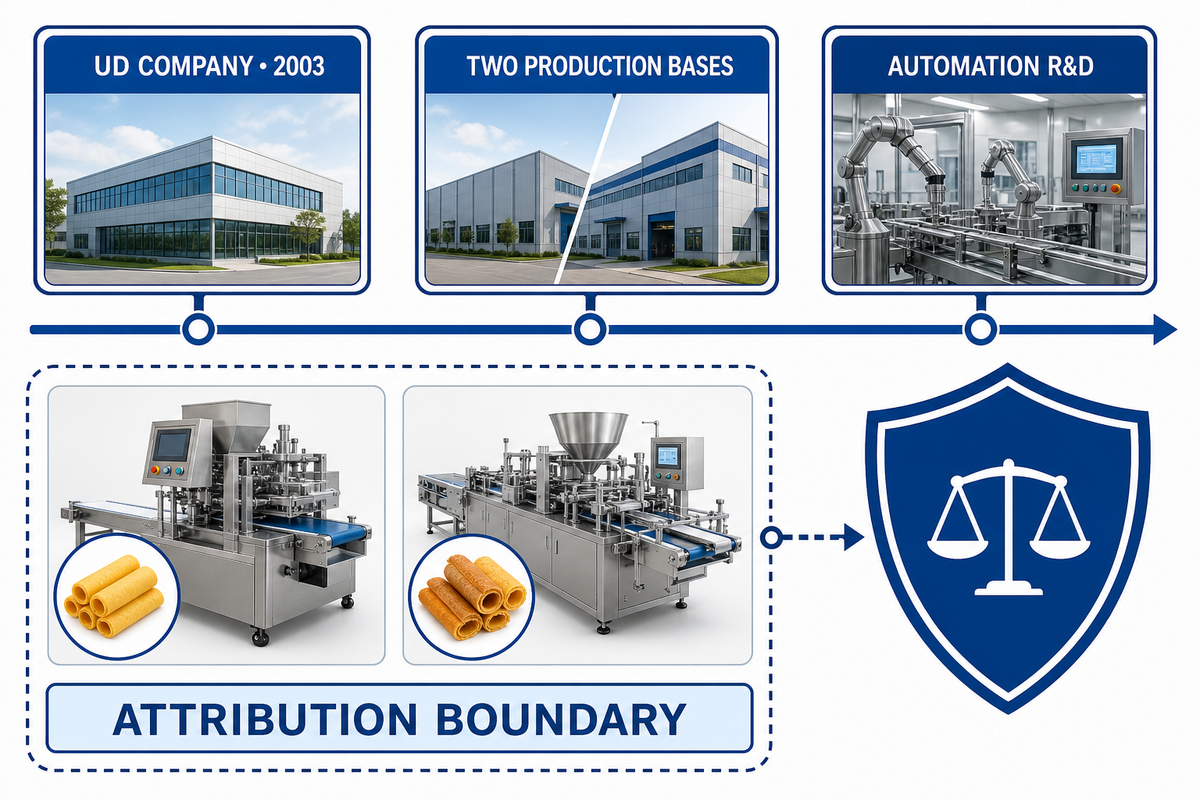
A UD Company informa que foi fundada em 2003, investiu quase RMB 200 milhões na Zona de Desenvolvimento de Alta Tecnologia de Xinyu, ocupa cerca de 130 acres e opera duas grandes bases de produção. O histórico fornecido pelo usuário também informa que a empresa desenvolve automação para produção de alimentos e desenvolveu de forma independente máquinas para rolinhos crocantes de ovo e rolinhos rabo de fênix, com várias patentes de invenção. Essas declarações descrevem o histórico da empresa; elas não comprovam capacidade de produção de waffles macios, certificação nem resultado de receita.
Para o comprador, o próximo passo útil é solicitar as evidências que pertencem ao projeto específico: desenho da linha, receita de teste, cronograma de utilidades, lista de controles, medições das amostras e relatório de aceitação. Manter as credenciais da empresa separadas das provas do produto protege tanto o comprador quanto o fornecedor contra um erro de atribuição evitável.
O texto público sobre manutenção de equipamentos é um exemplo adequado de evidência do projeto; ele não valida a capacidade ou a afirmação de titularidade da UD Company.
A distinção também evita a sobreposição de intenção de busca. Configuração, especificações e proposta comercial continuam sob responsabilidade da página de solução existente. Este guia é responsável pelo controle do processo, diagnóstico, lógica de seleção e preparação da aceitação. Os leitores podem passar da lista de verificação para uma solução configurada sem encontrar duas páginas fazendo a mesma promessa comercial.
Perguntas frequentes
Por fim, use estas perguntas para verificar se as evidências do produto, do processo e da aceitação estão prontas para comparação.
Quando uma pergunta envolver controles preventivos, use a referência da FDA como contexto e confirme a jurisdição da fábrica antes de tratá-la como requisito.
Qual é o dado mais importante para uma proposta comercial de linha de produção de waffles macios?
Comece pelo desenho aprovado do produto e pelo peso-alvo, pois eles definem o volume da cavidade, o ciclo, a liberação e a orientação da embalagem. Acrescente a faixa da receita, a temperatura da massa líquida, a tolerância de peso permitida, a umidade-alvo e a definição de unidade aceita antes de comparar as cadências de produção. Se o desenho ainda estiver mudando, registre a revisão usada no teste piloto em fábrica para que uma alteração posterior do molde não seja confundida com um problema de desempenho do fornecedor.
Uma cifra publicada de unidades por hora é uma produção garantida?
Não. Trate-a como uma cifra condicional até que sejam informados a quantidade de moldes, a geometria, a base do ciclo, a disponibilidade, as rejeições e o ponto final do resfriamento. Inclua na cláusula de aceitação as unidades embaladas aceitas, o método de amostragem, a duração da operação e as leituras das utilidades industriais. Cadências medidas na saída do forno podem parecer atraentes enquanto o resfriamento, a inspeção ou a embalagem cria o verdadeiro gargalo; por isso, o ponto final deve ser identificado.
Por que testar o resfriamento se o waffle parece correto na saída do forno?
O resfriamento altera a rigidez e o comportamento de liberação. As unidades podem sair intactas da chapa de cocção e deformar, grudar ou rasgar antes da embalagem, especialmente quando a umidade residual está alta ou a embalagem retém calor. Colete amostras na saída do forno, na saída do resfriamento e na área de preparação do produto embalado. Defina os limites de defeito, a quantidade de amostras, a temperatura ambiente e o tempo até a embalagem antes do teste piloto em fábrica; depois, guarde as fotos junto ao registro assinado.
Uma linha pode processar vários formatos e recheios?
Pode, mas a flexibilidade depende das peças de troca, das permissões de receita, do tempo de limpeza e de uma nova amostra de aceitação para cada família de produtos. Solicite uma matriz de troca de produto em vez de presumir que uma única cadência se aplica a todos os formatos.
O que deve constar em um teste de aceitação em fábrica?
Inclua identificação, leituras do processo, utilidades industriais, amostras de dosagem e assamento, liberação após o resfriamento, quantidade aceita, motivos de rejeição, troca de produto, acesso para higienização e responsabilidade pelos itens pendentes. Assine o resultado somente depois que o ponto final do produto embalado for aprovado.
A 21 CFR 117.40 certifica uma máquina?
Não. A seção 117.40 é um requisito de planejamento dos equipamentos para alimentos nos Estados Unidos, que abrange facilidade de limpeza, manutenção, instalação e controles quando aplicável. Cada fábrica deve confirmar a jurisdição, o plano de segurança dos alimentos e qualquer certificação exigida para seu projeto.
Guias relacionados do processo
Referências e fontes
- Código Eletrônico de Regulamentações Federais, 21 CFR 117.40, Equipamentos e utensílios
- Administração de Alimentos e Medicamentos dos Estados Unidos, Regra Final da FSMA para Controles Preventivos de Alimentos para Consumo Humano
- Instituto de Segurança dos Alimentos da Cornell, Limpeza, sanitização e design higiênico
- PubMed, Higiene e facilidade de limpeza: foco nas superfícies
- Resumo público da ANSI, equipamentos comerciais de cocção e sanitização NSF/ANSI 4-2025
- NSF, portfólio de normas para equipamentos de alimentos
- Serviço de Inspeção e Segurança dos Alimentos do USDA, fundamentos da segurança dos alimentos