تواصل مع شركة UDTECH

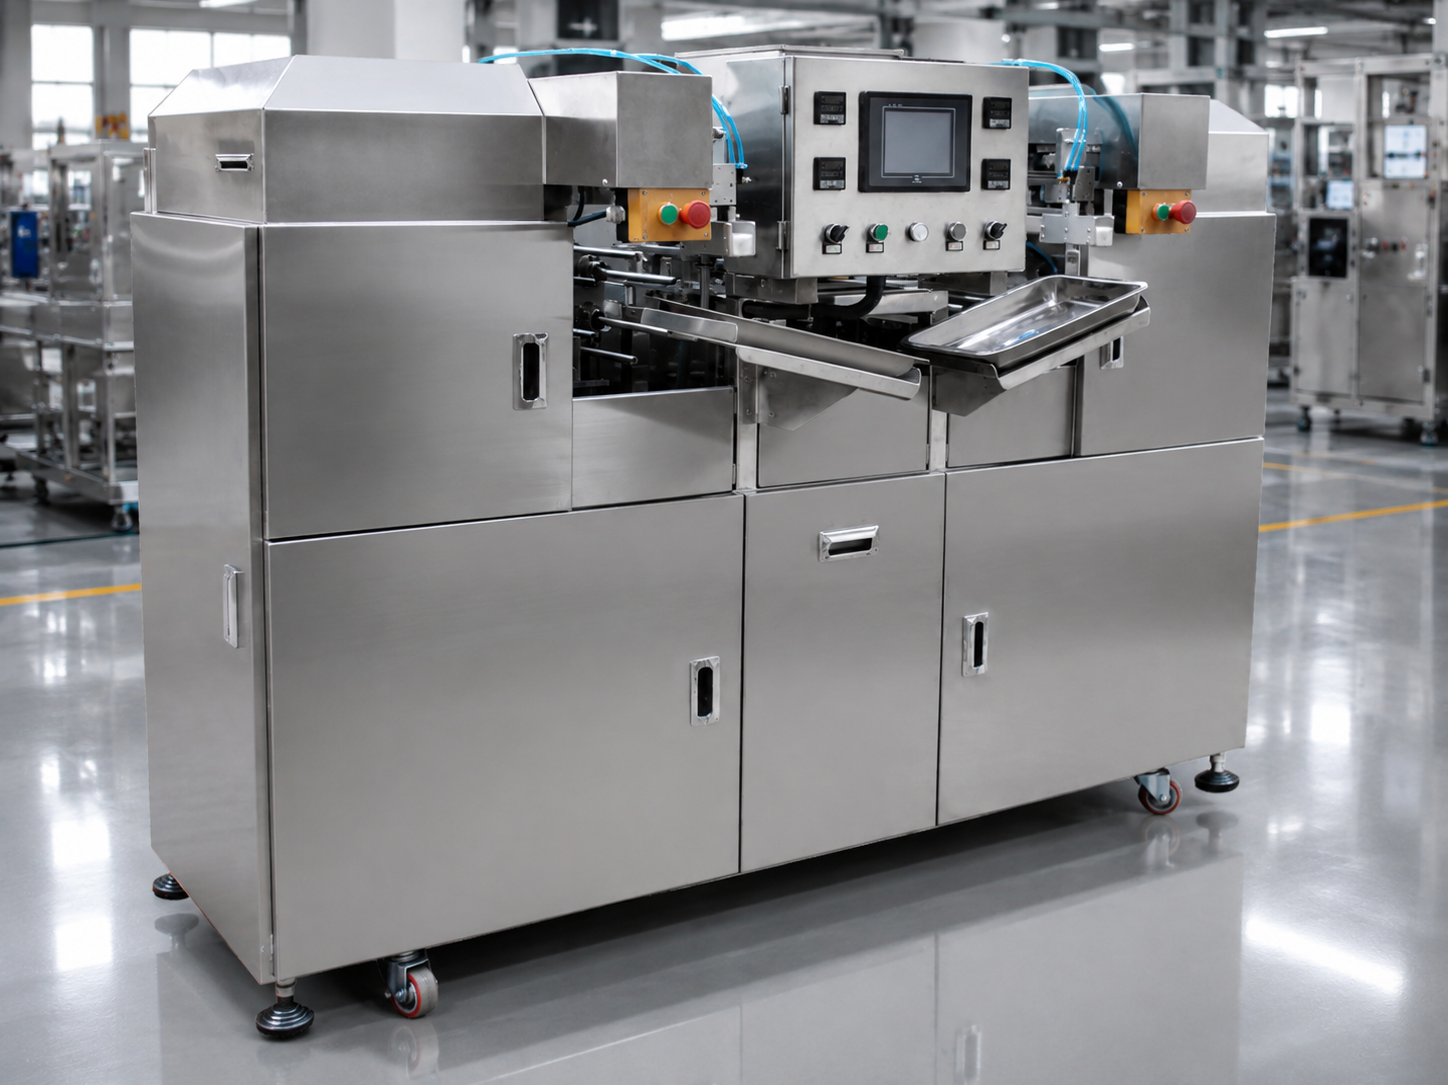
آلة تصنيع لفائف الويفر
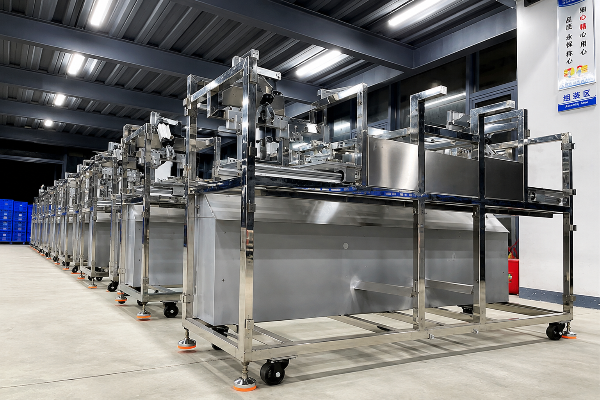
خط إنتاج آلي للفائف الويفر وأصابع الويفر — بتكوين من خطين أو 3 خطوط
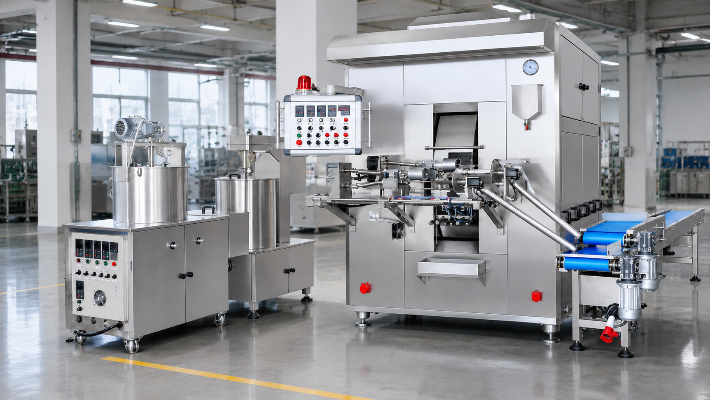
تخبز آلة لفائف الويفر رقاقة الويفر وتحقن الحشوة في قلبها وتشكّل اللفافة في عملية متصلة، بتكوين من خطين أو 3 خطوط. يرجى إرسال مواصفات المنتج النهائي المطلوب والإنتاج اليومي المستهدف، وسنحدد أي التكوينين يناسب احتياجاتكم. نرسل عرض السعر خلال 1 يوم عمل.
عرض سعر خلال 1 يوم عمل
9–13 أسبوعًا حتى القبول في المصنع
220 أو 330 قطعة في الدقيقة
الأبعاد المنشورة 4.2 × 3.7 m
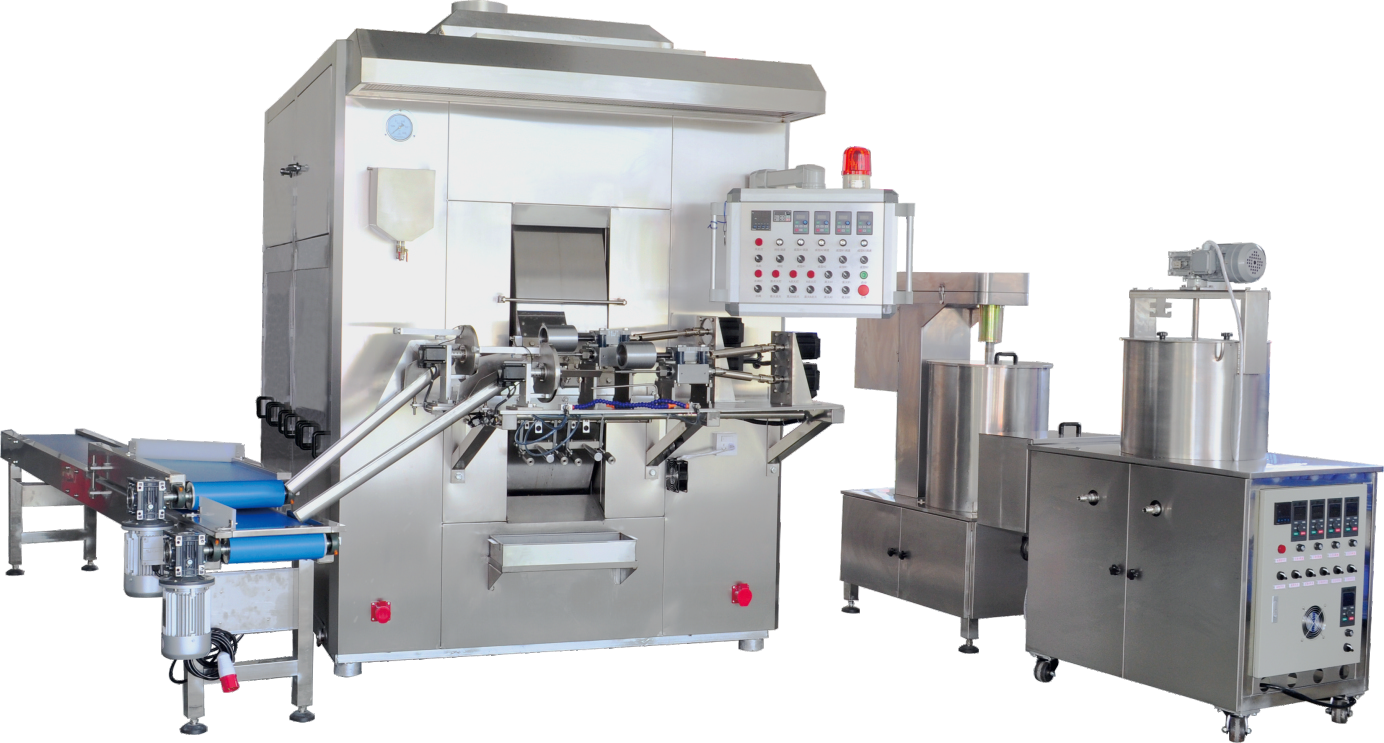
-
معدل الإنتاج
220 قطعة/دقيقة في UD05-2؛
330 قطعة/دقيقة في UD05-3 -
الإنتاج المقنن لكل وردية
600 kg في UD05-2؛
900 kg في UD05-3، لكل وردية مدتها 8 ساعات -
القدرة الكهربائية المتصلة
9.7 kW في UD05-2؛
12 kW في UD05-3 - الأبعاد المنشورة 4.2 × 3.7 m لكلا التكوينين
- مدة التوريد 9–13 أسبوعًا من توقيع العقد حتى القبول في المصنع
- عرض السعر يُرسل خلال 1 يوم عمل
هناك 3 إجابات تؤثر في التكوين أكثر من غيرها: طول اللفافة التي تبيعونها، وحاجتكم إلى حشوة داخلية، ونوع إمداد الغاز المتاح في مصنعكم.
قدرات خط لفائف الويفر: الخَبز وحقن الحشوة وتشكيل اللفائف
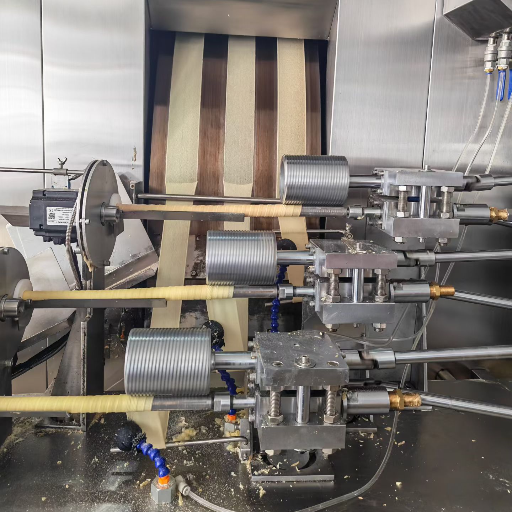
ينفّذ الخط 3 عمليات متتابعة دون أن ينقل مشغّل الآلة المنتج بينها. تُصبّ العجينة السائلة وتُخبز لتكوين رقاقة متصلة، ثم تُحقن فيها الحشوة وهي لا تزال ساخنة وقابلة للتشكيل، وبعد ذلك تُلفّ وتُقطع إلى الطول الذي تحددونه.
وظيفة كل مرحلة وما يمكنكم ضبطه
-
الخَبزتُصبّ العجينة السائلة على ألواح خَبز ساخنة وتُخبز لتكوين رقاقة متصلة عند درجة حرارة ثابتة للألواح.الوصفة، وسُمك الرقاقة، ودرجة حرارة ألواح الخَبز
-
حقن الحشوة الداخليةتُضخّ الحشوة داخل الرقاقة وهي لا تزال مرنة، قبل لفّها مباشرةً.تشغيل الحقن أو إيقافه، وكمية الحشوة لكل قطعة
-
تشكيل اللفائفتُلفّ الرقاقة على شكل أنبوب وتُقطع إلى الطول المحدد، ثم تُنقل إلى سير الإخراج.طول اللفافة، من 70 mm إلى 140 mm
نظرًا إلى أن المراحل 3 مجمّعة على هيكل واحد وتعمل بنظام تحكم واحد، يمكن تغيير طول اللفافة من إعدادات مشغّل الآلة دون إعادة تركيب الأجزاء الميكانيكية.
لماذا تحدد مرحلة اللفّ مدى قرمشة المنتج
توضح براءة اختراع ممنوحة لجهة خارجية بشأن إنتاج لفائف الويفر، رقمها US 5,795,607 وتملكها Franz Haas Waffelmaschinen، آلية ذلك بوضوح: فجدار الويفر المخبوز مسامي، ويمتص الرطوبة ويفقد قرمشته، بينما يؤدي ضغط الشريط أثناء كبسه ولفّه إلى إغلاق تلك المسام وتكوين سطح يقاوم الرطوبة. لذا يتحدد تركيب الجدار في محطة التشكيل، لا في العبوة التي يوضع فيها المنتج في النهاية.
اسألوا عمّا تفعله محطة التشكيل لدى المورّد بجدار اللفافة، وليس فقط عن الطول الذي تنتجه.
اطلبوا أن يُذكر مع كل رقم يتعلق بمدة الصلاحية نوع التعبئة والتغليف وظروف التخزين التي قيس في ظلها، لأن الرقم المجرد منهما لا يصلح للمقارنة بأرقام المورّدين الآخرين.
خطان أو 3 خطوط على الهيكل نفسه
- يضم UD05-2 خطين متوازيين للخَبز والتشكيل: 220 قطعة في الدقيقة، و600 kg لكل وردية مدتها 8 ساعات.
- يضم UD05-3 3 خطوط: 330 قطعة في الدقيقة، و900 kg لكل وردية مدتها 8 ساعات.
يشترك التكوينان في الأبعاد المنشورة نفسها، وهي 4.2 × 3.7 m.
يزيد الخط الثالث القدرة الكهربائية المتصلة بمقدار 2.3 kW، والطلب على غاز البترول المسال بمقدار 2 kg/h.
فحوص النظافة الصحية وقابلية التنظيف التي يجريها المشتري
يفحص المشترون الأوروبيون معدات تصنيع الأغذية وفق EN 1672-2، وهو المعيار الحالي للمبادئ الأساسية المتعلقة بالنظافة الصحية وقابلية التنظيف. ويوضح كيفية الفصل بين مناطق ملامسة الغذاء ومناطق الرذاذ والمناطق غير الملامسة للغذاء، وكيفية تشطيب الأسطح في كل منطقة بحيث يمكن تنظيفها فعليًا.
اطلبوا من أي مورّد شرح الخط منطقةً بمنطقة وفق هذا المعيار، بدل الاكتفاء بتأكيد عام.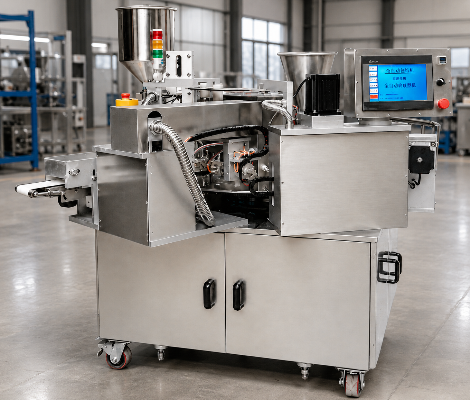
أشكال المنتج النهائي: لفائف ويفر مجوفة وأصابع ويفر محشوة من الوسط
ينتج خط أصابع الويفر الآلي الواحد كلا الشكلين. ويختلفان في مرحلة الحقن، ووزن القطعة، وكمية المواد الخام التي يلزم شراؤها لكل وردية.
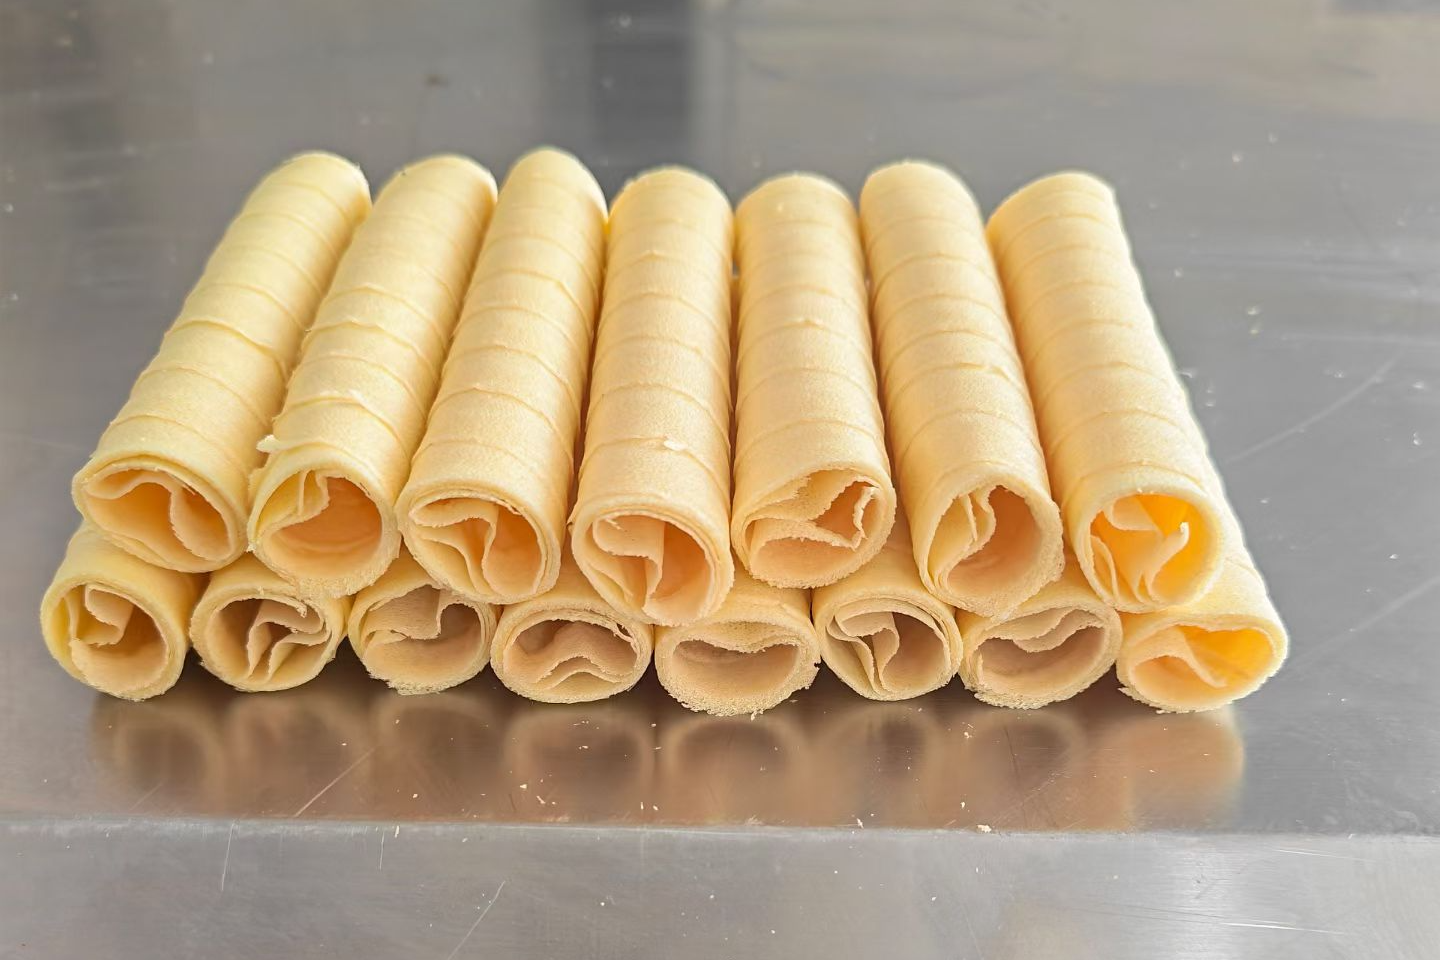
لفائف ويفر مجوفة
- المنتج
- أنبوب ويفر ملفوف وغير محشو، بجدار مقرمش بكامل سُمكه.
- وظيفة الآلة المطلوبة
- الخَبز والتشكيل؛ وتبقى مرحلة الحقن متوقفة.
- الأثر على الإنتاج
- يقتصر وزن القطعة على الويفر نفسه، ولذلك تستهلك الوردية مواد أقل لإنتاج العدد نفسه من القطع.
- يرجى تزويدنا عند طلب عرض السعر بـ
- طول اللفافة، وسُمك الجدار المستهدف، وعدد القطع في العبوة.
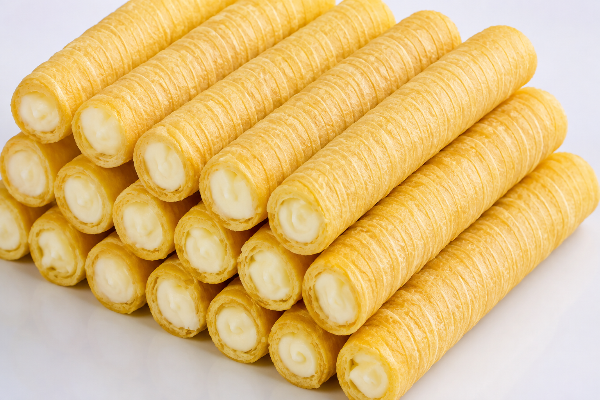
أصابع ويفر محشوة من الوسط
- المنتج
- الأنبوب نفسه، مع حقن حشوة من الكريمة أو الشوكولاتة في وسطه قبل لفّه.
- وظيفة الآلة المطلوبة
- تشغيل الخَبز والتشكيل ومرحلة حقن الحشوة الداخلية معًا.
- الأثر على الإنتاج
- يبقى عدد القطع ثابتًا؛ ويزداد الوزن بالكيلوغرام لكل وردية بحسب كمية الحشوة التي تضبطونها.
- يرجى تزويدنا عند طلب عرض السعر بـ
- نوع الحشوة، وكمية الحشوة المستهدفة لكل قطعة، ولزوجة الحشوة عند درجة حرارة الحقن.
يؤجل معظم المشترين تحديد لزوجة الحشوة إلى النهاية، مع أنها العامل الذي يحدد إمكان تكرار كمية الحقن بدقة عند إنتاج 330 قطعة في الدقيقة. فالحشوة التي يسهل ضخّها عند 40 °C وتتماسك عند 25 °C تتصرف كما لو كانت منتجين مختلفين على الخط نفسه.
الشكل الهندسي الذي نصنّع وفقه
| المعيار | النطاق | يحدده |
|---|---|---|
| طول اللفافة | 70–140 mm (7–14 cm، 2.76–5.51 in) | مشغّل الآلة، من لوحة التحكم |
| سُمك الجدار | 0.8–1.4 مم (0.031–0.055 بوصة) | الوصفة والفجوة بين ألواح الخَبز |
| وزن القطعة المرجعي | 5.68 g | الوزن المستنتج من الرقمين اللذين نشرناهما، وهما 220 قطعة في الدقيقة و600 kg لكل وردية مدتها 8 ساعات |
معيار الأرقام 3
تُحوّل 3 أرقام معدل إنتاج القطع إلى خطة لشراء المواد الخام: معدل الإنتاج، ودقائق التشغيل الفعلية، ومردود تحويل العجينة السائلة إلى منتج نهائي لديكم.
| الخطوة | UD05-2 | UD05-3 | رقمكم |
|---|---|---|---|
| معدل الإنتاج المقنن | 220 قطعة/دقيقة | 330 قطعة/دقيقة | — |
| دقائق التشغيل الفعلية لكل وردية | 480 عند تشغيل الوردية كاملة بالمعدل المقنن | 480 عند تشغيل الوردية كاملة بالمعدل المقنن | القيمة التي تدخلونها |
| القطع لكل وردية | 105,600 | 158,400 | معدل الإنتاج × الدقائق |
| وزن المنتج النهائي على أساس 5.68 g للقطعة | 600 kg | 900 kg | عدد القطع × وزن القطعة لديكم |
| كمية العجينة السائلة المطلوب شراؤها لكل وردية | وزن المنتج النهائي ÷ المردود لديكم | وزن المنتج النهائي ÷ المردود لديكم | القيمة التي تدخلونها |
صفّ 480 دقيقة هو نقطة البداية لمعظم أخطاء تحديد الطاقة الإنتاجية. يجب خصم وقت الإحماء والتحويل بين المنتجات والتنظيف من هذا الرقم قبل تطبيق بقية الحسابات، لذا أدخلوا دقائق التشغيل الفعلية لديكم بدل افتراض تشغيل الوردية كاملة بالمعدل المقنن.
التسخين والتحكم في درجة الحرارة والمرافق والخدمات المطلوبة في الموقع
يعمل الخط بالغاز. ويمكن تشغيله بالغاز الطبيعي عبر الأنابيب أو بغاز البترول المسال المعبأ في أسطوانات، ويحافظ نظام الشعلات تلقائيًا على درجة حرارة ألواح الخَبز طوال العملية.
كيف يعمل التحكم في درجة الحرارة على الخط
يحافظ نظام آلي للتحكم في الشعلات على درجة حرارة ألواح الخَبز، مع وسائل أمان مترابطة في منظومة إمداد الغاز. يضبط مشغّل الآلة درجة الحرارة المستهدفة من اللوحة، ويعدّل النظام قدرة الشعلات للحفاظ عليها طوال الخَبز بدل تشغيلها وإيقافها ضمن نطاق واسع من درجات الحرارة.
استهلاك الخط من الخدمات التشغيلية
| الخدمة التشغيلية | UD05-2 | UD05-3 |
|---|---|---|
| الحمل الكهربائي | 9.7 kW | 12 kW |
| غاز البترول المسال | 6 kg/h | 8 kg/h |
| الغاز الطبيعي | 8 m³/h | 10 m³/h |
| مصدر الكهرباء | 380 V / 50 Hz قياسيًا؛ و220 V / 60 Hz عند الطلب | 380 V / 50 Hz قياسيًا؛ و220 V / 60 Hz عند الطلب |
فحوص سلامة الاحتراق التي يجريها المشتري
السوق الأوروبية
تُفحص معدات المعالجة الحرارية العاملة بالغاز وفق المعيار الحالي EN ISO 13577-2، الذي حل محل المعيار الأقدم EN 746-2 الذي لا تزال صفحات كثيرة للمورّدين تذكره. والسؤال عن أي المعيارين يتبعه المورّد في التصنيع طريقة سريعة لمعرفة مدى حداثة وثائقه الهندسية.
سوق الولايات المتحدة
تخضع معدات المخابز للبند 29 C.F.R. § 1910.263. وتشترط أحكامه الخاصة بالأفران حماية الأفران ذات التسخين المباشر من تعطل إمداد الوقود أو الهواء أو الإشعال، وتهوية أي فرن منها تتجاوز طاقته الحرارية 150,000 BTU في الساعة مسبقًا بما يحقق تجديد هواء حجرة الخَبز بالكامل 4 مرات على الأقل قبل الإشعال.
يجب حماية الأفران ذات التسخين المباشر من تعطل إمداد الوقود أو الهواء أو الإشعال. ولمنع اشتعال الغازات القابلة للانفجار التي قد تتراكم بعد إيقاف التشغيل، يجب تهوية جميع الأفران ذات التسخين المباشر التي تتجاوز طاقتها الحرارية 150,000 B.t.u. في الساعة قبل السماح بتشغيل نظام الإشعال ومنفاخ هواء الاحتراق وإمداد الوقود.
سجل استهلاك الطاقة لكل وردية
اضربوا كل قيمة مقننة في عدد ساعات التشغيل. هذه أحمال متصلة وليست استهلاكًا مقاسًا بالعداد، لذا تمثل الكميات أدناه حدًا أقصى لوردية كاملة مدتها 8 ساعات بالمعدل المقنن: فهي الأرقام التي تُحدَّد على أساسها سعة منظومة إمداد الغاز والتغذية الكهربائية، لا ما ستسجله العدادات فعليًا عند تبديل دورات تشغيل الشعلات وتوقف الخط خلال التحويل بين المنتجات.
| لكل وردية مدتها 8 ساعات | UD05-2 | UD05-3 |
|---|---|---|
| الكهرباء | 77.6 kWh | 96 kWh |
| غاز البترول المسال، عند تشغيل الخط به | 48 kg | 64 kg |
| الغاز الطبيعي، عند تشغيل الخط به | 64 m³ | 80 m³ |
طبّقوا تعريفات الطاقة المحلية لديكم على هذه الكميات. لا ننشر رقمًا لتكلفة التشغيل لأننا لا نعرف ما تدفعونه مقابل الغاز أو الكهرباء، ولا تصلح تكلفة الوردية المحسوبة وفق تعرفة جهة أخرى أساسًا للتخطيط لديكم.
اقرؤوا صفَّي الاستهلاك معًا قبل مقارنة المورّدين بناءً على الحمل الكهربائي وحده. فالغاز يوفّر معظم الحرارة في هذا الخط، ولذلك قد تكون الآلة التي تبدو موفرة للكهرباء هي الأعلى تكلفةً في التشغيل.
CFG // 150K BTU
اطلبوا منا قيمة الحمل الحراري للشعلات
يتوقف تجاوز تكوين معيّن حدَّ 150,000 BTU في الساعة أو بقاؤه دونه على مجموعة الشعلات التي نركّبها في خطكم. اطلبوا قيمتها مع عرض السعر وقارنوها بأنفسكم بهذا الحد. وطبّقوا تعريفات الغاز والكهرباء الخاصة بكم على هذه الكميات.
مواصفات آلة تصنيع لفائف الويفر: UD05-2 بخطين وUD05-3 بـ3 خطوط
كل رقم أدناه قيمة مقننة واردة في ورقة مواصفاتنا، بإصدار مايو 2025. وقد وُسم الصفّان المشتقان بذلك، لأنهما ناتجان عن حسابات على القيم المقننة، لا عن قياس الأداء الفعلي.
الصفّان المشتقان نسبتان محسوبتان من القيم الاسمية: القدرة المقننة مقسومة على الإنتاج المقنن. وهما لا تشملان الإحماء أو التحويل بين المنتجات أو التوقفات أو المنتجات المرفوضة، لذا استخدموهما أساسًا للمقارنة لا تقديرًا لفاتورة الطاقة. وتنخفض القيمتان في UD05-3 لأن الخط الثالث يزيد الحمل الكهربائي المتصل بنسبة 24% والطلب على الغاز بنسبة 33%، مقابل زيادة الإنتاج بنسبة 50%.
قراءة المواصفات على أساس موحّد
لا تُنشر مواصفات هذه الفئة كلها على أساس واحد، مما يجعل المقارنة المباشرة مضللة ما لم تُوحّد أسس عرض الأرقام.
| أساس المقارنة | UD05-2 | UD05-3 | المورّد 1 | المورّد 2 | المورّد 3 |
|---|---|---|---|---|---|
| القطع في الدقيقة | 220 | 330 | 220–300 لقطعة بمقاس 100 × 10 mm | غير منشور | غير منشور |
| الإنتاج بوحدة kg/h | 75 | 112.5 | غير منشور | 50 للمجوفة / 100 للمحشوة | 25–30 للمجوفة / 50–60 للمحشوة |
| الحمل الكهربائي | 9.7 kW | 12 kW | 9.5 kW | 10 kW | 8 kW |
| غاز البترول المسال | 6 kg/h | 8 kg/h | 3.5–4.5 kg/h | 5 kg/h | 5 kg/h |
| الأبعاد المنشورة | 4.2 × 3.7 m، النطاق غير محدد | 4.2 × 3.7 m، النطاق غير محدد | 2.1 × 3.0 m، الآلة الرئيسية | 3.45 × 1.7 m، الآلة الرئيسية | 3.4 × 1.7 m، الآلة الرئيسية |
| هل أُعلن أساس وزن القطعة؟ | نعم، يُستنتج وزن 5.68 g | نعم، يُستنتج وزن 5.68 g | نعم، قطعة بمقاس 100 × 10 mm | لا | لا |
صفّ الأبعاد هو الأكثر تسببًا في سوء الفهم. فكل رقم منشور فيه، بما في ذلك رقمنا، يعبّر عن الأبعاد الخارجية للمعدة لا عن المساحة اللازمة لتركيبها مع ممرات وصول المشغّلين والصيانة، ولا ينشر أي من المورّدين 4 هذه المساحة الفعلية. يوضح 3 من المورّدين 4 أن أرقامهم تخص الآلة الرئيسية؛ أما ورقة مواصفاتنا فلا تحدد ما إذا كان رقمنا يخص الآلة أم الخط، لذا اعتبروا هذا الحقل غير محدد إلى أن يحسمه مخطط التركيب.
ما ينبغي طلبه من كل مورّد في القائمة المختصرة
اطلبوا من كل مورّد مخطط تركيب يوضح الآلة وممرات الوصول حولها، ووزن القطعة الذي يستند إليه رقم الإنتاج بالكيلوغرام في الساعة. فلا يمكن مقارنة معدل kg/h إذا لم يُعلَن وزن القطعة الذي بُني عليه، كما أن مساحة الأرضية التي لا تشمل الممرات ليست المساحة التي ستحتاجون إلى استئجارها. قد تبالغ المصانع في تقدير الطاقة الإنتاجية في أوراق المواصفات المنشورة، ونحن منها، ولهذا تقيس اختبارات القبول الواردة أدناه 4 من هذه الأرقام بأدوات قياس بدل مطالبتكم بالاعتماد عليها دون تحقق.
احصلوا على عرض سعر لتكوين خطكم
لستم متأكدين أي التكوينين يناسب الإنتاج المستهدف؟ حدّدوا ذلك بمساعدة أداة اختيار الطراز.
أساس التسعير ومدة التوريد
يتحدد السعر بعدد خطوط الإنتاج، وتركيب نظام حقن الحشوة من عدمه، ومصدر الحرارة، ونطاق المعدات المساعدة المشمولة. لا ننشر سعرًا ثابتًا لآلة أصابع الويفر لأن هذه المتغيرات 4 تؤثر في السعر أكثر مما يوحي به أي رقم عام.
المتغيرات 4 التي تؤثر في عرض السعر
-
01
عدد خطوط الإنتاج
خطان أو 3 خطوط، وهو ما يحدد معدل إنتاج القطع والحمل الكهربائي المتصل
-
02
حقن الحشوة الداخلية
تركيبه أو عدم تركيبه، وهو ما يحدد إدراج نظام الحشوة ضمن نطاق التوريد من الأساس
-
03
مصدر الحرارة
الغاز الطبيعي عبر الأنابيب أو غاز البترول المسال المعبأ في أسطوانات، وهو ما يغيّر منظومة إمداد الغاز
-
04
نطاق المعدات المساعدة
واجهات الخلط والتبريد والتعبئة والتغليف في المراحل اللاحقة، ويُسعَّر كل منها على حدة
ضعوا ميزانية للمشروع، لا للآلة وحدها
تكلفة شراء المعدات ليست تكلفة المشروع بأكمله. تقدّر إحدى الشركات الاستشارية المتخصصة في وضع ميزانيات مصانع الأغذية أن شراء المعدات يمثل 40 إلى 50% من إجمالي الاستثمار الرأسمالي الثابت، وتوثّق حالةً كانت ميزانيتها $3 مليون وانتهت بتكلفة تجاوزت $7.4 مليون بعد احتساب التركيب والمرافق والخدمات وبقية أعمال الإنشاء.
ما الذي يشمله السعر المنشور عادةً
الأسعار المنشورة في هذه الفئة تصف في معظم الحالات آلة خَبز أساسية لا خط إنتاج كاملًا. وتعرض إحدى منصات البيع المفتوحة آلة مماثلة تعمل بالغاز بطاقة 60 kg/h بسعر US$28,000 للوحدة الواحدة، بينما تُباع الأجهزة المنزلية الصغيرة التي تظهر بمصطلحات بحث مشابهة بسعر أقل منها بنحو مرتبتين عشريتين.
الشروط التجارية
مدة إعداد عرض السعر
يُرسل خلال 1 يوم عمل
مدة التوريد
9–13 أسبوعًا من توقيع العقد حتى اختبار القبول في المصنع
الدفع
40% بتحويل برقي T/T عند تأكيد الطلب؛ و60% مقابل نسخة من بوليصة الشحن قبل الإرسال؛ ويُقبل الاعتماد المستندي المستحق عند الاطلاع
التسليم
FOB الصين افتراضيًا؛ ويُقدَّم سعر وفق CFR أو CIF عند الطلب
حجم الطلب
خط إنتاج واحد لكل طلب؛ وتشترك طلبات الخطوط المتعددة في قطع الغيار والتدريب
اقرؤوا عرض السعر المنخفض بعناية
غالبًا ما يكون السعر المنخفض عرضًا للآلة وحدها، مع استبعاد واجهات الخلط والتبريد والتعبئة والتغليف من نطاقه.
الفحص عند القبول في المصنع والتشغيل التجريبي والضمان
يُشغَّل كل خط وتُعايَن تجربته قبل شحنه. واختبار القبول قبل الشحن ممارسة شراء معتادة لمعدات تصنيع الأغذية، وتنصح إرشادات منشورة بشأن تحديد مواصفات هذه المعدات المشترين بتعريف الاختبار وتوقيته وعواقب الإخفاق فيه ضمن العقد نفسه بدل تركها للاتفاق لاحقًا.
4 أمور يمكنكم قياسها بأنفسكم عند القبول في المصنع
لا يعتمد أي بند في هذه القائمة على كلامنا وحده. يقارن كل صفّ رقمًا منشورًا سلفًا في هذه الصفحة بقراءة أداة قياس تحضرونها أنتم أو مفتشكم إلى المصنع.
أحضروا قائمة فحص منظمة بدل الاكتفاء بجولة تفقدية
تنشر الهيئات الصناعية المعنية بالتعبئة والتغليف والتصنيع مواد لاختبارات القبول لهذا الغرض تحديدًا، ومنها قائمة فحص للمشترين والمصنّعين وضعها معًا مشترو المعدات والشركات المصنّعة لها.
التشغيل التجريبي والضمان
بحلول وقت تعبئة الخط في الصناديق وإغلاق الحاوية، تكون معظم الأموال قد التُزم بدفعها ولا يبقى لديكم مبلغ يمكنكم حجبه. وهذا سبب إجراء الاختبار قبل الشحن بدلًا من بعد الوصول، وهو أيضًا سبب استحقاق رصيد 60% مقابل بوليصة الشحن لا عند بوابة المصنع.
تحققوا من تاريخ بدء كل ضمان
يمكن أن تنص شروط الضمان على بدء مدته عند التسليم أو القبول أو بدء استخدام الخط، وهذه تواريخ تؤدي إلى فترات حماية فعلية مختلفة اختلافًا ملموسًا رغم ثبات عدد الأشهر المعلن.
طريقة عملنا: من مواصفات المنتج إلى تشغيل الخط
يبدأ احتساب مدة التوريد من الخطوة الثالثة.
01
ترسلون مواصفات المنتج: طول اللفافة، وما إذا كانت مجوفة أو محشوة، والإنتاج اليومي المستهدف، ونوع إمداد الغاز المتاح في موقعكم.
02
نقدّم عرض السعر خلال 1 يوم عمل، مع تحديد تكوين الخط ونطاق التوريد وشروط التسليم.
03
العقد والدفعة المقدمة: يبدأ التصنيع الذي يستغرق 9–13 أسبوعًا بعد تأكيد الطلب ودفع 40% بتحويل برقي T/T.
04
يُجمَّع الخط ويُشغَّل وتُعايَن تجربته عند القبول في المصنع وفق الأرقام المنصوص عليها في عقدكم.
05
عند الشحن، يستحق سداد رصيد 60% مقابل نسخة من بوليصة الشحن، فتكون وثائق الشحن بحوزتكم قبل دفع الرصيد.
06
يركّب مهندسونا الخط ويجرون تشغيله التجريبي خلال 5–7 أيام، تشمل 2–3 أيام لتدريب مشغّلي الآلة وفرق الصيانة.
07
ينفّذ مهندسونا التشغيل التجريبي، ويبدأ ضمان المكونات الأساسية لمدة 12 شهرًا من القبول في المصنع لا من تاريخ الشحن.
10 معايير نحتاجها قبل إعداد عرض السعر
| المعيار | لماذا يؤثر ذلك في تكوين الخط أو تكلفته |
|---|---|
| طول اللفافة | يحدد إعدادات القطع واللف ضمن نطاق 70–140 mm. |
| مجوفة أو محشوة من الوسط | يحدد ما إذا كان نظام حقن الحشوة في الوسط مشمولًا بنطاق التوريد. |
| الإنتاج المستهدف بالكيلوغرام يوميًا | يحدد اختيار تكوين من 2 أو 3 خطوط إنتاج قبل تسعير أي عنصر آخر. |
| دقائق التشغيل الفعلية لكل وردية وعدد الورديات يوميًا | يحوّل معدل الإنتاج الاسمي إلى إنتاجك اليومي الفعلي؛ وبدونه، قد يؤدي الاعتماد على الرقم الاسمي إلى اختيار خط أكبر من اللازم. |
| نوع الحشوة ولزوجتها | يحدد المضخة وإعدادات ضبط كمية الحشوة المصروفة، وما إذا كانت كمية الصبّ تتكرر بثبات عند معدل الإنتاج الكامل. |
| نوع الغاز المتاح | يتطلب الغاز الطبيعي وغاز البترول المسال مجموعتي تجهيزات غاز مختلفتين. |
| ضغط إمداد الغاز وواجهة توصيل الموقد | يحدد اختيار الموقد وقيمة المدخل الحراري التي تتحقق من توافقها مع اللوائح المحلية. |
| الجهد الكهربائي والتردد | المواصفة القياسية هي 380 V / 50 Hz؛ أما 220 V / 60 Hz فيستلزم تجهيزًا كهربائيًا مختلفًا. |
| ارتفاع السقف وعرض الباب | يحدد كيفية تعبئة خط الإنتاج في صناديق الشحن ونقله إلى الموقع ثم إلى موضع تركيبه. |
| تأكيد مخطط التركيب | يؤكد المساحة الفعلية بعد التركيب، بما فيها ممرات الوصول التي لا تشملها الأبعاد الإجمالية المنشورة. |
متى لا يكون خط UD05 الآلة المناسبة
4 حالات لا يكون فيها شراء هذا الخط مناسبًا، وما ينبغي شراؤه بدلًا منه.
يلف هذا الخط رقاقة الويفر لتصبح أنبوبًا. وهو لا يحل محل آلة تصنيع بسكويت الويفر، التي تخبز رقائق مسطحة في قوالب لإنتاج منتجات تُقطع وتُرصّ، ولا محل آلة تصنيع أقماع الويفر، إذ يكون محور التشكيل فيها مخروطيًا لا أسطوانيًا.
تُلف هذه المنتجات بغلاف من العجين، بدلًا من خبز رقاقة ولفّها، ولذلك لا يمكن استخدام إحدى الآلتين بدلًا من الأخرى، إذ تتطلب هذه المنتجات فئة مختلفة تمامًا من آلات التشكيل. وتُصنع باستخدام آلة لإنتاج رقائق العجين تغذّي محطة منفصلة للفّ أو الطيّ.
يعمل الخط بالغاز الطبيعي أو غاز البترول المسال. ويمكن لمجموعة أسطوانات غاز أن تخدم المواقع التي لا يتوفر فيها إمداد عبر الأنابيب، لكن لا يتوفر خيار للتسخين الكهربائي، وهذا قيد ينبغي حسمه قبل تحديد أي مواصفة أخرى.
تنتج وردية كاملة بالمعدل الاسمي على UD05-2 مقدار 600 kg. وإذا كان حجم التعادل لديك أقل من ذلك بكثير، فقد تناسبك أكثر آلة صغيرة لتصنيع لفائف الويفر ضمن فئة 125–350 kg يوميًا، وعند أحجام الإنتاج التجريبي على نطاق شبه صناعي أو الحرفي، تكون التكلفة الرأسمالية لآلة يدوية لتصنيع أعواد الويفر أقل بكثير من الوفر الذي توفره الأتمتة في العمالة.
احسب حدّ التعادل الخاص بك
يُحسب حجم التعادل بقسمة التكاليف الثابتة على الفرق بين سعر البيع والتكلفة المتغيرة لكل وحدة. ويوضح مثال محلول في منشور University of Missouri Extension رقم G648، المنقح في أغسطس 2026، مدى تأثير السعر وحده في هذا الرقم لمنتج واحد ذي قيمة مضافة.
أدى فرق قدره 4 دولارات في سعر البيع إلى تغير الحجم المطلوب بنسبة 72% في ذلك المثال، دون أي تغيير في المعدات. احسب ذلك باستخدام أرقامك قبل تحديد حجم أي خط، بما فيه خطوطنا، وإذا كان حجم التعادل لديك أقل بكثير من إنتاج وردية كاملة بالمعدل الاسمي، فاشترِ الآلة الأصغر.
- سعر البيع لكل وحدة حجم التعادل سنويًا
- $14 2,281 وحدة
- $16 1,678 وحدة
- $18 1,327 وحدة
دليل التمييز بين الصفوف والقوالب
تختلط 3 فئات من المنتجات في نتائج البحث، وتُقاس كل فئة بوحدة مختلفة. وتكشف لك وحدة القياس التي يذكرها المورّد مباشرةً الفئة التي تنتمي إليها آلته.
| فئة المنتج | وحدة العدّ | المنتج | ما لا يمكنها إنتاجه |
|---|---|---|---|
| خطوط إنتاج لفائف الويفر | الصفوف أو الشرائط أو المسارات | لفائف ويفر مجوفة وأعواد ويفر محشوة من الوسط | رقائق ويفر مسطحة؛ لفائف مالحة تُصنع بتغليف الحشوة |
| مصانع الويفر المسطح | قوالب الخَبز أو ألواحه | رقائق ويفر تُقطع وتُرصّ، ومنتجات ويفر على شكل كتاب | أنابيب ملفوفة تُحقن الحشوة في وسطها |
| آلات تشكيل اللفائف المالحة | القطع في الساعة | لفائف الربيع ولفائف البيض الصينية والوجبات الخفيفة الملفوفة | أي نوع من رقائق الويفر المخبوزة |
أدوات تخطيط إنتاج لفائف الويفر
-
01
سجل الطاقة لكل وردية
احسب استهلاك الطاقة وتكاليف التشغيل لكل وردية. وحسّن استخدام المرافق والخدمات لتعزيز استدامة المصنع.
-
02
مخطط الإنتاج لكل وردية
توقّع بدقة كمية لفائف الويفر المنتجة. وخطط الجداول اليومية بكفاءة لتلبية متطلبات التوزيع.
-
03
مقارنة تكوين من خطّي إنتاج بتكوين من 3 خطوط إنتاج
قارن حجم الإنتاج والعائد على الاستثمار بين تكوين من خطّي إنتاج وتكوين من 3 خطوط إنتاج. واتخذ قرارات ترقية المعدات استنادًا إلى البيانات.
الأسئلة الشائعة حول آلة تصنيع لفائف الويفر
ما آلة تصنيع لفائف الويفر، وكيف تختلف عن خط إنتاج بسكويت الويفر؟
تخبز آلة تصنيع لفائف الويفر رقاقة ويفر متصلة وتلفّها لتصبح أنبوبًا، ويُقاس تكوينها بعدد الصفوف أو المسارات. أما خط إنتاج بسكويت الويفر، فيخبز رقائق مسطحة في قوالب لتُقطع وتُرصّ، ويُقاس تكوينه بعدد ألواح الخَبز.
كم قطعة ينتج كل تكوين في الدقيقة؟
يبلغ معدل الإنتاج الاسمي لتكوين UD05-2 ذي خطّي الإنتاج 220 قطعة في الدقيقة، ولتكوين UD05-3 ذي 3 خطوط إنتاج 330 قطعة في الدقيقة. وعلى مدى وردية كاملة من 8 ساعات عند المعدل الاسمي، ينتج التكوينان 600 kg و900 kg على التوالي.
ماذا يعني إنتاج 600 kg في وردية من 8 ساعات من حيث المواد الخام؟
ابدأ بعدد القطع: إنتاج 220 قطعة في الدقيقة على مدى 480 دقيقة يساوي 105,600 قطعة، وهو ما يعطي رقم 600 kg بناءً على وزن ضمني قدره 5.68 g للقطعة الواحدة. وتُحسب كمية العجينة السائلة التي تحتاج إلى شرائها بقسمة وزن المنتج النهائي هذا على مردود الإنتاج لديك. وكنقطة انطلاق قبل قياس مردودك الفعلي، ينشر أحد الموردين المنافسين مردودًا تنتج فيه 50 kg من العجينة السائلة 35 kg من المنتج المجوف.
ما أطوال لفائف الويفر التي يمكن للخط إنتاجها؟
يمكن لمشغّل الآلة ضبط طول اللفافة من 70 mm إلى 140 mm، أي نحو 2.76 إلى 5.51 بوصات. ويُغيَّر الطول من لوحة التحكم، دون الحاجة إلى تحويل ميكانيكي بين المنتجات.
هل يمكن للخط نفسه إنتاج لفائف مجوفة وأعواد محشوة من الوسط؟
نعم. يؤدي تشغيل مرحلة حقن الحشوة في الوسط إلى إنتاج أعواد ويفر محشوة من الوسط؛ أما إيقافها فينتج لفائف مجوفة على الخط نفسه.
كيف تُحافَظ على ثبات درجة حرارة الخَبز؟
يحافظ نظام التحكم الآلي بالموقد على درجة حرارة لوح الخَبز عند القيمة المضبوطة من لوحة التحكم، مع وجود أقفال أمان متداخلة في مجموعة تجهيزات الغاز.
ما متطلبات الخط من الغاز والطاقة والجهد الكهربائي؟
يستهلك UD05-2 قدرة كهربائية مقدارها 9.7 kW، ويستهلك UD05-3 مقدار 12 kW. ويبلغ استهلاك غاز البترول المسال 6 أو 8 kg/h، أو الغاز الطبيعي 8 أو 10 m³/h. وإمداد الكهرباء القياسي هو 380 V / 50 Hz، مع إتاحة 220 V / 60 Hz عند الطلب.
ما المساحة الأرضية المطلوبة، وعلى أي أساس حُسب الرقم المذكور؟
الأبعاد الإجمالية المنشورة لدينا هي 4.2 × 3.7 m لكلا التكوينين. وهذا قياس للأبعاد الإجمالية، وليس للمساحة المطلوبة بعد التركيب مع احتساب وصول مشغّل الآلة وأعمال الصيانة. يرجى طلب مخطط التركيب منا لتأكيد المساحة الفعلية المطلوبة في مبناك.
هل يقتصر الفرق بين تكوين خطّي الإنتاج وتكوين 3 خطوط إنتاج على حجم الإنتاج؟
حجم الإنتاج هو الفرق الرئيسي، إذ يزيد معدل إنتاج القطع بنسبة 50%. ويضيف خط الإنتاج الثالث حملًا كهربائيًا موصولًا قدره 2.3 kW، واستهلاكًا من غاز البترول المسال قدره 2 kg/h، ضمن الأبعاد الإجمالية المنشورة نفسها.
ما العوامل التي تحدد سعر آلة تصنيع لفائف الويفر وسعر آلة تصنيع أعواد الويفر؟
نقدم عرض سعر لكل تكوين بدلًا من نشر قائمة أسعار، لأن عدد خطوط الإنتاج وحقن الحشوة في الوسط ومصدر الحرارة ونطاق المعدات المساعدة تؤثر تأثيرًا كبيرًا في السعر. وتبدأ أسعار آلات مماثلة تعمل بالغاز في قوائم الأسواق المفتوحة من نحو US$28,000 لوحدة واحدة بمعدل إنتاج 60 kg/h، لكن هذه الأسعار تكون عادةً للآلة وحدها، لا لخط إنتاج كامل.
ماذا يتضمن عرض السعر، ومتى يُرسل؟
يحدد عرض السعر تكوين الخط ونطاق التوريد وشروط التسليم، ويُرسل خلال 1 يوم عمل. ويُحدد سعر التسليم افتراضيًا على أساس FOB الصين، مع إتاحة CFR وCIF عند الطلب.
ما البنود المشمولة بنطاق التوريد؟
يشمل الطلب خط إنتاج واحدًا، وتُهيأ طلبات الخطوط المتعددة لتشترك في قطع الغيار والتدريب. ويُقدَّم دليل مشغّل الآلة باللغتين الإنجليزية والصينية، وتتوفر لغات أخرى عند الطلب.
كم تستغرق المدة من توقيع العقد إلى اختبار القبول في المصنع؟
من 9 إلى 13 أسبوعًا من توقيع العقد حتى اختبار القبول في المصنع. وتبدأ هذه المدة عند استلام دفعة مقدمة قدرها 40% بموجب تأكيد الطلب.
ماذا يحدث أثناء التركيب والتدريب؟
يشغّل مهندسونا الخط في موقعك خلال 5 إلى 7 أيام. ويُخصص من هذه الفترة 2 إلى 3 أيام لتدريب فريقك على التشغيل والصيانة.
ما الأجزاء المشمولة بالضمان في خط UD05، وما مدته؟
تشمل تغطية الضمان المكوّنات الأساسية لمدة 12 شهرًا تبدأ من اختبار القبول في المصنع، تليها خدمات دعم هندسي عن بُعد مدى الحياة.