Hubungi Perusahaan UDTECH

Lini Produksi Biskuit Bayi: Panduan Pembeli tentang Proses, Pengendalian, dan Penerimaan

Lini Produksi Biskuit Bayi adalah sistem produksi pangan terhubung, bukan satu mesin tunggal. Pembelian dimulai dari penetapan produk, lalu menguji pembentukan, pemanggangan, pendinginan, utilitas, higienitas, dan penerimaan sebagai satu rangkaian. Panduan ini menjadi lapisan informasi di samping halaman solusi komersial, membantu tim pabrik mengajukan pertanyaan yang tepat tanpa menduplikasi model, spesifikasi, atau harga.
Ukur kondisi yang pertama kali berubah dan catat batas penerimaan sebelum membandingkan laju produksi.
Istilah “biskuit bayi” dapat berarti camilan berukuran kecil, produk untuk anak kecil, atau produk untuk bayi sesuai peraturan setempat. Ketiganya berbeda secara hukum dan teknis. Catat usia, formulasi, alergen, berat per buah, tekstur, dan pasar sebelum membandingkan peralatan. Tidak ada satu model mesin pun yang dengan sendirinya menjamin keamanan, nutrisi, atau kepatuhan.
Penyelarasan kosakata untuk tim proyek. Dalam percakapan dengan pemasok, “biscuit making” dapat merujuk pada mesin pembuat, mesin pembuat biskuit yang lebih luas, atau lini produksi biskuit otomatis lengkap. Pastikan jenis biskuit, persyaratan produksi, dan kapasitas produksi tetap terlihat, lalu bedakan produk lunak dan keras, produksi cracker, serta lini produksi cracker. Disiplin yang sama mencegah bahasa pemasaran “biskuit modern” disamakan dengan produksi massal, kebutuhan sektor manufaktur pangan, atau klaim tentang produksi biskuit yang sukses.
Cakupan sebenarnya lini produksi biskuit bayi
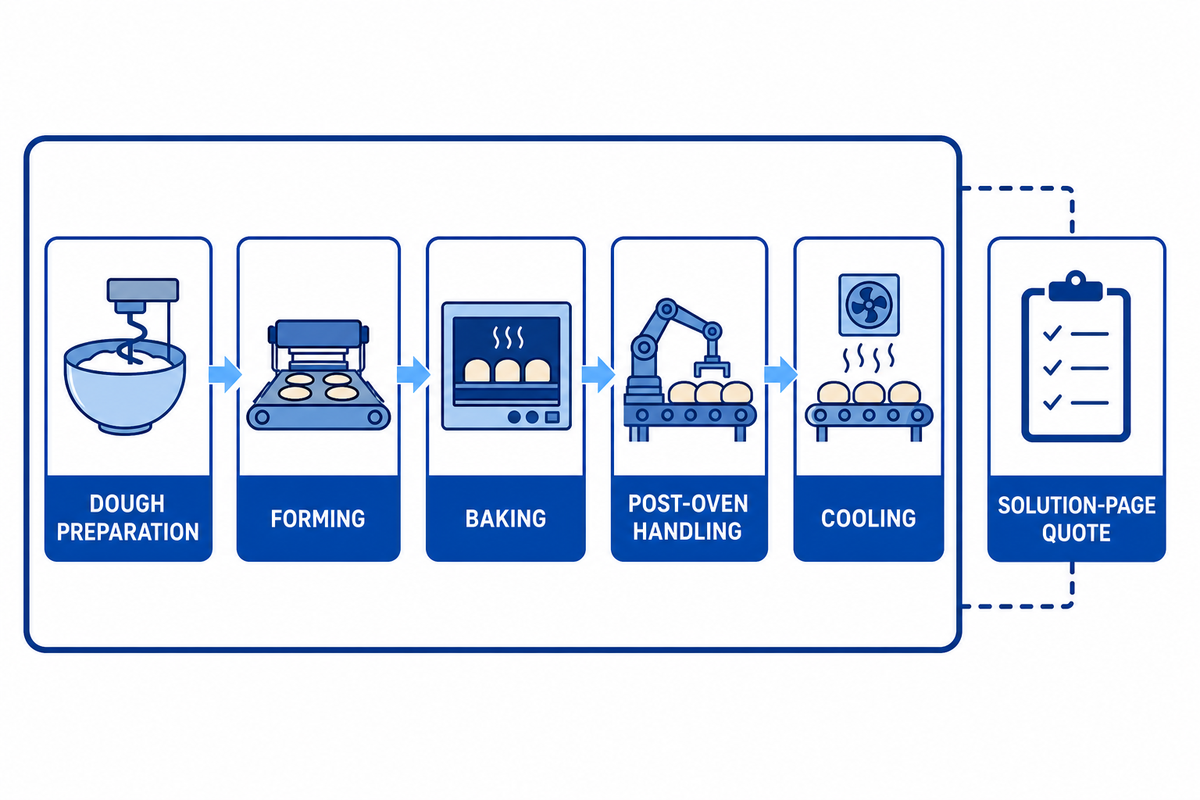
Lini inti menghubungkan persiapan adonan, pembentukan, pemanggangan, penanganan setelah oven, dan pendinginan. Pembentukan dapat menggunakan pemipihan dan pemotongan, pencetakan rotari, penakaran adonan, atau pencetakan tekan. Pengemasan, penyemprotan minyak, deteksi logam, pengisian, dan pengemasan dalam karton hanya termasuk lingkup jika disebutkan. Lihat ikhtisar lini biskuit dan bun UDTECH.
Risiko pembelian utama adalah ketidaksesuaian produk dengan peralatan; minta uji coba di pabrik, laporan pengujian, dan kriteria penerimaan.
Batas ini memisahkan tiga pembelian yang sangat berbeda:
- Lini produksi terintegrasi: stasiun yang tersinkronisasi dengan titik kendali transisi, utilitas, dan catatan penerimaan yang jelas.
- Mesin biskuit mandiri: satu operasi, seperti unit penakar adonan tunggal, yang tetap memerlukan antarmuka hulu dan hilir.
- Peralatan formulasi rumah atau uji coba: berguna untuk pengembangan, tetapi bukan bukti kapasitas curah, kemudahan dibersihkan, atau pengoperasian per shift.
Sistem terhubung juga menetapkan penanggung jawab untuk setiap titik transisi. Jika oven menghasilkan biskuit yang menarik tetapi pendingin mengirim produk lembap ke pengemasan, “lini” tersebut belum mencapai tujuan sebenarnya. Tentukan kondisi yang harus diterima stasiun berikutnya, bukan daftar peralatan terpanjang.
Perjelas produk sebelum memilih peralatan
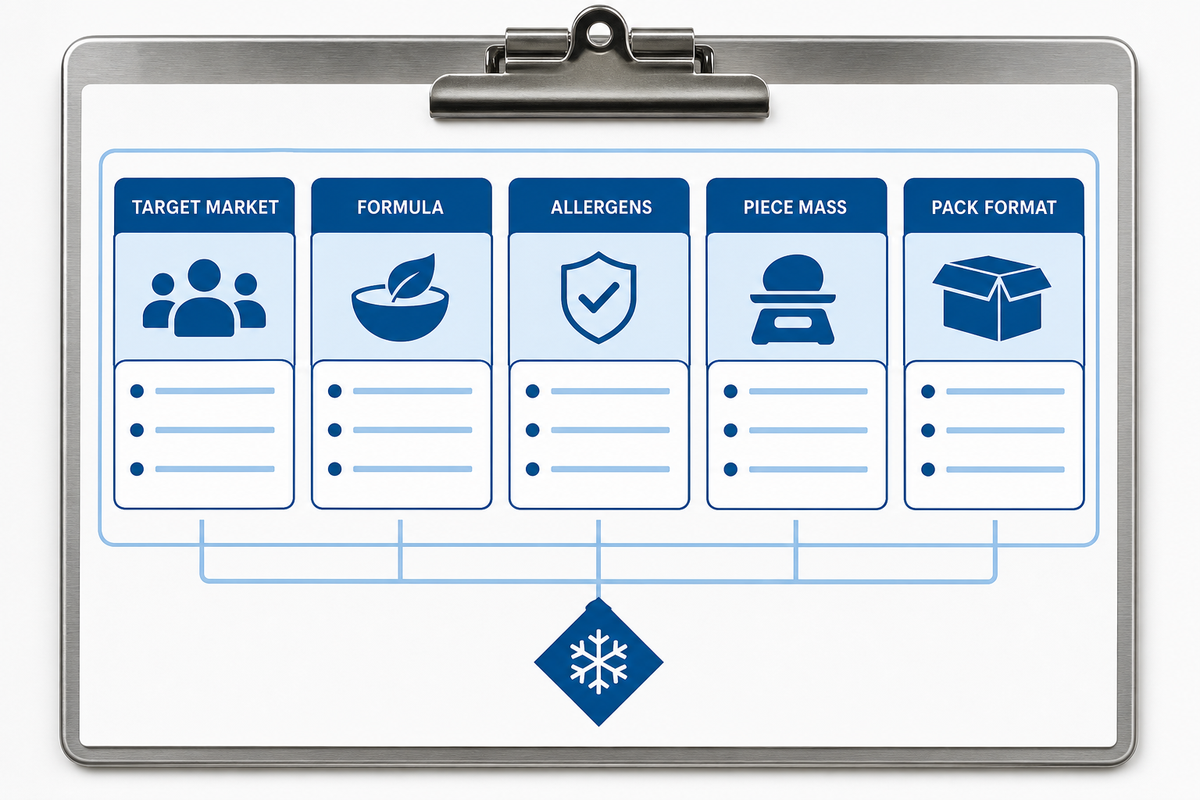
Sebelum meminta penawaran harga, catat pasar sasaran, kelompok usia, formulasi, alergen, berat per buah, dimensi, bentuk, permukaan, warna, tekstur, format kemasan, dan output yang dapat dijual. Untuk produk bayi, tim keamanan pangan yang bertanggung jawab harus menetapkan label di pasar tujuan; jangan meminta pemasok mesin untuk menentukannya. Teks peraturan manufaktur pangan yang berlaku menjadi referensi perencanaan untuk tanggung jawab fasilitas dan peralatan.
| Input yang harus ditetapkan | Mengapa perancang lini membutuhkannya | Bukti yang harus diminta |
|---|---|---|
| Perilaku formulasi dan adonan | Lemak, gula, air, bahan tambahan, dan bahan pengembang mengubah perilaku pencampuran, pemipihan, dan pelepasan. | Formulasi uji yang disetujui, urutan pencampuran, dan catatan kondisi adonan. |
| Geometri dan permukaan produk | Relief kecil, lubang, tanda timbul, atau gigitan yang lembut mungkin memerlukan tekanan pembentukan dan penanganan pelepasan yang berbeda. | Sampel produk, gambar, atau foto beserta toleransinya. |
| Pernyataan pasar dan usia | “Bayi” adalah istilah pemasaran di sebagian pasar dan klaim yang diatur di pasar lain. | Peraturan pasar tujuan, ringkasan label, dan pihak yang bertanggung jawab untuk menyetujui. |
| Output yang dapat dijual | Produk keluar oven, produk yang telah didinginkan, dan produk baik yang telah dikemas adalah titik pengukuran yang berbeda. | Definisi produk reject, penghentian terencana, dan jendela produksi yang diterima. |
Formulir ini menetapkan tujuan dan mencegah item katalog disamakan dengan kesesuaian resep.
Usia, alergen, atau geometri yang tidak ditentukan menimbulkan risiko; tempatkan pihak penyetuju, laporan uji coba pabrik, dan kriteria penerimaan di samping sampel.
Untuk konsistensi istilah, proses manufaktur biskuit adalah urutan kerja, sedangkan mesin produksi biskuit, mesin pembuat biskuit, dan mesin serta peralatan menjelaskan aset. Mesin pembuat biskuit otomatis dapat menjadi satu stasiun; sistem otomatis dan sistem produksi menjelaskan pengendalian yang terkoordinasi. Proposal harus menyatakan apakah mencakup mesin produksi, mesin pengemasan, lini produksi kukis, produksi kukis, atau modul biskuit sandwich otomatis. Label tersebut penting karena rencana produksi biskuit yang efisien tetap harus memenuhi standar keamanan pangan dan metode manufaktur pangan milik pembeli.
Petakan proses manufaktur dari adonan hingga pendinginan
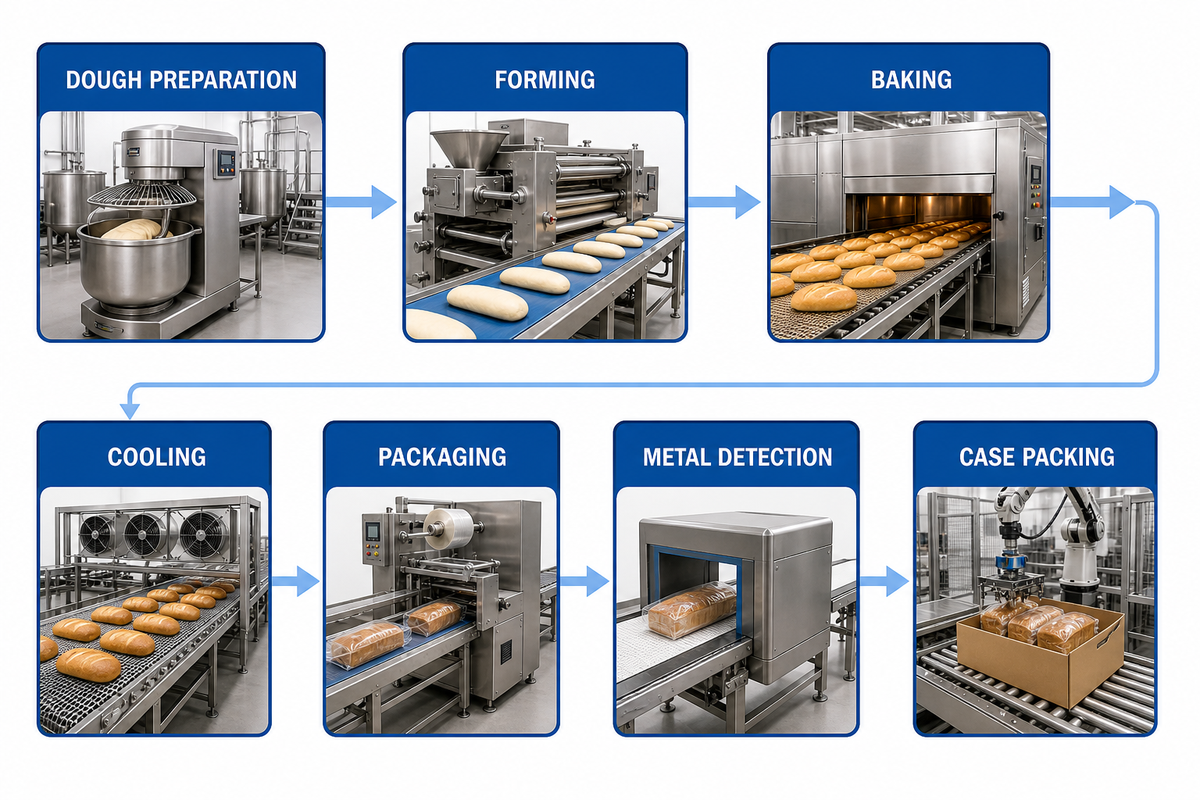
Penelusuran masalah produksi biskuit menjadi lebih mudah ketika setiap transisi tahap memiliki penanggung jawab dan kondisi yang dapat dibedakan. Peta alur kerja adalah:
- Pencampuran: verifikasi identitas bahan, urutan, suhu adonan, dan konsistensi.
- Pembentukan: pilih alur sesuai kondisi adonan dan geometri; pertimbangkan massa adonan, profil, dan permukaan.
- Pembulatan atau penataan: pastikan jarak dan orientasi sebelum oven, termasuk penanganan sisa adonan jika berlaku.
- Pemanggangan: kendalikan masukan panas, waktu tinggal, pembuangan udara, dan pemuatan produk sebagai suatu profil, bukan satu angka suhu.
- Penyaringan dan pemindahan: cegah kerusakan dan pertahankan keterkaitan identitas produk dengan proses produksi.
- Pendinginan: capai kondisi serah-terima yang disepakati sebelum pembungkusan, penumpukan, atau pemeriksaan lanjutan.
Peta inti dapat dilanjutkan dengan pengemasan, pemeriksaan berat, deteksi logam, pencetakan kode, dan pengemasan dalam karton. Tampilkan stasiun tersebut sebagai lingkup yang termasuk atau tidak termasuk. Gambar lini yang menyembunyikan kendala hilir membuat penawaran pemasok tampak sebanding padahal tidak.
Serah-terima yang hilang adalah titik kegagalan; minta peta alur pabrik, laporan pengujian, dan catatan penerimaan yang menyebutkan stasiun pertama yang berubah. Untuk konteks perlindungan saat memetakan antarmuka, lihat panduan peralatan toko roti OSHA.
Referensi proses biskuit ASBE berguna untuk orientasi kelompok produk, sedangkan halaman solusi UDTECH yang ada menjadi penghubung komersial untuk konfigurasi dan penawaran harga. Keduanya tidak boleh dibaca sebagai alur universal untuk setiap formulasi biskuit bayi.
Saat membandingkan produsen lini produksi biskuit, minta masing-masing menyebutkan mesin pembentuk biskuit dan peralatan lini produksi yang termasuk dalam alur. Proses pembuatan biskuit harus menunjukkan bagaimana mixer adonan memasok pembentuk dan bagaimana produksi biskuit lunak berbeda dari program biskuit dan kukis. Inilah makna praktis persyaratan produksi biskuit: jalur terdokumentasi menuju kualitas produk yang konsisten, bukan daftar label pencarian.
Sesuaikan alur pembentukan dengan perilaku dan geometri adonan
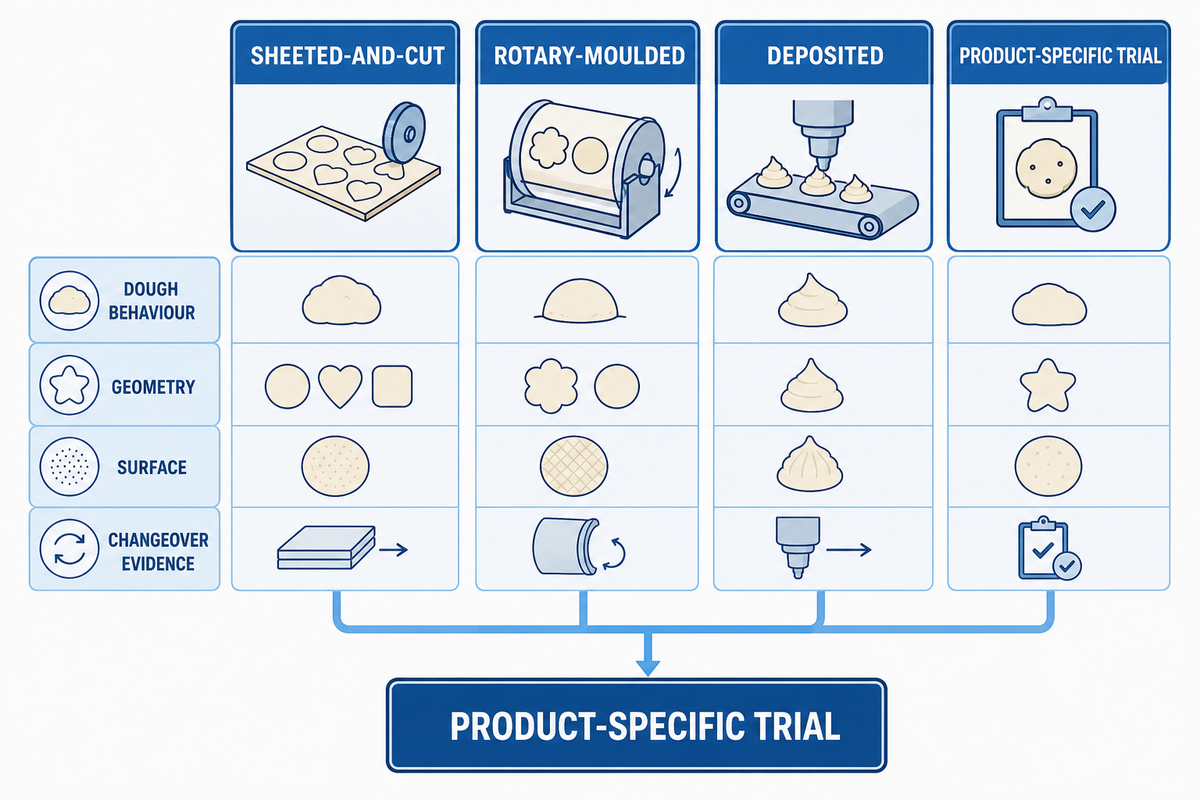
Biskuit keras, biskuit lunak, cracker, dan kukis adalah kelompok produk, bukan spesifikasi mesin. Literatur paten tentang alur pembentukan menjelaskan berbagai opsi, termasuk pemipihan berlapis dan pemotongan, sehingga pemetaan produk ke peralatan tidak dapat diasumsikan.
| Konsep alur | Biasanya sesuai ketika | Pemeriksaan keterulangan | Batasan yang perlu dibahas |
|---|---|---|---|
| Pemipihan dan pemotongan | Lembaran kontinu dan garis luar yang bersih merupakan bagian dari tujuan produk. | Ketebalan lembaran, berat per buah, ketegasan tepi, dan pengembalian sisa adonan. | Adonan yang sangat lunak atau lengket dapat berubah bentuk saat pengukuran ketebalan atau pemotongan. |
| Pembentukan rotari atau tekan | Relief, bentuk berulang, dan pelepasan terkendali menjadi hal penting. | Kedalaman cetakan, laju pelepasan, sebaran berat, dan pergantian produk pada cetakan. | Suhu adonan dan perilaku lemak dapat mengubah pelepasan. |
| Penakaran adonan atau pemotongan kawat | Adonan berporsi, tepi membulat, atau tekstur hasil penakaran yang lebih lembut menjadi tujuan. | Massa porsi adonan, ekor adonan, jarak, pemuatan oven, dan kerusakan. | Definisi permukaan dan geometri lembaran yang sangat tipis mungkin memerlukan alur lain. |
Gunakan Atlas Kegagalan Kesesuaian Alur selama uji pengembangan. Untuk setiap alur, dokumentasikan kondisi adonan, target permukaan, geometri, tugas pergantian produk, dan hasil pertama yang tidak dapat diterima. Bukti tersebut menunjukkan kapan alur tidak lagi sesuai.
Ketidaksesuaian alur adalah risiko praktis; simpan laporan pengujian uji coba yang gagal dan kriteria penerimaan bersama keputusan alur.
Perlakukan pemanggangan dan pendinginan sebagai satu masalah pengendalian
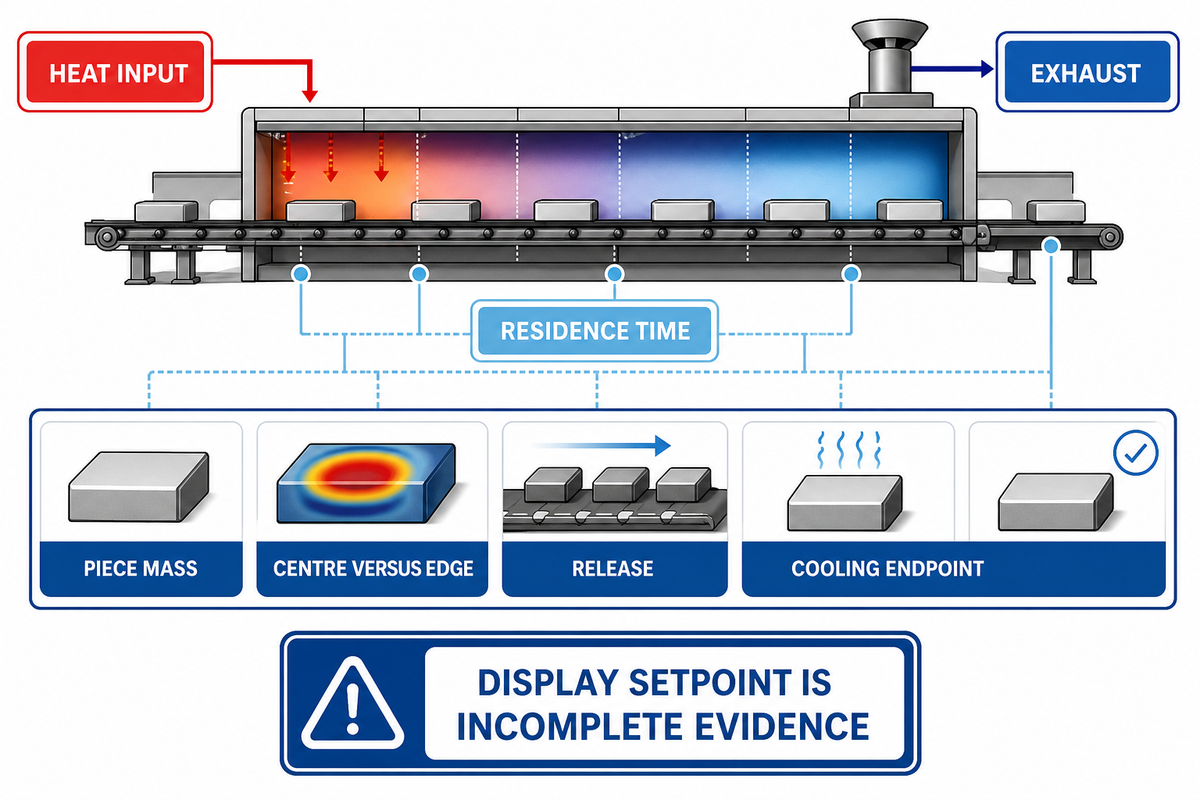
Jawaban langsung: masukan panas, waktu tinggal, pembuangan udara, berat per buah, kondisi bagian tengah dibanding tepi, pelepasan, dan titik akhir pendinginan saling berinteraksi. Masalah warna dapat bermula dari ketebalan adonan; kerusakan dapat bermula dari pelepasan atau pemindahan; kondensasi di pengemasan dapat menunjukkan serah-terima pendinginan yang belum selesai. Diagnosisilah kondisi yang pertama berubah, bukan membabi buta menyesuaikan gejala akhir.
| Gejala yang diamati | Pengukuran yang dibandingkan | Pertanyaan pertama |
|---|---|---|
| Warna tidak merata | Berat per buah, pemuatan belt, setelan zona, pembuangan udara, dan posisi di sepanjang belt. | Apakah produk atau pemuatan berubah sebelum setelan oven berubah? |
| Bagian tengah kurang matang | Ketebalan, waktu tinggal, indikator kelembapan bagian tengah, dan waktu tinggal pendinginan. | Apakah oven diminta memperbaiki variasi pembentukan? |
| Kerusakan tepi | Pelepasan, kecepatan pemindahan, geometri tepi, dan suhu produk. | Di mana retakan pertama terlihat: cetakan, keluar oven, atau konveyor? |
| Serah-terima hangat atau lembap | Waktu tinggal pendinginan, aliran udara, suhu produk, dan kondisi ruang pengemasan. | Apakah pengemasan menerima titik akhir yang disepakati, atau hanya produk keluar oven? |
Daya terpasang tidak sama dengan energi operasi yang diukur. Minta titik pengukuran, dasar produk, dan jendela produksi jika energi menjadi bagian dari kasus bisnis. Jangan menerbitkan batas universal untuk suhu, kelembapan, atau efisiensi tanpa resep tervalidasi dan metode penerimaan setempat.
Dalam proyek industri makanan ringan, mengoptimalkan produksi berarti menyeimbangkan seluruh alur beserta buktinya. Paket peralatan lini produksi yang lebih besar dapat menambah stasiun tanpa meningkatkan output yang diterima; jawaban yang tepat bergantung pada proses produksi, fasilitas, dan serah-terima yang ditetapkan.
Kendala energi atau pendinginan menimbulkan risiko kualitas; kaitkan kondisi operasi dengan produk yang diterima dalam laporan pengujian pabrik. Tanggung jawab peralatan dan fasilitas dapat diperiksa silang terhadap 21 CFR Part 117 selama peninjauan.
Tentukan ukuran lini berdasarkan output yang dapat dijual dan batas fasilitas
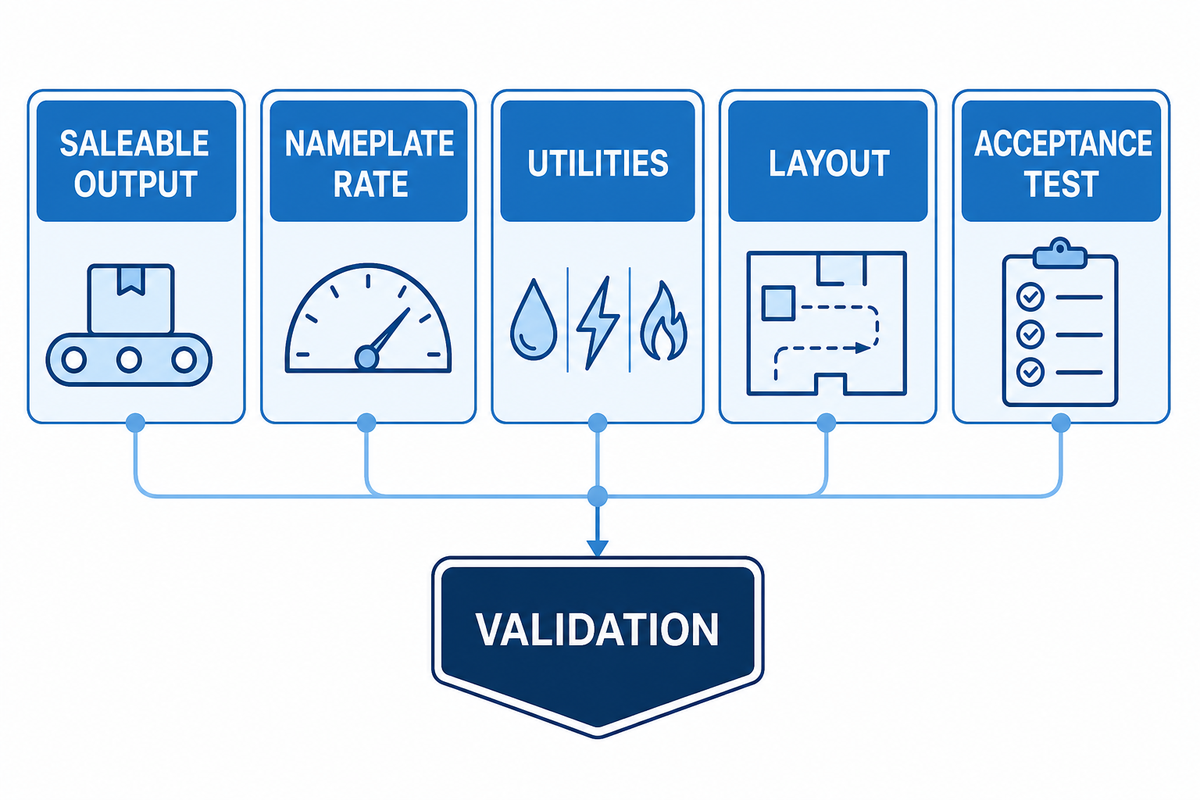
Dengan mengacu pada keseimbangan oven dan pendinginan di atas, definisikan kapasitas sebagai pernyataan produk dan bukti: sebutkan produk, titik pengukuran, durasi produksi, jam operasi, penghentian terencana, produk reject, buffer, pergantian produk, dan kendala hilir. Laju pada pelat nama berguna untuk perbandingan, tetapi bukan jaminan output yang dapat dijual.
Kapasitas yang dilebih-lebihkan adalah risiko pengadaan; minta UDTECH atau pemasok lain memberikan laporan uji penerimaan di pabrik, metode, dan penanggung jawabnya.
Sebelum menyetujui tata letak, periksa tegangan listrik, frekuensi, fase, dan kapasitas yang tersedia; sumber pemanas dan pembuangan udara; udara bertekanan jika berlaku; air dan drainase; beban lantai; rute akses; ruang bebas untuk perawatan; akses pembersihan; aliran material; serta ruang sambungan untuk mesin hilir. Lembar kerja dapat mencadangkan 9 m² untuk akses servis, tetapi gambar lokasi harus memverifikasi jarak bebas sebenarnya. Selubung mesin hanya satu persegi panjang dalam rencana bangunan.
Gunakan persamaan sederhana titik hambat dalam ringkasan proyek: output yang dapat dijual = buah yang diterima pada titik pengukuran yang dipilih setelah penghentian terencana dan produk reject yang ditentukan. Persamaan ini sengaja dibuat sederhana. Persamaan ini memaksa pembeli dan pemasok menyepakati apa yang dihitung sebelum membandingkan laju atau asumsi pengembalian investasi. Jika satuan dikonversi antara buah, kilogram, dan jam, catat asumsinya dalam lembar kerja konversi satuan kapasitas.
Contoh perencanaan terhitung (ilustrasi): lembar kerja dapat mencantumkan 2 lajur, 45 kg/h, uptime 85%, pergantian produk 30 min, pemulihan 10 min, pendinginan 8 m, 7 kW, 6 operator, 3 shift, 12 sampel, reject 5%, 14 ppm, jarak 12 mm, serta 16 m/min, 17 min, 18 °C, 19 kg, 20 sampel, 21 ppm, 22 kW, 23 mm, dan 24 kg/h. Nilai-nilai ini hanya menggambarkan bidang isian, bukan batas resep atau jaminan pemasok.
Terakhir, hubungkan pengendalian kualitas, sistem pengendalian, efisiensi produksi, produktivitas, dan permintaan pasar dengan seorang penanggung jawab. Tujuannya bukan mengulang kata kunci; pastikan ringkasan industri pangan, proses manufaktur, dan opsi sepenuhnya otomatis dinilai berdasarkan bukti yang sama.
Tinjau higienitas, pergantian produk alergen, dan keselamatan operator
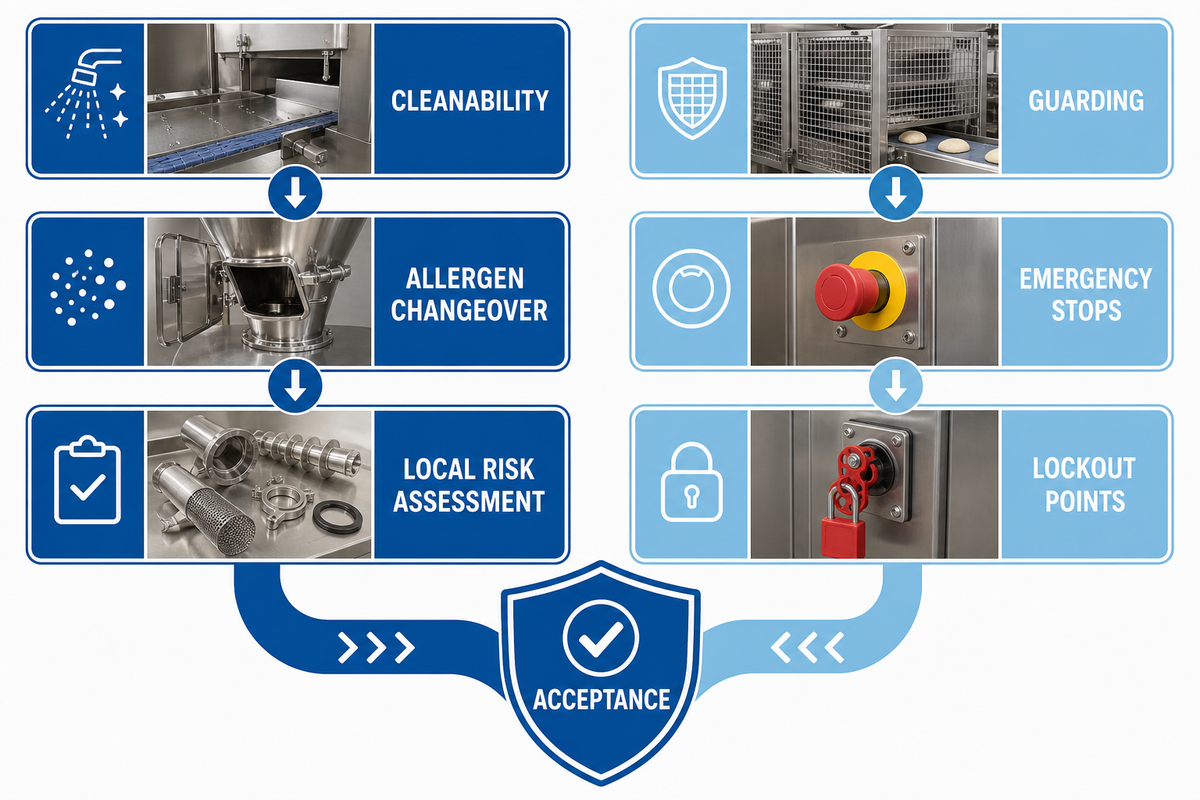
Setelah kapasitas dan utilitas dibatasi, tanyakan bagaimana permukaan yang bersentuhan dengan pangan pada lini produksi pangan dibersihkan, bagaimana area yang menahan residu dicegah, bagaimana pergantian produk alergen diverifikasi, dan bagaimana akses pembersihan didokumentasikan. Jika berlaku, 21 CFR Part 117 dapat memandu perencanaan tanggung jawab peralatan dan fasilitas; peraturan ini bukan sertifikasi peralatan UDTECH atau produk jadi.
Pelindung, penghentian darurat, akses aman, dan titik lockout harus termasuk dalam peninjauan yang sama. OSHA 29 CFR 1910.263 menyediakan konteks perlindungan peralatan toko roti, sedangkan OSHA 29 CFR 1910.212 mencakup perlindungan mesin secara umum. Hukum setempat dan penilaian risiko lokasi tetap mengatur instalasi. Masukkan peraturan pasar tujuan, daftar alergen, metode pembersihan, tinjauan pelindung, dan catatan yang diwajibkan ke dalam RFQ, bukan menyisakannya untuk pembahasan serah-terima di akhir.
Untuk produk yang dipasarkan kepada bayi atau anak kecil, pertahankan keamanan produk, klaim nutrisi, dan higienitas peralatan sebagai jalur persetujuan terpisah. Peralatan yang mudah dibersihkan tidak membuat klaim label menjadi benar, dan label yang patuh tidak membuat peralatan yang tidak aman dapat diterima.
Kerangka pengendalian 4 kartu untuk keterulangan
Gunakan empat kartu yang saling terhubung—ringkasan produk, uji kesesuaian alur, persetujuan pabrik, dan penelusuran penyimpangan—agar keputusan dapat diaudit. Angka apa pun pada kartu, seperti laju lembar kerja ilustratif 100 kg/h, jendela sampel 30 menit, notasi zona 180°C, atau penanda reject 2%, adalah input proyek yang harus diverifikasi, bukan target universal. Lembar kerja kosong juga dapat menerima bidang seperti 0,5 mm, 1,0 mm, 2 jam, 3 shift, 4 sampel, reject 5%, 6 kg/h, 7 kW, dan 8 °C; angka-angka ini hanya menggambarkan satuan dan tidak menetapkan batas resep.
Gunakan Kartu Bukti Persetujuan Pabrik sebelum membandingkan laju produksi
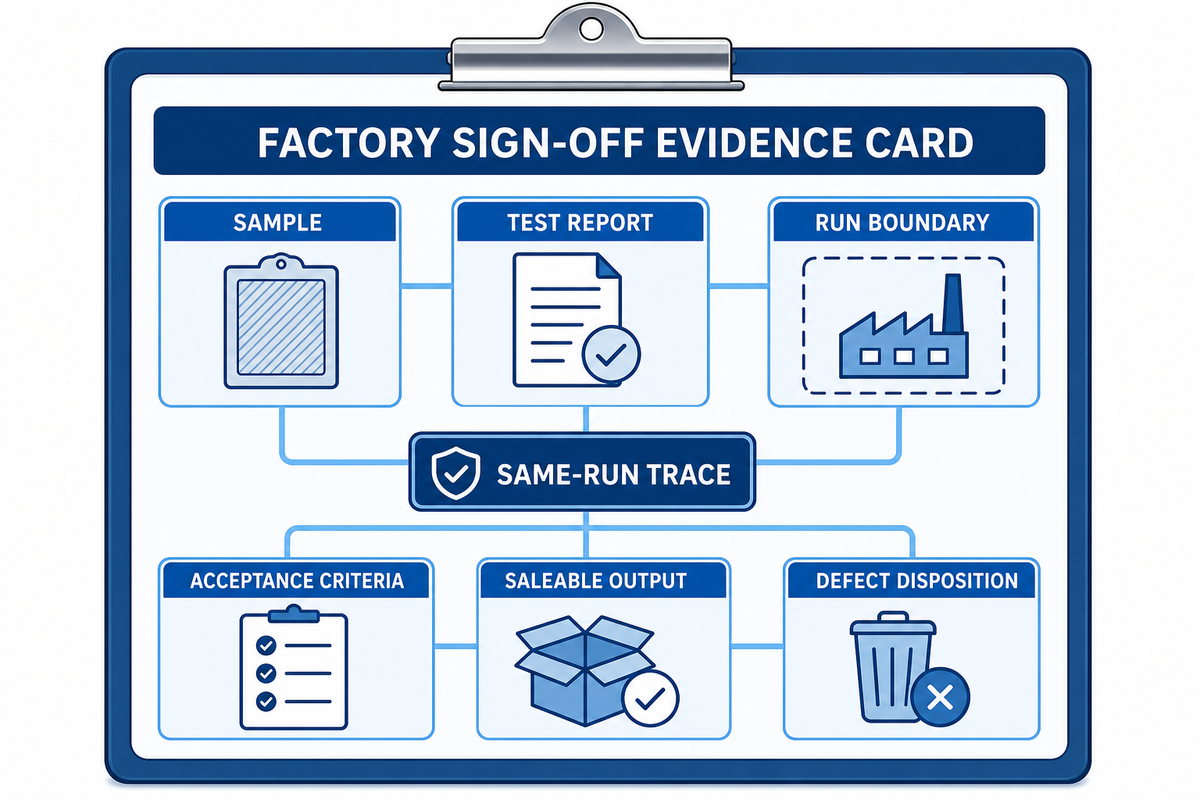
Kartu Bukti Persetujuan Pabrik mengubah “kapasitas” menjadi catatan yang dapat dipahami pemasok lain. Gunakan satu kartu untuk setiap produk dan uji coba yang disepakati:
Kartu tersebut hanya menjadi bukti jika sampel, laporan pengujian, batas, dan kriteria penerimaannya menunjuk pada proses produksi yang sama. Selaraskan catatan tanggung jawab peralatan dan fasilitas dengan teks peraturan manufaktur pangan yang berlaku.
| Bidang | Catatan | Mengapa penting |
|---|---|---|
| Identitas produk | Revisi formulasi, ID sampel, berat per buah, dimensi, dan format kemasan. | Mencegah laju produksi dikutip untuk produk yang berbeda. |
| Batas pengukuran | Produk keluar oven, output yang telah didinginkan, atau output kemasan yang dapat dijual; awal dan akhir produksi. | Membuat penawaran dapat dibandingkan. |
| Batas kualitas | Warna, tekstur, metode kelembapan, kerusakan, sebaran berat, dan titik akhir pendinginan. | Menetapkan arti “diterima”. |
| Konteks operasi | Penghentian terencana, pergantian produk, utilitas, kecepatan belt, dan profil oven. | Menjelaskan kondisi di balik hasil. |
| Pengecualian dan persetujuan | Penyimpangan, tindakan korektif, pengujian ulang, penanggung jawab, dan tanda tangan. | Menyimpan keputusan tanpa bergantung pada ingatan. |
Ulangi kartu untuk sampel atau periode yang disepakati. Catat jendela produksi 30 menit yang disepakati di samping identitas sampel. Kartu ini tidak membuktikan setiap resep, shift, atau klaim pasar di masa depan; kartu ini membuktikan apa yang diuji dalam kondisi tertulis. Perbedaan tersebut menjaga kejujuran uji penerimaan di pabrik.
| Titik pengendalian | Pengukuran | Penanggung jawab | Bukti penerimaan |
|---|---|---|---|
| Identitas bahan | Lot dan revisi formulasi | Kualitas | Pemeriksaan bahan bertanda tangan |
| Suhu adonan | Pembacaan awal dan akhir | Pemimpin pencampuran | Log bets |
| Konsistensi adonan | Metode dan pengamatan | Insinyur proses | Lembar uji coba |
| Berat hasil pembentukan | Berat per buah yang diambil sebagai sampel | Pemimpin pembentukan | Catatan berat |
| Geometri produk | Panjang, lebar, ketebalan | Kualitas | Pemeriksaan gambar atau foto |
| Profil oven | Setelan dan waktu tinggal | Operator oven | Cetakan profil |
| Titik akhir pendinginan | Kondisi serah-terima | Pemimpin pendinginan | Tanda tangan pelepasan |
| Penanganan produk reject | Alasan dan disposisi | Kualitas | Catatan penyimpangan |
| Utilitas | Pasokan dan pembacaan operasi | Insinyur lokasi | Log utilitas |
Lakukan commissioning dengan Lembar Penelusuran Asal Penyimpangan
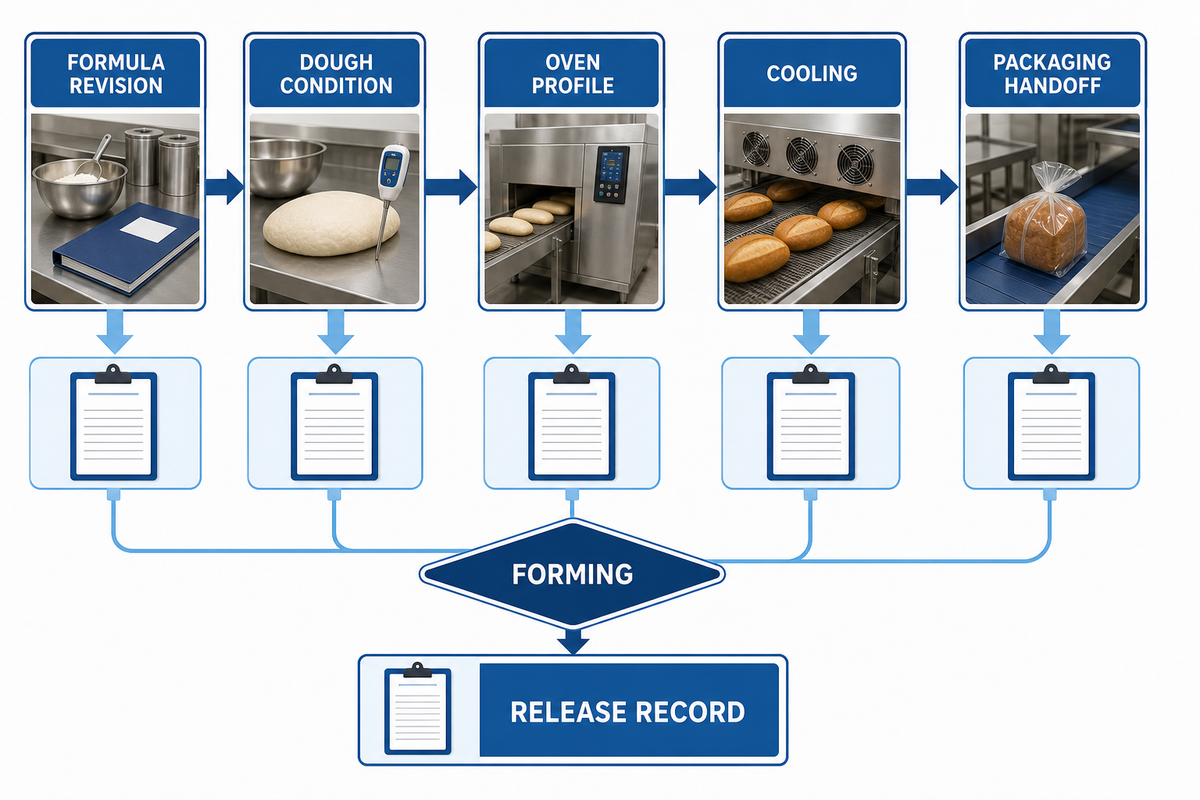
Setelah bukti persetujuan dicatat, commissioning harus berlanjut dari konfirmasi utilitas ke uji jalan kering, uji produk, penguncian parameter, pelatihan operator, pembersihan dan pergantian produk, lalu serah-terima terdokumentasi. Lembar Penelusuran Asal Penyimpangan adalah pendamping praktis kartu persetujuan.
Risiko commissioning muncul ketika cacat tidak memiliki kondisi hulu; gunakan laporan pabrik sebelum mengubah setelan. Konteks perlindungan OSHA juga harus masuk dalam serah-terima terdokumentasi dan peninjauan risiko lokasi.
- Tuliskan cacat pertama yang diamati, waktu, sampel, dan orang yang melihatnya.
- Tandai stasiun pertama tempat bukti berubah: mixer, pembentuk, oven, pemindahan, atau pendingin.
- Catat input hulu, tindakan korektif, penanggung jawab, dan pengujian ulang.
- Tutup item hanya ketika produk dan titik pengukuran yang disepakati kembali lulus.
Hal ini mencegah “naikkan suhu oven” menjadi jawaban default untuk setiap penyimpangan. Hal ini juga memberi operator catatan pelatihan yang dapat digunakan. Commissioning memvalidasi produk dan kondisi yang disepakati; proses ini tidak secara diam-diam memvalidasi setiap formulasi atau kemasan di masa depan.
Ketahui kapan lini lengkap adalah pembelian yang keliru
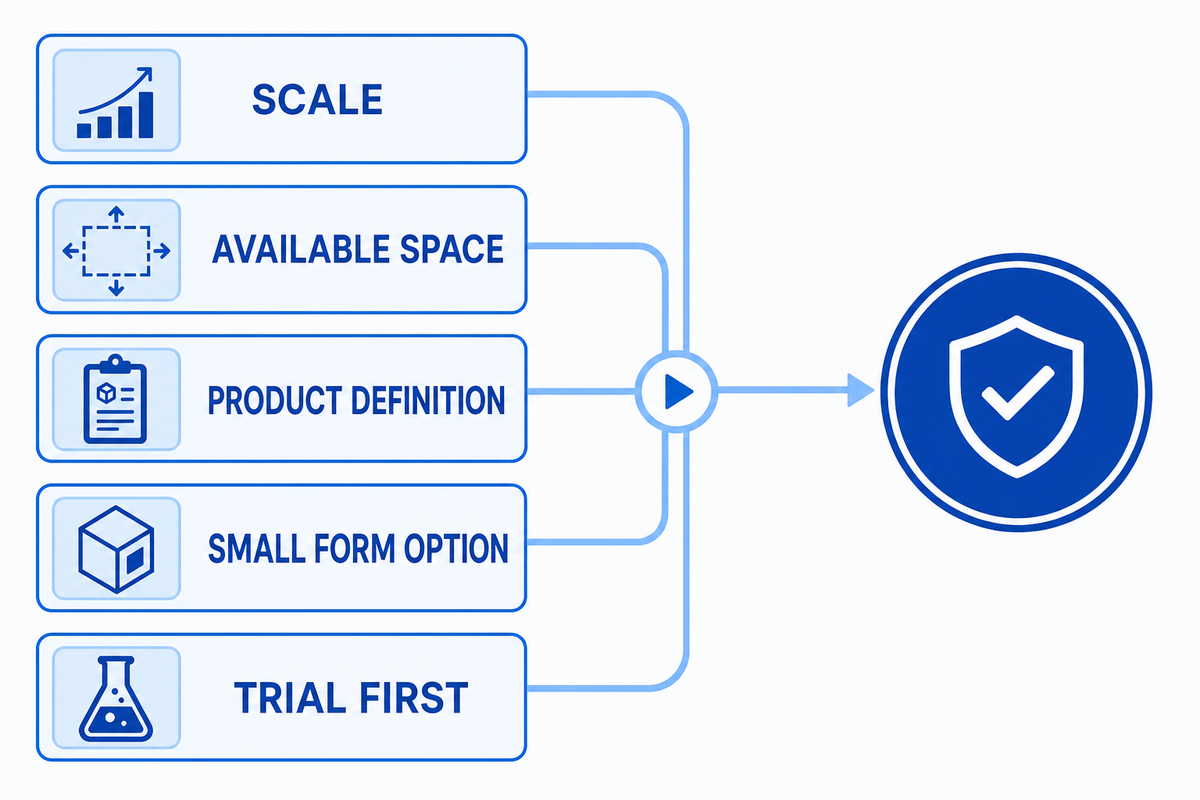
Pemeriksaan proses dan commissioning tersebut juga menunjukkan mengapa lini lengkap tidak otomatis menjadi pembelian terbaik. Gunakan Atlas Kegagalan Kesesuaian Alur untuk menguji proyek sejak awal:
| Mode kegagalan | Mengapa terjadi | Bukti yang harus diminta | Langkah berikut yang lebih baik |
|---|---|---|---|
| Output melebihi pesanan yang sebenarnya | Kapasitas dibandingkan pada kecepatan pelat nama, sementara pendinginan atau pengemasan menjadi kendala. | Dasar output yang diterima dan asumsi penghentian terencana. | Ukur ulang lini yang seimbang atau lakukan investasi bertahap. |
| Alur pembentukan yang salah | Label produk diperlakukan sebagai kategori mesin yang eksklusif. | Potongan uji, kondisi adonan, dan catatan pergantian produk. | Jalankan uji kesesuaian alur sebelum menetapkan pembentuk. |
| Utilitas baru diketahui terlambat | Yang diperiksa hanya jejak mesin. | Jadwal listrik, panas, pembuangan udara, udara bertekanan, drainase, dan jarak bebas servis. | Lakukan peninjauan lokasi dan gambar antarmuka. |
| Lingkup hilir tidak tercakup | “Lini lengkap” berarti hal yang berbeda bagi setiap pihak. | Daftar stasiun yang termasuk/tidak termasuk dan kondisi serah-terima. | Tuliskan batasan dalam RFQ dan kartu penerimaan. |
| Penerimaan ditulis setelah pembelian | Batas kualitas dan titik pengukuran tidak pernah disepakati. | Metode pengujian, sampel, dan proses penyimpangan yang ditandatangani. | Tetapkan bukti penerimaan sebelum pemesanan. |
Bentuk kecil atau mesin mandiri mungkin merupakan jenis proyek yang tepat jika skala, ruang yang tersedia, atau produk masih berubah. Panduan perlindungan peralatan toko roti tetap relevan terlepas dari jenis proyek yang dipilih. Ini adalah keputusan tentang skala, bukan rekomendasi tingkat peralatan.
Susun RFQ yang dapat dibandingkan antar pemasok dengan Kanvas Pengendalian dari Adonan hingga Data
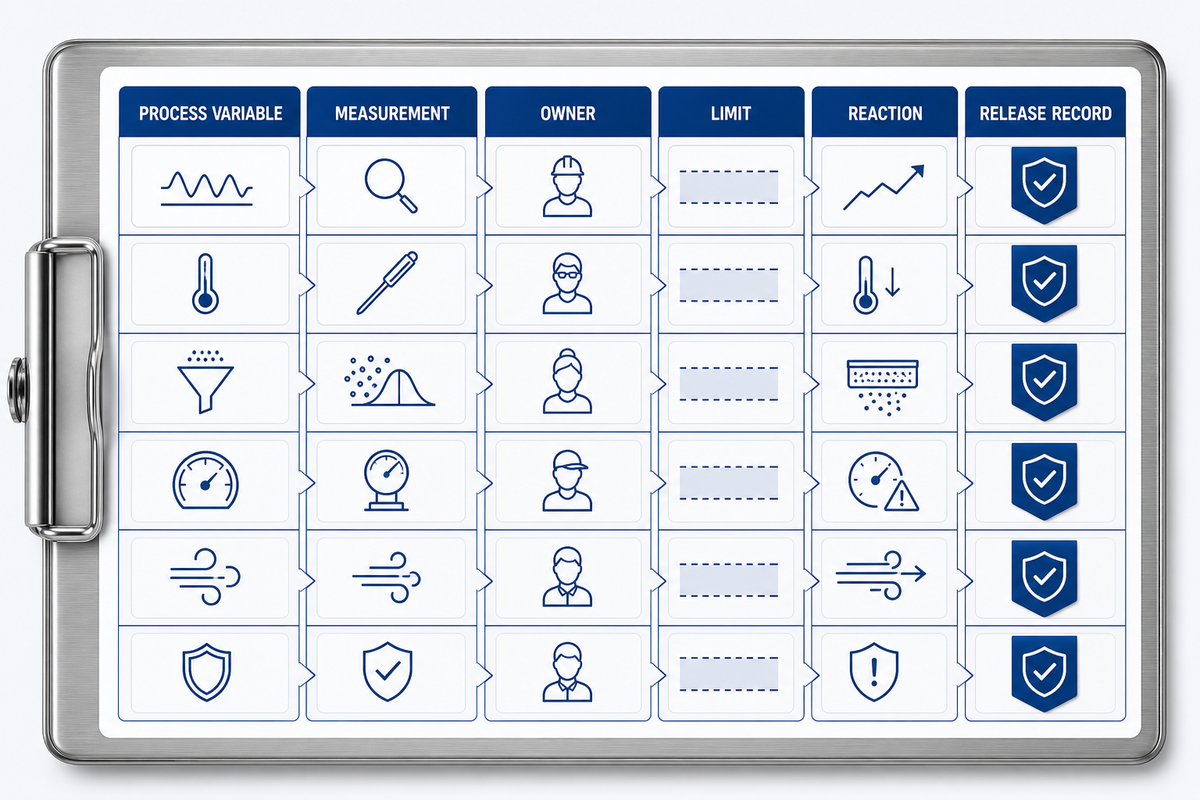
Setelah alur proses, kapasitas, dan keputusan penerimaan dicatat, Kanvas Kendali Adonan-ke-Data menghubungkan setiap variabel proses penting dengan pengukuran, penanggung jawab, batas, tindakan respons, dan catatan rilis. Sertakan bidang-bidang ini dalam RFQ:
Kanvas ini menutup kesenjangan bukti dengan memberikan metode pengujian, batas, penanggung jawab, dan respons terhadap penyimpangan yang sama kepada setiap pemasok.
- Sampel atau foto produk, batasan formulasi, alergen, dan atribut per buah.
- Definisi output yang dapat dijual, jendela operasi, pola shift, penghentian yang direncanakan, dan penanganan produk ditolak.
- Utilitas lokasi, tata letak lantai, ruang bebas servis, aliran material, dan titik koneksi tahap hilir.
- Stasiun proses yang disertakan dan dikecualikan, tanggung jawab kontrol, akses data, dan riwayat alarm.
- Pembersihan, pergantian produk, pelindung keselamatan, penguncian pengaman, dokumentasi, dan persyaratan pasar tujuan.
- Metode uji coba, bukti uji penerimaan di pabrik (FAT), uji penerimaan di lokasi, pelatihan, suku cadang, dan batas serah terima.
Untuk konfigurasi, pemilihan peralatan, dan pembahasan penawaran harga, lanjutkan ke solusi lini produksi biskuit bayi UDTECH. Halaman komersial tersebut menangani model, konfigurasi, spesifikasi, harga, dan konversi. Panduan ini tetap menjadi lapisan edukasi dan penerimaan di sekitarnya.
Siap menyiapkan RFQ?
Bawalah ringkasan produk, Kartu Bukti Persetujuan Pabrik, dan Kanvas Kendali Adonan-ke-Data untuk dibahas. Buka formulir pertanyaan proyek.
Bawalah ringkasan produk, Kartu Bukti Persetujuan Pabrik, dan Kanvas Kendali Adonan-ke-Data untuk dibahas. Buka formulir pertanyaan proyek.
Pertanyaan yang sering diajukan
Apa yang dimaksud dengan lini produksi biskuit bayi?
Lini produksi biskuit bayi adalah proses industri terhubung yang mengubah adonan atau adonan cair yang telah ditentukan menjadi produk berbentuk, dipanggang, didinginkan, dan siap diserahkan ke tahap hilir yang disepakati. Istilah ini tidak menunjukkan satu alur mesin universal, dan dengan sendirinya tidak membuktikan bahwa makanan tersebut sesuai untuk bayi. Pembeli harus menetapkan produk, kelompok usia yang dituju, pasar, formulasi, dasar output, dan bukti penerimaan sebelum memilih peralatan.
Apa saja tahapan dalam proses pembuatan biskuit?
Rangkaian proses yang umum mencakup persiapan bahan dan adonan, pembentukan, penataan, pemanggangan, penanganan pascaoven, dan pendinginan. Urutan tepatnya berubah sesuai perilaku adonan, geometri produk, dan sasaran produk. Pengemasan, penyemprotan minyak, deteksi logam, atau pengisian dapat berada di luar lini inti kecuali tercantum dalam cakupan pembelian. Karena itu, peta proses yang dapat dipertanggungjawabkan harus menunjukkan setiap serah terima, penanggung jawabnya, dan kondisi yang harus dipenuhi produk.
Apa perbedaan alur pembentukan biskuit keras dan lunak?
Label biskuit keras, lunak, cracker, dan cookie menggambarkan kelompok produk, bukan spesifikasi peralatan yang dapat dipertukarkan. Konsistensi adonan, perilaku lemak dan gula, kebutuhan laminasi atau pemotongan, geometri, serta sasaran permukaan menentukan apakah pembentukan lembaran, pencetakan rotari, pencetakan tekan, atau pemotongan kawat yang sesuai. Pembeli harus menguji produk yang disebutkan dan mencatat berat per buah, dimensi, tampilan, serta tingkat kerusakan sebelum menerima suatu alur; kategori dalam katalog pemasok saja tidak membuktikan kesesuaian.
Bagaimana kapasitas harus ditetapkan untuk uji penerimaan di pabrik?
Kapasitas harus mencantumkan produk, jendela operasi, titik pengukuran, durasi pengoperasian, penghentian yang direncanakan, penanganan produk ditolak, dan batas mutu. Kapasitas juga harus menyatakan apakah angka tersebut merupakan output dari oven, output setelah pendinginan, atau output kemasan yang dapat dijual. Batas ini membuat dua penawaran dapat dibandingkan dan mencegah peringkat lini disalahartikan sebagai jaminan produksi yang dapat dijual.
Utilitas dan ruang bebas apa yang harus diperiksa sebelum memesan?
Pastikan layanan listrik, pemanasan dan pembuangan, udara bertekanan jika berlaku, drainase, beban lantai, serta ruang bebas untuk perawatan. Dimensi mesin bukan berarti jarak bebas bangunan.
Informasi apa yang harus diterima pemasok sebelum menyiapkan RFQ?
Kirim sampel atau foto produk jadi, batasan formulasi, atribut per buah, dasar output yang dapat dijual, pola shift, utilitas, tata letak, stasiun proses yang disertakan dan dikecualikan, aturan pasar tujuan, dokumentasi, kriteria penerimaan, batas pengiriman, dan harapan pelatihan. Sertakan metode pengukuran, identitas sampel, penghentian yang direncanakan, penanganan produk ditolak, bukti pembersihan, dan pihak penyetuju penyimpangan. Paket input yang lengkap membuat jawaban pemasok lebih mudah dibandingkan dan mengurangi perselisihan cakupan pada tahap akhir.
Daftar bukti untuk percakapan dengan pemasok
| Sumber | Kondisi | Temuan | Penggunaan |
|---|---|---|---|
| eCFR Bagian 117 | CGMP pangan | Tugas peralatan dan fasilitas | Pertanyaan higienitas |
| OSHA 1910.263 | Pengamanan peralatan toko roti | Pelindung dan akses | Tinjauan keselamatan |
| Referensi biskuit ASBE | Kelompok produk | Orientasi alur proses | Definisi ringkasan kebutuhan teknis |
| Literatur paten | Urutan pembentukan | Alur proses berbeda | Desain uji coba |
| Cuplikan DataForSEO | Permintaan pencarian | Istilah persis tidak memiliki volume yang stabil | Penetapan ekspektasi |
| Halaman SERP pesaing | Format pasar | Topik proses mendominasi | Cakupan konten |
| Kartu uji coba pabrik | Pengaturan penerimaan | Titik pengukuran dinyatakan jelas | Perbandingan laju produksi |
| Lembar penelusuran penyimpangan | Pengaturan pengoperasian awal | Stasiun pertama yang diubah dicatat | Tinjauan akar masalah |
| Ringkasan UD yang diberikan pengguna | Konteks perusahaan | Hanya latar belakang | Batas atribusi |
Referensi & Sumber: batas bukti
Tautan-tautan ini menyediakan konteks perencanaan, bukan sertifikasi: eCFR AS 21 CFR Bagian 117, pengamanan peralatan toko roti OSHA, referensi biskuit ASBE, dan literatur alur pembentukan di Google Patents. Halaman pesaing hanya memetakan format dan kesenjangan pencarian; tidak ada harga, kapasitas, sertifikasi, nomor paten, atau jaminan kepatuhan makanan bayi yang diklaim. Lihat arsip blog lini produksi biskuit bayi untuk artikel terkait.
Untuk pertanyaan tentang cakupan spesifik lokasi, hubungi tim proyek UDTECH dengan kartu bukti dan bidang RFQ.
Latar belakang UD Company terbatas pada ringkasan yang diberikan pengguna: didirikan pada 2003, investasi yang dilaporkan dan basis produksi di Xinyu, serta fokus pada otomasi pangan. Ini adalah konteks yang diatribusikan, bukan bukti kinerja biskuit bayi.