Entre em contato com a UDTECH Company


Uma amostra produzida em bancada, por si só, não basta para definir as diretrizes de produção em larga escala. O escalonamento da produção de alimentos começa com metas definidas para o produto e a embalagem. Esse processo transforma amostras em dados controlados para o planejamento: uma versão experimental da formulação, metas para o produto e sua embalagem, um fluxo de processo, um teste mensurável e um resumo de requisitos técnicos ao qual um fornecedor de equipamentos ou serviços possa responder. A falta de qualquer um desses elementos pode levar a especificações incorretas do produto e a uma proposta comercial para a linha de produção baseada em premissas inadequadas.
Este documento trata do repasse técnico de uma atividade de desenvolvimento de produto para a produção em larga escala. Ele inclui exemplos de snacks assados e moldados, como waffles, wafers e biscoitos, mas serve como apoio ao planejamento, e não como receita validada ou programa de segurança dos alimentos. Ainda assim, este documento não deve ser confundido com um modelo para definir o produto ou sua segurança. O processo de desenvolvimento do produto continua sujeito a ajustes até que a sequência do processo produtivo e a embalagem estejam respaldadas por evidências. A definição completa do produto e os requisitos do mercado devem ser estabelecidos pela equipe qualificada do fabricante. Este documento orienta o repasse técnico do desenvolvimento para a fabricação de uma especificação experimental do produto. Os documentos de planejamento sugeridos neste guia são a ficha de repasse técnico para escalonamento com 12 campos, um registro do teste piloto e um mapa de gargalos da produção conforme que mostra as restrições da linha de produção.
Defina o produto aceitável e o período de operação antes de comparar as velocidades das linhas
Antes de solicitar uma proposta comercial para a linha: registre as características exigidas do alimento acabado, a versão da formulação que será testada, quantas unidades conformes ou quantos quilogramas são necessários durante um período de operação definido e quem decidirá se o resultado é aceitável. Marque os campos ainda desconhecidos como “a validar”, em vez de preenchê-los com a velocidade nominal informada por um fornecedor.
O que o processo de escalonamento da produção de alimentos deve entregar
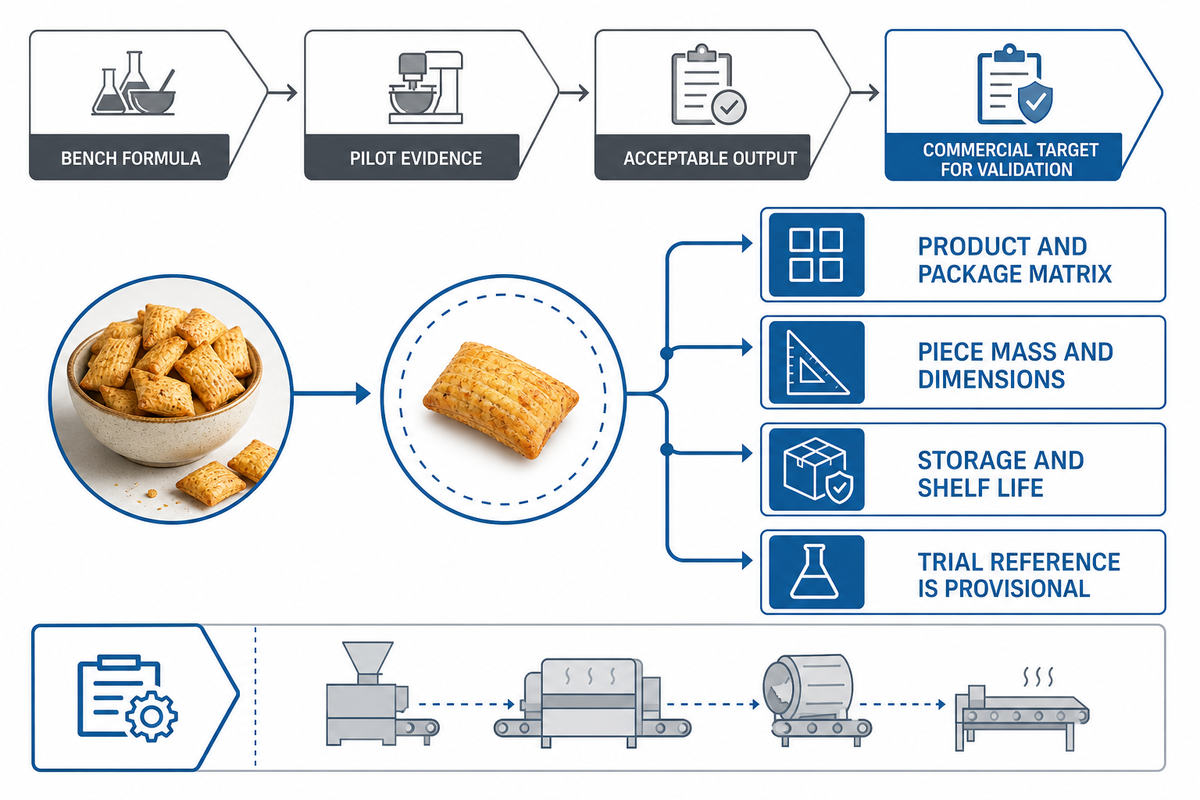
O primeiro resultado é uma meta mensurável para o produto e a embalagem. A Oklahoma State University Extension considera a matriz de produto e embalagem a primeira etapa do escalonamento do processo e dos equipamentos. Ela aborda a definição do produto, o tamanho e o tipo da embalagem e a cadência de produção pretendida. Essa sequência é útil: uma amostra aprovada na cozinha serve de referência, enquanto a especificação comercial ainda é uma hipótese a ser testada.
Registre os atributos que o comprador perceberá e que a fábrica poderá medir: massa e dimensões de cada unidade, meta de umidade ou textura quando aplicável, aparência, formato da embalagem, condições de armazenamento e vida útil pretendida. Para um waffle, “dourado e crocante” pode ser uma descrição para o consumidor, mas a engenharia precisa da faixa de cor acordada, das dimensões, do critério de quebra e do método de amostragem. A equipe de alimentos define esses limites; este artigo não estabelece valores universais. A Oregon State University alerta que uma amostra recém-produzida pode mudar ao longo da vida útil, por isso as evidências para liberação devem ir além do dia da produção.
Identifique claramente a referência experimental como provisória até que as evidências sobre produto, embalagem, segurança e vida útil sustentem a aprovação para liberação comercial. A formulação, a embalagem ou o processo podem mudar antes da liberação final.
Controle as versões da formulação experimental e das especificações dos ingredientes por peso
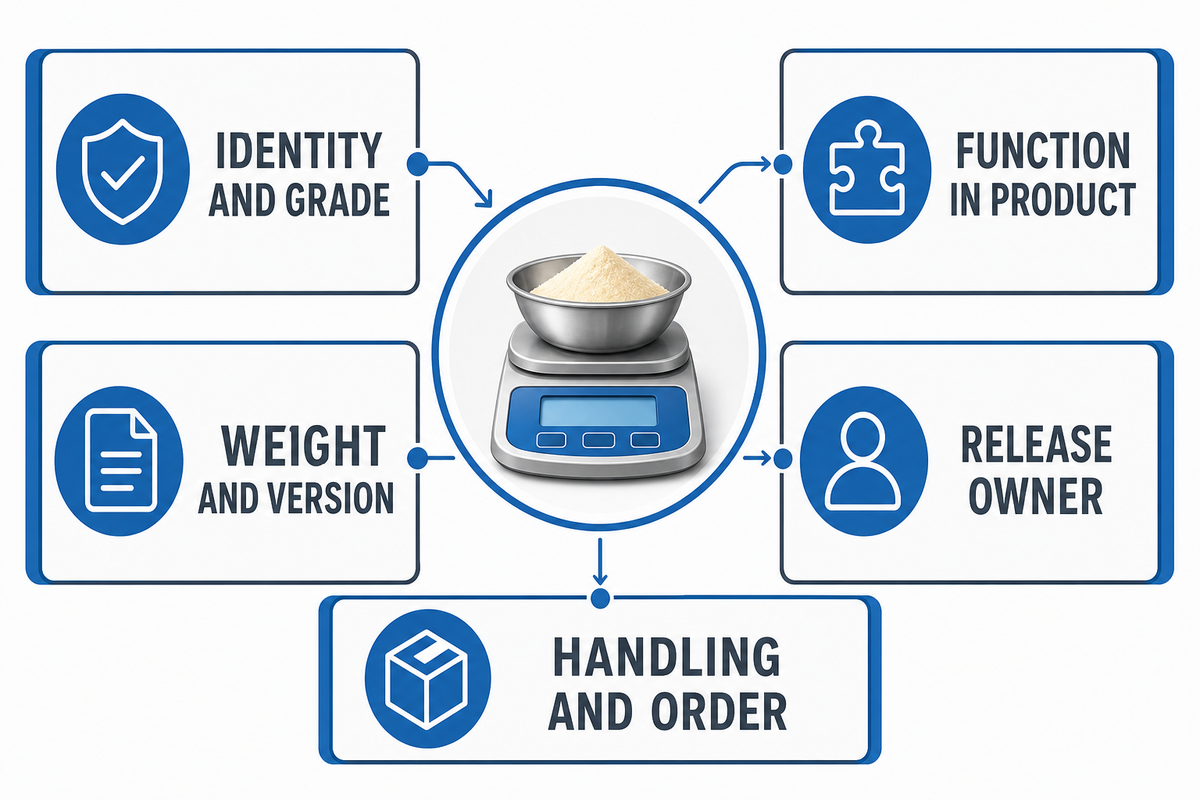
Pesar os ingredientes da formulação dá à equipe uma base reproduzível. Para equipes que querem saber como escalonar uma receita para produção, essa versão pesada é uma referência experimental, não uma especificação para liberação comercial. Ela não comprova que um lote maior possa usar as mesmas proporções. A University of Maryland Extension observa que as quantidades de ingredientes podem não variar proporcionalmente quando uma receita passa ao processamento comercial. A Oklahoma State também descreve mudanças no comportamento dos ingredientes, no sabor, na textura e na aparência. Registre a versão de bancada, a massa do lote, a classificação de cada ingrediente e sua função antes de fazer alterações.
| Campo | O que registrar para cada material | Por que isso importa |
|---|---|---|
| Identificação e classificação | Fornecedor, especificação e alternativa aprovada | Um ingrediente de classificação industrial pode se comportar de modo diferente. |
| Base em massa | Peso por lote experimental e versão da formulação | Medidas de volume podem ocultar diferenças de densidade. |
| Função | Estrutura, ligação, doçura, fermentação ou sabor | Um substituto deve preservar a função necessária. |
| Manuseio | Armazenamento, ordem de adição e preparo | A forma de incorporar um material pode mudar na linha. |
| Responsável pela liberação | Status de aprovação pelas equipes de desenvolvimento de alimentos e qualidade | Um material usado no teste não está automaticamente aprovado para venda. |
Qual é a variação entre lotes e quanto o fornecedor consegue entregar na cadência de produção planejada? Uma mudança na farinha, no óleo ou em outro recheio afeta a avaliação; por isso, repita as verificações pertinentes do produto. Como nas demais verificações, as avaliações do produto acabado devem se basear em medições experimentais e critérios de aceitação acordados, e não em premissas contratuais. As avaliações devem considerar o processo de obtenção da formulação comercial final, que normalmente inclui o preparo comercial do produto, e não uma versão “congelada” do processo anterior ao teste piloto.
Relacione as operações de bancada à sequência real do processo
“Misturar, assar e embalar” oculta as transferências que ganham importância em escala industrial. Desenhe a sequência desde o recebimento dos ingredientes, passando por preparo, mistura, deposição ou moldagem, aquecimento, resfriamento e inspeção, até a embalagem; exclua as etapas que não se aplicam ao seu produto. Em cada repasse entre etapas, registre se o produto é bombeado, transportado, mantido em espera, tocado ou retrabalhado, e quem responde pelas perdas. O guia de escalonamento da Oklahoma State destaca especificamente o processamento em lotes ou contínuo, as transferências de produto, os resíduos, o armazenamento, a embalagem e a higienização como fatores nas decisões sobre equipamentos.
Ao avaliar equipamentos para uma linha de waffles ou panquecas, analise primeiro o preparo da massa líquida, a deposição, a cocção, a retirada do produto, o resfriamento e a embalagem antes de comparar as máquinas. Consulte o guia de layout de linhas de waffles e panquecas do site para saber mais. Para rolinhos crocantes de ovo ou wafers, a moldagem do produto e/ou sua saída do processo trazem riscos na transferência. Consulte as etapas do processo de rolinhos crocantes de ovo e wafers para saber mais.
Os limites entre módulos definem pontos de decisão. Se uma misturadora alimenta a massa líquida mais rapidamente do que uma dosadora consegue descarregá-la, cria-se um tempo de espera. Se os produtos saem do forno mais rapidamente do que a etapa de embalagem consegue recebê-los, ocorre acúmulo. Identifique e equilibre as velocidades mínimas e máximas de operação dos equipamentos no mesmo fluxograma. Indique os métodos e as condições de transferência e identifique as variáveis do processo que exigem verificação pela análise de amostras reais ou representativas.
Teste o aquecimento, a mistura e o tempo de espera antes de aumentar o tamanho do lote
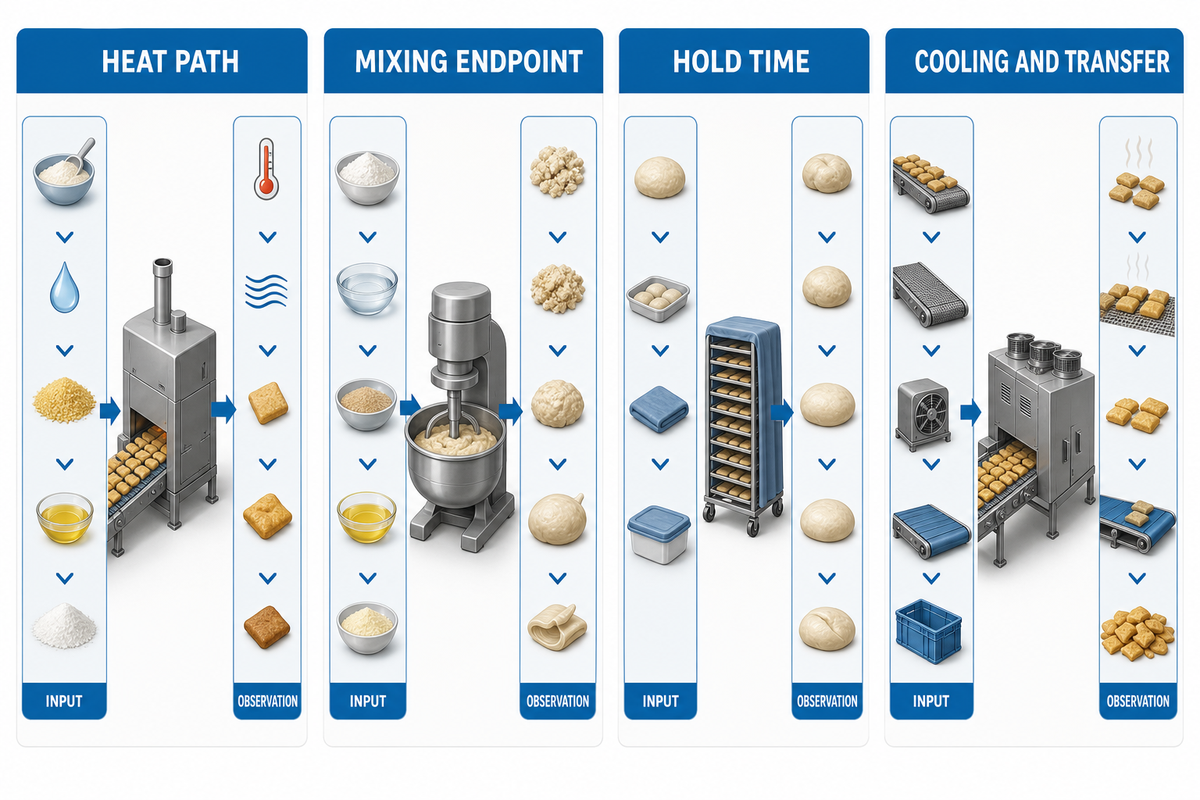
Multiplicar os pesos dos ingredientes é uma operação aritmética; reproduzir o alimento acabado é um experimento. A relação entre o volume do produto e a área de transferência de calor muda conforme a geometria do equipamento. A mistura e o tempo de espera até a etapa seguinte também podem alterar a textura ou a consistência. O Institute of Food Technologists descreve mudanças no tamanho do lote como um risco para o comportamento dos ingredientes, as condições de processamento e a qualidade final. Nenhuma dessas fontes oferece uma regra única de temperatura, velocidade de mistura ou tempo de espera para todas as receitas.
| Variável | Registro de bancada | Medição no teste piloto | Possível consequência |
|---|---|---|---|
| Percurso de aquecimento | Frigideira ou forno pequeno | Perfil do produto e ajustes das zonas de aquecimento | Cor ou umidade diferente |
| Mistura | Utensílio, sequência e duração | Ordem de adição, tamanho do lote e ponto final da mistura | Mudança na textura ou na deposição |
| Tempo de espera | Tempo antes da cocção | Tempo de espera máximo e típico nas condições da linha | Alteração da viscosidade ou da estrutura |
| Resfriamento e transferência | Retirada manual | Temperatura e quebra do produto na etapa de embalagem | Rejeições ou defeitos na embalagem |
Se o cisalhamento for relevante para esta formulação específica, peça ao engenheiro de processos que defina e avalie essa condição durante a mistura ou a transferência. Não presuma que exista um limite geral para o escalonamento. Analise as amostras do teste piloto e a referência, descrevendo e registrando as mudanças observáveis. Evite atribuir uma melhora a uma variável diferente daquela que está sendo estudada.
É possível escalonar diretamente uma receita de laboratório para a produção comercial?
Use a receita de laboratório como referência experimental pesada e, em seguida, teste a sequência do processo produtivo. A simples multiplicação das quantidades pode falhar porque a mistura, a transferência de calor, a classificação dos ingredientes, o tempo de espera e a transferência do produto são diferentes. A University of Maryland Extension alerta expressamente que as proporções dos ingredientes podem precisar de ajustes em um lote maior de biscoitos. Mantenha estáveis os atributos desejados do produto, altere um conjunto controlado de variáveis e registre o resultado. Se o teste piloto não atingir a meta, revise a formulação ou a sequência de equipamentos antes de prometer um volume de produção.
Converta a meta de produção em um resumo de requisitos para equipamentos e utilidades industriais
Forneça a todos os potenciais fornecedores a mesma base: dimensões e peso unitário do produto, quantidade desejada de unidades conformes em um período de operação definido, horas de operação previstas, formato da embalagem, área disponível no piso, energia elétrica, ar comprimido, necessidades de higienização e interfaces com equipamentos a montante e a jusante. O guia de compra de equipamentos da Oklahoma State inclui produto, embalagem, interfaces do sistema, desempenho e utilidades industriais na especificação; esses campos tornam as propostas mais comparáveis e revelam custos de instalação ocultos.
Peça um plano de teste e a base de medição da cadência de produção, não apenas um valor de catálogo. A linha pública de produtos da UDTECH inclui linhas de produção de waffles e panquecas, rolinhos crocantes de ovo e wafers, biscoitos e pãezinhos, além de uma categoria separada de sachima e snacks especiais. Este artigo usa as três primeiras categorias como exemplos. As etapas dos equipamentos da linha de produção de biscoitos apresentam a sequência de uma terceira categoria de produtos. Isso não comprova que um único modelo processe as três formulações nem que toda linha cotada inclua a etapa de embalagem.
Comprar uma linha própria é apenas uma das opções. Os processos e formatos de embalagem disponíveis em um fabricante terceirizado podem influenciar a formulação, enquanto esse fabricante pode exigir uma formulação finalizada e requisitos de processo antes de aceitar um projeto. A Oregon State University descreve essas decisões como interligadas. Mantenha a fabricação terceirizada no resumo de requisitos técnicos até verificar a adequação da instalação; registre onde os dados do teste foram gerados e se são transferíveis para a unidade proposta.
Teste ilustrativo com waffles: imagine que um cliente permita um período de 6 horas, mas planeje operar por 5.25 horas, com uma margem de 5% para rejeições. Os dados apresentados são exemplos para planejamento, não medições do desempenho das linhas da UDTECH. O fornecedor deve indicar qual cadência de produção consegue demonstrar com o produto e a embalagem do comprador.
Realize um teste piloto que possa de fato reprovar
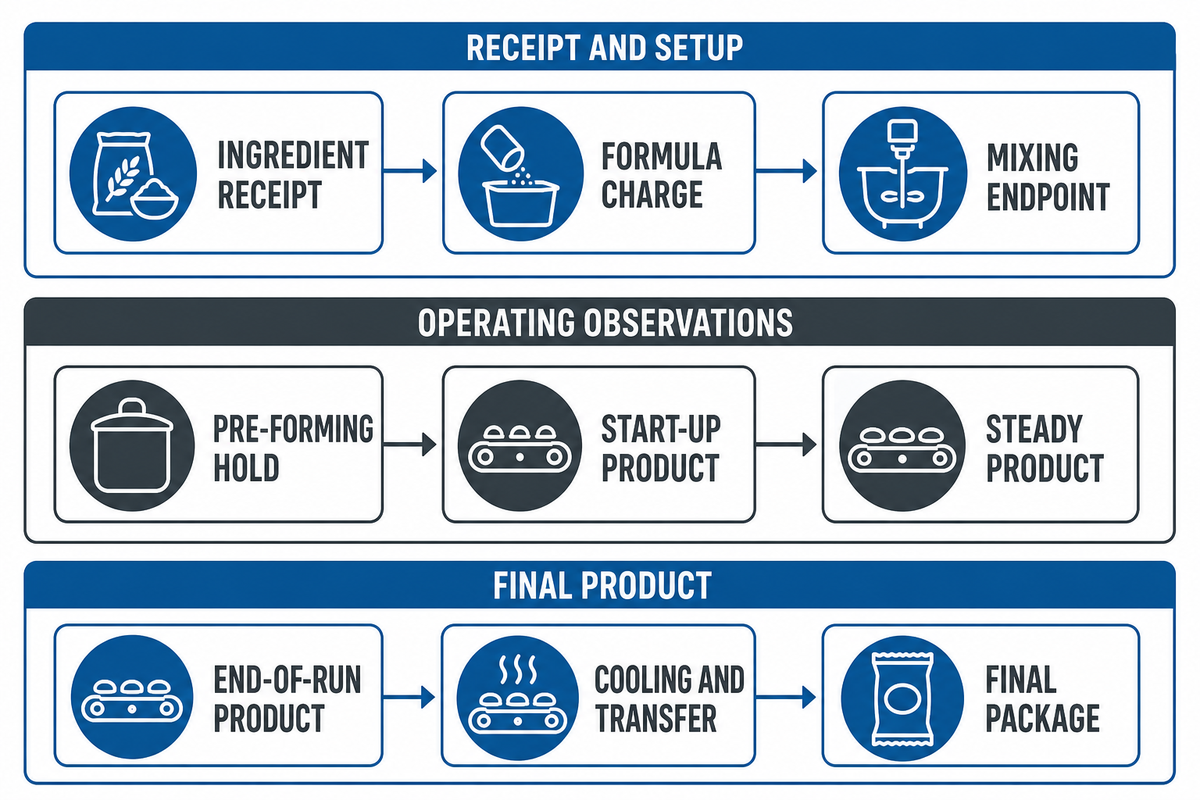
Uma demonstração só é útil se a equipe definir antecipadamente o que constituiria uma falha. Na produção piloto de alimentos, registre as condições reais de operação em relação à sequência comercial proposta para o processo. Antes de operar, defina a versão da formulação testada, a configuração dos equipamentos, a embalagem, as condições de operação, os pontos de amostragem, os atributos medidos e o responsável pela decisão. O IFT recomenda que os testes em fábrica reproduzam as condições comerciais suficientemente bem para revelar problemas ligados ao escalonamento, seguidos de uma revisão dos novos riscos antes da primeira produção. Uma única boa amostra coletada em um momento favorável é uma evidência mais fraca do que um período de operação documentado que inclua a partida, a operação estável e o fim do lote, quando pertinente.
| Registro | Antes da operação | Após a operação |
|---|---|---|
| Identificação do teste | Formulação, lote, configuração da máquina e embalagem | Desvios e ajustes reais |
| Amostras | Pontos e quantidade de amostras definidos pela equipe de qualidade | Amostras identificadas e resultados dos testes |
| Critérios do produto | Atributos e limites aprovados | Aprovado, reprovado ou inconclusivo, com evidências |
| Comportamento da linha | Questões sobre cadência de produção, paradas e transferências | Produção conforme medida e registro das perdas no processo |
| Próxima decisão | Responsável e regra de aprovação | Liberar, revisar ou repetir, com justificativa |
Quando os ajustes mudarem durante a operação, anote o horário e os valores usados na alteração. Reunir amostras produzidas com ajustes diferentes em um mesmo resultado de “aprovação” pode ser muito enganoso.
Os pontos de verificação a seguir ilustram como um plano pode ser estruturado. A equipe de alimentos os usará para desenvolver um plano de amostragem e limites para determinado produto; um resultado em branco permanece pendente, não aprovado.
| Ponto de verificação | Evidências a preservar | Decisão afetada |
|---|---|---|
| Recebimento dos ingredientes | Fornecedor, classificação, lote e condição de armazenamento | Se o material testado corresponde à especificação de compra |
| Dosagem dos ingredientes da formulação | Insumos pesados, sequência e versão | Se o produto pode ser reproduzido |
| Ponto final da mistura | Condição observada e ajuste registrado | Se a alimentação do processo permanece uniforme |
| Espera antes da moldagem | Tempo decorrido e condição do produto | Se a espera altera o material que alimenta o processo |
| Produto na partida | Amostras e motivos de rejeição durante a estabilização | Qual margem de perda na partida deve ser considerada |
| Produto em regime estável | Contagem de unidades aceitas e rejeitadas em intervalos definidos | O que significa uma produção conforme sustentável |
| Produto ao final da operação | Amostras e ajustes do trecho final da operação | Se a qualidade varia durante a operação |
| Resfriamento e transferência | Observações sobre quebra, temperatura e manuseio | Se as perdas a jusante limitam a capacidade de produção |
| Embalagem final | Integridade da embalagem e amostras preservadas para estudo | Se ainda há pendências relativas à embalagem e à vida útil |
Qual é a importância dos testes piloto na formulação de alimentos?
Os testes piloto avaliam a interação entre a formulação e os equipamentos em condições que um teste de bancada não consegue reproduzir. Um teste piloto tem mais valor quando uma falha mudaria uma decisão de compra ou de formulação: por exemplo, se o perfil de aquecimento, o ponto final da mistura ou a quebra na transferência puderem alterar o alimento acabado. O IFT recomenda avaliar os riscos do escalonamento antes de um teste em fábrica e usar as observações desse teste para atualizar a avaliação. Um teste não resolve automaticamente questões de vida útil, segurança dos alimentos ou adequação da linha de outro fabricante terceirizado.
Relacione as evidências sobre equipamentos à segurança do produto sem confundir as aprovações
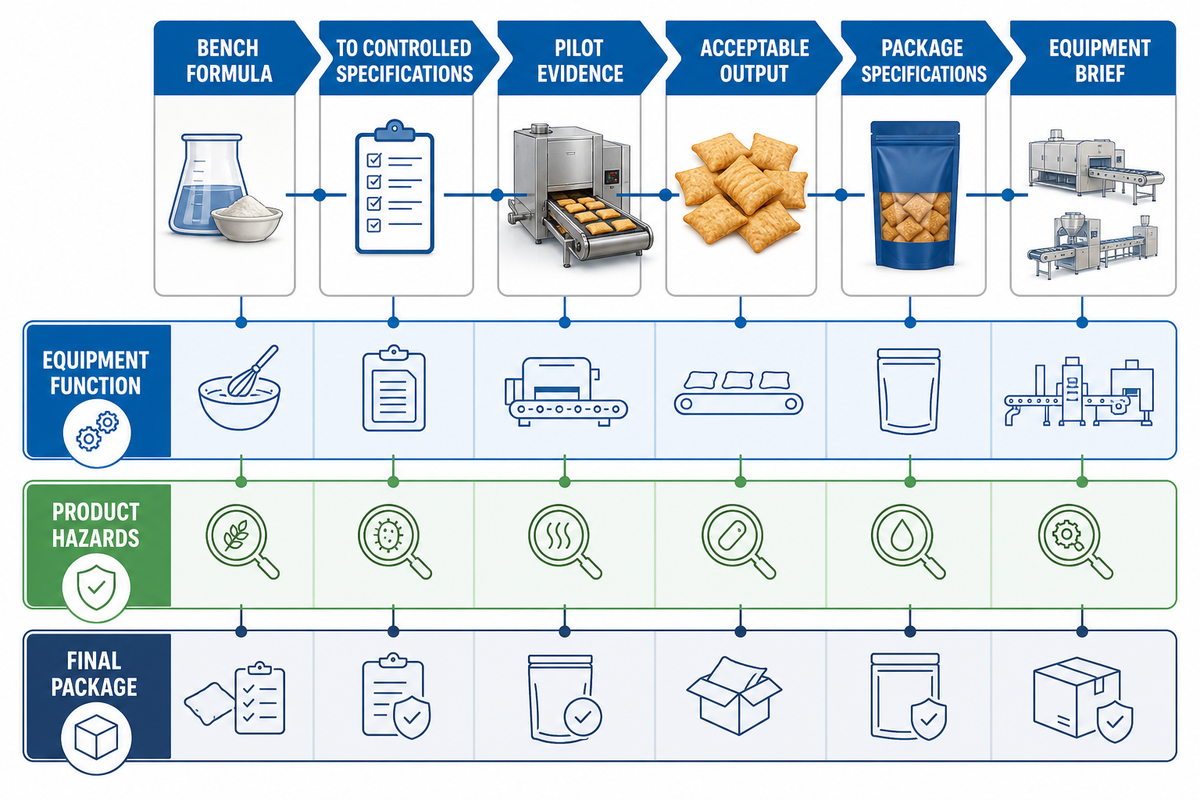
Um teste de aceitação em fábrica realizado pelo fornecedor pode mostrar que a máquina executa as funções acordadas com os materiais e ajustes especificados. Seus registros podem ajudar a empresa de alimentos a avaliar a capacidade do processo, mas não aprovam uma receita, não estabelecem a vida útil nem substituem a análise de perigos da instalação. Para instalações dos Estados Unidos geralmente abrangidas pela norma, a regra da FDA sobre Controles Preventivos para Alimentos de Consumo Humano exige um plano escrito de segurança dos alimentos, com análise de perigos e controles adaptados aos riscos identificados; isenções e regras específicas para certos produtos podem alterar sua aplicabilidade. A empresa de alimentos e seus especialistas qualificados decidem quais validações, monitoramentos, procedimentos de higienização e registros são necessários.
| Pergunta | Evidências a coletar | Responsável pela decisão |
|---|---|---|
| O equipamento opera conforme especificado? | Configuração, verificações funcionais, base de cálculo da cadência de produção e resultados das amostras | Comprador e fornecedor do equipamento, conforme o contrato de aceitação |
| O processo controla os perigos relevantes à segurança do produto? | Análise de perigos da instalação, evidências do processo e plano de monitoramento | Empresa de alimentos e equipe qualificada de segurança dos alimentos |
| O alimento embalado permanecerá aceitável? | Evidências de vida útil e armazenamento do produto na embalagem final | Equipe de desenvolvimento de alimentos e qualidade |
Alguns snacks prontos para consumo e com baixa umidade exigem atenção especial à contaminação após o processamento e à higienização do ambiente. Uma minuta de orientação da FDA de 2025 discute essas questões para os alimentos abrangidos, incluindo crackers e outros snacks, e afirma que as recomendações contidas em orientações geralmente não são obrigatórias, a menos que haja referência a uma lei ou regulamento. Não aplique essas condições indiscriminadamente a todos os waffles, biscoitos ou snacks sem verificar o produto e a instalação em questão.
Compare a produção de unidades conformes, não a velocidade nominal da linha
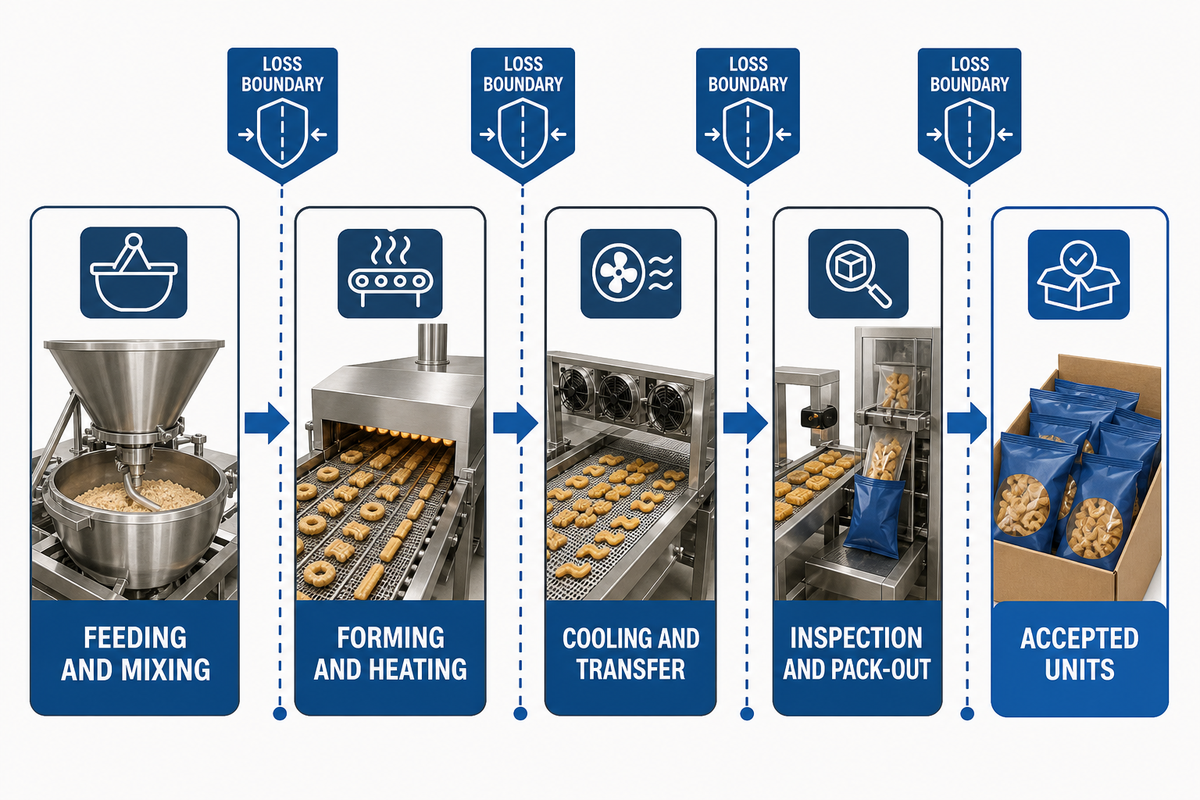
A velocidade nominal é apenas uma das formas de descrever um equipamento. Para o comprador, capacidade de produção significa a quantidade de produto conforme que sai de um período de operação definido, em uma embalagem definida, após considerar paradas e rejeições. Se um equipamento for descrito em unidades por hora e outro em massa por dia, determine primeiro a massa de cada unidade e o tempo real de operação. Pergunte se o número informado representa a produção máxima possível do equipamento ou módulo, a produção da linha medida em teste ou a produção de unidades aceitas.
O guia de escalonamento da Oklahoma State University inclui a cadência de produção necessária na matriz inicial de produto e embalagem e alerta que as perdas do processo podem passar despercebidas nos planos de escalonamento. Por isso, o registro do teste deve mostrar tanto a produção tentada quanto a quantidade aceita segundo os critérios do comprador para o produto.
Teste ilustrativo com waffles: a programação hipotética anterior de 6 horas, com 5.25 horas de operação e margem de 5% para rejeições, oferece uma base comum para comparar propostas.
| Etapa de transição | O que medir | Quem precisa da resposta |
|---|---|---|
| Alimentação e mistura | Disponibilidade de insumos, troca de receita e tempo de espera | Gerente da fábrica |
| Moldagem e aquecimento | Cadência de produção sustentável para a meta aprovada do produto | Engenharia |
| Resfriamento e transferência | Quebras, obstruções e tempo de espera | Operações e qualidade |
| Inspeção e embalagem | Unidades aceitas, motivos de rejeição e perdas na embalagem | Qualidade e finanças |
Exemplo de cálculo, não dados de desempenho da UDTECH: suponha que uma linha cotada opere a 1.200 unidades por hora de operação, funcione efetivamente por 5.25 horas dentro de uma janela programada de seis horas e que 5% de sua produção não atenda aos critérios acordados para o produto. A produção tentada é de 1.200 × 5.25 = 6.300 unidades; a produção conforme é de 6.300 × 0.95 = 5,985 unidades. Isso equivale a 997.5 unidades conformes por hora programada, e não a 1.200. Se o período de operação tiver um custo fixo hipotético de $900 e um custo variável de $0,08 por unidade produzida, o custo total será de $1.404, e o custo por 1.000 unidades conformes será de cerca de $234.59. Substitua todas as premissas pelos dados do seu próprio teste antes de usar o resultado em uma decisão de compra.
As medidas de perdas no processo e custos deste exemplo são apenas ilustrativas.
Elabore a ficha de repasse técnico para escalonamento com 12 campos
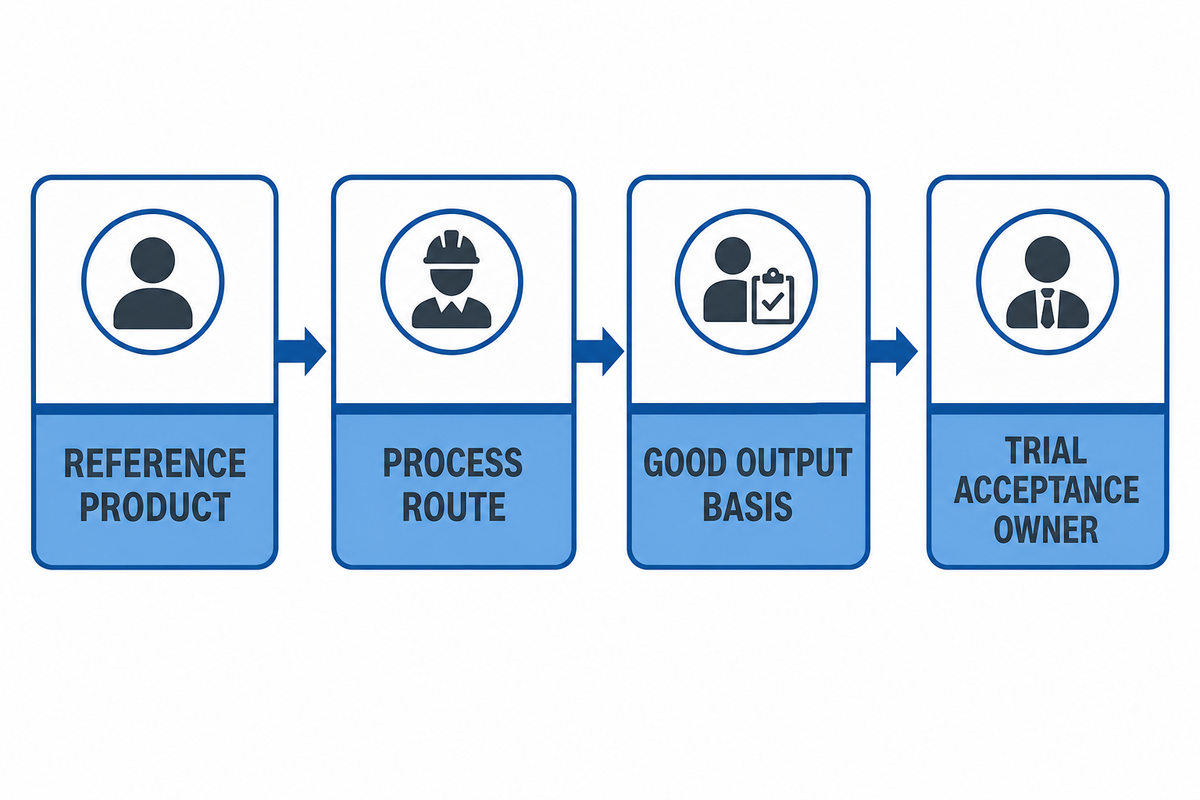
Copie esta ficha para o resumo de requisitos técnicos do projeto e indique, ao lado de cada linha, um nome, a versão do documento e a situação das evidências. Estas etapas do escalonamento da produção de alimentos permanecem em aberto quando a ficha não apresenta um resultado medido ou um responsável pela decisão. “Desconhecido” é uma resposta útil antes de um teste piloto; ela informa aos fornecedores quais premissas precisam considerar na proposta comercial ou testar. Os campos reúnem a matriz de produto e embalagem do guia de escalonamento da Oklahoma State University Extension, suas orientações sobre especificação de equipamentos e as restrições relativas à vida útil e à fabricação terceirizada apontadas pela Oregon State University. A estrutura de 12 campos é um recurso editorial para apoiar decisões, não uma norma do setor.
| Nº. | Informação a documentar | Evidência ou responsável |
|---|---|---|
| 1 | Produto de referência e atributos medidos | Desenvolvimento / amostra aprovada |
| 2 | Versão da formulação do teste piloto e especificações dos ingredientes | Desenvolvimento e compras |
| 3 | Regras de fornecimento e substituição de ingredientes | Compras e qualidade |
| 4 | Sequência do processo e pontos de transferência | Engenheiro de processos |
| 5 | Configurações sensíveis ao escalonamento a testar | Engenheiro de processos / plano de teste piloto |
| 6 | Meta de produção conforme e condições de operação consideradas | Operações e finanças |
| 7 | Peso unitário, dimensões e tolerâncias | Desenvolvimento e qualidade |
| 8 | Embalagem final e sequência do processo de embalagem | Responsável pela embalagem |
| 9 | Utilidades industriais, espaço físico e interfaces | Engenheiro da fábrica |
| 10 | Situação da higienização, dos alérgenos e da análise de perigos à segurança dos alimentos | Equipe qualificada de segurança dos alimentos |
| 11 | Evidências de vida útil e armazenamento do produto na embalagem final | Qualidade / andamento do estudo |
| 12 | Método de aceitação do teste piloto e responsável pela decisão | Aprovação das áreas envolvidas |
Use a mesma ficha para preparar solicitações aos fornecedores de equipamentos e destaque as seções pertinentes conforme as capacidades do fabricante terceirizado. Mais informações sobre as linhas de produtos da UDTECH estão disponíveis em Máquinas para processamento de alimentos da UDTECH.
Lista de verificação para solicitar propostas comerciais — copie estes campos definidos pelo comprador para a solicitação:
| Parâmetro | Faixa recomendada ou critério de referência | Por que isso importa | Como verificar |
|---|---|---|---|
| Produção conforme | Meta do comprador em unidades/h ou kg/h | Evita ambiguidades na capacidade nominal | Teste piloto cronometrado e contagem das unidades conformes |
| Dimensões do produto | Tolerância definida pelo comprador em mm e g | Determina a moldagem e a adequação à embalagem | Medição da amostra |
| Alimentação da receita | Faixa de tamanho de lote ou vazão definida pelo comprador | Revela incompatibilidades entre misturador e dosador | Teste piloto de produção documentado |
| Utilidades industriais | Limites da instalação em kW, pressão do ar e água | Evita imprevistos na instalação | Quadro de cargas do fornecedor e verificação da instalação |
| Área ocupada | Espaço disponível em mm × mm, mais acesso para manutenção | Preserva o layout e o acesso para manutenção | Desenho do layout aprovado |
| Aceitação | Critérios de amostragem e limites do produto definidos pelo comprador | Define o que significa “aprovado” | Registro assinado do teste piloto |
Liberar, revisar ou repetir o teste piloto: tabela de decisão
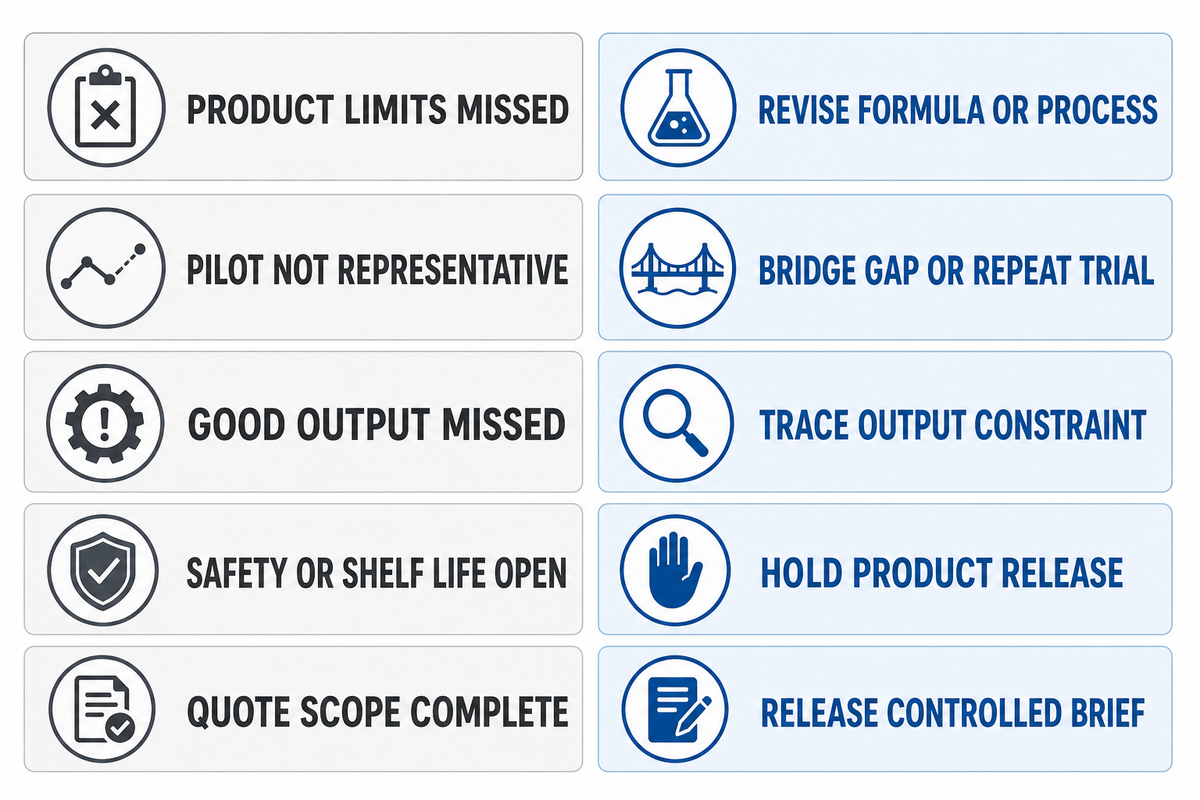
O repasse técnico ocorre quando as decisões sobre cada elemento do produto e do processo estão documentadas e têm um responsável. Isso não significa que todas as perguntas já tenham resposta. A tabela ajuda a identificar quando uma questão aparentemente ligada ao equipamento diz respeito, na verdade, à embalagem, à formulação ou à segurança dos alimentos. Com isso definido, é possível evitar especulações desnecessárias e custosas sobre o desenvolvimento do produto alimentício.
| Situação observada | Próxima ação | Responsável |
|---|---|---|
| Os atributos do produto não atendem aos limites acordados | Revise a formulação ou o processo; preserve o registro do teste piloto malsucedido | Desenvolvimento e qualidade |
| As condições do teste piloto diferem das previstas para a produção | Elimine essa diferença ou repita o teste piloto em condições semelhantes às de produção | Engenheiro de processos |
| A velocidade nominal atende à meta, mas a produção conforme não | Identifique a restrição na alimentação, no aquecimento, na transferência ou na etapa final de embalagem | Operações e fornecedor |
| As evidências de segurança dos alimentos ou de vida útil ainda estão pendentes | Suspenda a declaração de liberação do produto; prossiga com a avaliação por profissionais qualificados | Segurança dos alimentos e qualidade |
| As evidências e as responsabilidades estão completas para o escopo da proposta comercial | Libere a versão controlada do resumo de requisitos técnicos para receber propostas comerciais comparáveis | Responsável pelo projeto |
Um fornecedor pode ajudar a propor condições viáveis para os equipamentos e critérios de aceitação do produto; o comprador e a equipe de alimentos devem aprovar os limites finais do produto. Se o seu resumo de requisitos técnicos estiver pronto para teste, envie à UDTECH as informações sobre o produto e o teste piloto e pergunte qual das famílias de equipamentos listadas por ela se adequa à sequência do processo. Faça as mesmas perguntas sobre evidências a qualquer outro fornecedor ou fabricante terceirizado.
Teste piloto ilustrativo de waffle: foram adotadas premissas para o teste piloto de waffle, incluindo 6 horas programadas, 5.25 horas de operação e 5% de produção defeituosa; esses dados servem ao planejamento até que sejam sustentados por um registro assinado do teste piloto. As premissas devem ser documentadas, e um registro assinado do teste piloto deve ser produzido para verificá-las. Se as premissas mudarem, o resumo de requisitos técnicos dos equipamentos deverá ser revisado, e as quantidades de produtos conformes e rejeitados e o custo deverão ser recalculados antes da liberação.
Perguntas frequentes
P: Como funciona o escalonamento da produção de um produto alimentício?
O escalonamento da produção de alimentos transforma uma amostra feita em bancada de testes em uma formulação testada, uma sequência do processo e um resumo de requisitos técnicos para produção.
Comece por uma meta mensurável para o produto e a embalagem; depois, registre a versão da formulação do teste piloto, com ingredientes pesados, e mapeie as operações previstas. Meça as variáveis que podem mudar com o escalonamento, realize um teste piloto em condições semelhantes às de produção e registre a produção conforme e as perdas no processo em relação aos limites acordados para o produto. A empresa de alimentos realiza separadamente o trabalho aplicável de segurança dos alimentos e vida útil. O resumo de requisitos técnicos final especifica os requisitos de equipamentos, utilidades industriais, embalagem e aceitação, com um responsável por cada item em aberto; ele é revisado quando as evidências do teste piloto alteram o produto.
P: Posso multiplicar uma receita de cozinha para produzir um lote comercial?
Multiplicar os pesos fornece um ponto de partida para o teste piloto, mas não estabelece uma formulação comercial.
Um lote maior pode alterar a mistura, a transferência de calor, o tempo de espera e o comportamento dos ingredientes. Converta a receita em pesos e identifique as especificações exatas dos ingredientes; depois, compare as amostras do teste piloto com a referência aprovada. Altere proporções ou configurações do processo somente por um motivo registrado e teste novamente os atributos afetados do produto. A University of Maryland Extension observa especificamente que as quantidades dos ingredientes podem não variar na mesma proporção quando uma receita pequena passa para o processamento comercial. A formulação final é aprovada depois dessas verificações, não antes.
P: Que informações devo enviar a um fornecedor de equipamentos?
Envie uma versão controlada do resumo de requisitos técnicos do produto, do processo e da aceitação, com todas as informações desconhecidas identificadas.
Inclua as dimensões e o peso do produto, a versão da formulação do teste piloto, o manuseio dos ingredientes, a sequência do processo, o formato da embalagem, a meta de produção conforme durante um período de operação especificado, os limites de utilidades industriais e de área ocupada, as necessidades de higienização e o método de aceitação proposto. Anexe os resultados do teste piloto e informe se o trabalho sobre vida útil e segurança dos alimentos foi concluído ou ainda está pendente. Especifique se você vai comprar sua própria linha de produção ou avaliar um fabricante terceirizado. Peça a cada proponente que explique a base de qualquer valor de capacidade de produção e indique quais equipamentos ou etapas de embalagem estão excluídos.
P: Um teste de aceitação em fábrica bem-sucedido comprova que o alimento é seguro?
Não. A aceitação do equipamento pode fornecer dados úteis sobre o processo, mas não substitui o trabalho da empresa de alimentos relativo à análise de perigos e ao produto.
A equipe qualificada de segurança dos alimentos deve determinar os controles e as evidências aplicáveis à instalação e ao mercado em questão. A operação de uma máquina, por si só, não comprova a vida útil nem a conformidade regulatória.
P: Quando um teste piloto deve ser repetido?
Repita ou prolongue um teste piloto quando suas evidências deixarem de representar o produto comercial e a linha de produção propostos.
Entre os motivos estão a mudança de um ingrediente ou de sua especificação fornecida, das proporções da formulação, da embalagem, de uma configuração crítica do processo, da configuração dos equipamentos ou da unidade de fabricação. A repetição também se justifica quando as amostras não atendem aos atributos acordados ou quando o período de operação não abrange as condições relevantes: partida, operação estável, parada ou um lote completo, quando aplicável. Registre a pergunta que o próximo teste piloto deve responder, mantenha todas as outras variáveis tão estáveis quanto possível e preserve o registro da falha anterior. A equipe de alimentos decide se a mudança também exige novas evidências de segurança dos alimentos ou vida útil; uma demonstração do fornecedor, por si só, não permite fazer essa avaliação.
Como este guia de repasse técnico foi preparado
A UDTECH apresenta máquinas para famílias de alimentos assados e moldados; por isso, este guia trata das informações que o comprador precisa reunir antes de discutir uma linha de produção. A ficha de repasse técnico e o exemplo de capacidade de produção são recursos editoriais elaborados com base em orientações públicas de universidades, entidades profissionais e órgãos reguladores; os números do exemplo são hipotéticos. Não usamos dados privados de testes piloto em fábricas nem afirmamos que o teste de uma máquina por um fornecedor valida um alimento acabado. Preparado para Suzhou UDTECH Technology Co., Ltd. com base nas fontes públicas indicadas abaixo; os valores específicos do comprador exigem verificação por meio de teste piloto.
Referências e fontes
- Escalonamento do seu processo de produção de alimentos Oklahoma State University Extension.
- Seleção e compra de equipamentos para processamento de alimentos Oklahoma State University Extension.
- Desenvolvimento de produtos, parte 2: escalonamento da produção University of Maryland Extension.
- Formulação para o escalonamento da produção de novos produtos Institute of Food Technologists, março de 2026.
- Como trabalhar conosco: desenvolvimento de produtos Oregon State University Food Innovation Center.
- Regra final da FSMA sobre controles preventivos para alimentos destinados ao consumo humano US Food and Drug Administration.
- Minuta de orientações para alimentos prontos para consumo com baixo teor de umidade US Food and Drug Administration, 2025; minuta de orientações sem caráter vinculante.