تواصل مع شركة UDTECH


يتطلب توصيل المرافق والخدمات لخط إنتاج الفيوتين قبل شحن المعدات تنسيق خمسة إمدادات رئيسية في المصنع. وتشمل هذه الإمدادات كهرباء ثلاثية الأطوار، وتدفئة بالغاز أو الكهرباء، والهواء المضغوط الجاف، وهواء التعويض، ومياه المنطقة الرطبة.
تُعد قدرة تشغيل الخَبز الأساسية صغيرة نسبياً، مثل 3 kW في وحدة ذات 60 قالباً. أما أفران التسخين للخط الكامل، والمبردات، ومجففات الهواء، ومزيلات رطوبة الغرف وما شابهها فهي الأحمال الرئيسية للمنشأة.
يشمل تخطيط متطلبات المرافق والخدمات لخط إنتاج الفيوتين خمسة إمدادات بالمصنع: مغذيات كهربائية ثلاثية الأطوار، وحرارة خَبز منتظمة بالغاز أو الكهرباء، والهواء المضغوط المطابق لمعيار ISO 8573-1 الفئة 1.2.1 عند ضغط 6 إلى 8 bar. كما تحتاج المصانع إلى عادم فرن متوازن مع هواء التعويض وغرف التعبئة والتغليف المزودة بإزالة الرطوبة دون 35% إلى 40% RH (≤0.30 aw).
النقاط الرئيسية
- تستهلك وحدة الخَبز ذات 60 قالباً قدرة 3 kW لمحركات الدفع والتحكم ضمن مساحة بطول 9.8 m × عرض 1.6 m × ارتفاع 1.9 m. ويتم تحديد أحجام وحدات التسخين والهواء والمراحل اللاحقة للخط الكامل حسب عرض الأسعار.
- يتطلب تبخير ~110 kg/h من الماء لإنتاج 100 kg/h من الرقائق النهائية نحو ~75 kWth من الحرارة الصافية. وتخفض الأفران الكهربائية فاقد الطاقة عند نقطة الاستخدام بنسبة تصل إلى 40% مقارنة بالغاز، لكنها تنقل أحمال kVA العالية إلى محولات المصنع.
- يجب أن يطابق الهواء الملامس للغذاء مباشرة المعايير الطوعية للمواصفة ISO 8573-1:2010 الفئة 1.2.1 (نقطة ندى الضغط -40 °C، والزيت ≤0.01 mg/m³) عند 6–8 bar مع ترشيح ميكروبيولوجي مُعقَّم عند نقطة الاستخدام.
- يؤدي الضغط السلبي للمبنى فوق 4.9 Pa (0.02 in. w.c.) إلى خفض تدفق مروحة العادم بنسبة تصل إلى 30% وسحب الهواء الخارجي الرطب عبر الرقائق أثناء التبريد.
تم التحديث في أكتوبر 2026.
المواصفات السريعة: متطلبات المرافق والخدمات لخط إنتاج الفيوتين
| مرجع وحدة الخَبز الأساسية (UDTECH YT-10) | 60 قالباً؛ قدرة كهربائية للدفع والتحكم 3 kW؛ الأبعاد 9.8 × 1.6 × 1.9 m (الخط الكامل حسب عرض الأسعار) |
| نطاق التشغيل لدرجة حرارة سطح الخَبز | 141.7–163.2 °C (ألواح خَبز ويفر) / 150–230 °C (أسطوانة دوّارة، دورة ~90 s) |
| الإمداد الكهربائي وحد الحرارة المحيطة لخزانة التحكم | استقرار جهد ثلاثي الأطوار ±10%؛ تصنيف حرارة محيطة من 5 °C إلى 40 °C وفق IEC 60204-1 / NFPA 79 |
| خط الهواء المضغوط الرئيسي وفئة النقاء | 6–8 bar؛ المواصفة ISO 8573-1 الفئة 1.2.1 (PDP -40 °C) للتلامس المباشر؛ الفئة 2.4.2 (PDP +3 °C) للأسطوانات |
| العادم ومناخ غرفة التبريد والتعبئة والتغليف | الضغط السلبي للمبنى ≤ 4.9 Pa؛ غرفة التعبئة والتغليف ≤ 35%–40% RH (ضغط إيجابي +10 إلى +15 Pa) |
| رطوبة الرقائق النهائية والنشاط المائي | الرطوبة المتبقية ≤ 2.5%–3.0%؛ النشاط المائي aw ≤ 0.30 (نطاق الليونة 0.35–0.50 aw) |
ما المرافق والخدمات التي يستهلكها خط إنتاج الفيوتين عند توسيع نطاق الوصفة للعجينة السائلة؟
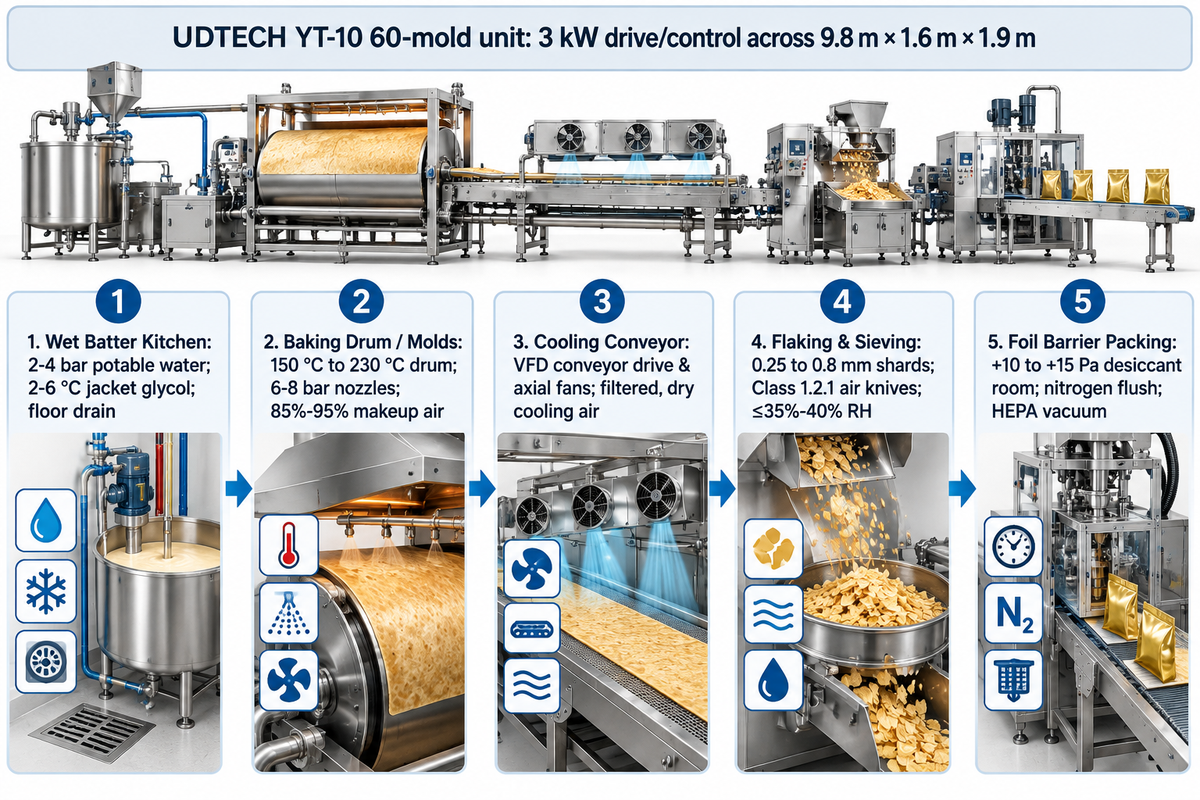
يلزم توفير خمسة إمدادات مختلفة من المرافق والخدمات في المصنع لدمج خط إنتاج الفيوتين في منظومة صناعية. وتستهلك كل مرحلة من مراحل العملية، بدءاً من تحضير العجينة السائلة وحتى التعبئة والتغليف برقائق الألمنيوم، مزيجاً مختلفاً من الكهرباء والحرارة والهواء والماء.
تتميز وحدة الخَبز UDTECH YT-10 ذات 60 قالباً بنظام دفع وتحكم بقدرة 3 kW وأبعاد 9.8 m × 1.6 m × 1.9 m. ومن الأخطاء الهندسية الشائعة تحديد سعة القاطع الرئيسي للمصنع بناءً على قدرة محرك الدفع للوحدة فقط؛ إذ يتم تصميم أنظمة التسخين والهواء المضغوط والتبريد والناقل ومزيل الرطوبة بشكل مستقل وفق عرض أسعار المشروع.
تتبع خطوط الإنتاج ذات الأسطوانة المستمرة مخطط توزيع المعدات الميكانيكي الموضح في براءة الاختراع JP2005124452A. تُصب كمية الصبّ من العجينة السائلة على أسطوانة مسخنة بقطر 1,160 mm عند 150 °C إلى 230 °C لمدة تقارب 90 ثانية. وترفع شفرات الكشط الشريحة المخبوزة إلى سير التبريد المزود بمراوح قبل أن تسحقها بكرات مسننة بقطر 15 mm إلى شظايا بحجم 0.25 إلى 0.8 mm. وللاطلاع على التسلسل الميكانيكي عبر هذه الوحدات، راجع دليلنا حول سير عمل الخَبز المستمر بالأسطوانة والتكسير.
| وحدة العملية | كهرباء ثلاثية الأطوار | الطاقة الحرارية | الهواء المضغوط | التكييف والتهوية / العادم / المياه |
|---|---|---|---|---|
| 1. قسم تحضير العجينة السائلة الرطب | خلاط عالي القص، مضخة نقل المنتج | قميص تسخين حلة إذابة الزبدة | مضخة غشائية ومشغلات الصمامات | مياه شرب 2–4 bar؛ جليكول تبريد القميص 2–6 °C؛ مصرف أرضي |
| 2. أسطوانة / قوالب الخَبز | دفع الأسطوانة/السلسلة (مثل 3 kW في YT-10)، مروحة الاحتراق | شعلات غاز مسبقة الخلط أو مناطق تسخين كهربائي SSR | فوهات كمية الصبّ الهوائية وأسطوانات الكاشطة (6–8 bar) | مظلة شفط البخار + مدخنة الغازات؛ 85%–95% هواء تعويض |
| 3. ناقل التبريد | محرك ناقل VFD ومراوح محورية | لا يوجد (منطقة طرد الحرارة) | شدادات توجيه السير | هواء تبريد جاف ومرشح؛ بدون مصارف أرضية رطبة |
| 4. الترققيق والغربلة | بكرات تكسير مسننة ومحركات غربال هزاز | لا يوجد | سكاكين هواء ISO 8573-1 الفئة 1.2.1 وتنظيف الشبك | شفط غبار جاف (منفصل عن بخار الفرن الرطب)؛ ≤35%–40% RH |
| 5. التعبئة والتغليف بحاجز الألمنيوم | ميزان متعدد الرؤوس وآلة لحام حراري | سخانات فكوك اللحام | مشغلات التكييس وصمامات ضخ النيتروجين | غرفة مجفف امتزازي بضغط إيجابي (+10 إلى +15 Pa)؛ مكنسة HEPA |
كيف تختلف خطوط الإنتاج الصناعية للفيوتين عن الوصفة المنزلية المخبوزة في الصواني من حيث طلب المرافق والخدمات؟
تعتمد الوصفة المنزلية للفيوتين على العمل اليدوي وفرن واحد. في المقابل، يشغّل خط إنتاج صناعي محركات متزامنة مستمرة، وشفط بخار عالي التدفق، وغرفاً مزودة بإزالة الرطوبة.
في الدفعات الصغيرة، يُخلط بياض البيض والسكر الناعم والدقيق والزبدة المذابة والفانيليا لتكوين مزيج متجانس، كما هو موضح في مدونات الحلويات مثل “دليل تحضير رقائق الفيوتين المنزلية من باريس شيه شارون” و“الاختبار العملي لمدونة ذا فيوريوس بير باي.” وتُفرد طبقة رقيقة جداً بملعقة مسطحة وتُخبز قبل تقشير الشريحة الدافئة عن ورق الخَبز.
تحل الأنظمة المستمرة مثل خط طهي شرائط العجينة السائلة الآلي SDTN أو النظام الدوّار متعدد القوالب محل أنظمة الدفعات. ويفرض ذلك متطلبات هندسية دقيقة، تشمل إمداداً متواصلاً بالكهرباء أو الغاز وضبط المناخ الداخلي (تكييف الهواء).
شعلات الغاز مقابل التسخين الكهربائي: تحديد سعة الخدمات التشغيلية الحرارية لرقائق الفيوتين
يحدد اختيارك بين الغاز الطبيعي أو التسخين الكهربائي البنية الأساسية للمرافق والخدمات في مصنعك. ويجب أن يوفر الخياران درجات حرارة مستقرة لسطح الخَبز لتحويل العجينة السائلة الرطبة إلى رقائق فيوتين ذهبية مكرملة.
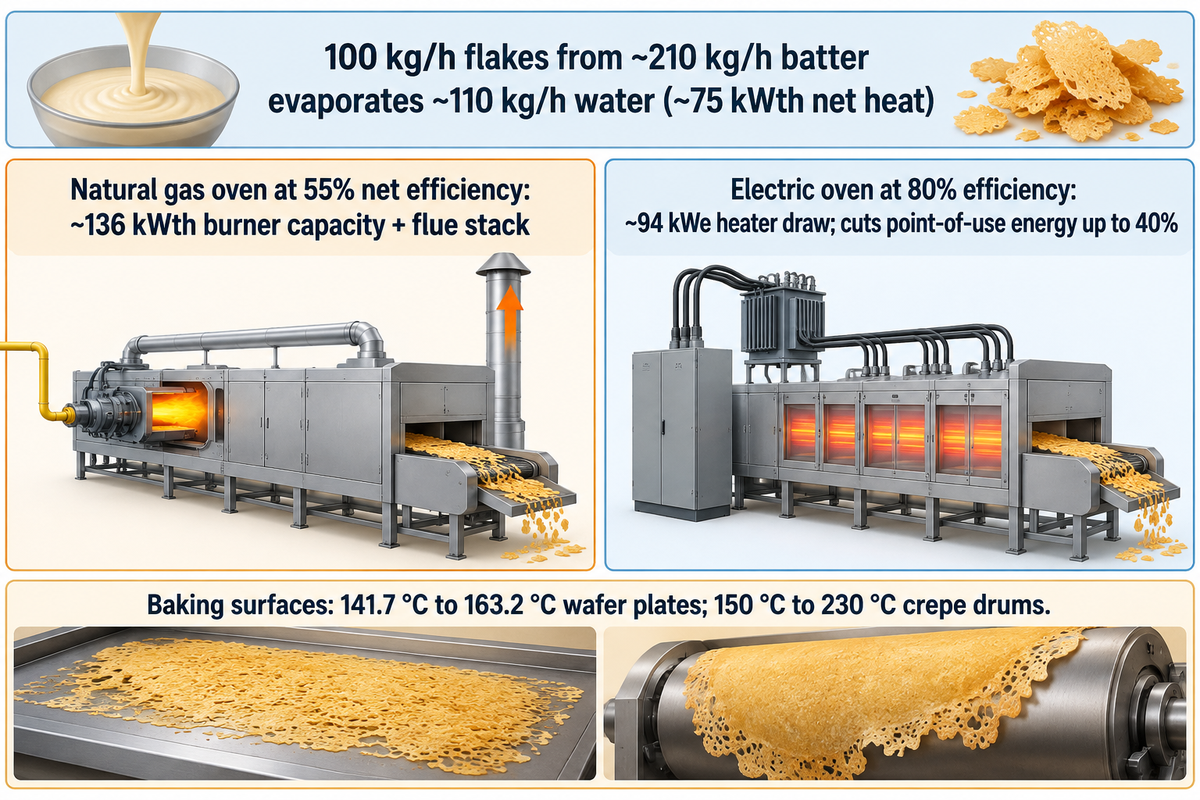
سجلت دراسة صناعية لإنتاج ويفر عام 2025 (مجلة العلوم التطبيقية / PMC12523659) درجات حرارة للوح الخَبز بين 141.7 °C و163.2 °C في فرن تجاري بقدرة 385 kW. وتعمل أسطوانات الكريب الدوّارة بين 150 °C و230 °C. ويُظهر التحليل الحراري لخَبز بسكويت في المرجع PMC9666246 ودليل الخَبز الصادر عن مختبر لورنس بيركلي الوطني أن الحرارة المحسوسة التي يكتسبها العجين متواضعة (1,875 إلى 1,942.7 J/(kg·K))، بينما تهيمن الحرارة الكامنة لتبخير الماء (~2,260 kJ/kg أو 0.628 kWh لكل كجم ماء) على الميزانية الحرارية.
تخفض الأفران الكهربائية استهلاك الطاقة عند نقطة الاستخدام بنسبة تصل إلى 40% عبر التخلص من فواقد غازات المدخنة، وفقاً لـمعايير كفاءة الأفران لعامي 2025–2026. ويدفع الاستغناء عن أنابيب الغاز والمداخن كثيراً من المديرين إلى افتراض أن التسخين الكهربائي أسهل تركيباً دائماً. غير أن الطاقة الإنتاجية التحويلية لمحول المصنع غالباً ما تعيق التحديثات الكهربائية، كما ورد في تقارير بيكينج بيزنس حول التحول إلى التدفئة الكهربائية وتقنيات الأفران الكهربائية.
لنأخذ حساباً حرارياً تطبيقياً لخط ينتج 100 kg/h من الرقائق النهائية. إن إنتاج 100 kg/h من الرقائق النهائية من ~210 kg/h من العجينة السائلة بنسبة ماء ~50% وصولاً إلى رطوبة رقائق <3% يبخّر ~110 kg/h من الماء. ويتطلب تبخير 110 kg/h نحو 110 × 0.628 = 69.1 kWh/h من الحرارة الكامنة، إضافة إلى ~6.0 kWh/h من التسخين المحسوس من 20 °C إلى 160 °C (~75 kWth حمل حراري صافٍ). وعند كفاءة نقل حراري كهربائي 80%، تستهلك مجموعة سخانات الفرن ~94 kWe، في حين يتطلب فرن الغاز بكفاءة صافية 55% نحو ~136 kWth من قدرة احتراق الشعلات.
| معيار الخدمات التشغيلية | خط إنتاج مسخّن بالغاز الطبيعي / الغاز المسال | خط إنتاج مسخّن بالكهرباء |
|---|---|---|
| الحمل الكهربائي الأساسي للدفع والتحكم | منخفض (مثل 3 kW في وحدة YT-10 ذات 60 قالباً + مروحة الاحتراق) | منخفض للدفع، مضافاً إليه كامل قدرة السخانات kWe على المغذي الرئيسي |
| أساس دخل التسخين لإنتاج 100 kg/h | دخل الشعلات ~130–145 kWth (كفاءة صافية ~50%–58%) | مجموعة سخانات ~90–100 kWe (طاقة أقل حتى 40% عند نقطة الاستخدام) |
| متطلبات استقرار الإمداد | منظم ضغط منخفض مخصص؛ عدم هبوط الضغط عند إشعال الغلايات | هامش قدرة كافٍ في محول المحطة الفرعية؛ استقرار الجهد ±10% |
| بنية العادم والمداخن | مدخنة احتراق منفصلة + مظلة شفط البخار | مظلة شفط البخار فقط (لا توجد نواتج احتراق) |
| تبديد حرارة خزانة التحكم | حمل حراري قياسي لمحركات VFD ووحدة PLC | حمل حراري مرتفع لمرحلات الحالة الصلبة SCR/SSR داخل الخزانة |
لماذا يسبب تذبذب ضغط إمداد الغاز بقعاً باهتة أو محترقة على شريحة الكريب الرقيقة؟
يقل سمك شريحة الكريب الرقيقة عن 0.5 mm ولا تمتلك كتلة حرارية تُذكر.
كما ورد في ملاحظات ريدينج بيكري سيستمز حول أفران الغاز مقابل الكهرباء، تعتمد الشعلات الشريطية مسبقة الخلط على نسبة متساوية من الوقود إلى الهواء على امتداد عرض الخَبز. وإذا اشتغلت غلاية في المصنع تشترك مع الأفران في خط الغاز الرئيسي نفسه، يهبط ضغط الغاز فجأة وتنتج أشرطة رطبة باهتة ولينة. ويضمن منظم الإغلاق السريع المخصص ومحول قياس الضغط عند نقطة تغذية الفرن بقاء شريحة بسكويت مقرمشة ومتجانسة.
القدرة الكهربائية ثلاثية الأطوار، وتوافقيات VFD، وتبريد خزانة التحكم
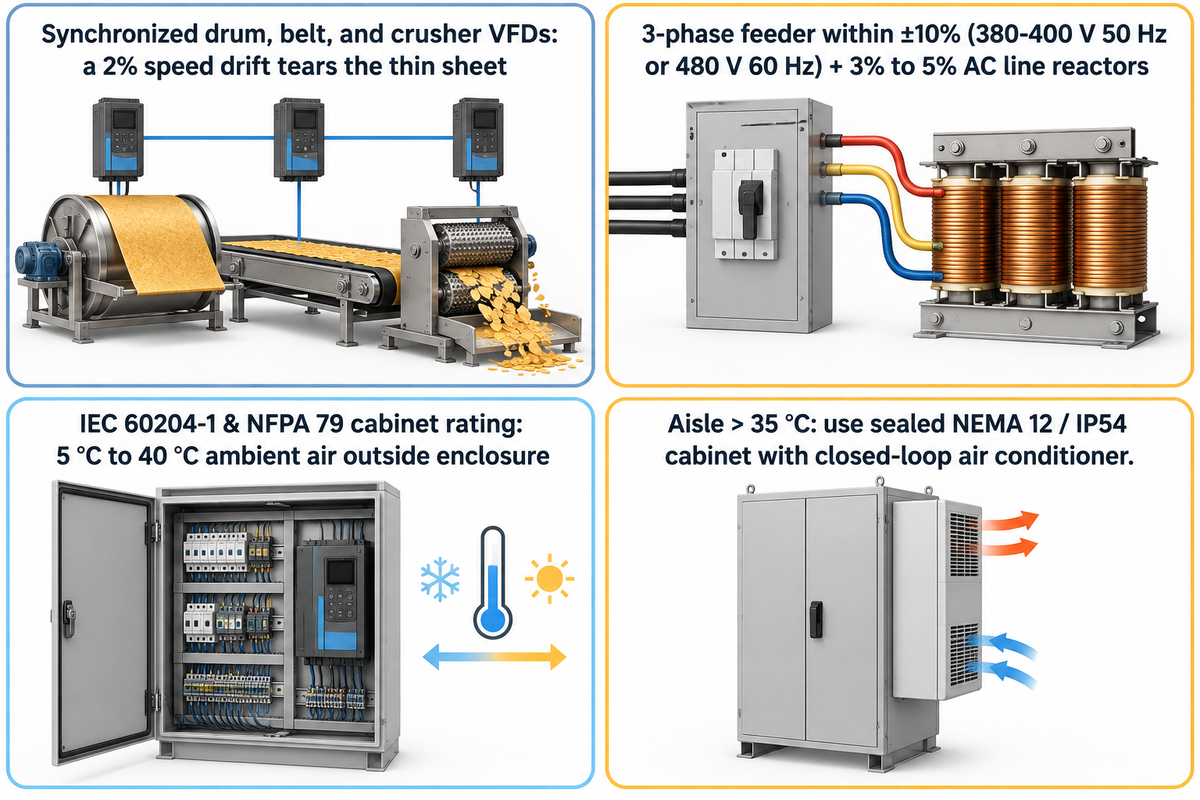
في خطوط الإنتاج الصناعية للفيوتين، تتم مزامنة مغيرات التردد (VFDs) على أسطوانة الخَبز وسير التبريد وبكرة التكسير. ويمكن لانجراف السرعة بنسبة 2% أن يمزق الشريحة الرقيقة أو يسبب انحشاراً في منطقة الترققيق.
تتطلب خزائن التحكم الصناعية جهداً كهربائياً مستقراً ضمن ±10% من القيمة الاسمية (380–400 V 50 Hz أو 480 V 60 Hz). كما أنها مصممة للعمل في درجات حرارة هواء محيط بين 5 °C و40 °C خارج الخزانة. وتحدد كل من قواعد سلامة الآلات IEC 60204-1 والمواصفة الكهربائية NFPA 79 تفاوتات صارمة للمغذيات.
بجوار مظلة الخَبز الإشعاعية، غالباً ما تتجاوز درجة حرارة الممر فوق الفرن 40 °C. وكما يفيد فنيو الصيانة في سجلات تشخيص الأعطال الحرارية الصناعية، تتسبب الخزائن غير المبردة في فصل محركات VFD بسبب ارتفاع الحرارة أثناء كل وردية صيفية. لذا ينبغي للمهندسين تركيب مفاعلات تيار متردد بنسبة 3% إلى 5% على مغذيات VFD وتوفير تأريض محايد نجمي ذي 4 أسلاك لإمدادات 24 VDC لوحدات PLC. ركّب مكيفات خزائن ذات دائرة مغلقة متى تجاوزت حرارة الممر 35 °C.
⚠️ خطأ شائع
تبريد خزانة VFD بجوار خط إنتاج الفيوتين بمروحة فتحات تهوية مكشوفة؛ إذ يترسب غبار الدقيق والسكر ورذاذ الزبدة على المشتتات الحرارية ويسبب دوائر قصر. استخدم خزانة محكمة بمعيار NEMA 12 / IP54 مع مبرد خزانة بدائرة مغلقة.نقاء الهواء المضغوط ونقطة ندى الضغط لمناولة رقائق الفيوتين المقرمشة
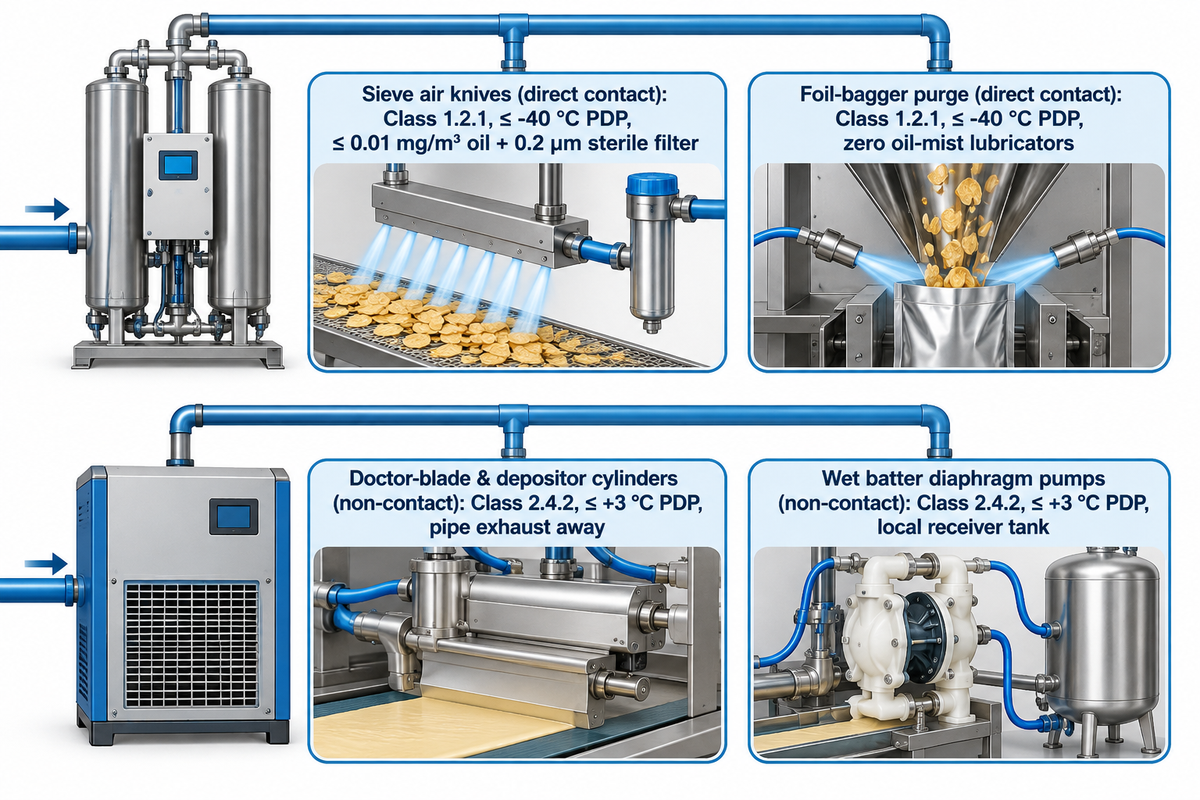
تعمل وحدات كمية الصبّ الهوائية وشدادات شفرة الكشط وسكاكين هواء الغربال عادةً عبر خط الهواء المضغوط الرئيسي بضغط 6 إلى 8 bar (87 إلى 116 psi). غير أن هذا الهواء يحتاج إلى تجفيف وترشيح أشد بكثير من هواء الورش العادي قبل ملامسته للرقائق فائقة الرقة.
في الولايات المتحدة، تلزم اللائحة 21 CFR 117.40(g) بمعالجة الهواء المضغوط الملامس للغذاء لمنع التلوث. ويجمع مهندسو المصنع بين هذه القاعدة والمعايير الطوعية الواردة في مدونة الممارسات الغذائية BCAS 102 ودليل نقاء الهواء ISO 8573-1 الصادر عن معهد CAGI.
“تسمح الفئة 1 للزيت بحد أقصى 0.01 mg/m³ من إجمالي الزيت. وتتطلب الفئة 2 للماء نقطة ندى ضغط تبلغ -40 °C.”
يحدد كل من دليل المواصفة ISO 8573-1:2010 من نورديك فلتريشن ودليل الهواء المضغوط للصناعات الغذائية من كيزر الفئة 1.2.1 للتلامس المباشر مع الغذاء. وبموجب الجدول 1 من المواصفة ISO 8573-1:2010، تقيد الفئة 1 للجسيمات عدد الجسيمات لكل m³ عند ≤20,000 (0.1–0.5 µm) و≤400 (0.5–1.0 µm) و≤10 (1.0–5.0 µm)، مع نقطة ندى ضغط ≤ -40 °C وإجمالي زيت ≤0.01 mg/m³. ومع ذلك، فإن الرمز الثلاثي للمواصفة ISO 8573-1 لا يثبت بمفرده الخلو الميكروبيولوجي؛ ولذلك يوصي دليل فحص الهواء المضغوط من مجلة فود إنجينيرينج بتركيب مرشح مُعقَّم بدقة 0.2 µm عند نقطة الاستخدام وإجراء الفحص الميكروبي بانتظام.
| فرع الشبكة الهوائية | فئة النقاء المستهدفة | نقطة ندى الضغط | إجمالي الزيت وقاعدة الترشيح |
|---|---|---|---|
| سكاكين هواء الغربال ونفخ الرقائق (تلامس مباشر) | الفئة 1.2.1 + مرشح مُعقَّم عند نقطة الاستخدام | ≤ -40 °C (-40 °F) مجفف امتزازي | ≤ 0.01 mg/m³؛ مرشح تجميع 0.01 µm + كربون نشط + مرشح مُعقَّم 0.2 µm |
| تطهير النيتروجين/الهواء لآلة تعبئة الألمنيوم | الفئة 1.2.1 | ≤ -40 °C (-40 °F) | ≤ 0.01 mg/m³؛ يُمنع تماماً استخدام مزيتات رذاذ الزيت |
| أسطوانات شفرة الكشط ووحدة الصبّ (غير ملامسة) | الفئة 2.4.2 | ≤ +3 °C (+37.4 °F) مجفف تبريدي | ≤ 0.1 mg/m³؛ توجيه عادم الأسطوانات بعيداً عن المنتج المكشوف |
| المضخات الغشائية بقسم العجينة السائلة الرطب | الفئة 2.4.2 | ≤ +3 °C (+37.4 °F) | ≤ 0.1 mg/m³؛ خزان هواء محلي لمنع هبوط الضغط |
هل يمكن للهواء المضغوط الرطب أو الملوث بالزيت أن يفقد الفيوتين قرمشته على خط الإنتاج؟
نعم، فالهواء الصناعي العادي المجفف حتى +3 °C فقط (الفئة 4) يطلق بخار الماء ورذاذ الزيت مباشرة فوق الرقائق الدافئة. وتؤدي هذه الرطوبة إلى تطرية بنية ويفر الزجاجية قبل وصول الرقائق إلى عبوة محكمة الإغلاق.
تجنب تماماً استخدام مزيتات رذاذ الزيت الخطية (FRLs) في هواء المنطقة الغذائية. استخدم أسطوانات غذائية مشحمة مسبقاً، ووجه فتحات عادم الصمامات خارج مظلة المنتج، وجفف هواء التلامس المباشر إلى نقطة ندى ضغط -40 °C.
شفط عادم الفرن، وهواء التعويض، وإزالة الرطوبة قبل التغطية بالشوكولاتة والبندق
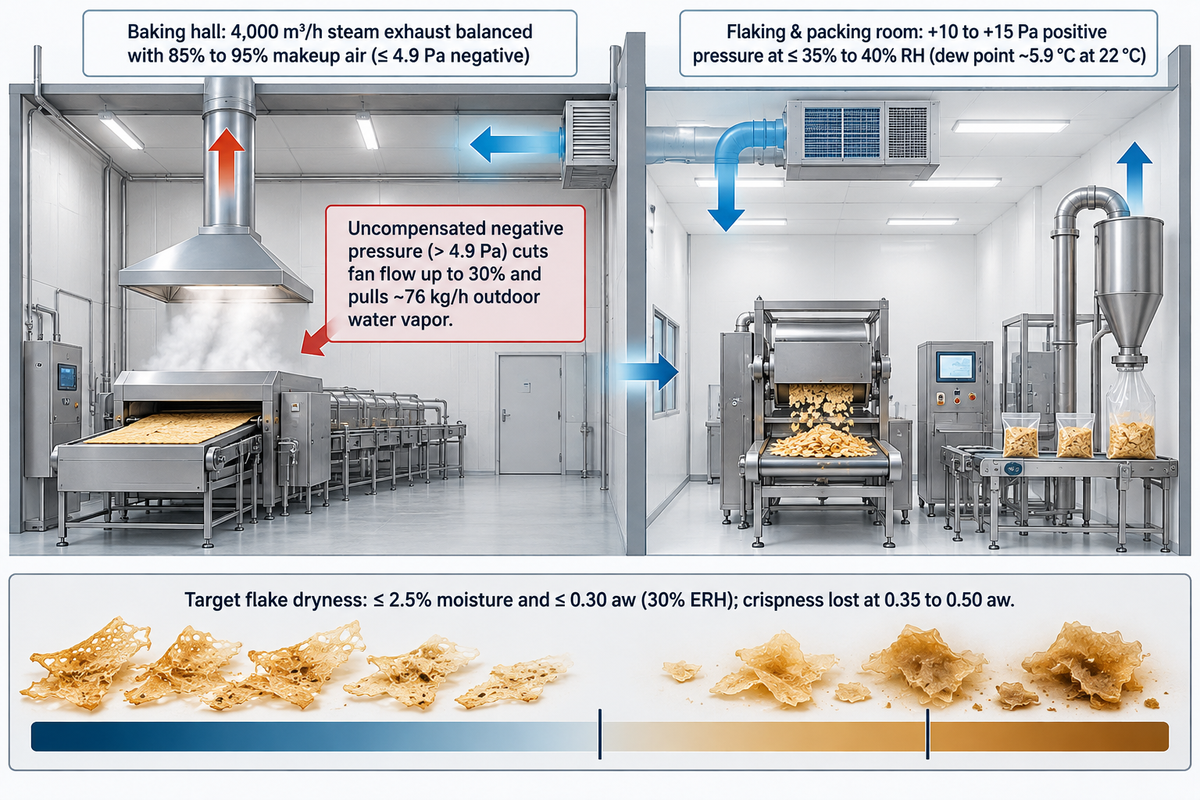
إن الشفط السريع في منطقة الرقائق المقرمشة دون إمداد هواء مكيف يجعل المنتج غير صالح للاستخدام في ظهيرة صيفية. وتُحدث مراوح العادم ضغطاً سلبياً يسحب الهواء الخارجي الحار والرطب. ويمر هذا الهواء عبر ناقل التبريد وداخل الكسارة.
كما ورد في الورقة الهندسية لشركة أكيوريكس حول هواء التعويض التجاري، يجب ألا يتجاوز الضغط السلبي في صالة الخَبز 0.02 in. w.c. (4.9 Pa). وبدون إمداد هواء التعويض، يرتفع الضغط السلبي في المبنى وتنخفض الطاقة الإنتاجية لمروحة العادم بنسبة تصل إلى 30%، وفق ما أشير إليه في مذكرة تهوية المخابز من سي سي سي إنجينيرينج ومناقشات موازنة الهواء الميكانيكية.
تشترط المواصفة التجارية للفيوتين، مثل بيانات رقائق الفيوتين BIG-PF-1BO-401 من كاكاو باري، رطوبة متبقية ≤ 2.5% ونشاطاً مائياً ≤ 0.30 aw. ووفقاً لـالدليل الفني للفحص رقم 39 الصادر عن إدارة الغذاء والدواء الأمريكية، يعادل النشاط المائي 0.30 aw رطوبة نسبية توازنية (ERH) قدرها 30%. وتوضح دراسات الأغذية منخفضة الرطوبة التي أجراها كاتز ولابوزا (1981) وأبحاث تطرية رقائق الويفر بالماء هذا الخطر. وتفقد مصفوفات النشا المخبوزة قرمشتها بمجرد أن تدفع الرطوبة النشاط المائي إلى النطاق 0.35 إلى 0.50 aw. والأسوأ من ذلك أنه إذا اقتربت حرارة هواء التبريد أو معدن الناقل من نقطة الندى المحيطة (معيار نقطة الندى لهيئة الأرصاد الجوية الوطنية الأمريكية)، يتكاثف الماء بسرعة.
بالنسبة لصالة خَبز تطرد 4,000 m³/h من بخار الفرن، يجب تزويد 85% إلى 95% من هواء التعويض المكيف عند مظلة الفرن لمنع تيارات التسرب. وبدون هواء التعويض، يسحب الضغط السلبي غير المعوض نحو ~76 kg/h من بخار الماء الخارجي إلى صالة الخَبز عندما يكون الهواء الخارجي عند 30 °C و70% RH (~19 g/m³). إن عزل غرفة الترققيق والتعبئة والتغليف تحت ضغط إيجابي +10 إلى +15 Pa ورطوبة نسبية ≤35% إلى 40% RH (نقطة ندى ~5.9 °C عند هواء غرفة تعبئة بدرجة 22 °C) يحمي المنتج بفاعلية.
يبقي هذا المناخ الجاف كل رقيقة جاهزة لخطوط الإنتاج في المراحل اللاحقة للمعجنات والحلويات. وتدمج المخابز هذه الرقائق في الشوكولاتة المذابة أو برالين البندق أو الشوكولاتة البيضاء أو معجون اللوز لتحضير الكيك والتارت والحلويات والماكرون والموس. وتقليدياً، يضيف طهاة الحلويات الشوكولاتة والبرالين لتكوين طبقة برالين فيوتين مقرمشة ولامعة، حيث يقلبونها برفق ثم يحفظونها بالتبريد أو في درجة حرارة الغرفة. ولضبط قوام المنتج في المراحل السابقة، راجع مواردنا حول نطاق التشغيل لدرجة حرارة تبريد الشريحة قبل التكسير، ونقاط التقاط الرطوبة الخمس بعد الخَبز، وتطوير الوصفة للفيوتين في حشوات الشوكولاتة والبرالين.
💡 نصيحة احترافية
لا تربط أبداً شفط الغبار الجاف للكسارة والغربال بمجرى بخار مظلة الخَبز الرطب؛ إذ يتكتل غبار دقيق القمح الناعم والسكر الناتج عن تكسير بسكويت والكريب داخل المجاري الرطبة ويخلق مخاطر صحية ومخاطر غبار قابل للاشتعال. وجه شفط الكسارة إلى مجمع غبار جاف مخصص.لماذا يؤدي معدل شفط عادم الفرن المرتفع دون هواء تعويض إلى تطرية الرقائق المقرمشة قبل تغطيتها بالشوكولاتة؟
تؤدي مروحة العادم المفرطة الحجم دون هواء تعويض إلى خفض ضغط الغرفة إلى 4.9 Pa أو أكثر. ويسحب هذا التفريغ الهواء الخارجي الرطب عبر سير التبريد ويرفع النشاط المائي للرقائق فوق 0.30 aw قبل التعبئة والتغليف.
وازن كل مظلة فرن بنسبة 85% إلى 95% من هواء التعويض المخصص بالقرب من منطقة الخَبز. ويجب أن تبقى غرفة التبريد والترققيق بعد الخَبز تحت ضغط إيجابي طفيف (10 إلى 15 Pa)، مع إمكانية تجفيف هوائها بمجففات الامتزاز.
مياه الشرب، وتبريد قميص العجينة السائلة، والحد الفاصل للتنظيف والتطهير بين المنطقة الرطبة والجافة
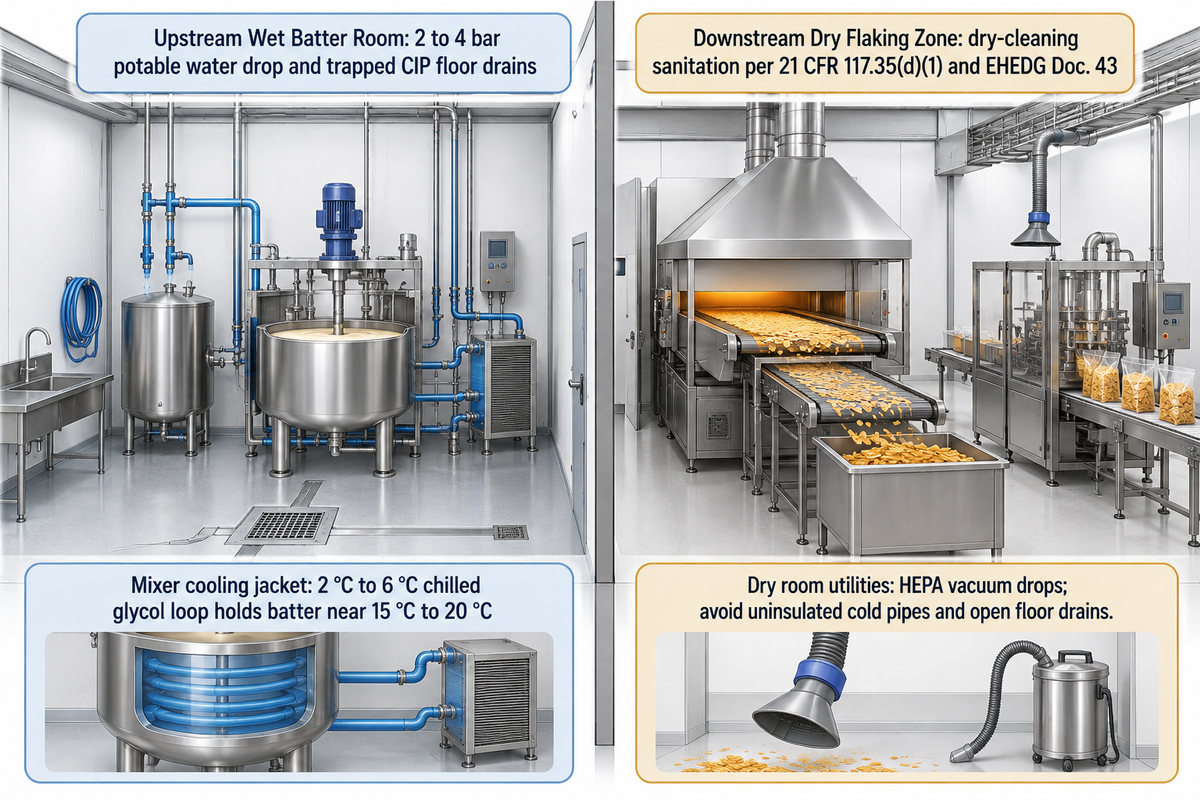
يجب حصر المرافق والخدمات المائية في غرفة تحضير العجينة السائلة في بداية الخط فقط، بينما يجب أن تقع المراحل اللاحقة بعد الشريحة المخبوزة ضمن منطقة التنظيف والتطهير الجاف.
في غرفة العجينة السائلة الرطبة، ركّب نقطة مياه شرب بضغط 2 إلى 4 bar لخلط الدفعات ولكل محطة تشغيل خراطيم. وأضف دائرة جليكول مبرد بدرجة 2 °C إلى 6 °C لقمصان الخلاطات (لإبقاء العجينة السائلة قرب 15 °C إلى 20 °C) ومصارف أرضية CIP ذات مصائد مائية. وبموجب اللائحة الأمريكية 21 CFR 117.35(d)(1)، يجب أن تكون الأسطح الملامسة للأغذية منخفضة الرطوبة جافة ونظيفة صحياً قبل الاستخدام. وإذا جرى غسلها بالماء فيجب تجفيفها بالكامل قبل استئناف الإنتاج. وبالمثل، يغطي الدليل الإرشادي للمجموعة الأوروبية للهندسة الصحية وثيقة 43 سيور النقل التي يتطلب فيها الغسيل الرطب، في حين تتبع مناطق المناولة الجافة مبادئ تصميم التنظيف والتطهير الجاف (إرشادات سيور النقل من كوميرشال فود سانيتيشن).
تتناول أدلة متعددة من سولينيس ومجلة توكيد الجودة بيئات التصنيع الجافة. إن الغسيل الروتيني بالماء في غرف بسكويت والرقائق الجافة يحبس الماء داخل المحامل والهياكل المجوفة، ما يرفع الرطوبة النسبية في الغرفة ويوفر بيئة لتكاثر الميكروبات الممرضة. وفّر نقاط شفط مركزي أو متنقل بمرشحات HEPA، وتجنب أنابيب المياه الباردة غير المعزولة والمصارف الأرضية المفتوحة في غرف الترققيق.
مصفوفة تشخيص أعطال المرافق والخدمات: تتبع عيوب تشغيل الرقائق إلى أخطاء التوصيل
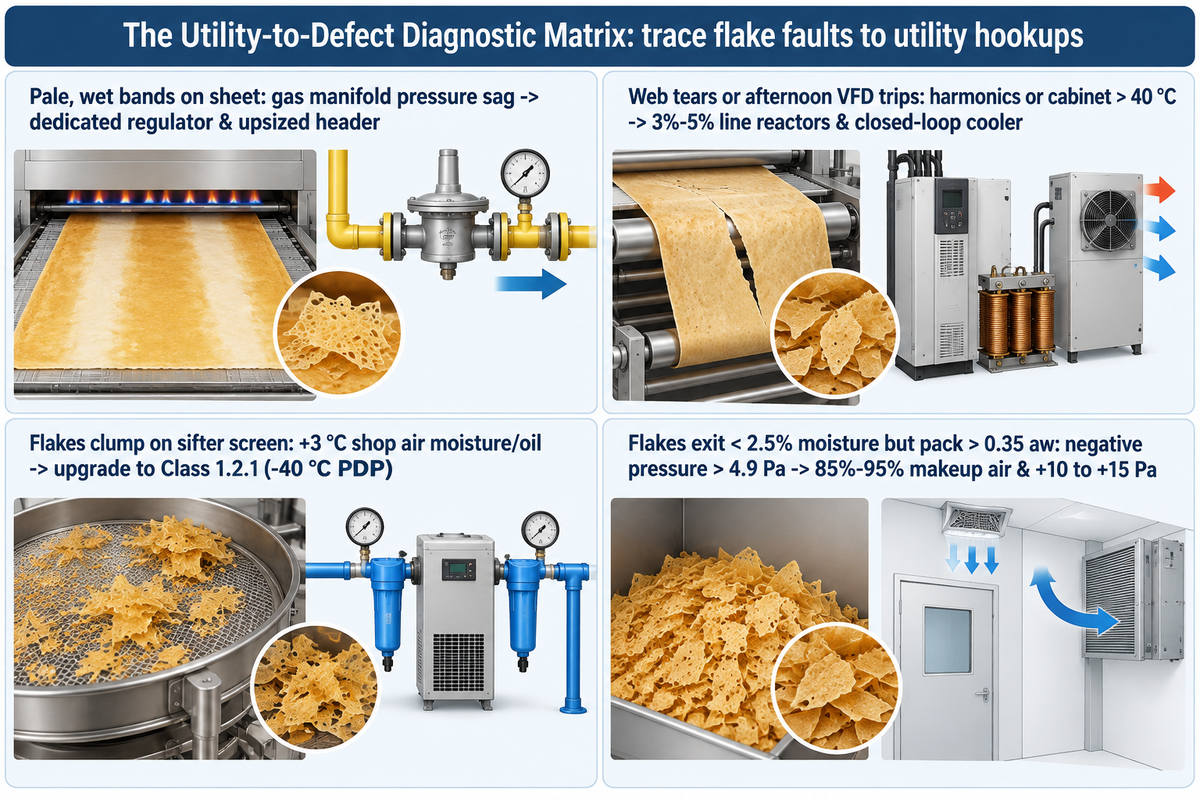
يميل كل مشغّل الآلة إلى إلقاء اللوم على الوصفة عندما تُخبز الشرائح بشكل غير متجانس أو تصبح الرقائق جلدية القوام أثناء التشغيل التجريبي. وفي الواقع، يمكن لتوصيلات المرافق والخدمات غير المستقرة في المصنع أن تسبب عيوباً تشبه مشكلات الوصفة حتى مع ثبات المكونات تماماً.
استخدم مصفوفة تشخيص أعطال المرافق والخدمات لتحديد ما إذا كان عيب التشغيل التجريبي ناتجاً عن هبوط ضغط الغاز، أو التوافقيات الكهربائية، أو الهواء المضغوط الرطب، أو الضغط السلبي للغرفة والرطوبة.
| عرض العطل أثناء التشغيل | السبب الجذري في المرافق والخدمات | الفحص بالأجهزة عند نقطة التوصيل | المعالجة الهندسية الدائمة |
|---|---|---|---|
| أشرطة باهتة ورطبة تتناوب مع حواف داكنة أثناء الوردية | هبوط ديناميكي في ضغط خط الغاز عند اشتعال غلايات المصنع | تسجيل ضغط الغاز الداخل عند مجموعة الشعلات تحت الحمل الكامل للمصنع | تركيب منظم خط مخصص وتكبير قطر أنبوب الغاز الرئيسي |
| تأخر استعادة الحرارة في مناطق الخَبز الكهربائي بعد صب العجينة السائلة الباردة | هبوط جهد المغذي >10% أو صغر سعة محول المصنع | قياس الجهد ثلاثي الأطوار تحت حمل سخانات SSR بنسبة 100% | ترقية مقطع كابل التغذية والتحقق من تفريعة kVA للمحول |
| تمزق شريط الكريب أو تكدسه بين الأسطوانة وسير التبريد | انجراف سرعة VFD بسبب توافقيات الشبكة أو غياب المرجع المحايد | فحص التشوه التوافقي الكلي THD وضوضاء إشارة المشفر 24 VDC بمحلل الطاقة | إضافة مفاعلات خط تيار متردد 3%–5% وكابلات محركات مدرعة |
| فصل عشوائي لمحركات VFD أو وحدة PLC أثناء فترات الخَبز المسائية | تجاوز درجة الحرارة الداخلية لخزانة التحكم تصنيف 40 °C | تسجيل درجة الحرارة داخل الخزانة المجاورة لمظلة الخَبز | استبدال مروحة الفتحات المكشوفة بمبرد خزانة ذي دائرة مغلقة |
| تكتل الرقائق على شبك الغربال أو اكتسابها رائحة غير مرغوبة | تكاثف الماء أو انتقال زيت الضاغط من هواء الورشة عند PDP +3 °C | فحص حساس نقطة الندى الخطي وأنبوب اختبار رذاذ الزيت عند سكين الهواء | ترقية فرع التلامس الغذائي إلى الفئة 1.2.1 (PDP -40 °C) |
| اهتزاز شفرة الكشط وترك سماكة شريحة غير متساوية | هبوط ضغط خط الهواء الرئيسي دون 6 bar مع نبضات وحدة الصبّ | مراقبة الضغط الديناميكي عند أسطوانة الشفرة أثناء شوط كمية الصبّ | تركيب خزان هواء تعويضي محلي بسعة 50–100 L عند وحدة الخَبز |
| خروج الرقائق من الفرن برطوبة <2.5% لكن تعبئتها فوق 0.35 aw | الضغط السلبي للغرفة (>4.9 Pa) يسحب الهواء الرطب عبر الكسارة | قياس فرق الضغط عبر أبواب غرفة الترققيق | إضافة 85%–95% هواء تعويض للفرن وتكييف غرفة جافة بضغط +10 إلى +15 Pa |
| إنتاج رقائق لينة وجلدية في أول وردية بعد التنظيف والتطهير | الغسيل بالخراطيم المائية أو تعرق أنابيب المياه الباردة في منطقة الترققيق | فحص الرطوبة النسبية للغرفة قبل البدء ومقارنة حرارة سطح الأنابيب بنقطة الندى | تطبيق التنظيف الجاف بمكنسة HEPA وعزل أو تحويل مسار الأنابيب الباردة |
بروتوكول التحقق من المرافق والخدمات قبل التركيب وقائمة مراجعة عرض أسعار مورد خط إنتاج الفيوتين
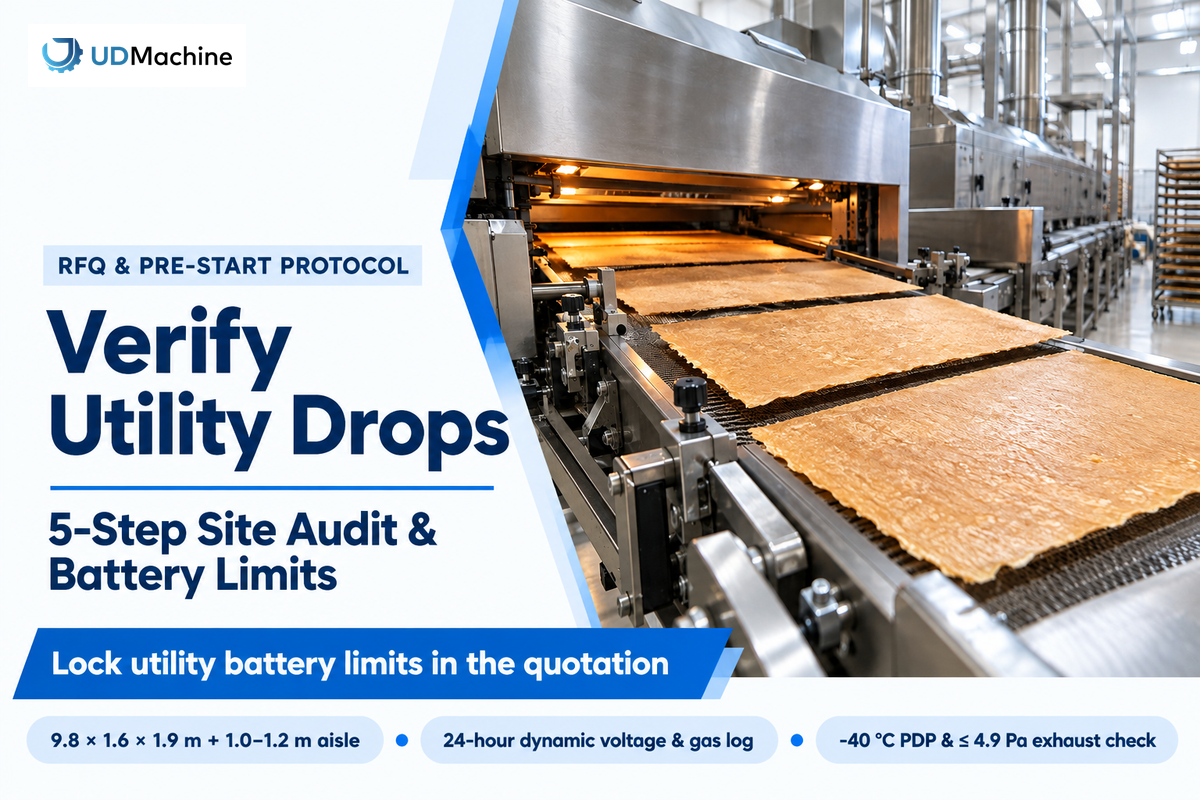
قبل أن تمد الفرق الهندسية نقطة توصيل خدمات جديدة إلى أرضية المخبز، يجب اختبار جميع نقاط الإمداد الحالية تحت الحمل الديناميكي. إن تثبيت حدود مسؤولية التوريد في عرض الأسعار يمنع التأخير أثناء بدء التشغيل.
تضم وحدة الخَبز الأساسية YT-10 عدد 60 قالباً، وتبلغ أبعادها 9.8×1.6×1.9 m، وتستهلك 3 kW (معدات خَبز وترقيق الفيوتين التجارية). ويتم تحديد أحمال التسخين للخط الكامل وتدفق الهواء المضغوط (Nm³/min) والضغط الاستاتيكي للعادم وفق الطاقة الإنتاجية الساعية في عرض الأسعار. ولتجنب قيود المنشأة، استخدم أداة تخطيط الطاقة الإنتاجية وحساب المرافق والخدمات لخط الفيوتين لتحليل الإنتاج ومطابقته مع قدرات المصنع قبل الاعتماد النهائي.
- فصّل جدول المرافق والخدمات لكل وحدة على حدة مع مورد خط الإنتاج بحيث تُدرج قدرات الدفع kW وقدرات التسخين kW وأحمال المراوح بشكل منفصل.
- سجّل الجهد ثلاثي الأطوار الديناميكي وضغط الوقود عند نقطة توصيل الآلة المقترحة لمدة 24 ساعة أثناء عمل الأفران والغلايات المجاورة عند ذروة الحمل.
- تحقق بشهادة معتمدة من نقطة ندى الهواء المضغوط ومحتوى الزيت عند نقطة تغذية منطقة الترققيق وفق المواصفة ISO 8573-1:2010 الفئة 1.2.1 (PDP -40 °C، والزيت ≤0.01 mg/m³) قبل توصيل سكاكين الهواء الملامسة للغذاء.
- وازن عادم الفرن وضغط غرفة التعبئة والتغليف بحيث يبقى الضغط السلبي لصالة الخَبز دون 4.9 Pa وتحافظ غرفة الترققيق على +10 إلى +15 Pa عند ≤35%–40% RH.
- قِس استواء الأرضية وخلوصات الصيانة عبر المساحة 9.8 × 1.6 × 1.9 m مع إبقاء ممر خالٍ بعرض 1.0 إلى 1.2 m حول المظلات وخزائن التحكم.
قائمة مراجعة عرض أسعار المورد وجدول حدود مسؤولية المرافق والخدمات:
| واجهة المرافق والخدمات | المواصفة الهندسية المستهدفة | حد مسؤولية التوريد والربط | اختبار التحقق قبل بدء التشغيل |
|---|---|---|---|
| قدرة الدفع الأساسية مقابل الحمل الكهربائي الكلي | تفصيل قدرة الدفع الأساسية (مثل 3 kW في YT-10) بشكل منفصل عن مجموعة السخانات الكهربائية والمراوح | من القاطع الرئيسي للمشتري إلى أطراف قاطع الفصل الرئيسي للآلة | فحص الحمل ثلاثي الأطوار واستقرار الجهد ±10% تحت التسخين الكامل |
| التصنيف الحراري لخزانة التحكم | تصنيف محيط 5 °C إلى 40 °C وفق IEC 60204-1 / NFPA 79؛ مبرد دائرة مغلقة إذا تجاوز الممر >35 °C | خزانة المورد وتبريد محركات VFD الداخلي | مسح بالكاميرا الحرارية لمحركات VFD ومرحلات SSR خلال اختبار تسخين لمدة 4 ساعات |
| مجموعة شعلات الغاز أو مجموعة سخانات SSR | ضغط غاز منتظم (kPa/mbar) + صمامات إغلاق، أو جدول أحمال kWe لمناطق SSR | من صمام الإغلاق / كابل التغذية للمشتري إلى شفة مدخل الآلة | اختبار هبوط ضغط المشعب عند الإشعال البارد بنسبة 100% |
| الهواء المضغوط الملامس للغذاء مباشرة | 6–8 bar؛ المواصفة ISO 8573-1 الفئة 1.2.1 (PDP -40 °C، زيت ≤0.01 mg/m³) + مرشح مُعقَّم 0.2 µm | من خط المجفف الامتزازي للمشتري إلى وحدة تحضير الهواء FRL بالآلة | فحص بجهاز نقطة ندى محمول واختبار رذاذ الزيت عند سكين الهواء |
| الهواء المضغوط للأسطوانات غير الملامسة | 6–8 bar؛ المواصفة ISO 8573-1 الفئة 2.4.2 (PDP +3 °C، زيت ≤0.1 mg/m³)؛ توجيه العادم للخارج | من نقطة هواء الورشة للمشتري إلى جزيرة الصمامات الهوائية بالآلة | تسجيل الضغط الديناميكي أثناء الدورات السريعة لوحدة الصبّ |
| مظلة الفرن وعادم المدخنة | فصل تدفق m³/h لمدخنة الاحتراق ومظلة البخار؛ 85%–95% هواء تعويض مكيف | من فوهة مظلة الآلة إلى مجرى السقف ووحدة هواء التعويض للمشتري | فحص بمقياس الضغط الدقيق يؤكد بقاء الضغط السلبي للصالة ≤4.9 Pa |
| مناخ غرفة الترققيق والتعبئة والتغليف | ≤35%–40% RH عند 20–22 °C؛ ضغط إيجابي +10 إلى +15 Pa؛ مجمع غبار جاف منفصل | وحدة التكييف / المجفف الامتزازي للمشتري وقواطع عزل الغرفة | مقياس رطوبة معاير + فحص النشاط المائي للرقائق (≤0.30 aw) |
| الحد المائي الفاصل بين العجينة السائلة الرطبة والترققيق الجاف | مياه شرب 2–4 bar وجليكول 2–6 °C في غرفة العجينة السائلة فقط؛ 0 مصارف مفتوحة بغرفة الترققيق | نقاط المياه/الجليكول للمشتري إلى قميص الخلاط؛ نقاط شفط HEPA جافة في الترققيق | تدقيق تقسيم مناطق التنظيف والتطهير وفق 21 CFR 117.35(d)(1) قبل بدء التشغيل |
الأسئلة الشائعة
ما المرافق والخدمات اللازمة لتصنيع الفيوتين على خط خَبز صناعي مقارنة بالوصفة المنزلية؟
يتطلب خط إنتاج الفيوتين الصناعي خمسة إمدادات مخصصة من المرافق والخدمات في المصنع: قدرة كهربائية ثلاثية الأطوار، وحرارة خَبز منتظمة بالغاز أو الكهرباء، والهواء المضغوط الجاف الخالي من الزيت عند 6 إلى 8 bar.
كما يحتاج إلى عادم فرن متوازن مع 85% إلى 95% من هواء التعويض المكيف وغرفة ترقيق مزودة بإزالة الرطوبة دون 35% إلى 40% RH، مع بقاء مياه الشرب والمصارف الأرضية معزولة داخل قسم العجينة السائلة الرطب. في المقابل، تستخدم الوصفة المنزلية الصغيرة فرن مطبخ عادي وورق خَبز وصواني يدوية دون أي شبكات هواء مضغوط أو تكييف مستمرة.
لماذا يؤدي طرد بخار الخَبز دون هواء تعويض مكيف إلى تطرية رقائق الفيوتين في غرفة التعبئة والتغليف؟
يؤدي طرد بخار الخَبز دون هواء تعويض مكيف إلى خلق ضغط سلبي في المبنى فوق 4.9 Pa وسحب الهواء الخارجي الحار والرطب عبر ناقل التبريد والكسارة.
تخرج الرقائق الشرهة للرطوبة من منطقة الخَبز برطوبة أقل من 2.5% وتمتص رطوبة الجو خلال دقائق. ويرفع هذا الامتصاص النشاط المائي للرقائق فوق الهدف 0.30 aw ليدخل في نطاق الليونة 0.35 إلى 0.50 aw قبل التعبئة والتغليف برقائق الألمنيوم. إن تزويد 85% إلى 95% من هواء التعويض المكيف وإبقاء غرفة التعبئة والتغليف عند ضغط إيجابي +10 إلى +15 Pa يمنع تسرب الهواء الخارجي.
ما فئة جودة الهواء المضغوط المطلوبة لخط إنتاج رقائق الفيوتين التجاري؟
ينبغي أن يطابق الهواء المضغوط الملامس مباشرة لرقائق الفيوتين المعايير الطوعية للمواصفة ISO 8573-1:2010 الفئة 1.2.1 عند ضغط 6 إلى 8 bar.
بموجب الجدول 1 من المواصفة ISO 8573-1:2010، تحدد الفئة 1.2.1 قيود الجسيمات للفئة 1 (≤20,000 جسيم/m³ عند حجم 0.1–0.5 µm)، ونقطة ندى ضغط لمجفف الامتزاز عند -40 °C، وإجمالي زيت ≤0.01 mg/m³. ويجب على مهندسي المصنع أيضاً إضافة مرشح مُعقَّم بدقة 0.2 µm عند نقطة الاستخدام على سكاكين هواء الغربال وحظر مزيتات رذاذ الزيت الخطية، بينما يمكن للأسطوانات الهوائية غير الملامسة للمنتج العمل بهواء الفئة 2.4.2 (نقطة ندى +3 °C) مع توجيه فتحات العادم بعيداً.
هل يمكن تشغيل فرن الفيوتين الصناعي بالكهرباء بدلاً من الغاز الطبيعي؟
نعم، تعمل أفران الفيوتين الصناعية إما بشعلات الغاز مسبقة الخلط أو بالسخانات الكهربائية.
تلغي الأفران الكهربائية مداخن الاحتراق وتخفض فاقد الطاقة عند نقطة الاستخدام بنسبة تصل إلى 40%، شريطة توفر سعة kVA كافية في المحطة الفرعية للمصنع.
من أين يمكن للمخابز شراء رقائق الفيوتين التجارية أو خطوط خَبز الفيوتين الصناعية؟
تشتري مطابخ الحلويات رقائق الفيوتين الجاهزة في عبوات كرتونية مبطنة بالألمنيوم بوزن 2.5 kg من موزعي مستلزمات الحلويات الذين يوفرون علامات تجارية مثل كاكاو باري أو كاليبو.
أما مصانع الأغذية التي تتوسع إلى الإنتاج الداخلي المستمر فتستورد أنظمة كمية الصبّ الآلية للعجينة السائلة، ووحدات الخَبز ذات الأسطوانة المسخنة أو ذات 60 قالباً (مثل UDTECH YT-10)، وسيور التبريد مباشرة من مصنعي معدات المخابز الصناعية. وتُحدد وحدات الترققيق للخط الكامل وجداول المرافق والخدمات في عرض أسعار المشروع.
ما مساحة الأرضية وارتفاع السقف المطلوبان لخط إنتاج الفيوتين؟
تبلغ أبعاد وحدة الخَبز UDTECH YT-10 ذات 60 قالباً وحدها 9.8 × 1.6 × 1.9 m.
وينبغي للمهندسين إضافة 1.0 إلى 1.2 m من خلوص الممرات من جميع الجوانب، إضافة إلى المساحة المخصصة لمعدات التبريد والتعبئة والتغليف في المراحل اللاحقة.
هل تخطط لتجهيز المرافق والخدمات لخط إنتاج فيوتين تجاري؟ أرسل الجهد ثلاثي الأطوار المتاح لديك، وتفضيل التسخين بالغاز أو الكهرباء، والطاقة الإنتاجية الساعية المستهدفة من الرقائق. سيقوم الفريق الهندسي في UDTECH بإعداد عرض أسعار مفصل لكل وحدة وجدول متطلبات المرافق والخدمات.
اطلب عرض أسعار المرافق والخدمات لخط إنتاج الفيوتين ←حول هذا التحليل الهندسي
أُعد هذا التحليل بواسطة الفريق الهندسي في شركة سوتشو UDTECH للتكنولوجيا المحدودة استناداً إلى المواصفة الفنية لوحدة YT-10، والدراسات الحرارية المحكّمة لعمليات الخَبز، والمعايير الكهربائية IEC 60204-1 / NFPA 79. وتتبع مستهدفات الهواء المضغوط والرطوبة معايير ISO 8573-1 ومدونة BCAS 102 ومعايير النشاط المائي لإدارة الغذاء والدواء الأمريكية. ويمثل حمل التبخير الحراري البالغ 100 kg/h وتوازن العادم البالغ 4,000 m³/h حسابات هندسية تطبيقية؛ بينما تُحدد القيم الفعلية للمرافق والخدمات للخط الكامل حسب عرض أسعار كل مشروع.
مقالات ذات صلة
المراجع والمصادر
- براءة الاختراع JP2005124452A، طريقة وجهاز لإنتاج رقائق الكريب، براءات اختراع جوجل
- تحليل درجة حرارة لوح الخَبز والرطوبة في إنتاج الويفر الصناعي (2025)، أرشيف الأبحاث الطبية (PMC12523659)
- الخصائص الحرارية والحرارة النوعية في خَبز البسكويت، أرشيف الأبحاث الطبية (PMC9666246)
- فرص تحسين كفاءة الطاقة وخفض التكاليف في صناعة الخَبز، مختبر لورنس بيركلي الوطني
- ارتفاع كفاءة الطاقة في الأفران الصناعية (2025)، مجلة بيكينج بيزنس
- الانتقال إلى التسخين الكهربائي في المخابز التجارية، مجلة بيكينج بيزنس
- تسليط الضوء على تقنية الأفران الكهربائية الحديثة، مجلة بيكينج بيزنس
- الأفران الصناعية العاملة بالغاز مقابل الكهرباء للمخابز التجارية، ريدينج بيكري سيستمز
- المواصفة IEC 60204-1 سلامة الآلات والمعدات الكهربائية للآلات، المرجع الفني لشركة آيدك
- المواصفة NFPA 79: المعيار الكهربائي للآلات الصناعية، الجمعية الوطنية للحماية من الحرائق
- مدونة أفضل الممارسات 102 للهواء المضغوط المخصص للأغذية والمشروبات، الجمعية البريطانية للهواء المضغوط (BCAS)
- دليل نقاء الهواء المضغوط وفق ISO 8573-1، معهد الهواء المضغوط والغاز (CAGI)
- فهم فئات المواصفة ISO 8573-1 لجودة الهواء المضغوط، أطلس كوبكو
- المواصفة القياسية للهواء المضغوط ISO 8573-1:2010، نورديك فلتريشن
- موارد الهواء المضغوط لتطبيقات الأغذية والمشروبات، كيزر للضواغط
- الكشف عن الأحياء الدقيقة في الهواء المضغوط الغذائي، مجلة فود إنجينيرينج
- متى يلزم توفير هواء التعويض للمطابخ التجارية والمخابز، شركة أكيوريكس
- مذكرة تصميم تهوية المخابز وهواء التعويض، شركة سي سي سي إنجينيرينج
- ورقة البيانات الفنية لرقائق الفيوتين BIG-PF-1BO-401، كاكاو باري
- الدليل الفني للفحص رقم 39: النشاط المائي (aw) في الأغذية، إدارة الغذاء والدواء الأمريكية
- كاتز ولابوزا، تأثير النشاط المائي على القرمشة الحسية والتشوه الميكانيكي للأغذية الخفيفة (1981)، جامعة مينيسوتا
- التطرية بالماء وفقدان القرمشة في أنظمة الويفر منخفضة الرطوبة، أرشيف بَبميد (15384182)
- الإرشادات السيكرومترية لنقطة الندى مقابل الرطوبة النسبية، هيئة الأرصاد الجوية الوطنية الأمريكية
- دليل إرشادات المجموعة الأوروبية للهندسة الصحية (الوثيقة 43 ومناولة المواد الجافة)، المجموعة الأوروبية للهندسة والتصميم الصحي
- إرشادات مجموعة عمل أنظمة السيور الناقلة الصحية، مؤسسة كوميرشال فود سانيتيشن
- سلامة الأغذية والتحكم في الرطوبة داخل بيئات التصنيع الجافة، شركة سولينيس
- أفضل ممارسات التنظيف والتطهير الجاف للمخابز منخفضة الرطوبة، مجلة توكيد الجودة وسلامة الأغذية