تواصل مع شركة UDTECH

آلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية لخطوط إنتاج وجبات الويفر الملفوفة بالنوري
الشحن خلال 25–40 يوم عمل
دفعة مقدّمة 30%، و70% قبل الشحن
نقبل طلبات الآلة الواحدة
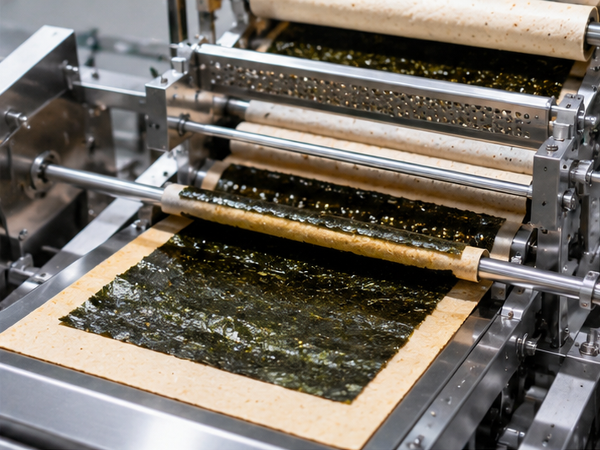
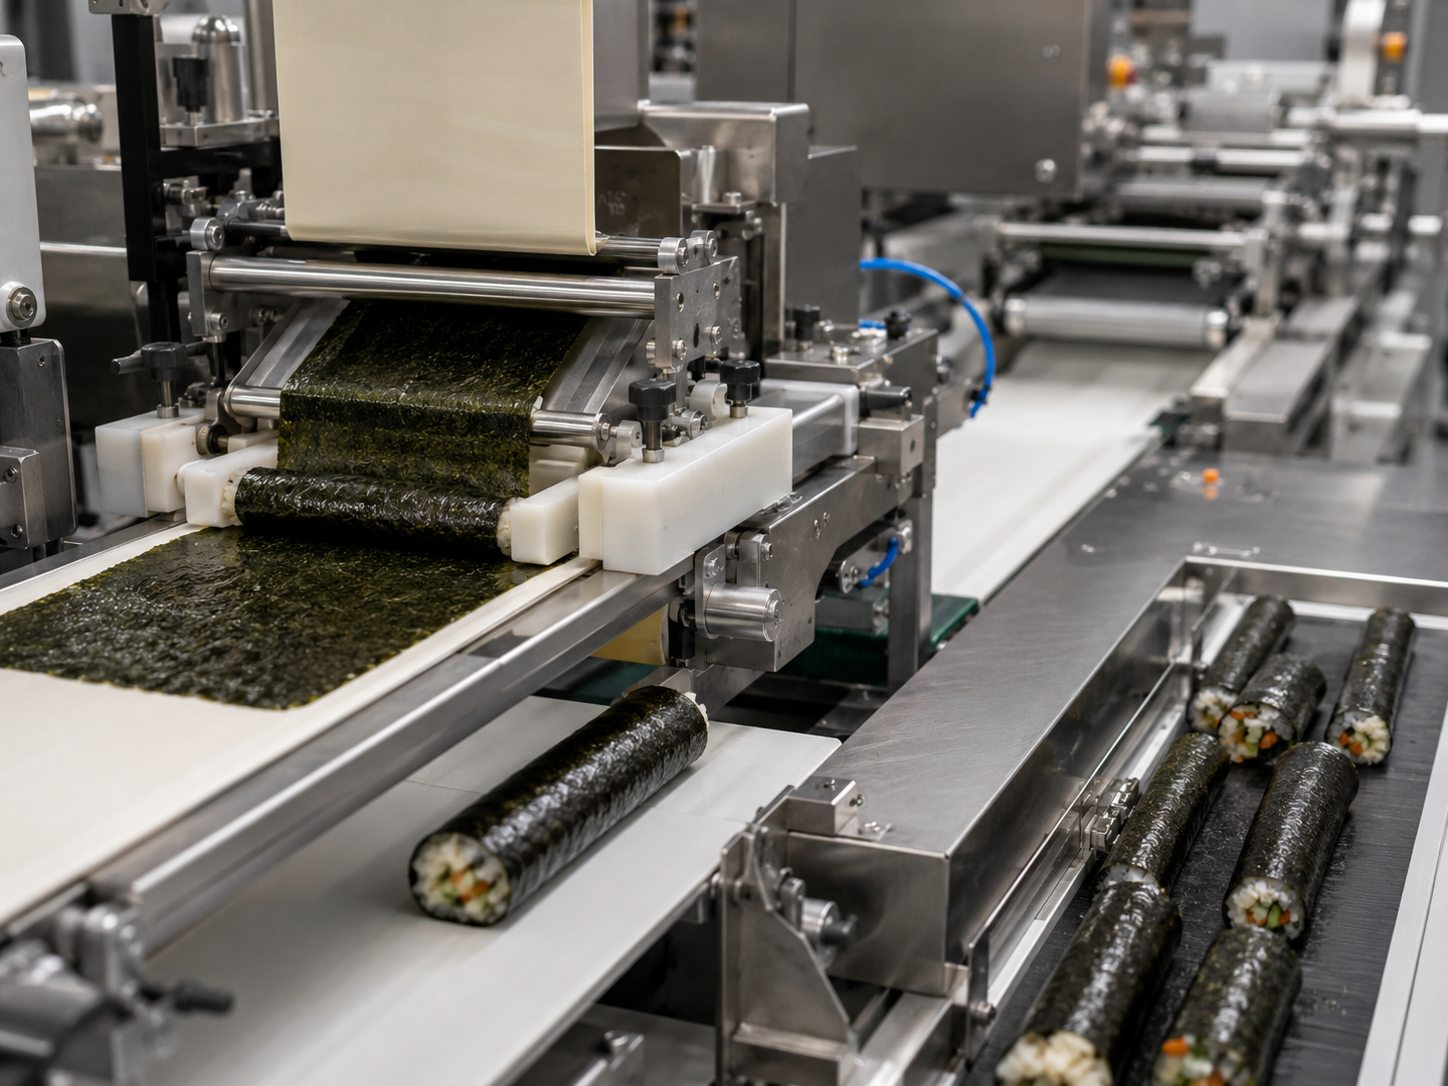
تخبز آلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية رقاقة ويفر رقيقة، وتضع عليها ورقة نوري في الدورة المتزامنة نفسها، ثم تقطع اللفافة المتصلة بالطول المحدد. هذا خط خَبز، وليس خط قلي. إذا كنت تبحث عن وصفة عجة كورية ملفوفة، فهذه الصفحة تتناول معدات الإنتاج بدلًا منها.
يرجى إرسال عيّنة بدلًا من المواصفات
يرجى إرسال عيّنة من اللفافة التي تريد إنتاجها، وسنحدد المتطلبات انطلاقًا من المنتج.
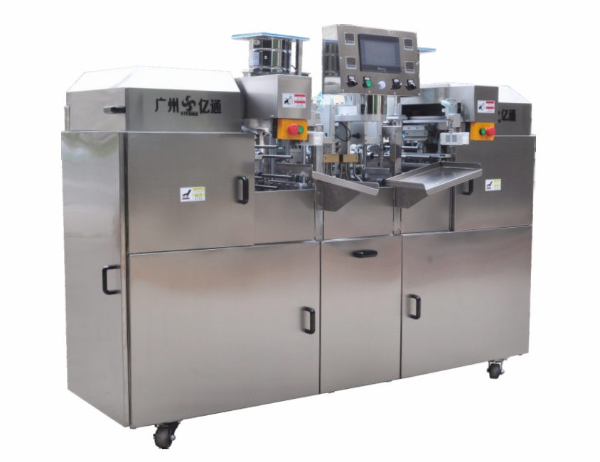
المواصفات الفنية
معدل الإنتاج
نحو 500 لفافة في الساعة في الطراز القياسي ذي مناطق التسخين الأربع
المساحة التي تشغلها الآلة
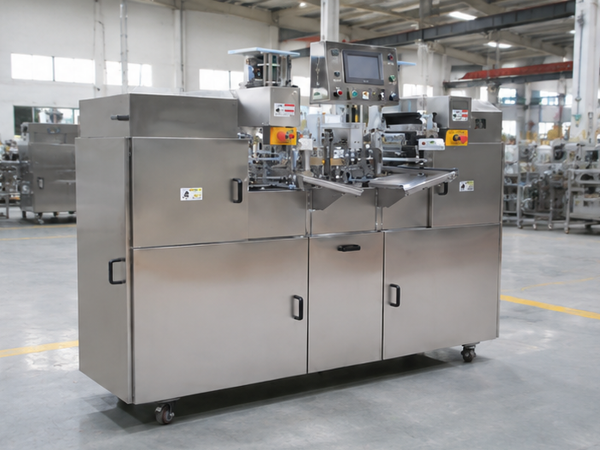
2,120–2,200 × 1,450 × 1,560 مم (83.5–86.6 × 57.1 × 61.4 بوصة)
الحمل الكهربائي المتصل
4 × 2.5 kW للتسخين، إضافة إلى 1.1 kW للمحرّك
مصدر الطاقة الكهربائية
380 V ±10%، ثلاثي الطور بأربعة أسلاك
الهواء المضغوط
0.2 m³/min عند 0.6 MPa أو أكثر
الحد الأدنى للطلب
نقبل طلب آلة واحدة دون حد أدنى لكمية الطلب
الضمان
12 شهرًا من تاريخ التركيب، ويشمل عيوب المواد والتصنيع
مدة التصنيع
25–40 يوم عمل بعد استلام الدفعة المقدّمة
تثبيت النوري، محطةً بمحطة
يحدّ لفّ هذا المنتج يدويًا من إنتاج المصنع بما يستطيع الفريق إنجازه خلال وردية، وورقة النوري هي أكثر ما يسبّب المشكلات. فقد تتمزق أو تنزاح عن موضعها، فيما يُحكم على درجة الخَبز بالنظر.
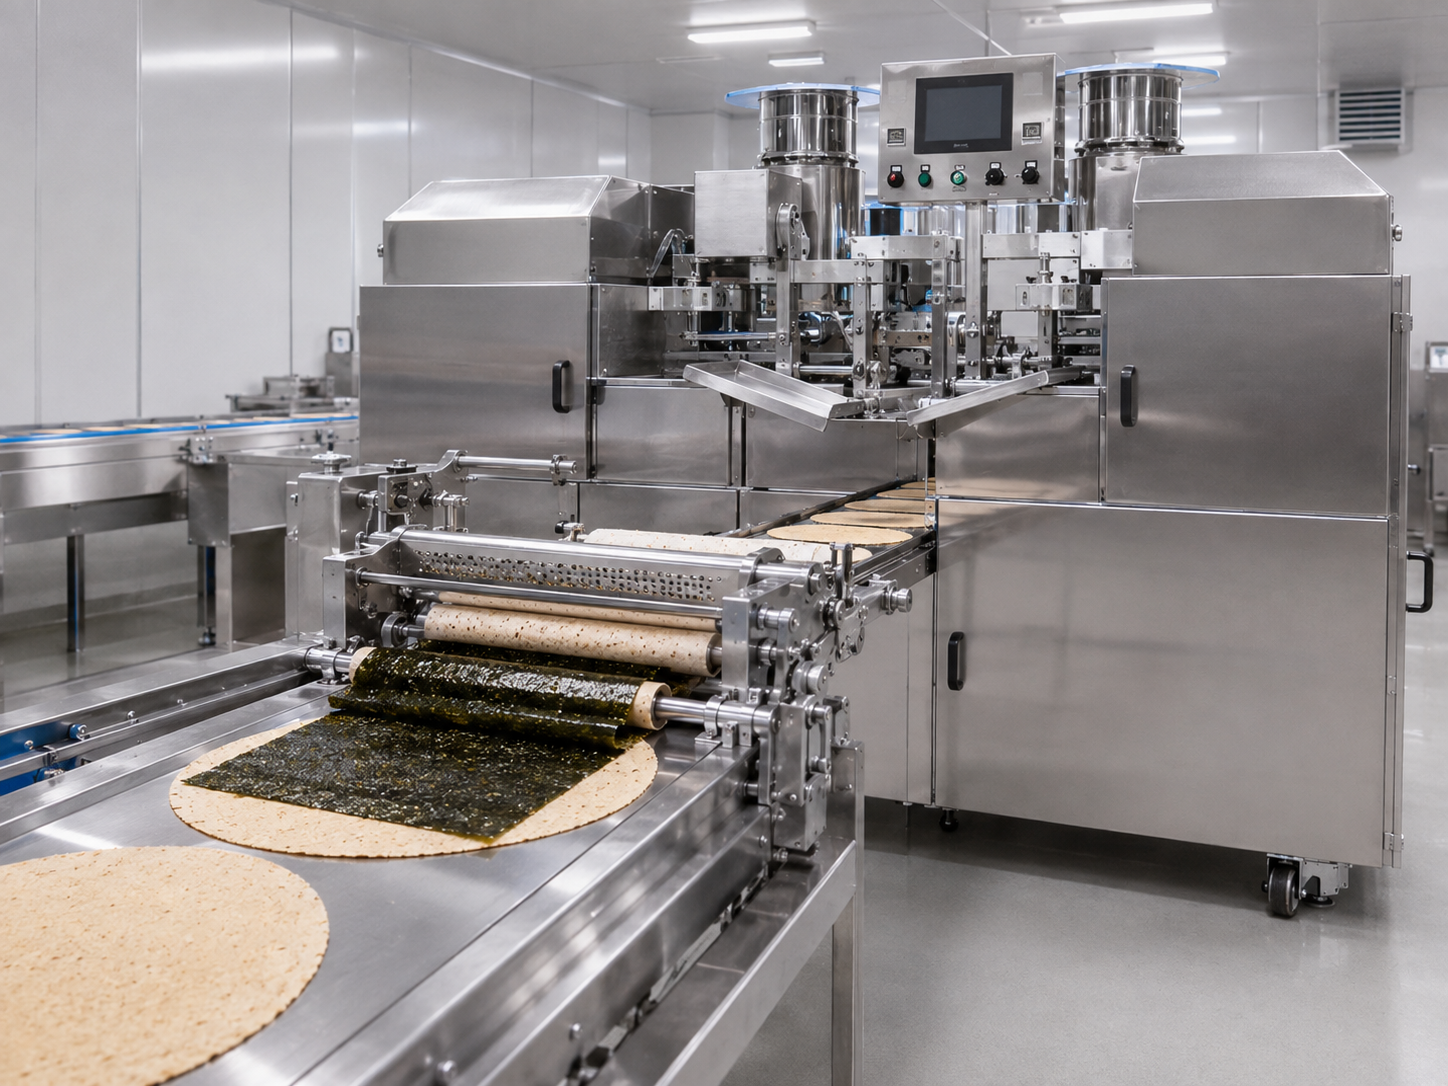
المحطات الأربع بالترتيب
المحطة 01
التشكيل الأوّلي
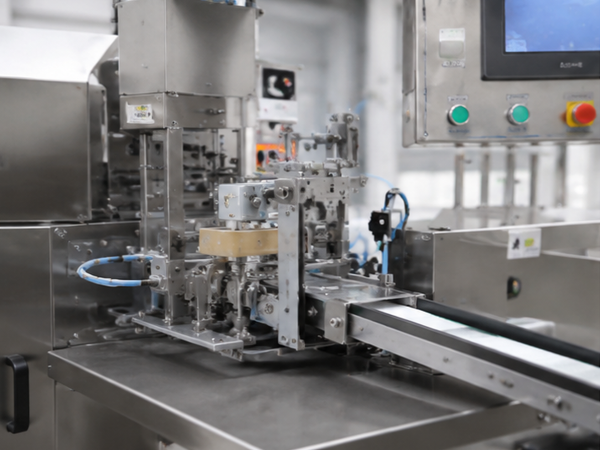
يحمل هيكل الآلة نظام إمداد العجينة السائلة، ونظام تغذية أوراق النوري، ووحدة التشكيل الأوّلي. تُصرف كمية مضبوطة من العجينة السائلة على القالب، بينما يضع نظام التغذية ورقة النوري تحتها، ويأخذ الشريط شكله الأولي على قوالب مضبوطة الحرارة.
المحطة 02
النقل
ينقل سير كل شريط إلى وحدة التشكيل مع الحفاظ على محاذاته. والمحاذاة هي التحدي كله هنا: يجب أن تصل ورقة النوري والشريط معًا إلى الموضع نفسه في كل دورة.
المحطة 03
اللفّ على ثلاث مراحل
لفّ من جانب واحد، يليه لفّ عكسي يُكمل التغطية، ثم مرحلة ضغط تثبّت الشكل النهائي للّفافة.
المحطة 04
التقطيع
تقطع وحدة تقطيع عالية الدقة، مزوّدة بسكينين على الناقل، لفافة الويفر المتصلة إلى الطول الذي تحدده.
أي المحطات تقع في منطقة الغذاء
وفق تقسيم المناطق في EN 1672-2، تقع محطة التشكيل الأوّلي ومراحل اللفّ الثلاث في منطقة الغذاء، وتقع جهة التقطيع والتفريغ في منطقة الرذاذ، بينما يقع غلاف المحرّك في المنطقة غير الغذائية. هذه هي خريطة المناطق التي يحتاجها مهندس التصميم الصحي قبل تفقد خط الإنتاج، وهي سبب تأثير سهولة الوصول إلى ألواح الخَبز في كل من التحويل بين المنتجات والتنظيف.
لماذا يهم نطاق التشغيل الحراري أكثر من سرعة اللفّ
صُمم خط الإنتاج حول قيد واحد، وليس السرعة. تضع المراجع المنشورة عن خَبز الويفر درجة حرارة سطح لوح الخَبز عند 150–180 °C، ويذكر Tiefenbacher أن الألواح تعمل باستمرار بين 170 و200 °C.
قاس بحث أُجري عام 2025 حول خَبز رقائق الويفر المسطّحة حرارة الرقاقة عند خروجها من اللوح، فبلغت 120–127 °C، وهذا هو السطح الذي تلامسه ورقة النوري — لذا تُعدّ المحاذاة والتوقيت تحديًا واحدًا في الإنتاج، لا تحديين منفصلين.
وقاس البحث نفسه سُمك الرقاقة بنحو 2.8–3.2 mm، وهو سُمك قليل بما يكفي ليظهر أثر انحراف التوقيت لبضع ثوانٍ في اللون قبل أن يتحول إلى منتج مرفوض.
يولّد خَبز العجينة السائلة بين لوحين مغلقين ضغط بخار داخليًا يبلغ نحو 1–1.3 bar. والبخار الذي لا يُنفّس يسبّب تفاوت اللون ومواضع هشّة، لأن الرطوبة المتبقية هي ما يجعل الرقاقة تلتصق.
هذه أرقام تخص رقائق الويفر المسطّحة في المراجع المنشورة، وليست درجات الضبط لهذه الآلة. ننشرها لأنها تصف الحدود الفيزيائية التي يجب أن يعمل خط الإنتاج ضمنها؛ أما إعداداتك فتُؤكد وفق وصفتك في اختبار ما قبل الشحن.
ثلاث طرق لوضع النوري على اللفافة في خط الإنتاج
يشمل مصطلح “آلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية” ثلاث آلات مختلفة في مجموعتنا، وليست ثلاث إعدادات لآلة واحدة. نميّز بينها بحسب موضع إدخال النوري — أي المرحلة التي تلتقي فيها الورقة برقاقة الويفر — لأن هذا الاختيار يحدد شكل المنتج النهائي ومعدل الإنتاج وإمكان إضافة حشوة من الأساس.
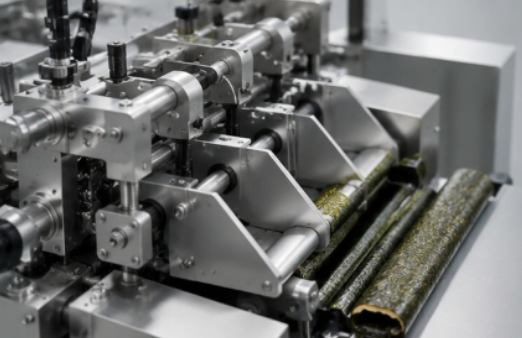
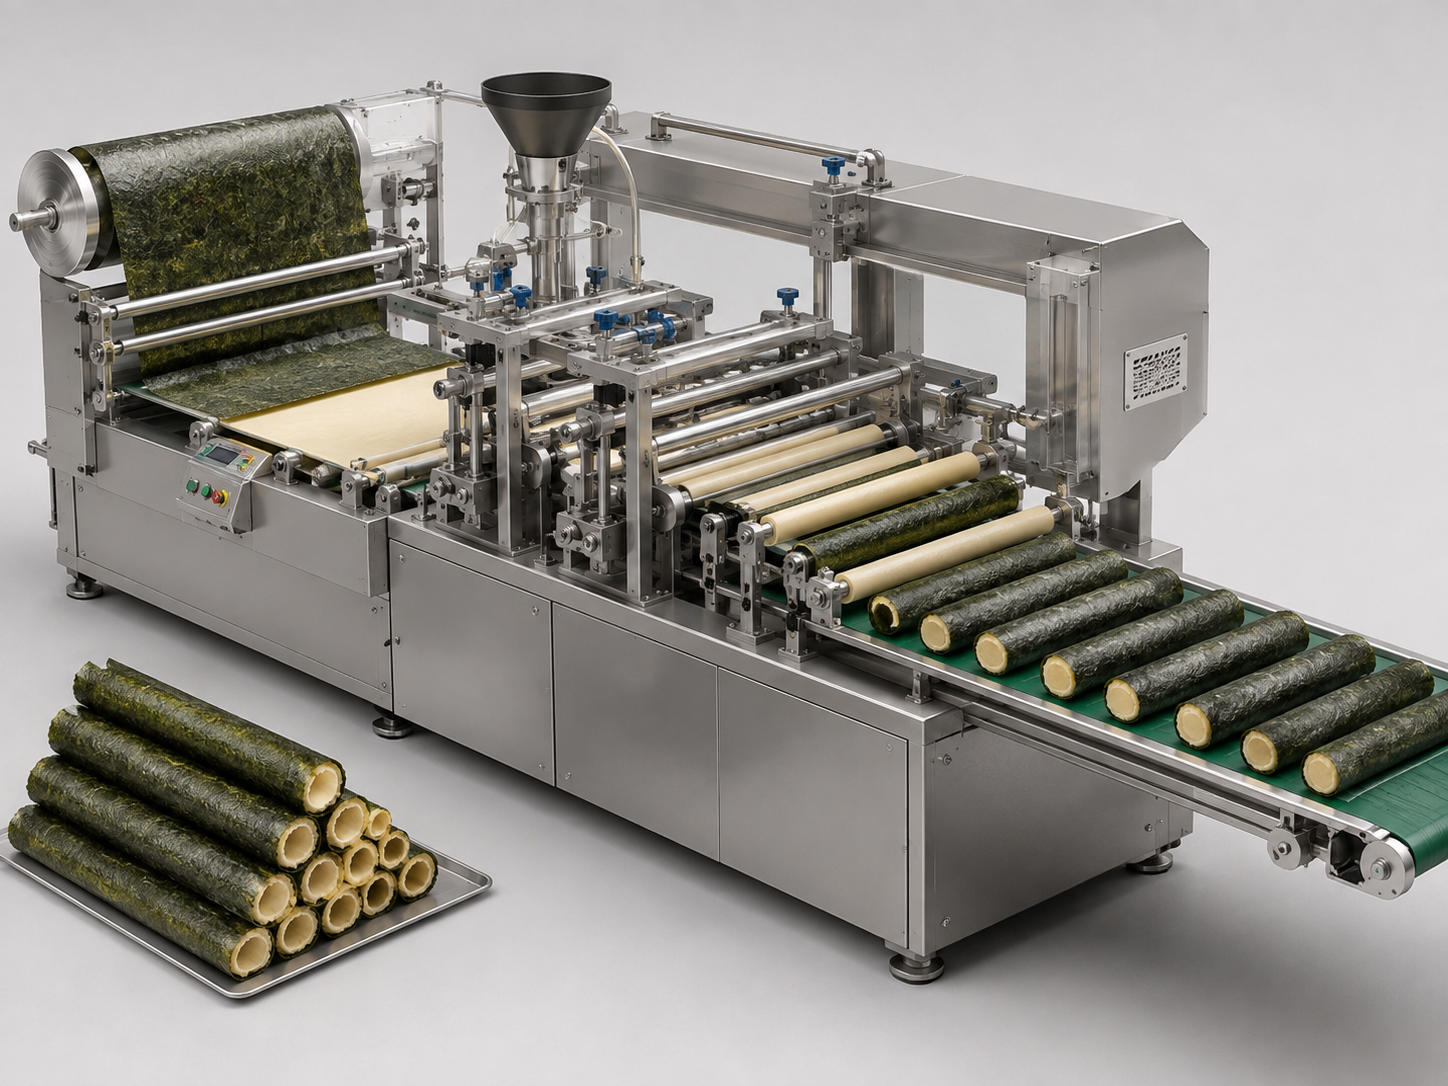
المسار 01
التشكيل المتزامن ضمن خط الإنتاج
UD-HT
كيفية إدخال النوري
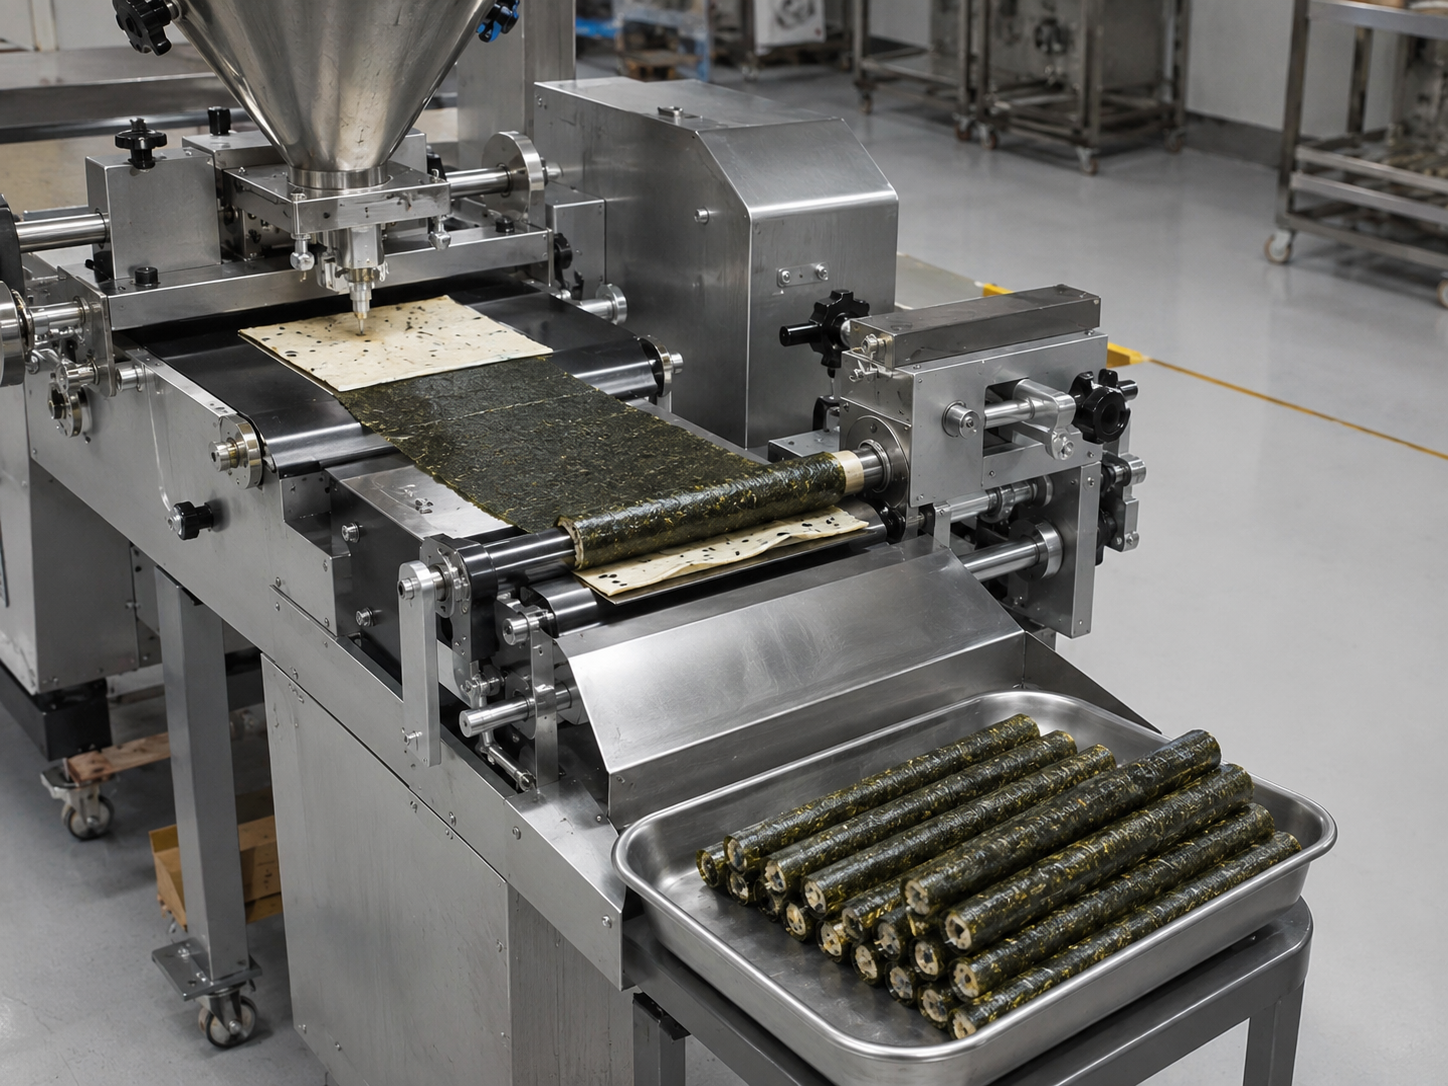
تصرف محطة التشكيل الأوّلي كمية مضبوطة من العجينة السائلة وتغذّي ورقة النوري في الدورة نفسها، ثم تُكمل مراحل اللفّ الثلاث التغطية.
اللفافة النهائية
لفافة ويفر مغطاة بالكامل بالنوري.
معدل الإنتاج
نحو 500 لفافة / ساعة
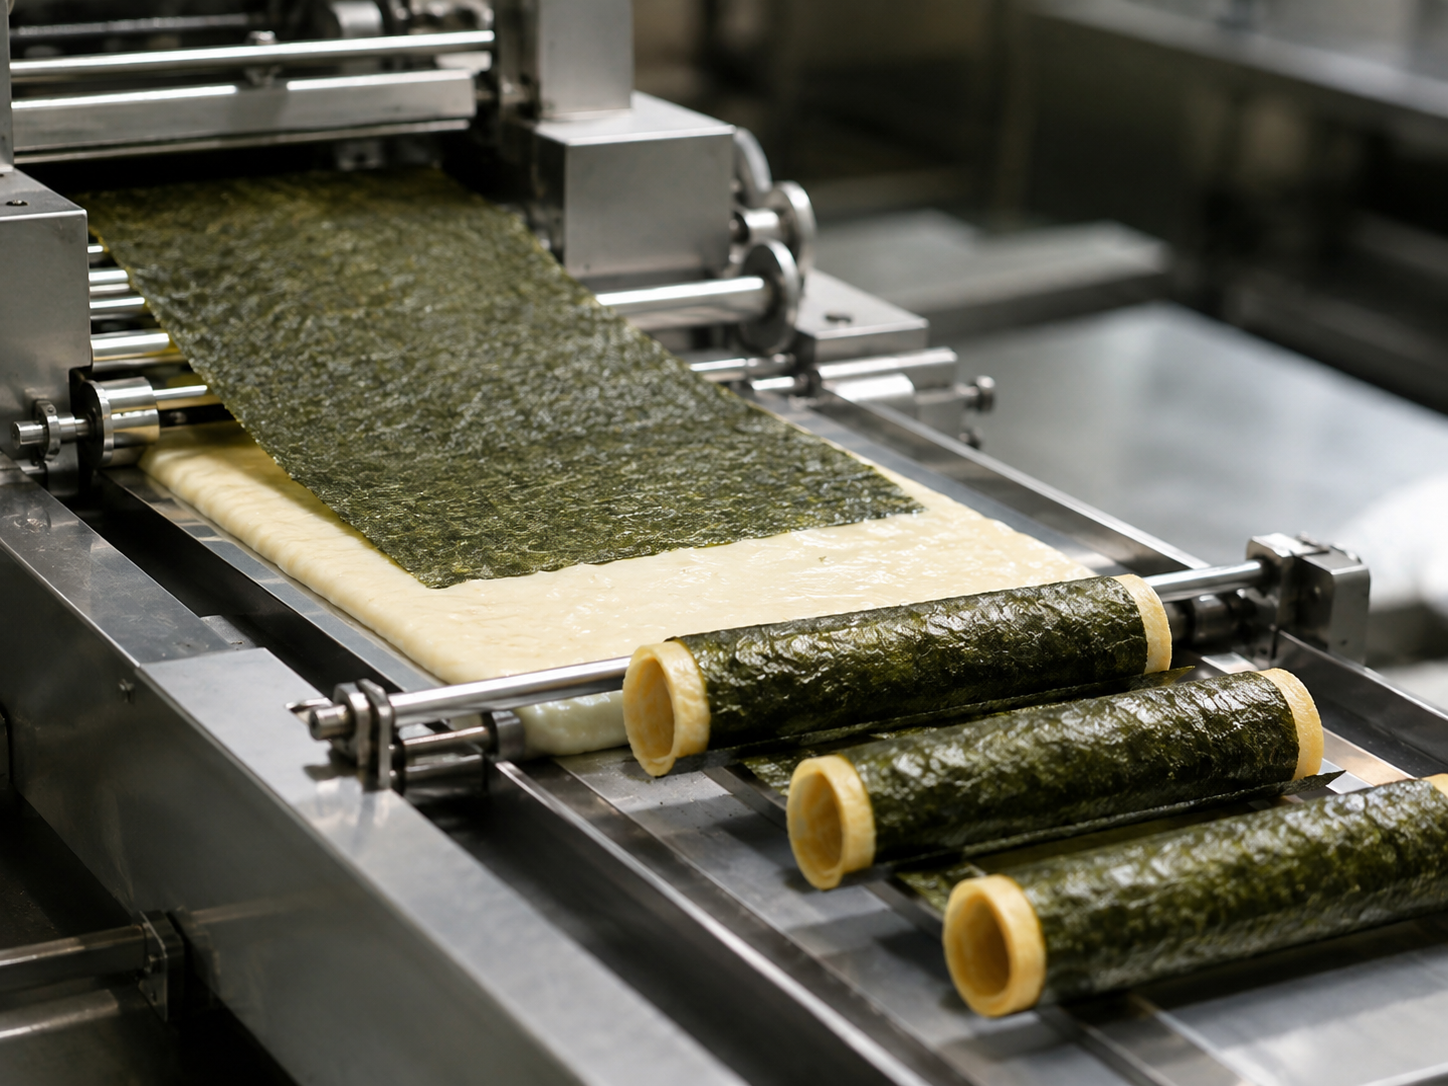
المسار 02
وضع النوري في محطة دوّارة
آلة لفائف Phoenix
كيفية إدخال النوري
تضع المحطة الدوّارة ورقة النوري، وتصرف العجينة السائلة بكمية مضبوطة، ثم تخبز المنتج وتطويه وتلفّه وتفرّغه دون تدخل مشغّل الآلة بين المراحل. وتُضاف الحشوات الحبيبية والمسحوقة في المحطة نفسها.
اللفافة النهائية
لفافة Phoenix بالنوري والحشوة.
معدل الإنتاج
720–780 قطعة / ساعة
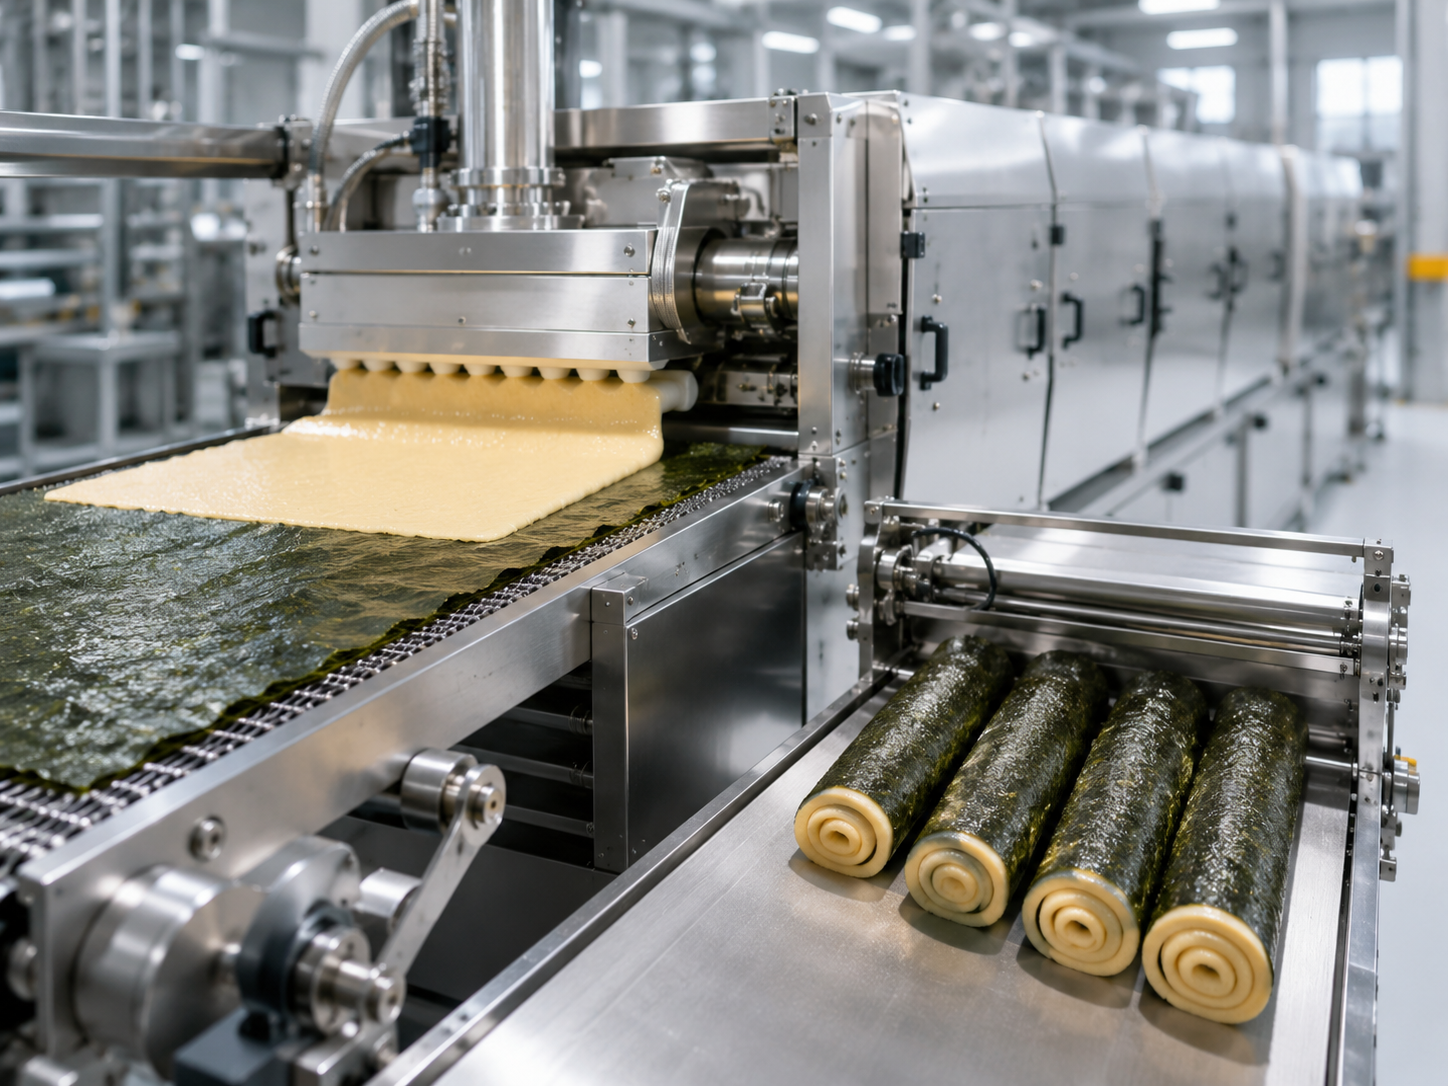
المسار 03
وضع النوري الدوّار باستخدام 8 قوالب
آلة اللفائف الصغيرة
كيفية إدخال النوري
تجري تغذية العجينة السائلة والخَبز وإضافة النوري آليًا والطّي في تسلسل واحد متصل عبر 8 قوالب.
اللفافة النهائية
لفافة نوري صغيرة الحجم.
معدل الإنتاج
720 لفافة / ساعة
-
إنتاج نوع واحد من اللفائف المغطاة بالنوري باستمرار — يناسبه المسار المتصل ضمن خط الإنتاج، لأن اللفّ جزء من مرحلة التشكيل وليس عملية ثانية.
-
بيع لفافة فاخرة محشوّة عبر قنوات الهدايا والتجارة الإلكترونية — يناسبه مسار لفائف Phoenix الدوّار، لأن محطة الحشو جزء من الدورة أصلًا.
-
تعبئة وجبة خفيفة صغيرة الحجم في حصص فردية — يناسبها مسار القوالب الثمانية، لأن مجموعة القوالب مصممة لهذا الحجم.
يرجى إرسال عيّنة من اللفافة النهائية التي تريد إنتاجها. إذا لم يناسبها أي من المسارات الثلاثة، فسنخبرك بذلك بدلًا من بيعك أقرب آلة نصنّعها.
أرسل عيّنة من اللفافة التي تريد إنتاجهاخيارات طول اللفافة والنكهة والشكل
في خط إنتاج لفائف الويفر المتصل، يحدد القطعُ طولَ اللفافة. يُلفّ الشريط الساخن ليشكّل أنبوبًا متصلًا، ثم يفصله جهاز قطع في المراحل اللاحقة إلى لفائف بالطول المحدد مسبقًا، وهو تسلسل موثّق في سجلات براءات تشكيل الويفر منذ 2001.
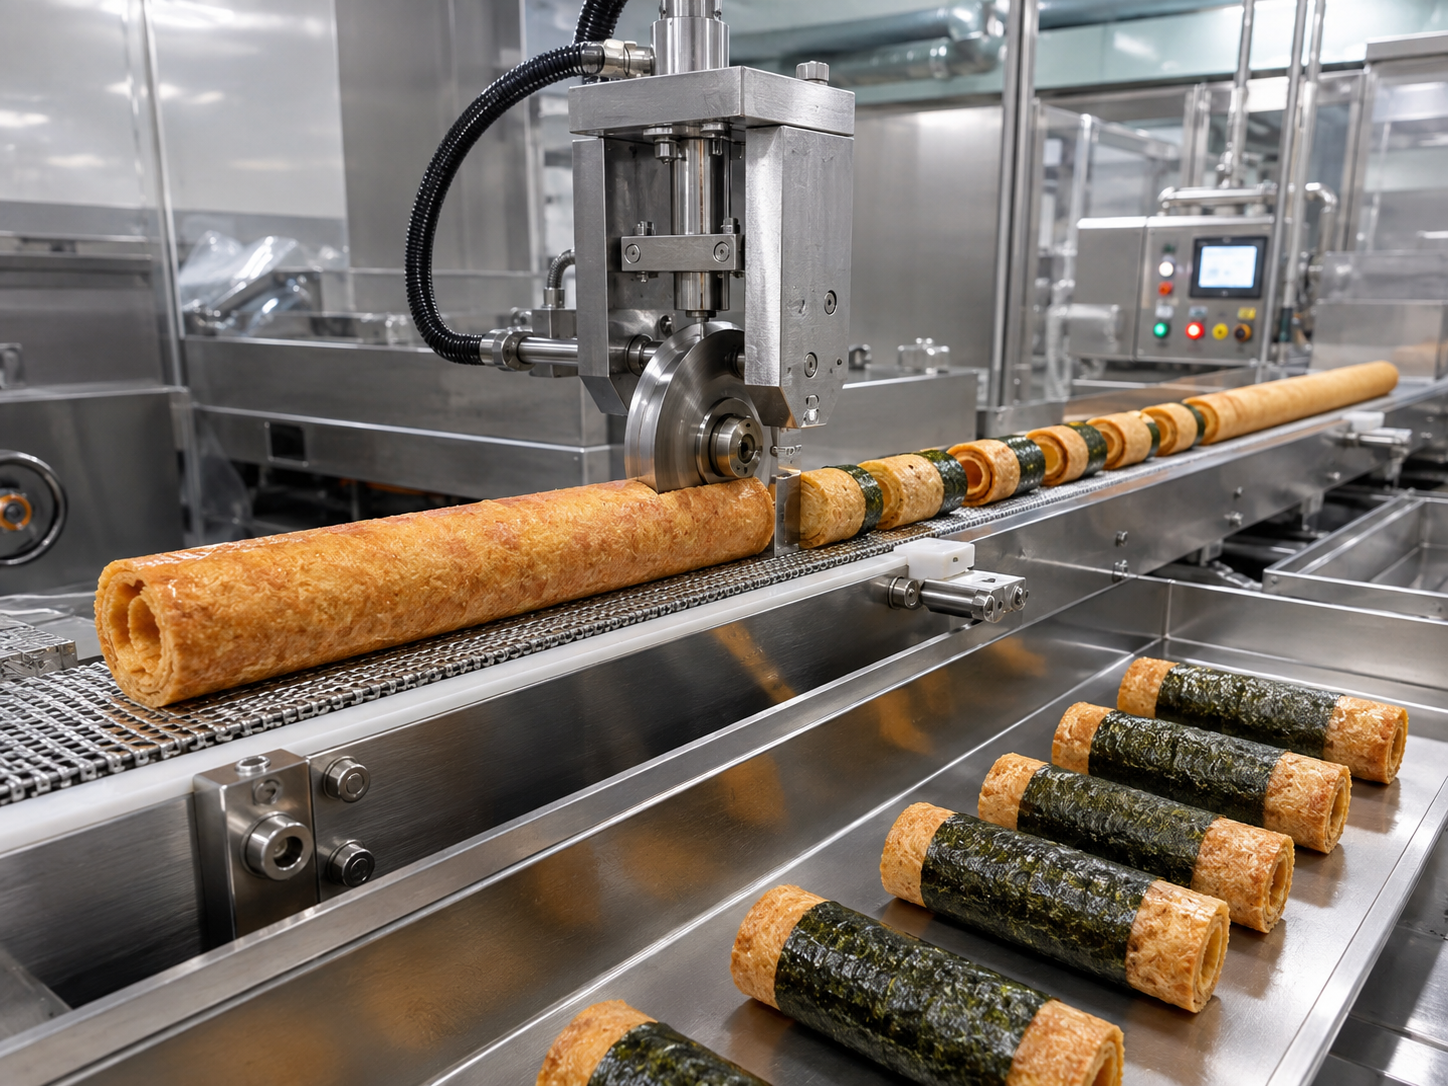
- طول القطع — تُضبط وحدة التقطيع على القيمة المحددة في طلبك، وتُؤكَّد وفق لفافتك النهائية في اختبار ما قبل الشحن. وتغيير الطول لاحقًا ليس دائمًا مجرد تعديل إعداد. ففي بعض آلات تقطيع الويفر، تحدد المسافة بين الشفرات طول القطعة؛ لذا نؤكد عند إعداد عرض السعر أي الحالتين تنطبق على آلتك — فهذا يحدد ما إذا كان تغيير شكل المنتج لاحقًا يتطلب تعديلًا في التحكم أو تغييرًا في العِدّة.
- دفعات النكهات — تنتج آلات لفائف البيض المقرمشة في هذه المجموعة دفعات بعجينة سائلة سادة أو بالسمسم أو بالبصل الأخضر.
- الحشوة — تتوفر الحشوات الحبيبية والمسحوقة في آلة لفائف Phoenix الدوّارة. أما آلة تشكيل لفائف الأعشاب البحرية المخصصة للخط المتصل فلا تتضمن محطة حشو.
- يتحدد وزن اللفافة وأبعادها النهائية بحسب وصفتك وطول القطع الذي تختاره، لذا نأخذ هذين المتطلبين منك بدلًا من نشر أرقام من عندنا.
لست متأكدًا من الشكل الذي يريده مشتريك؟
اطلب منا التحقق من ملاءمة وصفتك لخط الإنتاج قبل مناقشة السعر ←
المواصفات الفنية
المواصفات ومتطلبات الموقع
يذكر مستندان في سجلاتنا أن الطول الإجمالي لآلة الخط المتصل يبلغ 2,120 mm و2,200 mm، بينما يتطابق العرض والارتفاع في المستندين. لذلك ننشر المدى — 2,120–2,200 mm — ونؤكد القيمة الدقيقة في طلبك. كان اختيار الرقم الذي يبدو أفضل أسهل، لكنه كان سيكون قرارًا خاطئًا.
الموارد
فحص ما قبل تعبئة الآلة في الصندوق
أجرِ فحص ما قبل تعبئة الآلة في الصندوق وهي لا تزال قيد التصنيع، لا بعد وصولها. كل بند أدناه يجب أن يتحقق منه المقاول الذي تتعامل معه على أرض مصنعك.
أساس التسعير ومدة التوريد وشروط الدفع
الخطأ عند شراء خط إنتاج بمواصفات مخصصة هو التعامل مع رقم الكتالوج على أنه السعر النهائي. فالتكلفة التي لا تدخل في عرض السعر من البداية لا تختفي؛ بل تظهر لاحقًا في صورة تعديل لمعدات توزيع الكهرباء أو إضافة سير ناقل ثانٍ أو تأخير لحين مراجعة رسم هندسي. تحدد UD Company السعر وفق عدد القوالب ومناطق التسخين ومدى أتمتة التغذية والتفريغ، لذا يصلك السعر في عرض مكتوب بدلًا من رقم في قائمة.
| العامل | الأثر | كيف تحدّ من التكلفة |
|---|---|---|
| عدد القوالب | يحدد معدل الإنتاج ومعظم تكلفة تصنيع الآلة. | اختر العدد المناسب للمنتج الذي ستنتجه فعليًا، لا لأسبوع الذروة. |
| مناطق التسخين | زيادة عدد المناطق تعني تحكمًا حراريًا أدق وحملًا كهربائيًا متصلًا أعلى. | تغطي أربع مناطق الطراز القياسي؛ ولا تضف مناطق أخرى إلا إذا احتاجتها وصفتك. |
| أتمتة التغذية والتفريغ | تزيد أتمتة تغذية الأوراق وسير التفريغ التكلفة عند طرفَي خط الإنتاج. | أبقِ محطة واحدة يدوية في الموضع الذي خصصت له عمالة بالفعل. |
| التجهيز الكهربائي لوجهة التسليم | توصيل الآلة بمصدر كهرباء غير ثلاثي الطور بجهد 380 V يغيّر حزمة التجهيزات الكهربائية. | اذكر الجهد والتردد عند الاستفسار حتى يُدرجا في عرض السعر بدلًا من اكتشافهما لاحقًا. |
لا نستطيع تحديد العائد الذي يحققه لك هذا الخط، لأن ذلك يعتمد على سعر بيع لا نعرفه. لكن يمكننا تزويدك بتكلفتَي تشغيل لا تعتمدان على سوقك، وبالنسبة بينهما.
| تكلفة التشغيل | القيمة | مصدرها |
|---|---|---|
| الكهرباء، ساعة واحدة عند كامل الحمل الكهربائي المتصل | 11.1 kWh، نحو $1.02 | قدرة اللوحة التعريفية 11.1 kW، محسوبة على أساس متوسط سعر الكهرباء الصناعية في الولايات المتحدة البالغ 9.17 سنتًا لكل kWh، وفق ما نشرته إدارة معلومات الطاقة لشهر يونيو 2026. |
| مشغّل إنتاج واحد لمدة ساعة | $24.67 | متوسط الأجر بالساعة للعاملين في إنتاج الأغذية بالولايات المتحدة من غير المشرفين، وفق مكتب إحصاءات العمل، يوليو 2026. |
| النسبة | 1 : 24 | تكلفة ساعة عمل مشغّل واحد تعادل نحو 24 ضعف تكلفة كهرباء الآلة. أدخل تعرفة الكهرباء والأجر لديكم في أدوات الحساب لمعرفة النسبة الخاصة بكم. |
الشروط التجارية
- تُشحن الآلة المجهّزة حسب الطلب خلال 25–40 يوم عمل بعد استلام الدفعة المقدّمة. يبدأ احتساب المدة عند تأكيد مواصفات الآلة، لأن التصنيع لا يبدأ قبل تثبيت مجموعة القوالب، ولا تشمل المدة الشحن البحري.
- نعتمد التحويل المصرفي البرقي: دفعة مقدّمة 30% عند تقديم الطلب، والرصيد المتبقي 70% قبل الشحن.
- نقبل طلبات الآلة الواحدة. ولا يوجد حد أدنى لكمية الطلب.
- تُسعّر معدات التعبئة والتغليف وأي خط إنتاج في المراحل اللاحقة على حدة.
تنبيهان: هناك تنبيهان ينبغي أن تحاسبنا عليهما. قيمة 11.1 kW هي الحمل المتصل المسجل على اللوحة التعريفية، لذا تمثل الحد الأعلى عند التشغيل بكامل الحمل، لا متوسطًا مقاسًا؛ والأجر المذكور هو ما يُدفع للعامل، لا التكلفة الإجمالية لتوظيفه لديك.
قبل شحن الآلة وبعد وصولها
يذكر مشترو آلات الإنتاج المستوردة ثلاث مشكلات متكررة عندما تكون الشركة المصنّعة في الطرف الآخر من العالم: تستغرق قطع الغيار أسابيع، ويصعب فهم دليل التشغيل، وينقطع التواصل مع فريق الدعم بسبب اختلاف التوقيت. وهذه هي الجوانب الثلاثة التي نتعهد بها كتابةً.
التزاماتنا
- نشغّل كل آلة ونختبرها قبل إرسالها، ونرسل صور اختبار ما قبل الشحن أو جولة مباشرة بالفيديو قبل حلول موعد سداد الرصيد.
- يُشحن دليل التشغيل وفيديو التركيب والتشغيل مع الآلة.
- يسري الضمان لمدة 12 شهرًا من تاريخ التركيب، ويغطي عيوب المواد والتصنيع.
- يشمل العرض إرشادات التركيب وتدريب مشغّل الآلة على إعدادات الحرارة والتوقيت. أما التركيب والتشغيل الأوّلي في الموقع على يد مهندسينا، فيُسعّران على حدة.
- تُجهّز الآلة لتناسب التغذية الكهربائية المحلية لديكم — يرجى ذكر الجهد والتردد ومعيار القابس عند الاستفسار.
- نُشحن قطع الغيار الاستهلاكية إلى أنحاء العالم، وتُحتسب بسعر التكلفة بعد انتهاء مدة الضمان.
ما يجب أن يتحقق منه مصنع في الولايات المتحدة قبل التركيب
هذه فحوص تقع على عاتقكم، وليست شهادات نصدرها نحن. فيما يلي متطلبات كل فحص وما نقدّمه للمساعدة في استيفائها.
| ما يتحقق منه فريقك | مصدرها | ما نقدّمه للمساعدة في ذلك |
|---|---|---|
| مدى إمكان قبول التجهيزات الكهربائية في المصنع: حالة الاعتماد، والتصنيف بحسب الجهد وقدرة تحمّل التيار، وبيان القيم المقننة بعلامة دائمة، ووسيلة فصل قابلة للقفل، ومساحة عمل حول لوحة التحكم. | 29 CFR 1910.303 | بيانات اللوحة التعريفية الكاملة المذكورة أعلاه، إضافة إلى أبعاد الآلة التي يحتاجها المقاول لتخطيط مسافات الخلوص. أخبرنا بما يطلبه مفتش الكهرباء أيضًا، وسنؤكد عند إعداد عرض السعر ما يمكننا توفيره. |
| وسائل الحماية في آلات المخابز: حواجز المحرّكات والسيور الناقلة، وأجهزة الإيقاف، وأقفال الأمان المتداخلة. | 29 CFR 1910.263 | ندرج قائمة فحص مسؤول السلامة لديكم في تأكيد ما قبل الطلب، ونجيب عن كل بند وفق تصميم الآلة المحدد بدلًا من الاكتفاء ببيان عام. |
| قابلية التنظيف ومنع التلامس المتبادل لمسبّبات الحساسية: معدات قابلة للتنظيف على نحو كافٍ، ومركّبة بما يسمح بتنظيفها، وأسطح ملامسة للغذاء مقاومة للتآكل وغير سامة، ووصلات ملتحمة بسلاسة. | 21 CFR 117.40 مع EN 1672-2 |
نراجع معك إمكان الوصول إلى الأجزاء لفكّها وفحصها وفق إجراءات التنظيف الخاصة بك عند إعداد عرض السعر، وبمصطلحات تقسيم المناطق التي يستخدمها مهندس التصميم الصحي لديكم بالفعل. |
| معالجة الهواء المضغوط حيث يمكن أن يخرج الهواء من الدائرة إلى المنتج أو إلى سطح ملامس للغذاء. | 21 CFR 117.40(g) | يشغّل الهواء المضغوط هنا المشغّلات الهوائية بمعدل 0.2 m³/min وضغط 0.6 MPa. أخبرنا أين تشترط خطة سلامة الغذاء لديكم هواءً معالجًا، وسنؤكد مخطط الدائرة ونظام الترشيح عند إعداد عرض السعر. |
تقع المبادئ العامة لنظافة الأغذية في الدستور الغذائي ضمن مسؤوليتكم، لا مسؤوليتنا — فهي موجّهة إلى مشغّلي الأعمال الغذائية، ولا تستطيع آلة وحدها استيفاءها. أما EN 1672-2 وISO 12100 فيتعلقان بتصميم الآلة، ويجيب كل منهما عن سؤال مختلف: الأول يحمي الغذاء، والثاني يحمي مشغّل الآلة.
من عيّنتك إلى خط إنتاج يعمل
- 01 أرسل المنتج — يرجى إرسال عيّنة من اللفافة أو صور واضحة لها، مع الإنتاج المستهدف ومواصفات التغذية الكهربائية لديكم.
- 02 التحقق من الجدوى — نؤكد أي المسارات الثلاثة يناسب المنتج، ونتحقق مجددًا من معدل الإنتاج وفق منتجك نفسه بدلًا من رقم الكتالوج.
- 03 الفاتورة المبدئية وتحديد المواصفات — نثبّت عدد القوالب ومناطق التسخين والتجهيز الكهربائي وطول القطع كتابةً.
- 04 الدفعة المقدّمة والتصنيع — يبدأ التصنيع بعد دفع 30%؛ وتستغرق العملية 25–40 يوم عمل.
- 05 اختبار ما قبل الشحن — نشغّل الآلة في مصنعنا ونطلعك على صور أو جولة مباشرة بالفيديو. وإذا لم تحقق معدل الإنتاج الذي أكدناه وفق منتجك، فعلينا تصحيح ذلك قبل شحنها.
- 06 سداد الرصيد والتعبئة في صندوق والشحن — بعد استلام الرصيد، تُعبّأ الآلة في صندوق مناسب للتصدير، ويُشحن معها دليل التشغيل وفيديو التشغيل.
كيفية تحديد اختبار القبول
نتفق كتابةً على معيار القبول قبل اختبار ما قبل الشحن. فمعدل الإنتاج بلا حدود قياس محددة ليس التزامًا، بل رقمًا في كتيّب دعائي.
ما يُثبَّت كتابةً
لماذا يحدد النتيجة
أساس العد هو اللفائف المطابقة للمواصفات، لا دورات الآلة.
قد تعمل الآلة بمعدل الدورات المطلوب وتنتج مع ذلك قطعًا مرفوضة.
طول اللفافة ووزنها وشكل ورقة النوري.
لا معنى لعدد اللفائف في الساعة دون تحديد اللفافة المنتَجة.
حالة النوري ودفعة المواد المستخدمة في الاختبار.
تختلف رطوبة الأوراق ودرجتها من محصول إلى آخر، مما يغيّر سلوكها أثناء اللفّ.
مدة التشغيل التي تُحتسب نطاق قياس واحدًا.
يبدو أداء أي خط جيدًا لمدة 90 ثانية.
الحد المسموح للعيوب، من تمزّق وعدم اكتمال التغطية وانحراف الطول.
بدونه، تصبح عبارتا “لقد عملت الآلة” و”لقد عملت الآلة بمستوى مقبول” متكافئتين.
كيفية احتساب التوقفات المخططة وغير المخططة.
وهذا يحدد ما إذا كان وقت التحويل بين المنتجات يُحتسب ضمن معدل الإنتاج.
الآلات التي تغذّي النوري ضمن خط الإنتاج
مسار الإنتاج ضمن الخط: تلتقي العجينة السائلة وورقة النوري في محطة ما قبل التشكيل.
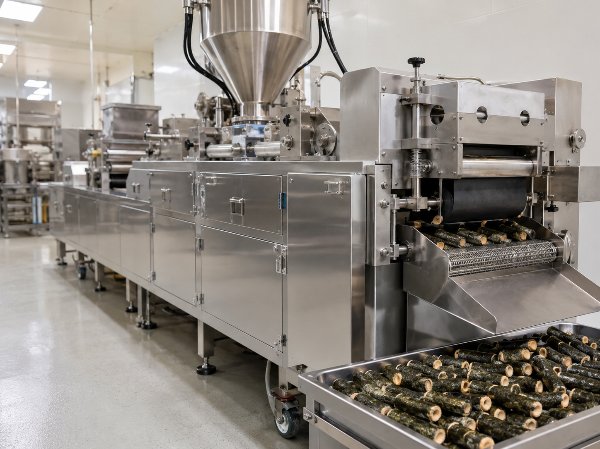
- آلة تشكيل لفائف الأعشاب البحرية المخصصة، بإنتاج يبلغ نحو 500 لفافة في الساعة.
- آلة تصنيع لفائف الفينيكس الدوّارة، بإنتاج يبلغ 720–780 قطعة في الساعة.
تُصنّع UD Company آلات تصنيع لفائف البيض المقرمشة ولفائف العنقاء منذ 2003، انطلاقًا من قاعدتي إنتاج، إحداهما في غوانغتشو والأخرى في منطقة شينيي للتنمية عالية التقنية، جيانغشي. ويمتد هذا التاريخ عبر سنوات طويلة من تطوير هذه العائلة من الآلات، إذ تُطوَّر سلسلة لفائف البيض المقرمشة ولفائف العنقاء داخليًا بدلًا من شرائها وإعادة وضع العلامة التجارية عليها. وفيما يتعلق بنطاق العملية، يضع تصنيف USPTO تشكيل منتجات الويفر المخبوزة ضمن A21C 15/02؛ وتُعد تغذية النوري لدينا تهيئة المحطة التي نحددها ضمن هذه العملية.
هل ترغب في مشاهدة إحدى هذه الآلات أثناء تشغيلها قبل اتخاذ قرارك؟ يرجى طلب جولة مصوّرة للآلة وهي تعمل في مصنعنا ←وجهة نظرنا الهندسية
ننشر تسلسل إضافة طبقة النوري وجميع بيانات لوحة المواصفات، لأن المهندس يستطيع مطابقتها مع خط إنتاجه. لا يستطيع أحد التحقق من ادعائنا بشأن الجودة؛ لكن يمكن لأي شخص التحقق من توفر مصدر كهرباء 380 V بثلاثة أطوار وأربعة أسلاك، وهواء مضغوط بمعدل 0.2 m³/min، في الموقع الذي يخطط لوضع الآلة فيه. نفضّل أن تُفحص مواصفاتنا بدلًا من قبولها على الثقة.
مصفوفة اختيار المعدات واستبعاد الخيارات غير المناسبة
متى لا يكون خط الإنتاج هذا الخيار المناسب
4 من أصل 10 نتائج بحث عن «آلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية» هي وصفات، ومعظم الآلات التي تظهر عند البحث عن «آلة تصنيع لفائف البيض المقرمشة» تصنع منتجًا مختلفًا تمامًا. الخطأ هو الشراء بناءً على الاسم بدلًا من آلية العمل. إليك ما ينبغي البحث عنه عندما لا يكون هذا الخط مناسبًا.
| [01] |
أنت تصنع اللفائف المحشوّة والمقلية التي تُقدّم في المطاعم الصينية. |
يتكوّن هذا المنتج من خضراوات ولحم داخل غلاف من العجين المفرود، يُطوى ثم يُقلى في الزيت الغزير. وعلى خلاف هذا الخط، تحتاج الآلة التي تصنعه إلى آلة لفرد العجين وقلاية. تصف براءة الاختراع الأمريكية 3,450,067، الممنوحة في 1969، تلك الآلة تحديدًا، ولا تشترك في آلية التشكيل مع خط الويفر المخبوز. |
البديل: آلة لتصنيع لفائف الربيع مزوّدة بقسم لفرد العجين والحشو والقلي. |
| [02] |
أنت تصنع السوشي أو لفائف الأرز. |
لفّ الأرز مع النوري فئة مستقلة من الآلات. هذا الخط يخبز العجينة السائلة ولا يتعامل مع الأرز المطبوخ، لذا فإن شراءه لإنتاج لفائف الأرز قرار غير مناسب. |
البديل: آلة لتشكيل لفائف السوشي. |
| [03] |
تريد إنتاج أصابع ويفر محشوّة بالكريمة. |
هذه ليست آلة آلية لتصنيع أصابع الويفر. تُحقن الحشوة في قلب أصابع الويفر بعد الخَبز، بينما يضيف هذا الخط طبقة من النوري بدلًا من حقن الحشوة، لذا لا يمكن استخدام إحداهما مكان الأخرى. |
البديل: آلة لتصنيع أصابع الويفر مزوّدة بوحدة لحقن الحشوة في قلبها. |
| [04] |
تعتمد وصفتك على عجينة الأرز السائلة وتحتاج إلى ضمان معدل الإنتاج المذكور في عرض السعر. |
لا تعمل العجينة السائلة وعجينة الأرز السائلة بالسرعة نفسها. عجينة الويفر السائلة قابلة للصب وتبلغ نسبة الماء فيها نحو 52–60%، وتغيير هذه النسبة يغيّر نتيجة الخَبز. ولا يغني تحديد معدل الإنتاج باستخدام عجينة الويفر السائلة عن قياسه باستخدام عجينة الأرز السائلة الخاصة بك. |
البديل: يرجى إرسال الوصفة إلينا. نعيد تأكيد معدل الإنتاج باستخدام منتجك قبل إدراجه في معيار القبول. |
| [05] |
إمدادات النوري لديك غير مضمونة. |
بلغ إنتاج النوري في اليابان أدنى مستوى له منذ 51 عامًا خلال موسم حصاد 2022 عقب حدوث مدّ أحمر في بحر أرياكي، وخطّط كبار مصنّعي الأعشاب البحرية المعالجة لرفع الأسعار بنسبة تصل إلى 40%. لا تفيدك سرعة الآلة في مواجهة نقص المواد الخام؛ فهي تستهلك المخزون المحدود بوتيرة أسرع. |
البديل: أمّن أولًا توريد أوراق النوري والدرجة المطلوبة منها، ثم حدّد الطاقة الإنتاجية للخط وفق الكمية التي يمكنك تزويده بها. |
| [06] |
بقية خط الإنتاج لديك لا تستطيع استيعاب الإنتاج المستهدف. |
وضع آلة تشكيل أسرع قبل محطة تعبئة وتغليف أبطأ ينقل موضع الاختناق بدلًا من إزالته، ويبدّد الزيادة في الإنتاجية التي بدت الآلة قادرة على تحقيقها. |
البديل: حدّد الطاقة الإنتاجية للآلة وفق أبطأ مرحلة من المراحل اللاحقة، لا وفق أفضل سيناريو ممكن. |
أدوات الهندسة والتخطيط لآلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية
حاسبة إنتاج الوردية
احسب عدد اللفائف المتوقع إنتاجها في كل وردية. حسّن جداول الإنتاج وفق إعدادات آلتك المحددة.
أداة تقدير تكلفة الطاقة
قدّر استهلاك الكهرباء ونفقات الخدمات التشغيلية. توقّع بدقة تكاليف الطاقة التشغيلية لخط الإنتاج.
أداة تخطيط المساحة الأرضية ومسافات الخلوص
طابق أبعاد الآلة مع مخطط توزيع المعدات في منشأتك. تأكّد من توفر مساحة كافية لحركة مشغّل الآلة والوصول إليها لأعمال الصيانة.
أداة مقارنة تكلفة العمالة اليدوية والأتمتة
قارن تكاليف الإنتاج اليدوي بتكاليف خطوط الإنتاج الآلية. احسب العائد المتوقع على الاستثمار وفترة استرداد التكلفة.
الأسئلة الشائعة عن آلة تصنيع لفائف البيض المقرمشة بالأعشاب البحرية
ما المنتج الذي تصنعه آلة لفائف البيض المقرمشة بالأعشاب البحرية تحديدًا؟
تصنع لفافة ويفر مخبوزة ومقرمشة تُضاف إليها طبقة من ورق النوري وتُقطع بطول محدد. يُخبز الويفر بين لوحَي خَبز مسخّنين ولا يُقلى، وتُضاف الأعشاب البحرية أثناء التشكيل بدلًا من لفّها حول المنتج بعد ذلك.
كيف تختلف هذه الآلة عن آلة لفائف الربيع أو آلة لفّ السوشي؟
تفرد آلة لفائف الربيع العجين، وتصبّ كمية من الحشوة عليه، ثم تطويه وترسله إلى القلاية. وتشكّل آلة لفّ السوشي الأرز المطبوخ على ورقة نوري. أما هذه الآلة فتضبط كمية العجينة السائلة المصروفة على لوح خَبز مسخّن، ثم تضيف طبقة من النوري إلى رقاقة الويفر المخبوزة؛ لذا لا يجمع الآلات الثلاث سوى كلمة «لفائف».
كيف تضع الآلة ورقة النوري على اللفافة؟
تضم محطة ما قبل التشكيل مصدرًا لعجينة سائلة ومصدرًا لأوراق النوري. توضع الورقة تحت مجموعة ما قبل التشكيل بالتزامن مع ضبط كمية العجينة السائلة المصروفة، ثم تُكمل 3 مراحل من اللفّ تغطيتها: لفّ من جانب واحد، ولفّ عكسي، ومرحلة كبس.
ما الطاقة الإنتاجية، وفي أي ظروف تتحقق؟
نحو 500 لفافة في الساعة في الطراز القياسي ذي 4 مناطق والمُدمج ضمن خط الإنتاج. يسري هذا الرقم عند طول ووزن محددين للّفافة ومقاس محدد لورقة النوري؛ وتُثبّت هذه المواصفات كتابةً قبل اختبار ما قبل الشحن، إلى جانب الحد المسموح للعيوب وطريقة احتساب فترات التوقف.
هل يستطيع الخط تشغيل وصفة تعتمد على عجينة الأرز السائلة، إلى جانب عجينة الويفر السائلة؟
تضبط محطة ما قبل التشكيل كمية عجينة الأرز السائلة أو عجينة الويفر السائلة المصروفة. ويختلف معدل الإنتاج بينهما، لذا نعيد تأكيده باستخدام وصفتك قبل إدراجه في معيار القبول، لا بعد وصول الآلة.
ما أطوال اللفائف ونكهاتها التي تستطيع الآلة إنتاجها؟
يُضبط طول القطع على وحدة التقطيع الطولي وفق المقاس الذي تحدده. وتنتج آلات لفائف البيض المقرمشة ضمن هذه المجموعة دفعات بعجائن سائلة سادة وبالسمسم والبصل الأخضر، بينما تتيح آلة تصنيع لفائف الفينيكس الدوّارة إضافة حشوات حبيبية ومسحوقة.
ما مصدر الكهرباء والمساحة الأرضية اللذان تحتاج إليهما الآلة؟
تحتاج الآلة المدمجة ضمن خط الإنتاج إلى مصدر كهرباء 380 V ±10% بثلاثة أطوار وأربعة أسلاك، بقدرة موصولة تبلغ نحو 11.1 kW، وإلى هواء مضغوط بمعدل 0.2 m³/min وضغط 0.6 MPa أو أعلى. وأبعادها الخارجية 2,120–2,200 × 1,450 × 1,560 mm، بالإضافة إلى مسافة الخلوص التي تحتاج إليها للصيانة من جهة الوصول إلى ألواح الخَبز.
يعمل مصنعي بجهد 480 V وتردد 60 Hz، فهل يمثّل ذلك مشكلة؟
يرجى إرسال بيانات الجهد والتردد ومعيار القابس لديكم مع الاستفسار، لتُجهّز توصيلات الآلة بما يناسب مصدر الكهرباء المحلي. المشترون الذين يتجاوزون هذه الخطوة لا يكتشفون المشكلة إلا بعد وصول صندوق الشحن، وتكلفة تعديل معدات التوصيل والتحكم بعد الوصول أعلى بكثير من تحديد متطلباتها مسبقًا.
كم يستغرق التحويل بين المنتجات والتنظيف بعد التبريد؟
تحدّد سهولة الوصول إلى ألواح الخَبز الوقت اللازم لكليهما. وعند إعداد عرض السعر، نراجع تسلسل التفكيك والفحص وفق إجراء التنظيف لديكم، لأن الوقت يعتمد على معيار التنظيف والتطهير لديكم، وليس على الآلة وحدها.
ما الأجزاء المعرّضة للتآكل، وكيف تُورّد قطع الغيار؟
القوالب وأسطح ألواح الخَبز وسكاكين التقطيع الطولي هي الأجزاء المعرّضة للتآكل. تُشحن هذه الأجزاء إلى أنحاء العالم، وتُحتسب بسعر التكلفة بعد انتهاء فترة الضمان البالغة 12 شهرًا.
ما الضمان ودعم ما بعد البيع المقدّمان مع الآلة؟
يبدأ ضمان لمدة 12 شهرًا من تاريخ التركيب، ويغطي عيوب المواد والتصنيع. ويُرفق بالآلة دليل التشغيل وفيديو للتركيب والتشغيل، ويشمل العرض تدريب مشغّل الآلة على إعدادات درجة الحرارة والتوقيت؛ أما تشغيل الآلة في الموقع فيُقدَّم له عرض سعر منفصل.
ما المهلة اللازمة للتسليم، وما شروط الدفع؟
تُشحن الآلة المجهّزة وفق المواصفات المطلوبة خلال 25–40 يوم عمل بعد تأكيد وصول الدفعة المقدّمة. ويكون الدفع بتحويل مصرفي، مع سداد دفعة مقدّمة بنسبة 30% عند الطلب والرصيد البالغ 70% قبل الشحن، ونقبل طلب آلة واحدة من دون حد أدنى لكمية الطلب.