Hubungi Perusahaan UDTECH

LINI YT-30
ISO
Lini Produksi Sachima
Lini Produksi Sachima — Lini ShaQima Otomatis 1.000 kg/h
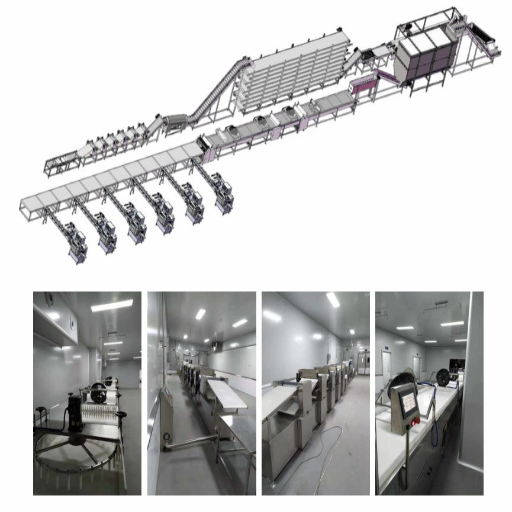
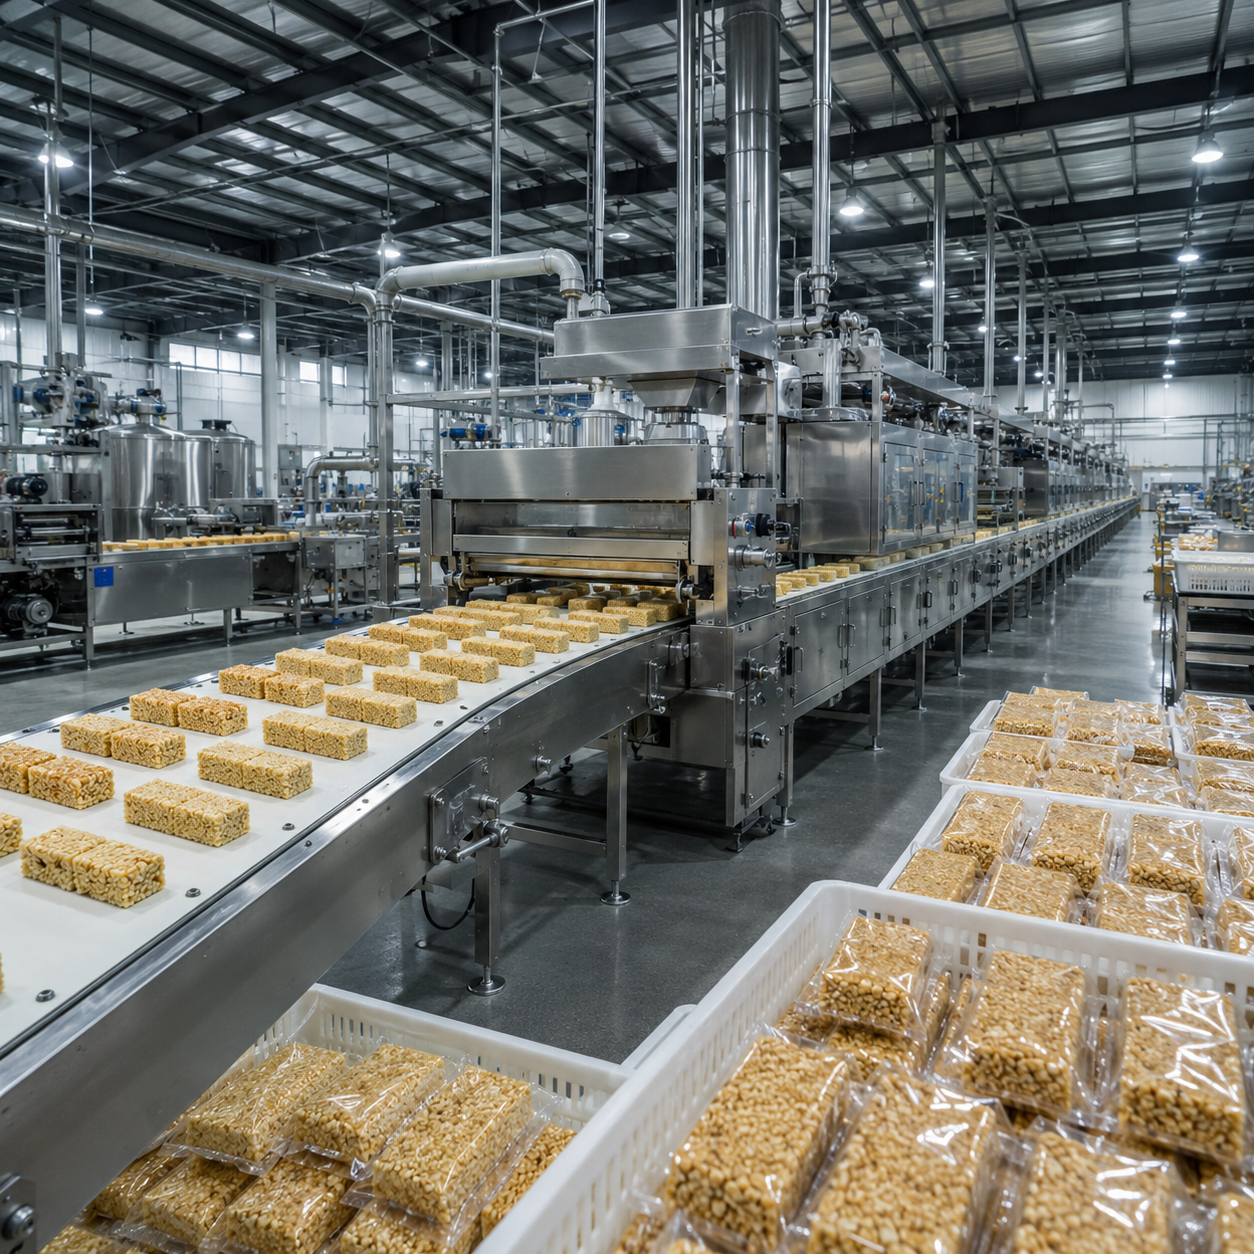
Lini produksi sachima YT-30 adalah rangkaian kontinu dengan panjang tercantum 70 m dan tinggi 3,5 m, sehingga kesesuaian tata letak lantai harus diperiksa sejak awal keputusan pembelian. Urutannya mencakup pemotongan adonan, pengepresan dan pembentukan, pengembangan otomatis sekunder, penggorengan, penyimpanan penyangga, persiapan gula, pencampuran gula, lalu pembentukan dan pemotongan.
Minta penawaran harga YT-30
Berikan formulasi target dan tingkat produk baik, utilitas di lokasi tujuan, serta tata letak lantai berskala untuk ditinjau oleh tim teknik.
Penawaran ditinjau teknisi dalam 24 jam
Output terukur 1.000 kg/h
Delapan stasiun proses yang terhubung
FOB, EXW, atau CIF
Input Terukur dan Kesesuaian Pabrik YT-30
Lini produksi sachima adalah sistem pengolahan pangan yang saling terhubung, mengubah adonan yang telah disiapkan menjadi potongan goreng, mencampurnya dengan sirup gula matang, membentuk massa tersebut, lalu memotongnya menjadi produk siap jual. Brosur YT-30 mencantumkan kapasitas terukur 1.000 kg/h; nilai penerimaan khusus pembeli tetap harus diukur dengan formulasi dan titik pengukuran yang disepakati.
Beban Shift Berdasarkan Input Terukur YT-30 per 1.000 kg/h
1.000 kg/h
Kapasitas terukur; dasar uji pabrik harus menetapkan output yang diukur
70 × 1,3 × 3,5 m
Selubung peralatan tercantum sebelum ruang servis khusus lokasi
88 kW
Daya listrik tercantum
30 m³/h pada 4 kPa
Kebutuhan gas alam tercantum
0,2 m³/min
Udara bertekanan minimal 0,6 MPa
Delapan stasiun proses
Dari pemotongan adonan hingga pembentukan dan pemotongan akhir
Rangkaian Sachima Delapan Stasiun
Rangkaian terhubung ini menjaga persiapan adonan, pengembangan, pengendalian penggorengan, dan pengikatan gula dalam satu alur proses. Setiap serah terima memerlukan variabel formulasi tertulis dan observasi penerimaan, karena penggoreng cepat tidak dapat mengimbangi adonan yang kurang mengembang atau tahap sirup yang tidak stabil.
01
Pemotongan adonan
Adonan yang telah disiapkan masuk ke rangkaian kontinu melalui pengumpanan terkendali. Campuran tepung, suhu adonan, dan titik akhir pencampuran dicatat dalam berkas formulasi pembeli.
02
Pengepresan dan pembentukan
Rol mengubah adonan menjadi lembaran yang konsisten sebelum dibentuk menjadi strip. Ketebalan lembaran dan geometri pemotongan menjadi nilai pengaturan yang dapat diukur.
03
Pengembangan otomatis sekunder
Tahap pengembangan kedua yang terdokumentasi memberi waktu bagi jaringan gluten untuk rileks sebelum penggorengan. “Apakah tahap pengembangan dapat dihilangkan?” menjadi pertanyaan uji coba dengan hasil pengembangan dan tekstur yang harus diukur, bukan asumsi.
04
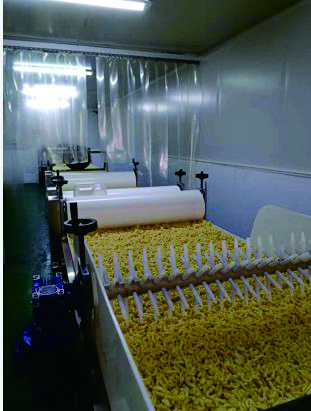
Penggorengan kontinu
Waktu penggorengan, suhu minyak, dan pembuangan remah membentuk warna, pengembangan, dan penyerapan minyak. Rentang operasi ditetapkan selama uji coba formulasi, bukan disalin dari produk lain.
05
Penyimpanan penyangga
Penyangga terkendali memisahkan tahap termal dari pencampuran gula. Ini membantu tim mengamati keseimbangan aliran, bukan menyembunyikan gangguan di tahap hilir.
06
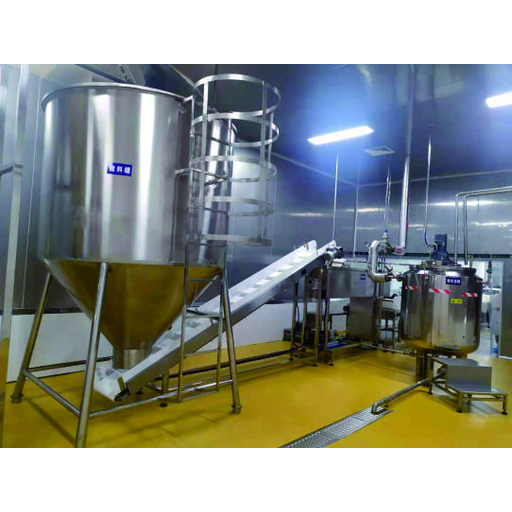
Perebusan gula
Tahap sirup menyiapkan fase pengikat untuk potongan goreng. Padatan, titik akhir suhu, dan waktu penahanan memerlukan lembar kendali khusus formulasi.
07
Pencampuran gula
Mixer mendistribusikan campuran gula ke seluruh bahan goreng sebelum pembentukan. Urutan penambahan, beban inklusi, dan waktu pencampuran memengaruhi distribusi dan kerusakan.
08
Pembentukan dan pemotongan
Pengepres menetapkan ketebalan yang disetujui sebelum massa terikat dipotong sesuai ukuran; potongan kemudian didinginkan sebelum pengemasan. Pengemasan dimulai setelah batas inti delapan stasiun ini, kecuali dicantumkan terpisah dalam penawaran.
Konteks proses yang dipublikasikan: CN105472988A mendokumentasikan contoh pengembangan dan penggorengan untuk sachima. Ini adalah paten proses pihak ketiga, bukan klaim paten UD.
Titik perbandingan yang dipublikasikan
Rentang yang dilaporkan
Batas bukti
Pengembangan sekunder
27–35 °C selama 1–5 jam
Contoh paten proses pihak ketiga
Pembentukan lembaran sebelum pemotongan
3–5 mm
Pelaporan perdagangan sachima yang dipublikasikan
Penggorengan
160–190 °C selama 50–120 detik
Contoh paten ditambah perbandingan yang dilaporkan dalam perdagangan
Titik akhir sirup
105–115 °C
Contoh paten proses pihak ketiga
Batas mutu minyak ditinjau lintas yurisdiksi
Sebagian besar 10–16% senyawa polar total; tinjauan tersebut mengutip lebih dari 25% sebagai tidak layak pakai berdasarkan sumber sekunder
Tinjauan sejawat, bukan batas universal bagi pembeli
Angka-angka ini adalah rentang perbandingan, bukan setelan bawaan YT-30; uji coba formulasi pembeli dan aturan mutu minyak setempat menentukan catatan operasi yang diterima.
Format Sachima dan Variabel Formulasi
Sachima, ShaQima, dan Saqima adalah ejaan bahasa Inggris untuk keluarga produk yang sama, bukan tiga kategori lini terpisah. Karena itu, halaman YT-30 memperlakukan geometri potongan, sistem sirup, dan inklusi sebagai variabel formulasi dalam satu lingkup pengolahan sachima.
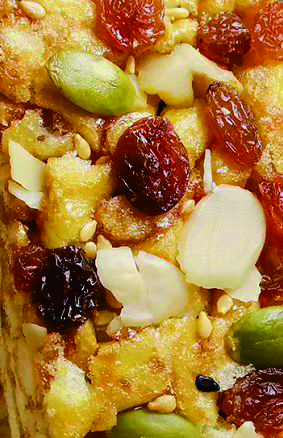
Gambar brosur yang diberikan klien: batang sachima jadi dengan inklusi yang terlihat.
Ringkasan formulasi untuk uji coba yang bermanfaat
- Formulasi tepung dan telur
- Titik akhir pencampuran adonan dan kondisi pengembangan
- Ketebalan lembaran, lebar strip, dan panjang potongan
- Media penggoreng dan batas mutu pembeli
- Formulasi sirup dan titik akhir padatan
- Beban inklusi kacang, biji, atau buah kering
- Dimensi dan massa potongan target
- Definisi produk yang diterima dan ditolak
Geometri batang klasik
Potongan adonan goreng diikat dengan sirup, dipadatkan, lalu dipotong menjadi batang atau blok. Penawaran mencatat panjang, lebar, ketebalan, dan massa target.
Formulasi dengan inklusi
Kacang, biji, atau buah kering mengubah beban pencampuran, distribusi, dan perilaku pemotongan. Uji pabrik menggunakan spesifikasi inklusi yang disetujui pembeli.
Target tekstur
Renyah, empuk, dan kohesif diterjemahkan menjadi aturan penerimaan yang dapat diamati, seperti kerusakan, keutuhan potongan, pita warna, dan tingkat produk baik yang terukur. Uji coba menggunakan aturan ini untuk menghasilkan target tekstur yang diterima.
Contoh proses sachima yang dipublikasikan mendukung perlakuan geometri, kondisi pengembangan, dan pengikatan sirup sebagai variabel formulasi. Setelan YT-30 aktual tetap memerlukan formulasi uji coba pembeli.
Sistem Gula dan Pengendalian Tekstur
Tidak ada satu mesin pembuat yang mengendalikan tekstur; tekstur tercipta di seluruh lini. Kondisi pengembangan, geometri lembaran, rentang penggorengan, kondisi minyak, titik akhir sirup, distribusi pencampuran, dan tekanan pembentukan saling berinteraksi sebelum pemotong menghasilkan produk jadi.
 Lini Presisi
| Titik kendali | Yang dicatat dalam uji coba | Output yang diamati |
|---|---|---|
| Adonan dan pengembangan | Formulasi, suhu adonan, durasi istirahat, dan kondisi pengembangan | Pengembangan, keutuhan strip, dan penanganan |
| Pembentukan lembaran dan pemotongan | Ketebalan lembaran, dimensi strip, dan setelan pengumpanan | Penggorengan seragam dan geometri batang akhir |
| Penggorengan | Suhu minyak, waktu tinggal, penambahan minyak, dan rutinitas pengendalian remah | Warna, pengembangan, penyerapan minyak, dan tekstur renyah |
| Persiapan sirup | Formulasi, titik akhir padatan, suhu, dan kondisi penahanan | Kekuatan pengikatan, kelengketan, dan perilaku kristalisasi |
| Pencampuran | Rasio sirup, urutan penambahan, waktu mixer, dan beban inklusi | Distribusi pelapisan dan kerusakan |
| Pembentukan dan pemotongan | Setelan kompresi, ketebalan target, jarak pisau, dan kondisi pendinginan | Massa potongan, kualitas tepi, dan kesiapan pengemasan |
Spesifikasi YT-30
Tabel ini membawa fakta yang tercantum dalam brosur ke format penerimaan. Berdasarkan 21 CFR 117.40(a)(4), permukaan yang bersentuhan dengan pangan harus tahan korosi serta mampu menahan lingkungan dan senyawa pembersih yang ditujukan. Karena itu, mutu baja tahan karat yang bersentuhan dengan pangan, kondisi permukaan, merek kendali, dan antarmuka utilitas tujuan harus ditetapkan dalam penawaran tertulis terhadap formulasi dan bahan kimia sanitasi.
| Spesifikasi | Dasar YT-30 | Catatan penerimaan |
|---|---|---|
| Model lini | Lini produksi ShaQima YT-30 | Model dan daftar stasiun yang disertakan ditulis dalam penawaran |
| Kapasitas terukur | 1.000 kg/h | Nilai terukur yang terkait dengan formulasi, durasi uji, dan titik pengukuran yang disetujui |
| Dimensi tercantum | 70.000 x 1.300 x 3.500 mm (229,7 × 4,3 × 11,5 ft) | Hanya selubung peralatan; ruang yang dapat dibersihkan dan ruang servis di sekitarnya ditentukan oleh lokasi |
| Daya tercantum | 88 kW | Tegangan, fase, dan frekuensi tujuan dikonfirmasi secara tertulis |
| Tekanan gas alam | 4 kPa | Pembeli mengonfirmasi ketersediaan gas, persyaratan rangkaian lokal, dan ventilasi |
| Konsumsi gas alam | 30 m³/h | Input terukur, bukan jaminan biaya atau efisiensi |
| Konsumsi udara bertekanan | 0,2 m³/min | Pembeli mengonfirmasi mutu udara yang telah diolah dan titik sambungan |
| Tekanan udara bertekanan | ≥0,6 MPa | Tekanan tersedia diverifikasi di antarmuka lini |
| Proses inti | 8 stasiun terhubung | Pengemasan dan persiapan adonan hulu hanya disertakan jika disebutkan dalam penawaran |
Uji Jalan Pabrik dan Pemasok Komponen yang Dibeli
“Apakah penerimaan berarti Factory Acceptance Test atau Site Acceptance Test?” harus dijawab sebelum suatu pencapaian pembayaran dikaitkan dengan hasil. Uji jalan di pabrik mencatat kinerja dalam kondisi lokasi pemasok yang disepakati; ini bukan pengganti penerimaan lini yang terpasang dalam kondisi lokasi pembeli.
Tetapkan formulasi uji.
Catat setiap bahan baku, sistem sirup, inklusi, dan geometri target.Tentukan output yang diukur.
Nyatakan apakah angka tersebut adalah potongan strip goreng, massa terbentuk, atau potongan jadi yang diterima.Tentukan rentang waktu yang diukur.
Catat penghentian terencana, bahan saat start-up, produk ditolak, dan produk diterima.Jalankan sebelum dipeti.
Uji jalan beban penuh diselesaikan dan video beserta catatan tertulis dikirim untuk persetujuan. Uji jalan menggunakan formulasi, rentang waktu, dan titik pengukuran yang disepakati.Tutup daftar pekerjaan tersisa.
Item terbuka, penanggung jawab, tindakan korektif, dan bukti penyelesaian tetap terlampir pada catatan.Ulangi di lokasi.
Penerimaan di lokasi memeriksa utilitas terpasang, antarmuka, dan kondisi operasi pembeli setelah pengiriman.Komponen yang dibeli
“Dapatkah saya mencari sumber lain untuk komponen yang dibeli?” dijawab dalam penawaran. Motor, inverter, PLC, dan komponen layar sentuh dicantumkan berdasarkan merek dan nomor suku cadang agar pembeli dapat memeriksa ketersediaannya.
Tanggung jawab pengendalian energi
Pembeli, sebagai pemberi kerja, bertanggung jawab atas program lockout/tagout tertulis, pelatihan, dan inspeksi berkala berdasarkan 29 CFR 1910.147. Tinjauan desain harus memetakan titik isolasi listrik, pneumatik, termal, dan mekanis agar spesifikasi peralatan yang disetujui dapat mendukung prosedur lokasi tersebut.
×
![Tampilan diperbesar]()
Kapan Lini Sachima Kontinu Menjadi Pilihan yang Keliru
Lini kontinu bernilai ketika formulasi stabil, volume berkelanjutan, dan aturan penerimaan yang dapat diulang membenarkan rangkaian terhubung. Lini ini menjadi pilihan keliru ketika pabrik tidak mampu menyediakan jejak ruang atau ketika pengembangan produk masih berubah lebih cepat daripada proses dapat ditetapkan.
| Situasi | Mengapa ini merugikan pembeli | Langkah berikut yang lebih baik |
|---|---|---|
| Tidak tersedia selubung peralatan lurus 70 m | Jejak ruang brosur tidak sesuai sebelum ruang servis, sanitasi, dan evakuasi ditambahkan; 21 CFR 117.40(a)(3) juga mengharuskan ruang di sekitarnya memungkinkan pembersihan dan perawatan. | Kirim tata letak lantai berskala untuk studi tata letak yang direkayasa sebelum meminta harga final. |
| Bets sangat kecil atau tidak berkelanjutan | Rangkaian kontinu yang terhubung menambah pekerjaan pembersihan, pemanasan awal, dan pergantian produk yang mungkin mendominasi proses singkat. | Evaluasi mesin individual atau alur bets semiautomatis terlebih dahulu. |
| Formulasi masih berubah setiap kali produksi | Kondisi pengembangan, penggorengan, sirup, dan pembentukan tidak dapat diterima terhadap target yang terus berubah. | Selesaikan uji coba skala laboratorium atau percontohan dan tetapkan formulasi komersial sebelum penerimaan lini. |
| Tidak ada jalur gas, pembuangan, atau drainase yang sesuai | Beban gas yang tercantum dan kebutuhan sanitasi pengolahan pangan tidak dapat diselesaikan oleh mesin saja. | Selesaikan tinjauan utilitas fasilitas dan kode sebelum persetujuan desain. |
| Pengemasan harus menjadi bagian dari satu laju yang dijamin | Inti delapan stasiun dalam brosur berakhir pada pembentukan dan pemotongan. | Cantumkan peralatan pengemasan, akumulasi, dan laju tahap hilir yang diterima sebagai batas penawaran terpisah. |
Alat Evaluasi Lini Produksi Sachima
Alat Evaluasi
Catatan Throughput FAT Sachima
Ubah satu sampel uji penerimaan pabrik yang diukur waktunya menjadi laju produk baik terukur. Angka brosur 1.000 kg/h tetap merupakan kapasitas terukur sampai formulasi, titik pengukuran, durasi uji, dan aturan penolakan ditulis dalam protokol penerimaan.
Alat Evaluasi
Pemeriksa Selubung Tata Letak YT-30
Bandingkan persegi panjang dalam ruangan yang jelas dengan selubung mesin YT-30 yang tercantum dalam brosur, yaitu 70 m × 1,3 m × 3,5 m. Lulus berarti hanya selubung peralatan yang sesuai; ini tidak mencakup lorong servis, penyangga struktural, pembuangan, drainase, skid utilitas, atau jarak bebas legal.
Alat Evaluasi
Kalkulator Beban Shift Berdasarkan Input Terukur YT-30
Konversikan input YT-30 terukur dari brosur menjadi total beban shift berdasarkan input terukur. Perhitungan menggunakan daya listrik 88 kW, gas alam 30 m³/h pada 4 kPa, dan udara bertekanan 0,2 m³/min; perhitungan ini tidak memperkirakan efisiensi, harga utilitas, atau waktu balik modal.
Pertanyaan yang Sering Diajukan
NODE // SIAP
Mulailah dari produk diterima per jam, formulasi dan beban inklusi, geometri potongan, jejak garis lurus yang tersedia, listrik, gas, udara, pembuangan, dan batas pengemasan. Kemudian bandingkan pemasok menggunakan daftar stasiun tertulis dan uji penerimaan pabrik yang terikat formulasi, bukan klaim kapasitas semata.
Brosur menjelaskan rangkaian otomatis terhubung yang mencakup delapan stasiun dari pemotongan adonan hingga pembentukan dan pemotongan. Persiapan adonan hulu, pengemasan hilir, dan sistem lokasi hanya termasuk dalam penawaran jika disebutkan secara eksplisit.
Ini adalah kapasitas terukur yang tercantum dalam brosur, bukan jaminan produk baik tanpa syarat. Protokol penerimaan harus mengidentifikasi kondisi produk yang ditimbang, formulasi, rentang waktu, penghentian terencana, produk ditolak, dan titik pengukuran. Gunakan sebagai data pembanding, bukan janji output yang tidak bergantung pada formulasi.
Brosur mencantumkan 88 kW, gas alam pada 4 kPa dan 30 m³/h, serta udara bertekanan 0,2 m³/min dan minimal 0,6 MPa. Tegangan, fase, frekuensi tujuan, mutu udara yang diolah, ventilasi, dan detail sambungan dikonfirmasi selama tinjauan desain.
Selubung peralatan yang tercantum adalah 70.000 × 1.300 × 3.500 mm. Tata letak pabrik akhir harus menambahkan ruang sekitar yang dapat dibersihkan, akses perawatan, utilitas, drainase, pembuangan, aliran material, dan jarak bebas keselamatan setempat.
Foto produk jadi yang diberikan menunjukkan sachima dengan inklusi. Jenis, ukuran, dan beban inklusi aktual pembeli tetap memerlukan uji pencampuran dan pemotongan sebelum menjadi formulasi produksi yang diterima.
Lini ini bukan pilihan awal yang baik untuk bets kecil yang terputus-putus, formulasi komersial yang tidak stabil, atau fasilitas tanpa jejak garis lurus dan utilitas yang diperlukan. Dalam kasus tersebut, mesin individual atau alur bets semiautomatis mungkin menjadi studi teknik yang lebih baik.
Uji jalan pabrik beban penuh diselesaikan sebelum dipeti, dengan video dan catatan uji tertulis dikirim untuk persetujuan. Formulasi, dasar pengukuran, dan kriteria penyelesaian harus disepakati sebelum uji agar catatan tersebut bermakna.
Motor, inverter, PLC, dan komponen layar sentuh diidentifikasi berdasarkan merek dan nomor suku cadang dalam penawaran. Ini memungkinkan pembeli memeriksa ketersediaan dan mencari sumber lain untuk suku cadang yang disebutkan tanpa bergantung pada penggantian yang tidak tercantum.
Penawaran yang ditinjau teknisi dikirim dalam 24 jam pada hari kerja. Produksi dijadwalkan selama 60–90 hari kerja; pembayaran adalah uang muka 30% T/T dan 70% sebelum pengiriman, dengan EXW, FOB, dan CIF tersedia serta FOB sebagai ketentuan standar.
Catat formulasi yang disetujui, kondisi produk yang ditimbang, durasi uji, penghentian terencana, output yang diterima dan ditolak, utilitas, setelan, daftar komponen, item pekerjaan tersisa yang terbuka, dan pemberi persetujuan yang disebutkan. Pisahkan hasil penerimaan lokasi dari uji pabrik di lokasi pemasok.