تواصل مع شركة UDTECH

خط YT-30
ISO
خط إنتاج الساشيما
خط إنتاج الساشيما — خط ShaQima آلي بقدرة 1,000 kg/h
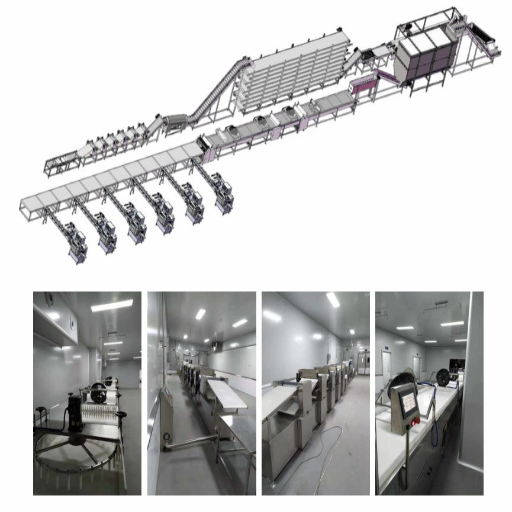
خط إنتاج الساشيما YT-30 هو خط متواصل بطول مُدرج يبلغ 70 m وارتفاع 3.5 m، لذا ينبغي التحقق مبكرًا من ملاءمة مخطط الأرضية أثناء قرار الشراء. ويشمل تسلسله تقطيع العجين، والكبس والتشكيل، والتخمير الثانوي الآلي، والقلي، والتخزين العازل، وتحضير السكر، وخلط السكر، ثم التشكيل والتقطيع.
طلب عرض سعر لـ YT-30
قدّم وصفتك المستهدفة ومعدل المنتج المطابق، ومرافق موقع الوجهة، ومخطط الأرضية المقاس للمراجعة الهندسية.
عرض سعر راجعَه مهندس خلال 24 ساعة
إنتاج اسمي 1,000 kg/h
ثماني محطات معالجة مترابطة
FOB أو EXW أو CIF
المدخلات الاسمية وملاءمة المصنع لـ YT-30
خط إنتاج الساشيما هو نظام مترابط لمعالجة الأغذية يحوّل العجين المُحضّر إلى شرائط مقلية، ويمزجها مع شراب سكر مطهو، ويشكّل الكتلة ويقطعها إلى قطع قابلة للبيع. ويُدرج كتيّب YT-30 طاقة إنتاجية اسمية قدرها 1,000 kg/h؛ لكن يجب قياس قيمة القبول الخاصة بالمشتري باستخدام وصفة متفق عليها ونقطة قياس متفق عليها.
حمل الوردية للإدخال المقنن لطراز YT-30 لكل 1,000 كجم/ساعة
1,000 kg/h
الطاقة الإنتاجية الاسمية؛ يجب أن يحدد أساس اختبار المصنع الناتج المقاس
70 × 1.3 × 3.5 m
غلاف المعدات المُدرج قبل إضافة مساحة الخدمات الخاصة بالموقع
88 kW
القدرة الكهربائية المُدرجة
30 m³/h عند 4 kPa
احتياج الغاز الطبيعي المُدرج
0.2 m³/min
هواء مضغوط عند ضغط لا يقل عن 0.6 MPa
ثماني محطات
من تقطيع العجين إلى التشكيل والتقطيع النهائيين
خط الساشيما المؤلف من ثماني محطات
يحافظ الخط المترابط على تحضير العجين، والتخمير، والتحكم في القلي، وربط السكر ضمن تدفق معالجة واحد. وتحتاج كل نقطة تسليم إلى متغير وصفة مكتوب وملاحظة قبول، لأن القلاية السريعة لا تستطيع تعويض عجين غير مخمّر بما يكفي أو مرحلة شراب غير مستقرة.
01
تقطيع العجين
يدخل العجين المُحضّر إلى الخط المتواصل عبر تغذية مضبوطة. وتبقى خلطة الدقيق، ودرجة حرارة العجين، ونقطة نهاية الخلط ضمن ملف وصفة المشتري.
02
الكبس والتشكيل
تحوّل الأسطوانات العجين إلى صفائح متجانسة قبل تشكيل الشرائط. وتصبح سماكة الصفيحة وهندسة التقطيع قيمَي إعداد قابلة للقياس.
03
التخمير الثانوي الآلي
تمنح مرحلة التخمير الثانية الموثقة شبكة الغلوتين وقتًا للاسترخاء قبل القلي. ويصبح سؤال “هل يمكن حذف مرحلة التخمير؟” سؤال تجربة بنتيجة تمدد وقوام، وليس افتراضًا.
04
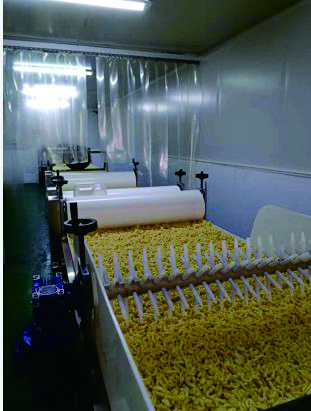
القلي المتواصل
يشكّل زمن القلي، ودرجة حرارة الزيت، وإزالة الفتات اللون والتمدد وامتصاص الزيت. وتُحدَّد نافذة التشغيل أثناء تجارب الوصفة، ولا تُنسخ من منتج آخر.
05
التخزين العازل
يفصل عازل مضبوط المرحلة الحرارية عن خلط السكر. ويساعد الفريق على ملاحظة توازن التدفق بدل إخفاء انقطاع في المرحلة اللاحقة.
06
غلي السكر
تُحضّر مرحلة الشراب طور الربط للشرائط المقلية. وتتطلب المواد الصلبة، ونقطة نهاية الحرارة، وزمن التثبيت ورقة تحكم خاصة بالوصفة.
07
خلط السكر
يوزّع الخلاط مزيج السكر على المادة المقلية قبل التشكيل. ويؤثر ترتيب الإضافة، وحمل المكونات، وزمن الخلط في التوزيع والتكسر.
08
التشكيل والتقطيع
يضبط المكبس السماكة المعتمدة قبل تقطيع الكتلة المرتبطة إلى المقاس؛ ثم تبرد القطع قبل التعبئة. وتبدأ التعبئة بعد هذا الحد الأساسي ذي المحطات الثماني، ما لم تُدرج بشكل منفصل في عرض السعر.
سياق العملية المنشور: توثّق CN105472988A أمثلة على التخمير والقلي للساشيما. وهي براءة عملية لطرف ثالث، وليست مطالبة ببراءة UD.
نقطة المقارنة المنشورة
النطاق المُبلّغ عنه
حدود الدليل
التخمير الثانوي
27–35 °C لمدة 1–5 ساعات
مثال من براءة عملية لطرف ثالث
فرد العجين إلى صفائح قبل التقطيع
3–5 mm
تقارير تجارية منشورة عن الساشيما
القلي
160–190 °C لمدة 50–120 ثانية
مثال البراءة بالإضافة إلى مقارنة مُبلّغ عنها تجاريًا
نقطة نهاية الشراب
105–115 °C
مثال من براءة عملية لطرف ثالث
حدود جودة الزيت المُراجعة عبر الولايات القضائية
غالبًا 10–16% من المركبات القطبية الكلية؛ وتذكر المراجعة أن تجاوز 25% يُعد غير صالح وفق مصدر ثانوي
مراجعة محكّمة، وليست حدًا عالميًا للمشتري
هذه الأرقام نوافذ مقارنة وليست نقاط ضبط افتراضية لـ YT-30؛ وتحدد تجربة وصفة المشتري وقاعدة جودة الزيت المحلية سجل التشغيل المقبول.
أشكال الساشيما ومتغيرات الوصفة
Sachima وShaQima وSaqima تهجئات إنجليزية للمنتج نفسه، وليست ثلاث فئات منفصلة للخط. لذلك تتعامل صفحة YT-30 مع هندسة القطعة، ونظام الشراب، والإضافات بوصفها متغيرات وصفة ضمن نطاق معالجة واحد للساشيما.
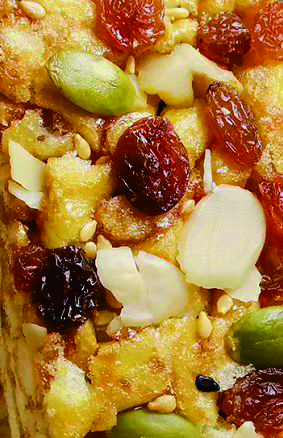
صورة كتيّب مقدمة من العميل: ألواح ساشيما نهائية مع إضافات ظاهرة.
موجز وصفة لتجربة مفيدة
- تركيبة الدقيق والبيض
- نقطة نهاية خلط العجين وظروف التخمير
- سماكة الصفيحة، وعرض الشريط، وطول القطع
- وسط القلي وحدود الجودة الخاصة بالمشتري
- تركيبة الشراب ونقطة نهاية المواد الصلبة
- حمل إضافات المكسرات أو البذور أو الفاكهة المجففة
- أبعاد القطعة المستهدفة وكتلتها
- تعريفات المنتج المقبول والمرفوض
هندسة القضيب الكلاسيكي
تُربط شرائط العجين المقلية بالشراب، وتُضغط وتُقطع إلى قضبان أو كتل. ويسجل عرض السعر الطول والعرض والسماكة والكتلة المستهدفة.
وصفات تحتوي على إضافات
تغيّر المكسرات أو البذور أو الفاكهة المجففة حمل الخلط، والتوزيع، وسلوك التقطيع. ويستخدم اختبار المصنع مواصفة الإضافات المعتمدة من المشتري.
أهداف القوام
تُحوَّل أوصاف مقرمش وطري ومتماسك إلى قواعد قبول قابلة للملاحظة، مثل التفتت، وسلامة القطعة، ونطاق اللون، ومعدل المنتج المطابق المقاس. وتستخدم التجربة هذه القواعد لإنتاج هدف قوام مقبول.
تدعم أمثلة عملية الساشيما المنشورة التعامل مع الهندسة، وظروف التخمير، وربط الشراب بوصفها متغيرات وصفة. ولا تزال إعدادات YT-30 الفعلية تتطلب وصفة تجربة المشتري.
نظام السكر النظام والتحكم في القوام
لا تتحكم آلة تصنيع واحدة في القوام؛ بل يتكوّن عبر الخط. وتتفاعل ظروف التخمير، وهندسة الصفيحة، ونافذة القلي، وحالة الزيت، ونقطة نهاية الشراب، وتوزيع الخلط، وضغط التشكيل قبل أن ينتج القاطع المنتج النهائي.
 الخط الدقيق
| نقطة التحكم | ما تسجله التجربة | الناتج المرصود |
|---|---|---|
| العجين والتخمير | التركيبة، ودرجة حرارة العجين، ومدة الراحة، وظروف التخمير | التمدد، وسلامة الشريط، وقابلية المناولة |
| فرد الصفائح والتقطيع | سماكة الصفيحة، وأبعاد الشريط، وإعداد التغذية | قلي متجانس وهندسة القضيب النهائية |
| القلي | روتين درجة حرارة الزيت، وزمن المكوث، والتعبئة التكميلية، والتحكم في الفتات | اللون، والتمدد، وامتصاص الزيت، والقوام المقرمش |
| تحضير الشراب | التركيبة، ونقطة نهاية المواد الصلبة، ودرجة الحرارة، وشرط التثبيت | قوة الربط، واللزوجة الالتصاقية، وسلوك التبلور |
| الخلط | نسبة الشراب، وترتيب الإضافة، ومدة الخلط، وحمولة المكونات | توزيع الطلاء والتكسر |
| التشكيل والتقطيع | إعداد الضغط، والسماكة المستهدفة، وخطوة السكين، وظروف التبريد | كتلة القطعة، وجودة الحواف، والجاهزية للتعبئة |
مواصفات YT-30
ينقل الجدول الحقائق المدرجة في الكتيب إلى صيغة قبول. وبموجب 21 CFR 117.40(a)(4)، يجب أن تكون الأسطح الملامسة للأغذية مقاومة للتآكل وقادرة على تحمل البيئة المقصودة ومواد التنظيف. لذلك ينبغي تثبيت درجة الفولاذ المقاوم للصدأ الملامس للغذاء، وحالة السطح، والعلامات التجارية لوحدات التحكم، وواجهات مرافق الوجهة في عرض السعر المكتوب وفقًا للوصفة ومواد التنظيف والتطهير.
| المواصفة | أساس YT-30 | ملاحظة القبول وفق معايير الاختبار |
|---|---|---|
| طراز الخط | خط إنتاج ShaQima YT-30 | يُدرج الطراز وقائمة المحطات المشمولة في عرض السعر |
| الطاقة الإنتاجية الاسمية | 1,000 kg/h | قيمة مقاسة مرتبطة بالوصفة المعتمدة، ومدة الاختبار، ونقطة القياس |
| الأبعاد المدرجة | 70,000 × 1,300 × 3,500 مم (229.7 × 4.3 × 11.5 قدم) | غلاف المعدات فقط؛ أما مساحة الخدمة والتنظيف المجاورة فتُحدد حسب الموقع |
| القدرة المدرجة | 88 kW | يؤكد المشتري جهد الوجهة، والطور، والتردد كتابةً |
| ضغط الغاز الطبيعي | 4 kPa | يؤكد المشتري توفر الغاز، ومتطلبات مجموعة التجهيز المحلية، والتهوية |
| استهلاك الغاز الطبيعي | 30 m³/h | مدخل اسمي، وليس ضمانًا للتكلفة أو الكفاءة |
| استهلاك الهواء المضغوط | 0.2 m³/min | يؤكد المشتري جودة الهواء المعالج ونقطة التوصيل |
| ضغط الهواء المضغوط | ≥0.6 MPa | يُتحقق من الضغط المتاح عند واجهة الخط |
| العملية الأساسية | 8 محطات مترابطة | لا تشمل تحضير العجين الأولي والتعبئة إلا إذا سُمّيا في عرض السعر |
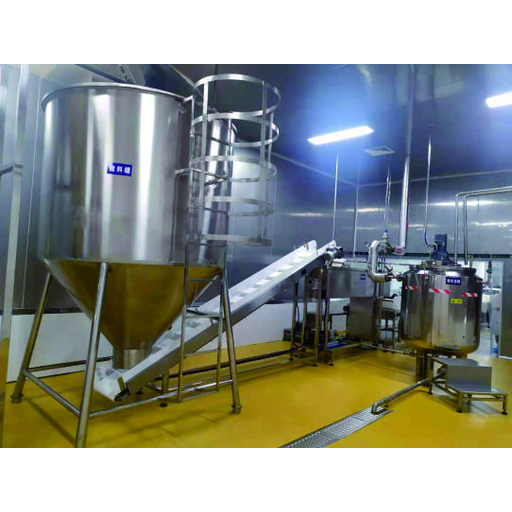
اختبار تشغيل المصنع ومورّدو المكونات المشتراة
ينبغي الإجابة عن سؤال «هل يعني القبول اختبار قبول المصنع أم اختبار قبول الموقع؟» قبل ربط أي مرحلة دفع بالنتيجة. يسجل تشغيل المصنع الأداء في ظل ظروف الموقع المتفق عليها لدى المورّد؛ ولا يحل محل قبول الخط المركب في ظروف موقع المشتري.
ثبّت وصفة الاختبار.
سجّل كل مادة خام، ونظام الشراب، والمكونات الداخلة، والهندسة المستهدفة.حدّد الناتج المقاس.
اذكر ما إذا كان الرقم يخص شريطًا مقليًا، أو كتلة مشكلة، أو قطعًا نهائية مقبولة.حدّد النافذة الزمنية.
سجّل التوقفات المخططة، ومواد بدء التشغيل، والمنتجات المرفوضة، والمنتجات المقبولة.شغّل الاختبار قبل وضع الصناديق.
يُستكمل اختبار تشغيل بالحمل الكامل، ويُرسل الفيديو والسجل المكتوب للموافقة. ويستخدم الاختبار الوصفة والنافذة الزمنية ونقطة القياس المتفق عليها.أغلق قائمة البنود المعلقة.
تبقى البنود المفتوحة، والمسؤول المكلّف بالقرار، والإجراء التصحيحي، ودليل الإنجاز مرفقة بالسجل.كرّر الاختبار في الموقع.
يتحقق قبول الموقع من المرافق المركبة، والواجهات، وظروف تشغيل المشتري بعد الشحن.المكونات المشتراة
تُجاب في عرض السعر عن مسألة «هل يمكنني إعادة توريد مكوّن مشتَرى بنفسي؟» وتُدرج المحركات، والمحولات، ووحدة PLC، ومكونات شاشة اللمس بالعلامة التجارية ورقم الجزء حتى يتمكن المشتري من التحقق من التوفر.
مسؤولية التحكم في الطاقة
يتولى المشتري، بصفته صاحب العمل، برنامجه المكتوب للقفل ووضع بطاقة التعريف، والتدريب، والفحص الدوري بموجب 29 CFR 1910.147. وينبغي أن تحدد مراجعة التصميم نقاط عزل الطاقة الكهربائية، والهوائية، والحرارية، والميكانيكية حتى تدعم مواصفة المعدات المعتمدة إجراء الموقع.
×
![عرض مكبّر]()
متى يكون خط الساشيما المستمر أداة غير مناسبة
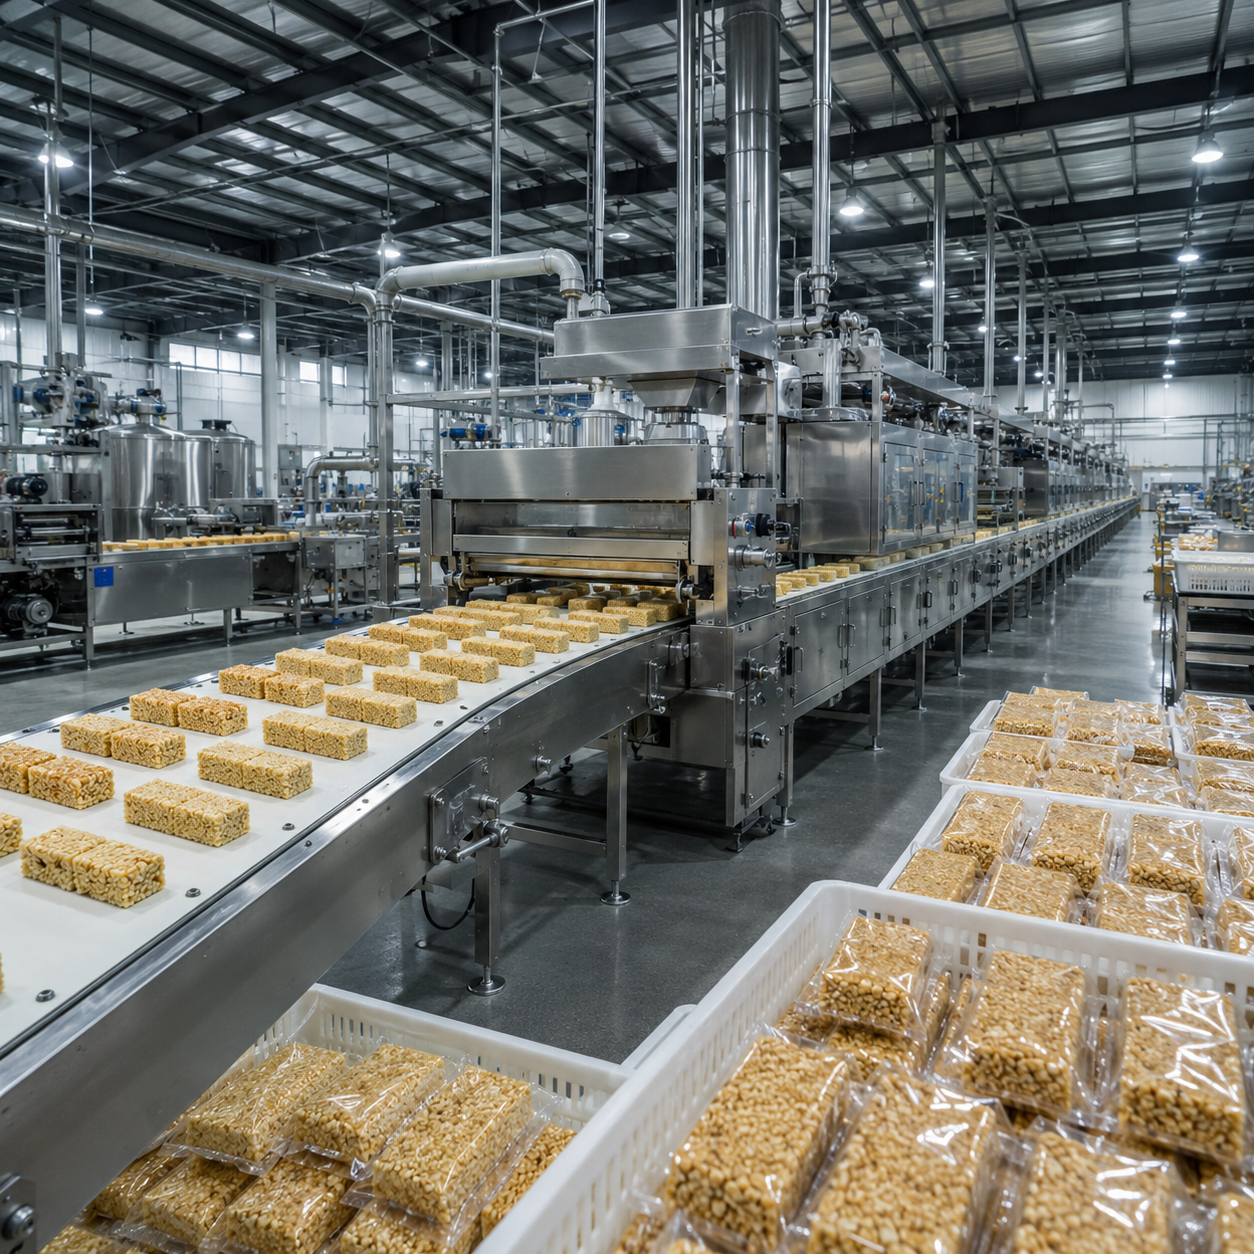
تكون قيمة الخط المستمر واضحة عندما تبرر الوصفات المستقرة، والحجم المستدام، وقواعد القبول القابلة للتكرار استخدام مجموعة مترابطة. ويكون اختيارًا غير مناسب عندما لا يستطيع المصنع دعم المساحة المطلوبة أو عندما يتغير تطوير المنتج أسرع من قدرة العملية على التثبيت.
| الحالة | لماذا يعمل ضد مصلحة المشتري | الخطوة التالية الأفضل |
|---|---|---|
| لا توجد مساحة معدات مستقيمة بطول 70 m | لا تتسع بصمة الكتيب قبل إضافة مساحة الخدمة والتنظيف والتطهير وممرات الخروج؛ كما تتطلب 21 CFR 117.40(a)(3) أن تسمح المساحات المجاورة بالتنظيف والصيانة. | أرسل مخطط أرضية بمقياس لإجراء دراسة تخطيط هندسية قبل طلب السعر النهائي. |
| دفعات صغيرة جدًا أو متقطعة | تضيف المجموعة المستمرة المترابطة أعمال التنظيف، والإحماء، وتغيير المنتج التي قد تهيمن على التشغيل القصير. | قيّم الآلات الفردية أو مسار دفعات شبه آلي أولًا. |
| الوصفة لا تزال تتغير في كل تشغيل | لا يمكن قبول ظروف التخمير والقلي والشراب والتشكيل وفق هدف متحرك. | أكمل التجارب المخبرية أو التجريبية وثبّت الوصفة التجارية قبل قبول الخط. |
| لا يوجد مسار مناسب للغاز أو العادم أو الصرف | لا يمكن حل حمولة الغاز المدرجة واحتياجات التنظيف والتطهير في تصنيع الأغذية بواسطة الآلة وحدها. | أكمل مراجعة مرافق المنشأة والاشتراطات قبل اعتماد التصميم. |
| يجب أن تكون التعبئة جزءًا من معدل مضمون واحد | ينتهي جوهر المحطات الثماني في الكتيب عند التشكيل والتقطيع. | سمِّ معدات التعبئة، والتجميع، ومعدل المراحل اللاحقة المقبول كحد منفصل في عرض السعر. |
أدوات تقييم خط إنتاج الساشيما
أداة التقييم
سجل إنتاجية اختبار قبول المصنع للساشيما
حوّل عينة واحدة من اختبار قبول المصنع المحدد زمنيًا إلى معدل مقاس للمنتج الجيد. وتظل قيمة الكتيب البالغة 1,000 kg/h طاقة إنتاجية اسمية إلى أن تُكتب الوصفة، ونقطة القياس، ومدة الاختبار، وقاعدة الرفض في بروتوكول القبول.
الأسئلة المتكررة
NODE // READY
ابدأ بالمنتج المقبول في الساعة، والوصفة وحمولة المكونات، وهندسة القطعة، والمساحة المتاحة للخط المستقيم، والكهرباء، والغاز، والهواء، والعادم، وحدود التعبئة. ثم قارن المورّدين باستخدام قائمة محطات مكتوبة واختبار قبول مصنع مرتبط بالوصفة، بدلًا من ادعاء قدرة مجرد.
يصف الكتيب مجموعة مترابطة آلية تغطي ثماني محطات من تقطيع العجين حتى التشكيل والتقطيع. ولا تُدرج تحضيرات العجين الأولية، والتعبئة اللاحقة، وأنظمة الموقع في عرض السعر إلا عند تسميتها صراحةً.
إنها الطاقة الإنتاجية الاسمية المدرجة في الكتيب، وليست ضمانًا غير مشروط للمنتج الجيد. يجب أن يحدد بروتوكول القبول حالة المنتج الموزونة، والوصفة، والنافذة الزمنية، والتوقفات المخططة، والمنتجات المرفوضة، ونقطة القياس. استخدمها كبيان للمقارنة، لا كوعد إنتاج مستقل عن الوصفة.
يسرد الكتيب قدرة 88 kW، وغازًا طبيعيًا عند 4 kPa وبمعدل 30 m³/h، إضافة إلى هواء مضغوط بمعدل 0.2 m³/min وبضغط لا يقل عن 0.6 MPa. ويُؤكد جهد الوجهة، والطور، والتردد، وجودة الهواء المعالج، والتهوية، وتفاصيل التوصيل أثناء مراجعة التصميم.
غلاف المعدات المدرج هو 70,000 × 1,300 × 3,500 mm. ويجب أن يضيف التخطيط النهائي للمصنع مساحة مجاورة قابلة للتنظيف، ووصول الصيانة، والمرافق، والصرف، والعادم، وتدفق المواد، وخلوصات السلامة المحلية.
تُظهر صور المنتج النهائي المقدمة ساشيما تحتوي على مكونات داخلة. ومع ذلك، يتطلب نوع المكوّن الفعلي وحجمه وحمولته لدى المشتري تجربة خلط وتقطيع قبل اعتمادها كوصفة إنتاج.
يكون خيارًا أوليًا ضعيفًا للدفعات الصغيرة المتقطعة جدًا، أو للوصفة التجارية غير المستقرة، أو لمنشأة تفتقر إلى المساحة المستقيمة والمرافق المطلوبة. وقد تكون الآلات الفردية أو مسار الدفعات شبه الآلي دراسة هندسية أفضل في تلك الحالات.
يُستكمل اختبار تشغيل بالحمل الكامل في المصنع قبل وضع الصناديق، ويُرسل الفيديو وسجل الاختبار المكتوب للموافقة. ويجب الاتفاق على الوصفة، وأساس القياس، ومعايير الإنجاز قبل الاختبار حتى يكون السجل ذا معنى.
تُحدد المحركات، والمحولات، ووحدة PLC، ومكونات شاشة اللمس بالعلامة التجارية ورقم الجزء في عرض السعر. ويتيح ذلك للمشتري التحقق من التوفر وإعادة توريد جزء مسمى دون الاعتماد على استبدال غير مدرج.
تُعاد عروض الأسعار التي يراجعها مهندس خلال 24 ساعة في أيام العمل. وتُجدول عملية الإنتاج خلال 60–90 يوم عمل؛ والدفع هو 30% تحويل مصرفي كعربون و70% قبل الشحن، مع توفر EXW وFOB وCIF، وكون FOB الشرط الافتراضي.
سجّل الوصفة المعتمدة، وحالة المنتج الموزونة، ومدة الاختبار، والتوقفات المخططة، والناتج المقبول والمرفوض، والمرافق، ونقاط الضبط، وقائمة المكونات، والبنود المعلقة المفتوحة، وأسماء المعتمدين. وأبقِ نتيجة قبول الموقع منفصلة عن اختبار المصنع لدى المورّد.