Hubungi Perusahaan UDTECH


Perencanaan Kapasitas Mesin Egg Roll adalah proses menentukan ukuran peralatan berdasarkan jumlah egg roll yang harus dirilis dan dikemas sesuai pesanan, bukan berdasarkan siklus tercepat yang tercantum dalam brosur. Perencanaan kapasitas produksi pangan yang efektif menetapkan produk, menilai setiap jenis susut, memeriksa seluruh lini produksi, lalu menentukan ukuran peralatan sesuai permintaan puncak.
Diperbarui September 2026
Perencanaan Kapasitas Mesin Egg Roll mengubah laju yang telah didemonstrasikan untuk produk tertentu menjadi jumlah buah baik yang lolos rilis per jam dan per minggu. Gunakan data ketersediaan terukur, kinerja laju operasi, hasil rilis lolos pertama, jam terjadwal, dan stasiun lini yang paling lambat. Bulatkan jumlah mesin yang dibutuhkan ke atas, lalu konfirmasikan melalui uji yang disaksikan dan dijalankan berulang.
Ringkasan Perencanaan
| Satuan perencanaan | Jumlah buah baik yang lolos rilis per jam dan per minggu terjadwal |
| Cakupan produk | Egg roll gurih berisi atau spring roll dengan kulit, isian, ukuran, proses pemasakan, dan kemasan yang ditetapkan |
| Persamaan inti | Laju yang didemonstrasikan x ketersediaan x kinerja x hasil rilis lolos pertama |
| Kendala lini | Laju produk baik yang lolos rilis terendah dan berkelanjutan di seluruh stasiun yang terhubung |
| Bukti yang diperlukan | Output yang disaksikan serta bukti kestabilan uji berulang dalam kondisi yang disepakati |
Poin utama
- Penghentian singkat di stasiun tidak selalu mengurangi output akhir lini ketika buffer dapat menyerapnya.
- Wafer manis atau egg roll berbentuk cerutu dan egg roll gurih berisi memerlukan asumsi proses yang berbeda.
- Produk baik harus memenuhi mutu komersial dan persyaratan rilis keamanan pangan yang berlaku.
- Satu uji singkat membuktikan output yang diamati, bukan kapasitas berkelanjutan untuk berbagai produk dan shift.
Rencanakan Output Baik, Bukan Kecepatan Nameplate
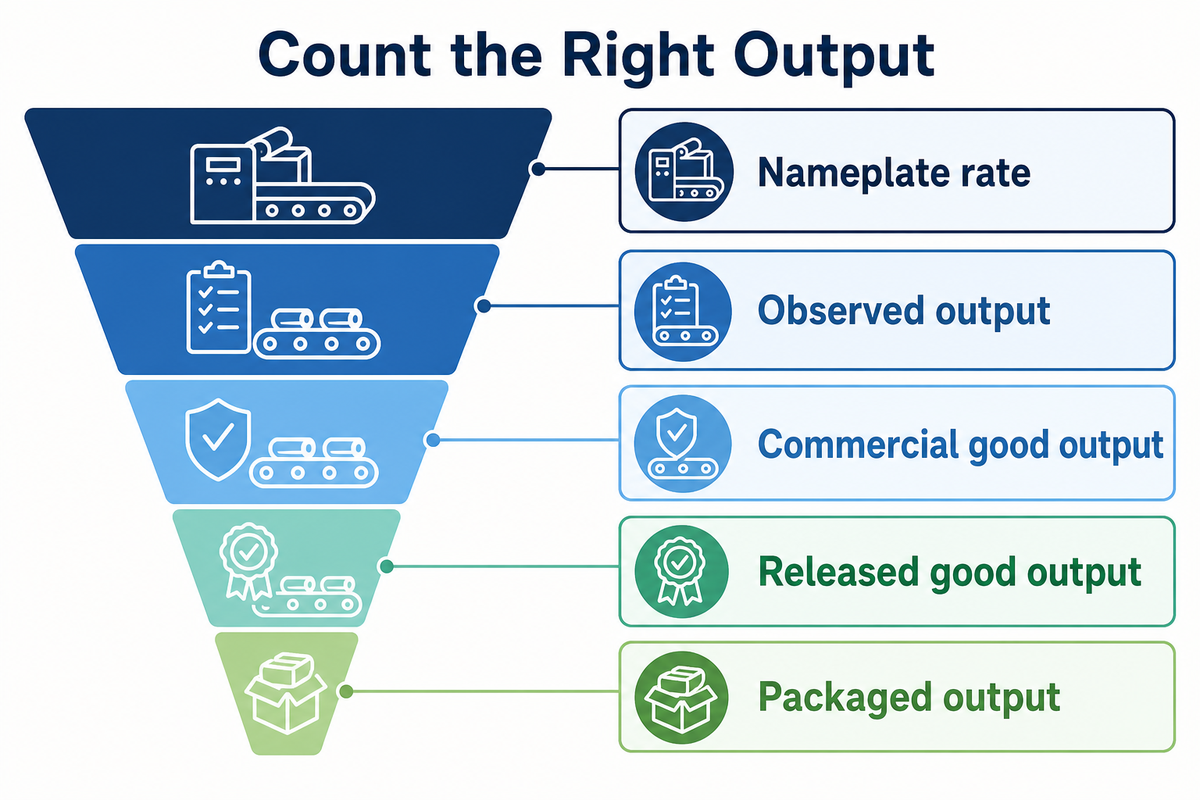
Kapasitas mesin baru relevan setelah batas setiap item ditetapkan. Laju nameplate menentukan siklus nominal; output yang diamati menghitung semua item yang dibuat; output baik komersial menyaring cacat; output baik yang lolos rilis memenuhi kriteria keamanan pangan yang berlaku; output terkemas menentukan apa yang dapat dikirim.
Halaman publik ISO untuk ISO 22400-1:2014 menjelaskan kerangka netral industri untuk indikator kinerja manufaktur pada industri batch, kontinu, dan diskret. Standar itu tidak menetapkan target pemanfaatan universal. Pelajaran yang berguna adalah menetapkan pembilang, penyebut, jendela waktu, dan kejadian yang dikecualikan sebelum membandingkan dua mesin egg roll.
Sebuah kasus manufaktur NIST menguraikan pengumpulan hitungan siklus, data ketersediaan produksi, dan jumlah komponen cacat untuk efektivitas peralatan secara keseluruhan. Kasus tersebut juga membahas ketersediaan, kinerja, dan mutu. Input itu menetapkan kerangka pengukuran. Input tersebut tidak membenarkan penyalinan persentase dari pabrik lain.
Kesimpulan utama
Gunakan satu definisi kapasitas dalam permintaan, uji pemasok, rencana produksi, dan kontrak pembelian: jumlah buah baik yang lolos rilis dalam jendela waktu yang disepakati.
Tetapkan Produk Sebelum Membandingkan Kapasitas
Penawaran kapasitas hanya dapat dibandingkan jika semua pemasok menggunakan definisi produk yang sama. Ukuran dan perilaku kulit, resep dan berat isian, bentuk akhir, kondisi pemasakan, kriteria inspeksi, serta kemasan akhir dapat memengaruhi laju produksi dan hasil rilis.
Untuk penalaran komparatif, halaman produk ER-24 milik ANKO menyebut maksimum 2.400 buah per jam untuk produk berbobot 65-75 g. Halaman itu mencantumkan ketergantungan kapasitas pada spesifikasi/resep/produk. Ini bukan spesifikasi UDTECH dan bukan rata-rata industri.
Laju produksi produk berisi ini harus dipisahkan dari laju produksi wafer gulung manis. Wafer gulung adalah gulungan yang dibentuk saat dipanggang sebagai lembaran tipis. Mesin yang memproduksi egg roll akan menggabungkan lembaran dengan isian sebelum penggorengan. Pelajari perbedaan ini lebih lanjut dalam panduan mesin wafer gulung versus spring roll.
Mencari label seperti “mesin egg roll otomatis” atau “mesin egg roll industri” tidak akan menjawab pertanyaan ini. Penawaran harus memuat deskripsi produk dan definisi proses.
Mutu Produk dan Input Mutu yang Konsisten
Bagi produsen pangan, mutu produk dan konsistensi mutu memerlukan ukuran produk yang stabil, persiapan bahan yang terkendali, serta aturan konsistensi produk yang dapat diuji oleh pemasok.
| Input | Catatan | Mengapa mengubah kapasitas | Batasan |
|---|---|---|---|
| Bahan kulit | Resep atau kode pemasok | Perilaku penanganan dan penyegelan | Jangan mengganti bahan selama uji |
| Dimensi kulit | Lebar, panjang, ketebalan | Jarak lipatan dan ukuran jadi | Gunakan nilai terukur |
| Resep isian | Bahan dan kondisinya | Aliran, penakaran, dan penyegelan | Kendalikan suhu dan batch |
| Berat isian | Target dan toleransi | Siklus depositor dan risiko penolakan | Konfirmasikan dengan menimbang sampel |
| Geometri produk jadi | Panjang, diameter, lipatan | Perkakas dan pengaturan waktu stasiun | Satu format per baris perbandingan |
| Proses pemasakan | Penggorengan, pemanggangan, atau metode lain | Waktu tinggal di tahap hilir | Validasi proses aktual |
| Kriteria rilis | Cacat dan batas keamanan | Menentukan jumlah produk baik | Memerlukan persetujuan pembeli |
| Format kemasan | Hitungan, baki, kantong, atau karton | Menentukan kebutuhan stasiun pengemasan | Sertakan langkah inspeksi |
| Campuran produk | Unit berdasarkan SKU | Menciptakan kebutuhan pergantian produk | Modelkan minggu puncak, bukan hanya rata-rata |
Buat Lembar Kerja Kapasitas Output Baik Mingguan
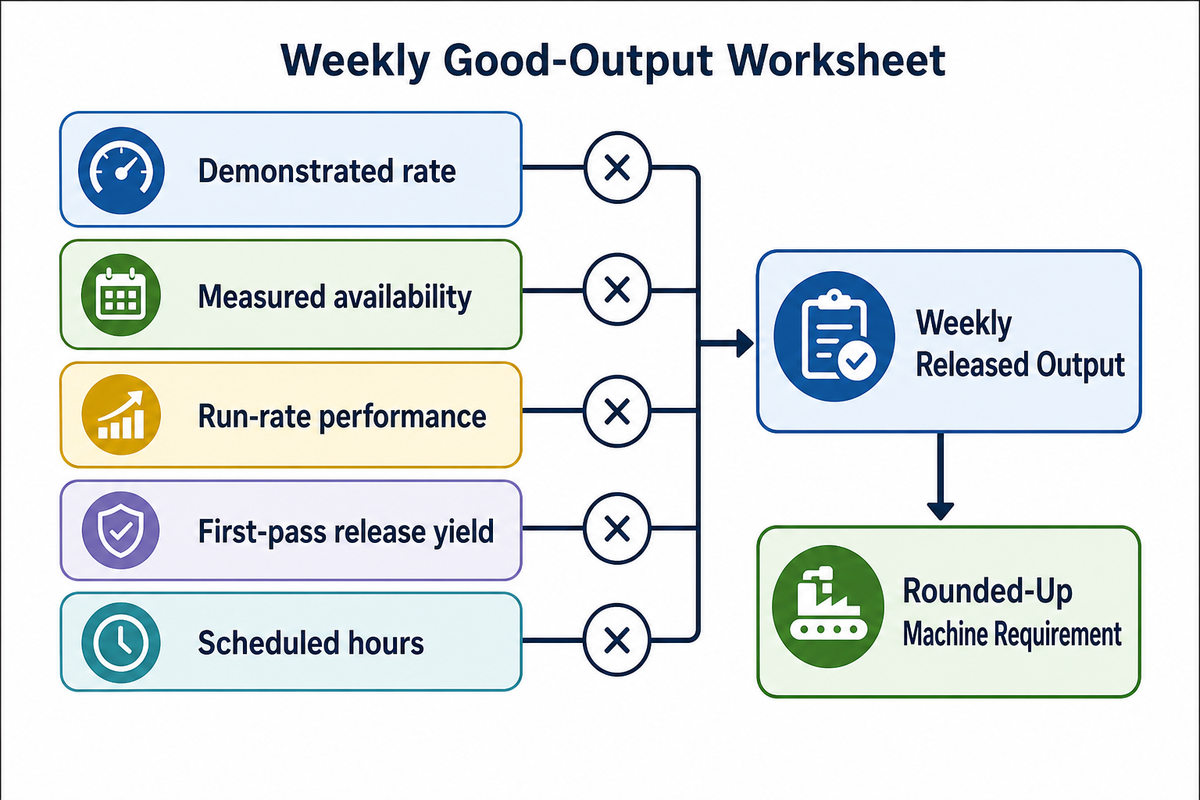
Model kapasitas mingguan mengalikan laju yang didemonstrasikan untuk produk tertentu dengan ketersediaan terukur, kinerja laju operasi, hasil rilis lolos pertama, dan jam terjadwal. Bagi permintaan puncak dengan angka ini lalu bulatkan ke atas. Karena itu, ganti semua input contoh dengan data uji dari pabrik atau pemasok saat ini.
Lembar Kerja Kapasitas Output Baik
Lembar Kerja Kapasitas Output Baik mengubah lima input terkendali menjadi satu hasil perencanaan yang dapat dibandingkan.
Buah baik yang lolos rilis/jam = buah/jam yang didemonstrasikan x ketersediaan x kinerja x hasil rilis lolos pertama
Buah baik yang lolos rilis mingguan = buah baik yang lolos rilis/jam x jam produksi terjadwal
Mesin yang diperlukan = permintaan mingguan puncak / buah baik yang lolos rilis mingguan per mesin, dibulatkan ke atas
Contoh perhitungan: anggap laju teruji sebesar 2.000 pcs/jam, ketersediaan 85%, kinerja laju operasi 90%, hasil lolos rilis pada lintasan pertama 97%, dan 40 jam produksi terjadwal. Hasilnya adalah 2.000 x 0,85 x 0,90 x 0.97 = 1,484.1 pcs/jam yang lolos rilis dan memenuhi spesifikasi, atau 59.364 pcs/minggu. Minggu puncak dengan 90.000 pcs memerlukan 90.000 / 59.364 = 1.52, sehingga rencana dibulatkan ke atas menjadi dua mesin.
| Skenario | Ketersediaan | Kinerja | Hasil rilis | Jadwal | Output rilis mingguan |
|---|---|---|---|---|---|
| Skenario hati-hati | 75% | 85% | 95% | 32 jam/minggu | 38.760 buah/minggu |
| Skenario dasar | 85% | 90% | 97% | 40 jam/minggu | 59.364 buah/minggu |
| Skenario berdasarkan pengukuran lebih tinggi | 88% | 92% | 97% | 48 jam/minggu | 75.390 buah/minggu |
| Jadwal diperpanjang | 85% | 90% | 97% | 80 jam/minggu | 118.728 buah/minggu |
Keempat baris ini adalah skenario sensitivitas, bukan hasil pabrik yang diharapkan. Dengan mempertahankan laju yang didemonstrasikan pada 2.000 pcs/jam, contoh ini menunjukkan bagaimana susut terukur dan waktu terjadwal memengaruhi rencana. Setiap nilai harus diganti dengan data aktual sebelum peralatan dipilih.
Selesaikan pemodelan kapasitas ini sebelum penjadwalan produksi terperinci. Jika tidak, jadwal terperinci dapat mengalokasikan permintaan pada output yang belum pernah didemonstrasikan oleh lini terhubung.
Perencanaan Produksi untuk Kapasitas Produksi
Perencanaan produksi harus menghubungkan kapasitas produksi, efisiensi produksi, dan setiap langkah proses produksi dengan output yang lolos rilis, bukan kecepatan nominal.
Output yang lolos rilis memiliki batasan yang ditetapkan. Prinsip HACCP dan panduan penerapan FDA membedakan batas kritis keamanan pangan dari batas operasional. Pengendalian yang berlaku bergantung pada produk dan analisis bahaya, tetapi produk yang berada di luar batas tersebut tidak boleh dianggap sebagai kapasitas yang dapat dijual, meskipun dimensinya dapat diterima.
Ukur Pergantian Produk, Sanitasi, dan Kestabilan Uji Berulang
Waktu pemanasan awal, pergantian produk, pembersihan, rilis sanitasi, perawatan terencana, dan penghentian yang dicatat mengubah jam terjadwal menjadi jam produksi. Satu kali operasi terverifikasi menetapkan laju yang diamati dalam kondisi tertentu. Uji berulang untuk produk atau shift yang disepakati memberikan bukti lebih kuat mengenai laju berkelanjutan.
Sebuah kasus pabrik makanan siap saji yang ditinjau sejawat melaporkan pengurangan waktu pergantian produk dari 29 min menjadi 20 min setelah perubahan proses tertentu. Pabrik dan intervensinya tidak sebanding dengan produksi egg roll. Karena sifat perubahannya, nilai tersebut bukan nilai bawaan untuk perencanaan. Kasus ini menunjukkan alasan tim harus mengukur kondisi saat ini sendiri sebelum menetapkan susut pergantian produk.
Panduan stabilitas proses NIST menyatakan bahwa pembahasan kapabilitas mengikuti kestabilan yang telah didemonstrasikan dari waktu ke waktu. Pembahasan pengambilan sampelnya merupakan panduan manufaktur umum, bukan ambang penerimaan egg roll. Perjanjian pengadaan harus menetapkan jendela uji berulang, campuran produk, perlakuan pemanasan awal, dan penyimpangan sebelum penandatanganan.
Optimalisasi Manufaktur Pangan dan Susut
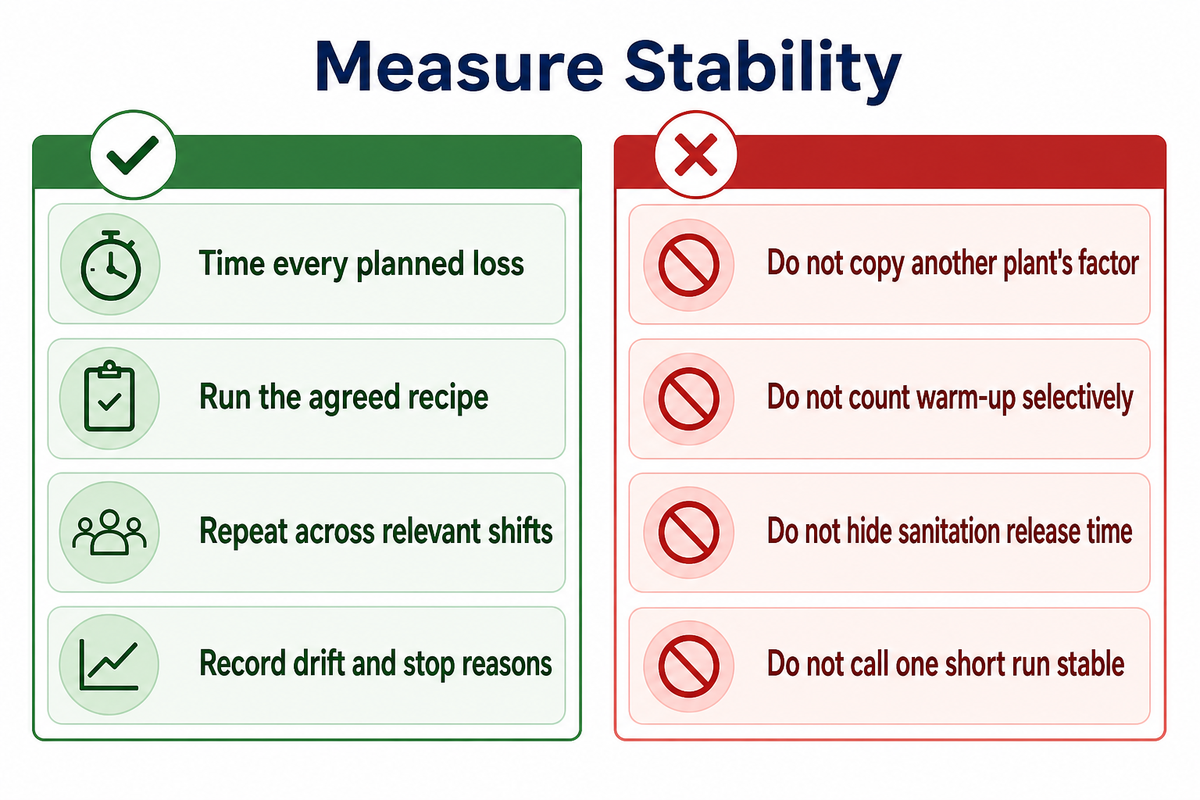
Optimalisasi manufaktur pangan harus mengurangi susut yang terukur dengan tetap mempertahankan batas produk, rilis sanitasi, dan bukti uji berulang yang telah disepakati.
Lakukan
- Catat waktu setiap susut yang direncanakan
- Jalankan resep yang disepakati
- Ulangi pada shift yang relevan
- Catat penyimpangan dan alasan penghentian
Jangan lakukan
- Menyalin faktor dari pabrik lain
- Menghitung pemanasan awal secara selektif
- Menyembunyikan waktu rilis sanitasi
- Menyebut satu operasi singkat sebagai kapasitas stabil
Petakan Bottleneck Tersembunyi dan Waktu Tahan Lini
Kendala kapasitas tidak selalu berada pada mesin pembentuk atau penggulung. Stasiun dengan laju efektif produk baik yang lolos rilis terendah menetapkan laju lini berkelanjutan di seluruh persiapan, pengisian, pembentukan, pemasakan, inspeksi, pendinginan atau pembekuan, pengemasan, dan sanitasi, dengan memperhatikan waktu tinggal buffer dan batas waktu-suhu.
Peta Bottleneck Lini dan Waktu Tahan
Peta Bottleneck Lini dan Waktu Tahan memasangkan laju efektif setiap stasiun dengan kondisi yang dapat membatalkan kapasitas cadangan yang tampak.
Sebuah diskusi manufaktur Eng-Tips menjelaskan lini dengan 13 stasiun tempat penghentian singkat stasiun tidak memengaruhi output karena antrean antara menjaga aliran stasiun. Contoh ini berasal dari industri otomotif, bukan pengolahan pangan, tetapi pengukuran yang sama tetap berlaku—jangan menjumlahkan total menit setiap stasiun berhenti lalu menyebutnya waktu henti lini.
Laporan pengemasan Food Engineering juga memperlakukan pengemasan tahap hilir sebagai kemungkinan kendala produksi. Contoh komersialnya bukan tolok ukur egg roll, tetapi pertanyaan tingkat lini ini relevan: apakah mesin pengemas dapat mempertahankan laju produk baik yang lolos rilis dari proses hulu?
Lini Produksi Egg Roll, Konveyor, dan Tata Letak Pabrik
Lini produksi egg roll kehilangan output yang dapat digunakan ketika aliran konveyor atau tata letak pabrik menghalangi stasiun hilir mempertahankan kapasitas produk baik yang lolos rilis.
| Stasiun proses | Pengukuran | Kendala tersembunyi | Batasan / tidak sesuai untuk |
|---|---|---|---|
| Persiapan bahan | Batch/jam | Pencampuran dan pengisian ulang | Tidak dapat mendukung pengisian kontinu ketika batch mengantre |
| Pasokan kulit | Kulit yang dapat digunakan/jam | Ketebalan dan kerusakan | Lembaran kotor menyembunyikan kulit yang ditolak |
| Pengisian | Porsi adonan sesuai spesifikasi/jam | Aliran resep dan toleransi berat | Siklus puncak tidak membuktikan pengendalian berat |
| Pelipatan dan penggulungan | Gulungan sesuai spesifikasi/jam | Penyelarasan, lipatan, penyegelan | Siklus nameplate mencakup produk cacat bentuk |
| Penggorengan atau pemasakan | Buah yang lolos rilis/jam | Waktu tinggal dan batas proses | Jangan mempercepat melebihi kondisi yang tervalidasi |
| Inspeksi | Buah diterima/jam | Pengambilan sampel dan penanganan penolakan | Tumpukan yang belum diperiksa bukan output yang dapat dijual |
| Pendinginan atau pembekuan | Buah yang lolos rilis/jam | Suhu dan waktu tinggal | Ruang buffer tidak menghapus batas waktu tahan |
| Pengemasan | Kemasan benar/jam | Film, label, pemeriksaan, pergantian produk | Buah lepas bukan unit yang dikirim |
| Rilis sanitasi | Jam tersedia/shift | Pembersihan, inspeksi, persetujuan akhir | Tidak dapat diperlakukan sebagai waktu henti opsional |
Misalkan pembentukan mempertahankan 1.800 buah yang lolos rilis/jam, penggorengan 1,500, dan pengemasan 1.300 dalam kondisi produk yang sama. Membeli mesin pembentuk berkapasitas 2.200 buah/jam tidak akan meningkatkan output yang dikirim sampai kapasitas pengemasan diperbaiki.
Tulis Rencana Penerimaan Kapasitas Dua Lapis
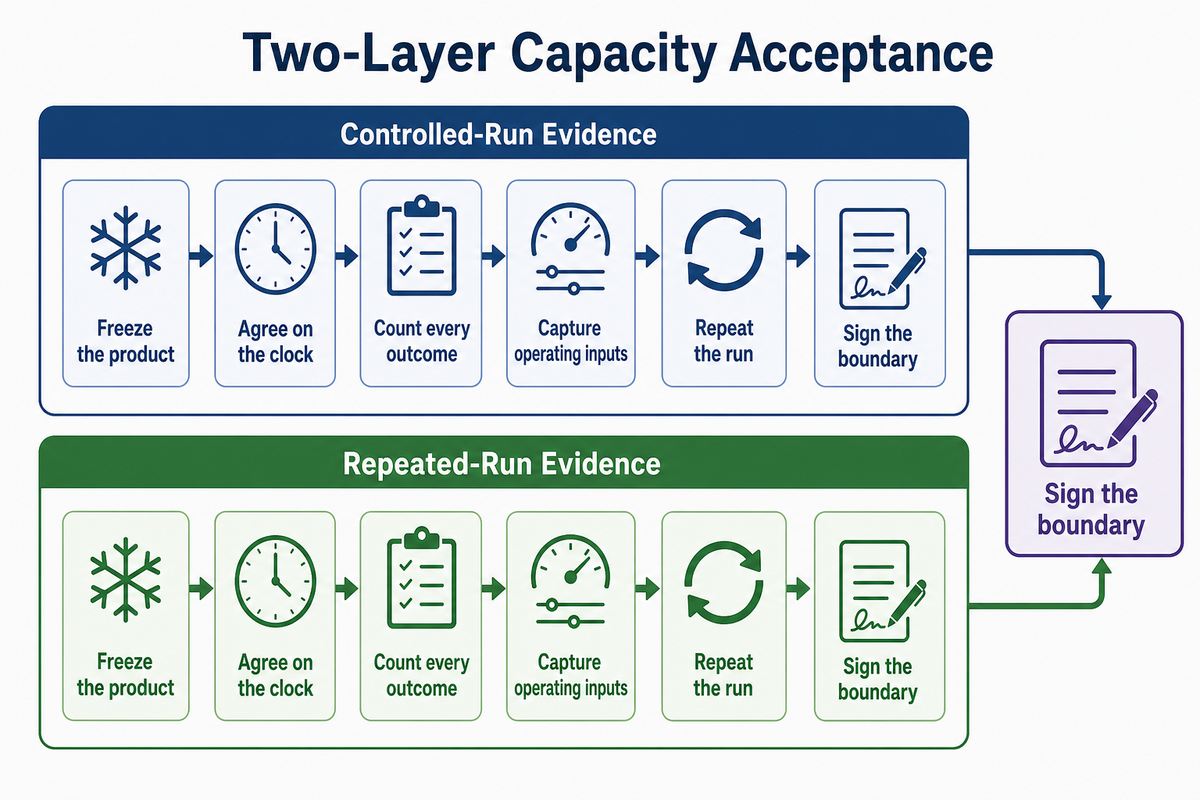
Rencana penerimaan yang dapat dipertanggungjawabkan membedakan uji laju yang diamati dari bukti keterulangan. Lapis 1 menyaksikan satu operasi terkendali dan mencatat setiap hitungan serta penghentian. Lapis 2 mengulangi pengukuran pada produk, shift, dan jendela waktu yang disepakati sebelum pembeli menganggap hasilnya sebagai kapasitas berkelanjutan.
- Tetapkan produk: identifikasi bahan lembaran, batch isian, berat target, geometri, metode pemasakan, dan kemasan.
- Sepakati waktu: tetapkan pemanasan awal, durasi uji, penghentian yang direncanakan, serta stempel waktu mulai dan berhenti.
- Hitung setiap hasil: catat total buah, penolakan komersial berdasarkan alasan, buah yang ditahan, buah baik yang lolos rilis, dan kemasan yang benar.
- Catat input operasi: catat jumlah operator, utilitas, perubahan kecepatan, alarm, penghentian mikro, dan intervensi manual.
- Ulangi operasi: uji campuran produk atau shift yang disepakati dan bandingkan penyimpangan dengan batas yang disetujui pembeli.
- Tandatangani batasan: nyatakan apa yang dibuktikan hasil tersebut, apa yang tidak dibuktikan, dan siapa yang menerima bukti.
Pemasok sering menyatakan bahwa studi yang lebih panjang sebelum pengiriman tidak masuk akal. Pisahkan kewajibannya: gunakan uji pabrik yang disaksikan untuk penerimaan sementara, lalu tempatkan kriteria kestabilan uji berulang dalam penerimaan di lokasi atau jaminan komersial. Dengan begitu, jadwal pembelian tetap wajar dan demonstrasi singkat tidak dianggap sebagai hasil berkualitas tinggi untuk jangka panjang.
Normalkan Penawaran Pemasok dengan Kartu Skor RFQ
Pengadaan hanya dapat membandingkan penawaran setelah semua pemasok menawarkan produk, batas output, lini terhubung, lingkup pekerjaan, metode uji, dasar utilitas, batas tenaga kerja, tugas pembersihan, akses data, dan paket layanan yang sama. Jika suatu bidang kosong, bidang itu tidak boleh diisi dengan asumsi.
| Bidang | Respons pemasok | Verifikasi pembeli |
|---|---|---|
| Produk yang ditetapkan | Resep, kulit, isian, ukuran, kemasan | Sampel dan spesifikasi yang disetujui |
| Batas output | Kotor, sesuai spesifikasi, lolos rilis, atau terkemas | Lembar hitungan bertanda tangan |
| Laju yang dijamin | Buah/jam dan kondisi yang dinyatakan | Uji lapis 1 yang disaksikan |
| Keterulangan | Produk, shift, durasi, batas penyimpangan | Uji berulang lapis 2 |
| Lingkup terhubung | Dari persiapan hingga pengemasan | Diagram lini dan pengecualian |
| Tenaga kerja | Operator dan tugas manual | Register tugas yang diamati |
| Utilitas | Kebutuhan terhubung dan terukur | Meteran atau dokumen teknis |
| Pembersihan dan pergantian produk | Metode, waktu, akses, rilis | Prosedur berjangka waktu |
| Kontrol dan data | Hitungan, penolakan, alarm, ekspor | Demonstrasi langsung dan contoh berkas |
| Pelindung dan dokumen | Paket pasar yang berlaku | Tinjauan keselamatan dan kepatuhan pembeli |
| Dukungan | Instalasi, pelatihan, suku cadang, respons | Hasil yang ditentukan dan tanggalnya |
Lingkup Dukungan Teknis dan Pemecahan Masalah
Dukungan teknis dan pemecahan masalah harus menetapkan hasil yang harus disediakan untuk instalasi, pelatihan, suku cadang, respons, dan akses data sebelum penawaran dibandingkan.
Untuk tempat kerja di AS, OSHA 29 CFR 1910.212 membahas bahaya titik operasi, titik jepit masuk, dan komponen berputar. Mengutip aturan tersebut tidak mensertifikasi mesin. Pembeli tetap memerlukan tinjauan risiko dan pelindung khusus mesin untuk konfigurasi yang dipasang.
“Satu atau lebih metode pelindung mesin harus disediakan.”
Pembeli yang menggunakan isian daging atau unggas mungkin juga memerlukan pengendalian sanitasi khusus fasilitas. Panduan sanitasi USDA FSIS mencakup fasilitas daging dan unggas resmi di AS; panduan ini bukan aturan umum untuk semua fasilitas atau produk.
Bandingkan Biaya per 1.000 Buah Baik yang Lolos Rilis
Mesin dengan biaya per unit terendah tidak selalu merupakan mesin tercepat yang dapat ditawarkan. Bandingkan biaya akuisisi dan biaya kepemilikan berulang dengan jumlah buah baik yang lolos rilis dalam kondisi produk dan waktu yang sama. Biaya per unit yang lebih rendah dapat dicapai melalui throughput yang lebih cepat jika seluruh lini beroperasi pada kecepatan dan kapasitas tersebut, tetapi rumus ini tidak menghitung waktu balik modal.
Panduan biaya siklus hidup Departemen Energi AS mencakup biaya awal dan biaya berkelanjutan kepemilikan, termasuk energi, perawatan, perbaikan, dan pembuangan. Fokusnya adalah proses pengadaan federal, bukan penetapan harga peralatan pangan. Sesuaikan kategori biaya dengan kebutuhan pembeli, lalu tambahkan tenaga kerja, bahan habis pakai, susut mutu, dan waktu henti terverifikasi.
Harga mesin egg roll dapat dibandingkan ketika lingkup dan batas outputnya sama. Penawaran stasiun pembentukan bukanlah lini terhubung yang mencakup pemasakan, inspeksi, dan pengemasan.
Biaya per 1.000 buah baik yang lolos rilis = (alokasi akuisisi + tenaga kerja + energi + perawatan + bahan habis pakai + susut mutu + biaya pembuangan yang relevan) / buah baik yang lolos rilis x 1.000.
Jangan membeli kecepatan otomatis tambahan ketika penggoreng, titik inspeksi, atau sel pengemasan yang lebih lambat menahan lini di bawah laju yang ditawarkan. Demikian pula, jangan menolak opsi yang lebih cepat jika kapasitas yang diuji berulang, hasil rilis, dan permintaan mendukungnya.
Pilih Konfigurasi Kapasitas
Pilih satu mesin yang lebih besar, mesin egg roll paralel, atau solusi turnkey yang lebih luas dengan membandingkan permintaan puncak terhadap output produk baik yang lolos rilis yang didemonstrasikan, kestabilan uji berulang, kendala lini, kebutuhan pemulihan, ruang pabrik yang tersedia, dan biaya siklus hidup. Konfigurasi terbaik adalah yang paling kecil namun memenuhi batas operasi yang telah ditandatangani.
Peralatan paralel meningkatkan redundansi dan fleksibilitas produk, tetapi memerlukan lebih banyak ruang pabrik, pembersihan, perawatan, dan tenaga kerja. Satu lini yang lebih cepat dapat menyederhanakan koordinasi, tetapi satu kegagalan dapat mengurangi output. Keputusan harus mengikuti lembar kerja dan kartu skor yang telah selesai, bukan label tingkat kapasitas.
Untuk pemilihan peralatan secara luas, gunakan panduan mesin egg roll komersial. Tim pembiayaan dapat membandingkan rentang variabel dalam panduan biaya mesin egg roll komersial, sedangkan produsen kontrak dapat meninjau panduan manufaktur egg roll private label.
Kirim Ringkasan Kapasitas, Bukan Target Kecepatan
Bagikan definisi produk, permintaan mingguan puncak, kalender shift, kriteria rilis, lingkup lini yang direncanakan, dan jendela penerimaan Anda. UDTECH dapat meninjau input tersebut sebelum mengusulkan konfigurasi peralatan atau rencana uji.
Minta Tinjauan KapasitasPertanyaan yang Sering Diajukan
Berapa biaya mesin pembuat egg roll?
Jawaban
Harga bergantung pada produk yang ditetapkan, batas output yang dijamin, lingkup otomatisasi, peralatan pemasakan dan pengemasan, kontrol, utilitas, instalasi, pelatihan, dan layanan. Bandingkan penawaran dengan produk, uji produk baik yang lolos rilis, batas tenaga kerja, dan lingkup lini terhubung yang sama. Kemudian modelkan akuisisi, energi, perawatan, bahan habis pakai, susut mutu, dan waktu henti terencana terhadap output yang dapat dijual. Harga pembelian saja tidak dapat menunjukkan biaya per 1.000 buah baik yang lolos rilis atau menetapkan waktu balik modal.
Berapa ukuran rata-rata egg roll?
Jawaban
Tidak ada satu ukuran rata-rata industri yang aman untuk menentukan ukuran mesin. Catat lebar, panjang, dan ketebalan kulit; target dan toleransi isian; panjang dan diameter jadi; geometri lipatan; serta format kemasan. Pemasok harus menguji produk komersial yang tepat, bukan sampel yang mudah digunakan, karena setiap variabel tersebut dapat mengubah penanganan, penyegelan, laju penolakan, dan waktu tinggal tahap hilir.
Apa nama mesin yang menggulung egg roll?
Jawaban
Pemasok mungkin menyebutnya mesin egg roll, mesin pembuat egg roll, mesin pembentuk, stasiun penggulung, atau mesin spring roll. Istilah yang tepat bergantung pada apakah peralatan menangani kulit gurih berisi atau membentuk lembaran wafer panggang saat panas. Lini gurih lengkap juga dapat mencakup peralatan persiapan bahan, penanganan kulit, pengisian, penggorengan, inspeksi, pendinginan, dan pengemasan, sehingga penawaran harus menyebutkan batas mesin secara tepat.
Apakah membuat egg roll di rumah lebih murah?
Jawaban
Belum tentu. Ekonomi produksi komersial mencakup tenaga kerja, utilitas, sanitasi, hasil rilis, perawatan, pengemasan, waktu henti, dan permintaan; biaya bahan rumah tangga tidak menjawab keputusan kapasitas komersial.
Apa arti 2.400 buah per jam dalam penawaran mesin?
Jawaban
Angka tersebut belum lengkap sampai penawaran harga mencantumkan produk, berat, formulasi, durasi pengoperasian, batas output, produk reject, kebutuhan tenaga kerja, dan peralatan yang terhubung. Salah satu halaman pesaing mencantumkan 2.400 pcs/jam sebagai kapasitas maksimum untuk produk 65 hingga 75 g dan menyatakan bahwa kapasitas bervariasi menurut spesifikasi dan formulasi. Perlakukan setiap laju produksi yang tercantum dalam penawaran sebagai laju yang spesifik untuk sumber tersebut sampai uji yang disepakati melaporkan jumlah produk baik yang telah keluar dan dikemas.
Catatan bukti: UDTECH menyediakan latar belakang perusahaan untuk tugas ini. Tidak ada klaim UDTECH yang belum diverifikasi terkait kapasitas produksi, kebutuhan tenaga kerja, investasi, hasil pelanggan, atau pengembalian modal yang digunakan dalam model kapasitas. Angka pesaing diberi label, dan perhitungan hipotetis ditandai sebagai input pembeli.
Referensi & Sumber
- Halaman standar publik ISO 22400-1:2014, International Organization for Standardization
- Kasus pengukuran mesin press hidraulik Keats Manufacturing, NIST Manufacturing Extension Partnership
- Menilai Stabilitas Proses, Buku Pegangan Statistik Rekayasa NIST/SEMATECH
- Prinsip dan Pedoman Penerapan HACCP, US Food and Drug Administration
- 29 CFR 1910.212, Persyaratan Umum untuk Semua Mesin, Occupational Safety and Health Administration
- Panduan Kepatuhan terhadap Standar Kinerja Sanitasi, USDA Food Safety and Inspection Service
- Biaya Siklus Hidup untuk Pengadaan, US Department of Energy
- Peningkatan Pergantian Produk di Pabrik Makanan Siap Saji, Sustainability
- Mengurangi Hambatan dalam Pengemasan, Food Engineering