Hubungi Perusahaan UDTECH


Tata letak lini produksi pancake mencakup peralatan, pendinginan, pengemasan, dan operator yang menjalankannya. Mulailah dengan menentukan jalur produk dan ruang yang dibutuhkan untuk mengoperasikan setiap mesin. Mesin pemanggang yang muat di antara dua dinding mungkin tetap menyisakan ruang yang tidak cukup untuk melepas sabuk konveyor, mengisi ulang adonan cair, atau mengeluarkan kemasan produk jadi.
Spesifikasi Singkat: dasar perencanaan
- Dimensi mesin YT-10 yang dipublikasikan: 9,8 × 1,6 × 1,9 m, menurut tabel produk UDTECH.
- Proyeksi mesin hasil perhitungan: 15,68 m². Ruang kerja instalasi dan keseluruhan ruangan merupakan dua ukuran yang berbeda.
- Input contoh pendinginan: 120 buah/menit, empat jalur, jarak antarproduk 0,15 m, dan waktu tinggal asumsi enam menit.
- Hasil gambar: batas peralatan, ruang servis, jalur material, sambungan utilitas, dan pihak penanggung jawab antarmuka.
Tata letak lini produksi pancake adalah susunan modul proses dan ruang operasinya di dalam bangunan yang telah diukur. Gambar akses servis dan jalur pendinginan sebelum menetapkan ukuran ruangan. Bandingkan gambar dari pemasok dengan menggunakan produk, laju, dan cakupan yang sama.
Poin utama perencanaan
- Panjang jalur produk dan luas lantai yang ditempati adalah dua ukuran berbeda.
- Persediaan produk selama pendinginan normal tidak menyediakan kapasitas penyangga kosong untuk menghentikan pengemasan.
- Ubah arah jalur konveyor hanya jika produk dan peralatan pemanggang tetap memungkinkan.
- Tetapkan pihak yang bertanggung jawab atas setiap utilitas dan serah terima antarmesin sebelum pemesanan.
Tetapkan Batas Lini Sebelum Menggambar Ruangan
Tentukan jenis pancake, hasil produksi yang dapat dijual, dan modul yang termasuk dalam cakupan sebelum menempatkan mesin. Lini produksi pancake industri merupakan rangkaian terintegrasi, tetapi batas cakupan dalam penawaran mungkin hanya sampai pengeluaran produk matang. Jika pencampuran, pengisian, pendinginan, dan pengemasan berada di luar batas tersebut, tentukan lokasi dan pihak penanggung jawabnya masing-masing.
Pancake sarapan yang lembut, krep tipis, dan produk panggang berbentuk cetakan memiliki jalur proses yang berbeda. Pancake sandwich memerlukan tahap pengisian dan penyatuan; produksi dorayaki mungkin memerlukan pengaturan posisi kulit sebelum sandwich berisi masuk ke mesin pembungkus. Wajan pemanggang atau oven, pelat pemanggang, dan sistem pengambilan produk menentukan titik keluarnya produk. Gambar mesin pembuat pancake tidak boleh diam-diam dijadikan spesifikasi untuk jenis pancake yang berbeda.
Gunakan panduan perencanaan proses dan kapasitas untuk menetapkan urutan produksi terlebih dahulu. Panduan tata letak ini dimulai saat urutan tersebut bertemu dengan bangunan. Pedoman HACCP yang disediakan FDA juga mengaitkan tata letak fasilitas dengan analisis bahaya khusus produk dan pemisahan bahan mentah dari produk siap santap bila diperlukan.
Bagaimana cara menyiapkan tata letak pabrik?
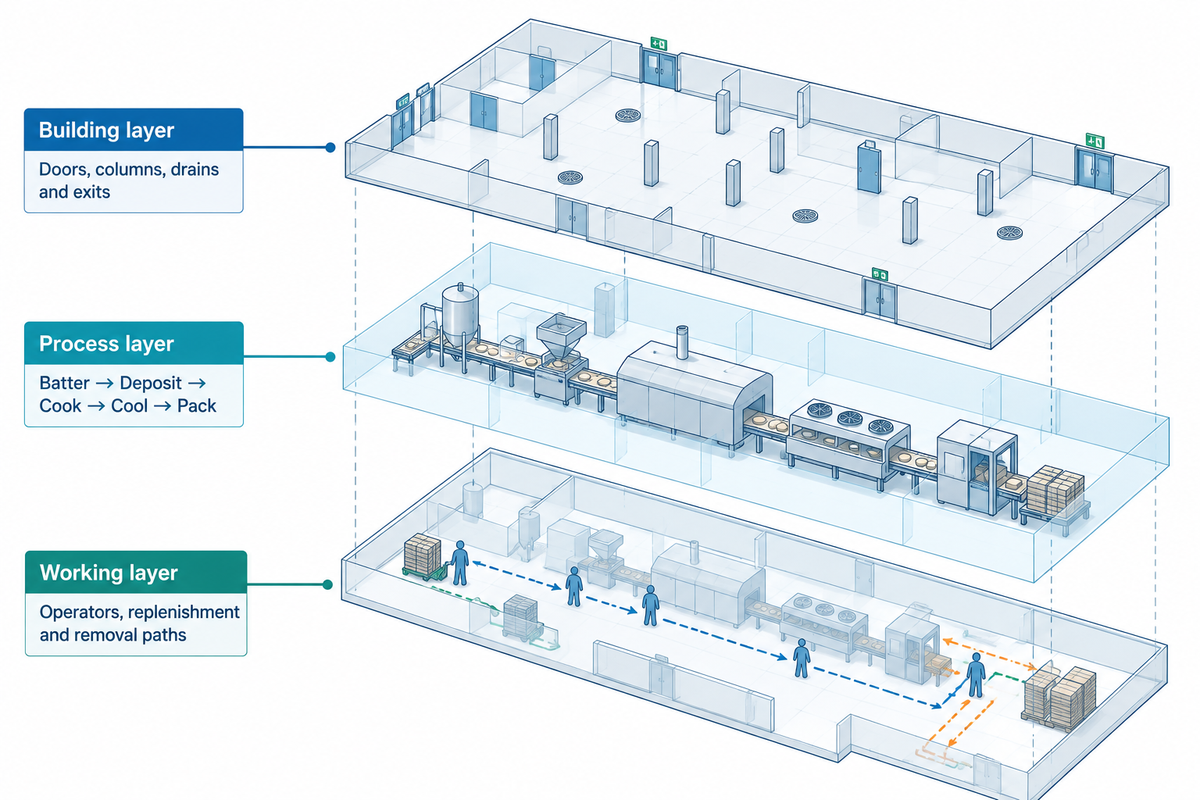
Siapkan tata letak pabrik dengan menggabungkan survei bangunan terukur, alur proses yang telah dipastikan, dan ruang operasional. Catat pintu, kolom, batas ketinggian langit-langit, dan elevasi lantai pada gambar survei. Selanjutnya, tempatkan modul pemanggang yang posisinya tetap, lalu uji sambungan pendinginan dan pengemasan sambil menggambar akses untuk produksi, pembersihan, dan perawatan.
- Lapisan bangunan: tandai akses bongkar muat, kolom, saluran pembuangan, pintu keluar, dan utilitas di atas.
- Lapisan proses: beri label persiapan adonan cair, penakaran dan penuangan, pemanggangan, pengambilan produk, pendinginan, dan operasi hilir.
- Lapisan kerja: tambahkan posisi operator, pengisian ulang, jalur pembongkaran, dan komponen yang dapat dilepas.
Sertakan lembar spesifikasi produk yang memuat diameter, ketebalan, viskositas adonan cair, tingkat kecokelatan permukaan yang diinginkan, kondisi pemanggangan pancake, dan variasi SKU. Untuk produk bergaya dorayaki, sertakan kondisi isian dan cara menyatukan kulitnya. Minta pemasok menandai peralatan yang tidak termasuk dalam cakupan dengan garis berbeda pada gambar, alih-alih membiarkan area kosong.
Perbandingan kedua proposal akan lebih bermanfaat jika dimulai dari serah terima bahan mentah yang sama dan berakhir pada serah terima produk kemasan yang sama. Cantumkan dimensi mesin 9,8 m yang dipublikasikan beserta modelnya; kesesuaian produk dan keseluruhan batas instalasi memerlukan gambar konfigurasi untuk pesanan tersebut.
Hitung Ruang Kerja, Bukan Hanya Luas Mesin
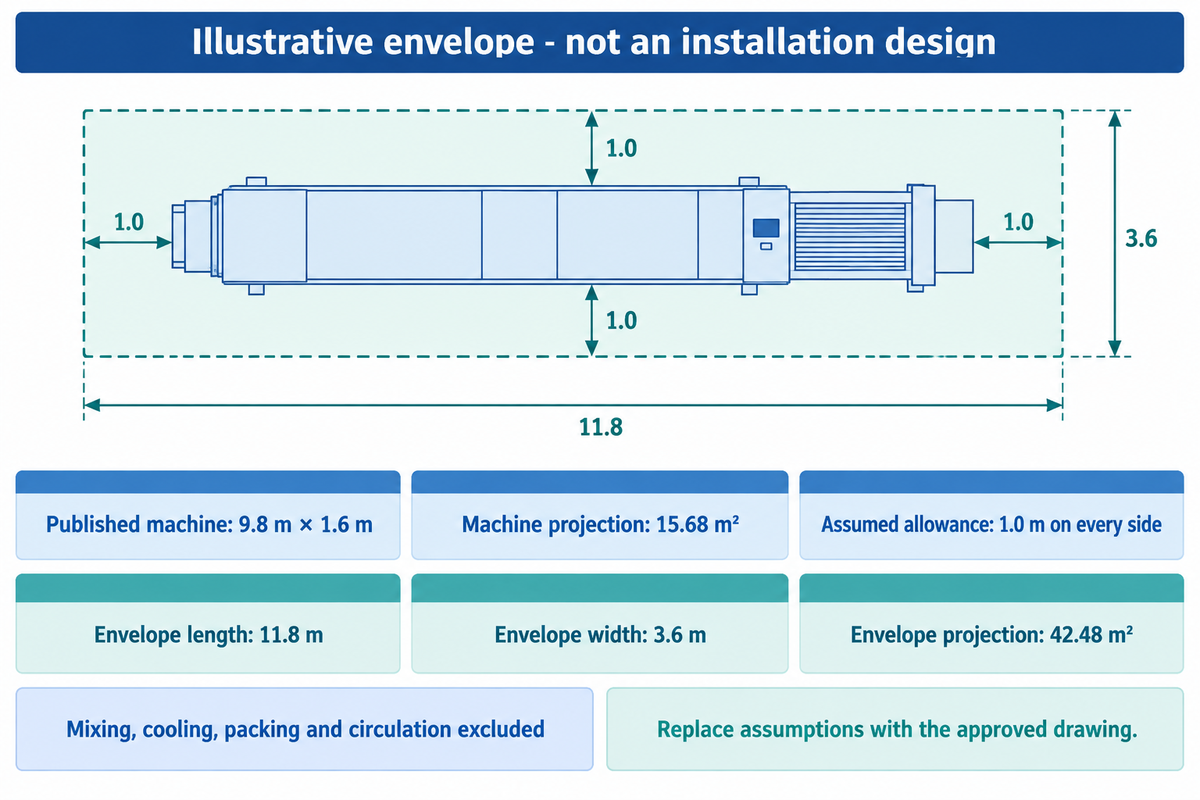
Untuk memperkirakan ukuran area peralatan, kalikan panjang dengan lebar, lalu gambar ruang kerja di sekeliling mesin. Sediakan ruang operasional untuk melepas komponen. Jalur sirkulasi bersama, peralatan hulu, dan peralatan hilir dicatat secara terpisah dalam anggaran luas ruangan.
Tabel peralatan waffle dan pancake yang dipublikasikan UDTECH menyebutkan bahwa mesin pancake YT-10 berukuran 9,8 × 1,6 × 1,9 m. Ini adalah dimensi yang dipublikasikan oleh produsen. Gambar tata letak umum terbaru harus menunjukkan konfigurasi yang disediakan, proyeksi, dan titik sambungan. Sesuai ketentuan U.S. 21 CFR 117.40 yang berlaku, pemasangan harus memungkinkan perawatan dan pembersihan peralatan serta area di sekitarnya.
Perencana yang menggunakan panjang 9,8 m dan lebar 1,6 m dari dimensi yang dipublikasikan dapat membuat sketsa ruang awal. Proyeksinya adalah 9,8 × 1.6 = 15,68 m². Untuk perhitungan saja, perencana menambahkan 1,0 m pada masing-masing dari keempat sisi. Ini adalah contoh ruang kerja hipotetis, bukan jarak bebas yang diwajibkan. Area untuk pencampuran, pendinginan, pengemasan, dan sirkulasi harus dihitung secara terpisah. Sebelum menggunakan sketsa ini untuk pengadaan, ganti setiap kelonggaran asumsi dengan gambar peralatan dan persyaratan lokasi yang berlaku.
| Entri | Nilai | Dasar dan konsekuensi pada gambar |
|---|---|---|
| Panjang mesin | 9,8 m | Input YT-10 yang dipublikasikan |
| Lebar mesin | 1,6 m | Input YT-10 yang dipublikasikan |
| Tinggi mesin | 1,9 m | Periksa aktivitas di atas mesin secara terpisah |
| Proyeksi mesin | 15,68 m² | 9,8 m × 1,6 m |
| Kelonggaran di ujung masuk | 1,0 m | Input hipotetis |
| Kelonggaran di ujung keluar | 1,0 m | Input hipotetis |
| Kelonggaran di sisi operator | 1,0 m | Input hipotetis |
| Kelonggaran di sisi seberang | 1,0 m | Input hipotetis |
| Panjang ruang kerja ilustratif | 11,8 m | 9,8 m + 1,0 m + 1,0 m |
| Lebar ruang kerja ilustratif | 3,6 m | 1,6 m + 1,0 m + 1,0 m |
| Proyeksi ruang kerja ilustratif | 42,48 m² | 11,8 m × 3,6 m |
| Modul lain dan jalur bersama | Jadwal terpisah | Tidak termasuk dalam kedua angka luas |
Catatan teknik: Kelonggaran 1,0 m bukan batas minimum menurut hukum. Komponen listrik dapat memiliki persyaratan ruang kerja tersendiri. Tandai tegangan kabinet, sisi servis, dan arah ayunan pintu, lalu terapkan persyaratan OSHA 1910.303. Ruang kerja untuk servis listrik harus tetap kosong dan tidak digunakan untuk penyimpanan.
Persegi panjang ruang kerja awal seluas 42,48 m² menjawab pertanyaan terbatas: berapa luas proyeksi lantai yang ditempati berdasarkan asumsi tersebut. Untuk menyelesaikan tata letak pabrik pancake, tempatkan semua modul dan periksa pekerjaan servisnya. Penawaran ukuran ruangan yang menganggap proyeksi mesin 15,68 m² mewakili keseluruhan sistem adalah keliru.
Pilih Alur Lurus, Berbentuk L, atau Berbentuk U
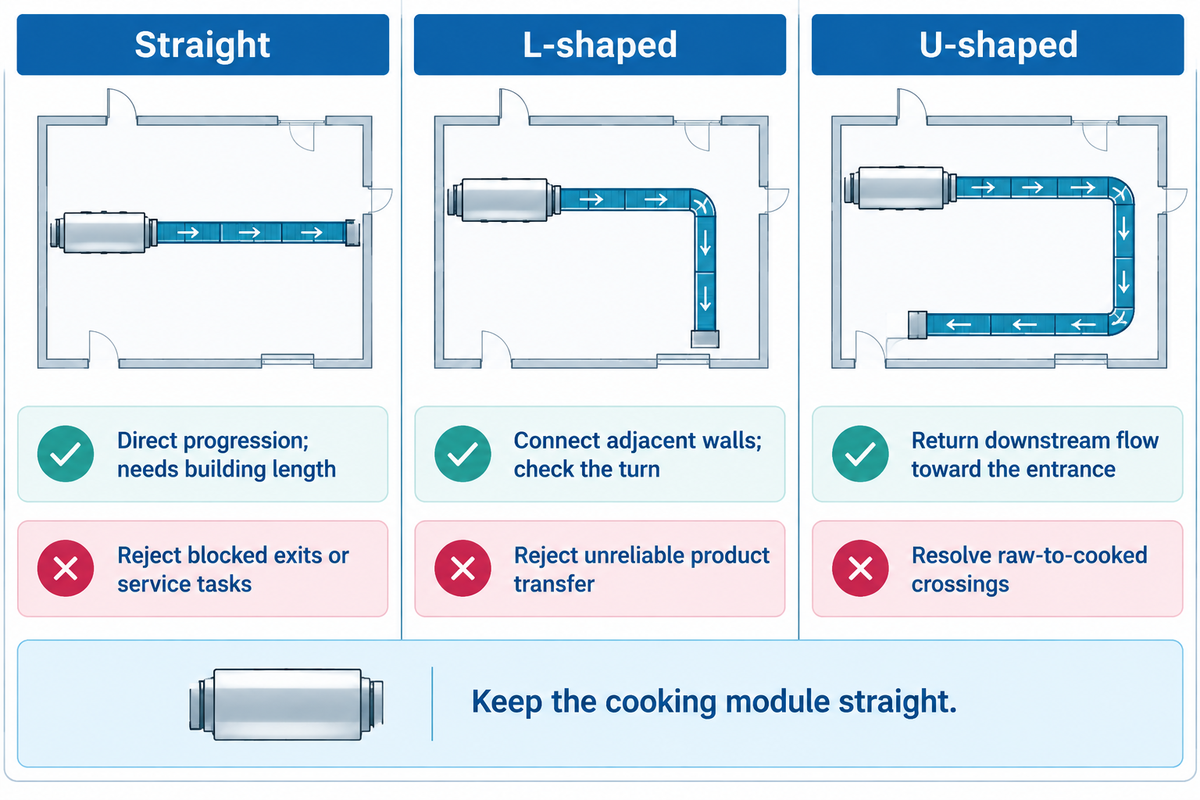
Peralatan yang posisinya tetap dan panjang bangunan dapat mendukung rangkaian berkelanjutan dengan sedikit titik pemindahan. Pertimbangkan belokan jalur terhadap posisi pintu dan operasi hilir. Saat menilai kebutuhan ruang dan operator, evaluasi semua pilihan dengan peralatan, akses servis, dan kondisi produk yang sama.
| Jalur | Keunggulan | Keterbatasan dan kondisi untuk menolak |
|---|---|---|
| Lurus | Alur langsung dengan lebih sedikit belokan yang disengaja | Memerlukan bangunan yang cukup panjang; tolak jika pengeluaran produk menghalangi pintu keluar atau pekerjaan servis |
| Berbentuk L | Menghubungkan modul pada dinding yang bersebelahan | Menambah belokan atau pemindahan; tolak jika produk rapuh tidak dapat melewatinya dengan andal |
| Berbentuk U | Dapat membawa operasi hilir kembali mendekati sisi pintu masuk | Membuat jalur masuk dan keluar yang bersebelahan; tolak jika persilangan bahan mentah dan produk matang belum diatasi |
Desain modular memberikan pilihan pada titik antarmuka; desain ini tidak membuat oven bisa dibelokkan. Tunjukkan apakah konveyor yang dapat disetel berubah arah secara berkelanjutan atau memindahkan produk melewati celah. Jajaran pancake dapat kehilangan jarak antarproduk saat melewati belokan, sekalipun konveyornya muat di ruangan. Bandingkan tingkat otomasi yang sama: pemuatan semiotomatis dan lini otomatis penuh memerlukan posisi operator yang berbeda.
Skenario perencanaan: Bayangkan sebuah toko roti dengan pintu penerimaan dan pengiriman pada dinding yang sama. Tata letak berbentuk U tampak paling sesuai karena karton produk jadi kembali ke arah pengiriman. Perencana mempertahankan posisi mesin pemanggang dalam garis lurus dan melipat jalur konveyor di bagian hilir. Namun, di jalur balik, produk matang tanpa kemasan berada berhadapan dengan jalur pasokan mixer. Memindahkan titik pengumpanan mixer atau memisahkan pergerakannya akan mengubah perbandingan. Pemeriksaan kedua menemukan bahwa bagian konveyor yang dapat dilepas harus melewati area pengemasan yang diusulkan. Jadi, keputusan sebenarnya adalah memilih di antara keseluruhan pengaturan operasional dengan mempertimbangkan kedua konflik tersebut, bukan memilih bentuk huruf yang tampak lebih menarik. Setiap klaim penghematan tenaga kerja harus didasarkan pada rencana penugasan operator dan pengisian ulang yang sebenarnya.
Perutean vertikal juga memerlukan gambar potongan. 29 CFR 1910.263 memuat beberapa ketentuan tentang penataan peralatan toko roti, termasuk konveyor di atas jalur yang digunakan dan penutup bagian bawah untuk mencegah benda jatuh. Ketinggian peralatan di atas, pelindung, serta akses untuk pembersihan dan perawatan harus ditunjukkan pada gambar tersebut.
Untuk modul pemanggang tetap sepanjang 9,8 m, mengubah jalur hilir tidak mengubah panjang modul itu sendiri. Analisis jalur lurus, berbentuk L, dan berbentuk U dengan batas servis yang lengkap. Setujui jalur berbelok hanya setelah meninjau pemindahan produk, akses, dan pergerakan di samping serta di bawah modul.
Tentukan Ukuran Jalur Pendinginan dan Serah Terima Pengemasan Secara Bersamaan
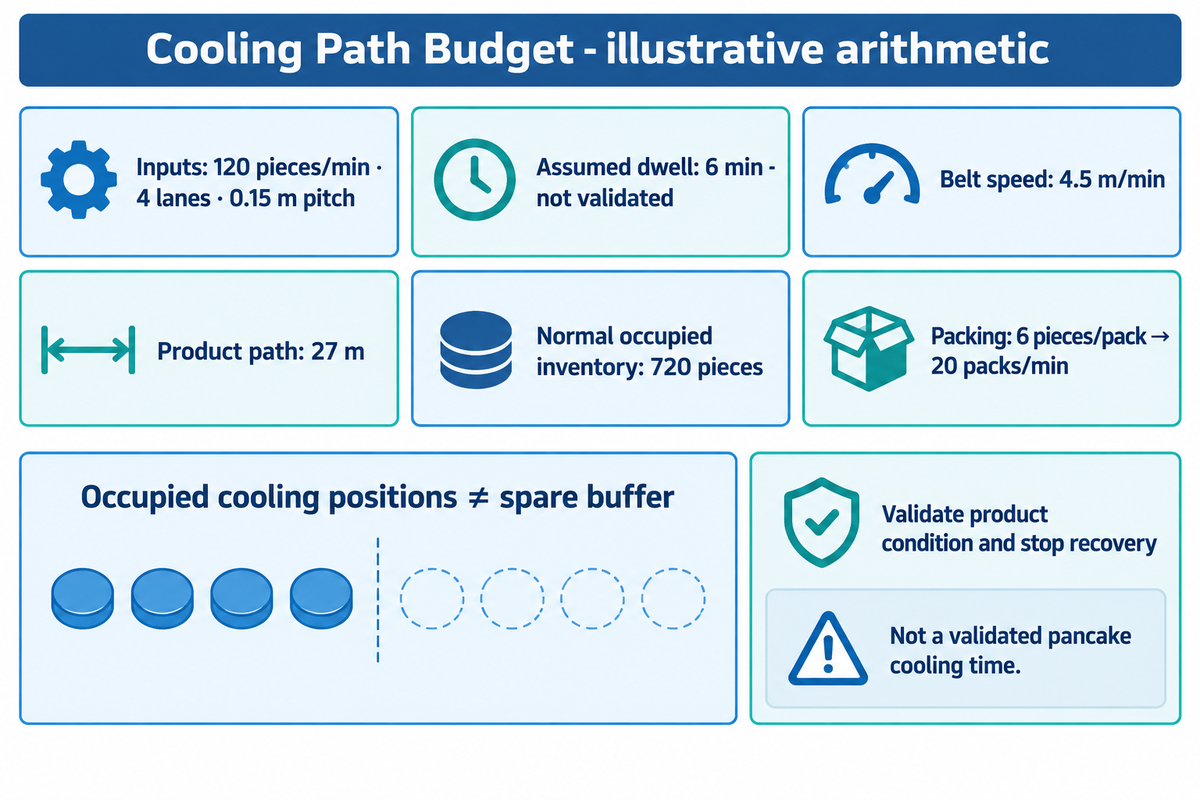
Tentukan ukuran jalur pendinginan berdasarkan laju produk, jumlah jalur, jarak antarproduk sepanjang jalur, dan waktu tinggal yang ditetapkan untuk produk. Lalu tentukan serah terima pengemasan dan strategi penanganan gangguan. Geometri sabuk konveyor menentukan waktu tempuh yang tersedia; kondisi pangan, udara sekitar, dan proses yang tervalidasi menentukan apakah waktu tersebut memenuhi kebutuhan produk.
Anggaran Jalur Pendinginan memisahkan tiga ukuran: panjang jalur produk yang dibutuhkan, persediaan normal selama proses berjalan, dan kapasitas akumulasi kosong. Bab handbook produk roti tahun 2018 dari ASHRAE menjelaskan pendinginan berdasarkan kondisi udara, jarak antarproduk, dan ukuran produk, dengan contoh produksi roti. Suhu dan waktu pendinginan roti tidak boleh disalin ke dalam spesifikasi pancake.
Sebagai ilustrasi konveyor satu lapis, asumsikan 120 buah/menit dibagi rata ke empat jalur dengan jarak pusat ke pusat antarproduk 0,15 m pada setiap jalur. Contoh ini menunjukkan cara menghitung; ini bukan waktu pendinginan pancake yang tervalidasi. Ruang untuk produk beserta jaraknya harus muat dalam jarak antarproduk yang ditetapkan.
Kecepatan = laju produk × jarak antarproduk sepanjang jalur ÷ jumlah jalur
120 buah/menit × 0,15 m ÷ 4 = 4,5 m/menit.
Jalur produk = kecepatan sabuk konveyor × waktu tinggal
4,5 m/menit × 6 menit = 27 m.
Persediaan normal selama proses berjalan = laju produk × waktu tinggal
120 buah/menit × 6 menit = 720 buah.
Laju nominal pengemasan = laju produk ÷ jumlah produk per kemasan
120 buah/menit ÷ 6 buah/kemasan = 20 kemasan/menit.
Persamaan tersebut mengasumsikan aliran stabil, tanpa produk bertumpuk, dan tanpa penundaan pemindahan tambahan. Angka 27 m menunjukkan jarak tempuh produk, bukan panjang bangunan. Konveyor spiral atau beberapa tingkat dapat menampung jarak tempuh tersebut pada proyeksi lantai yang lebih kecil, bergantung pada cara penanganan produk dan akses yang sebenarnya.
“Konveyor spiral menyediakan ruang tersebut dengan proyeksi lantai yang relatif kecil.”
Penghentian pengemasan menunjukkan kapasitas yang belum diperhitungkan. Jika laju hulu ilustratif tetap 120 buah/menit selama penghentian dua menit, tambahan 240 buah harus ditampung, dialihkan, atau dicegah dengan menghentikan proses hulu secara terkoordinasi. Sebanyak 720 buah yang sudah ada menempati jalur pendinginan normal. Saat pengemasan dimulai kembali tepat pada laju 20 kemasan/menit dengan enam buah per kemasan, aliran masuk dan keluar tetap seimbang; antrean tambahan tidak akan berkurang. Tentukan posisi kosong yang dapat digunakan dan laju pemulihan, atau rencanakan pemulihan proses secara terkendali. Model pengajaran barang dalam proses dari University of Texas membedakan persediaan proses dari kapasitas penyangga untuk mengatasi variasi aliran dan kerusakan mesin.
Bisakah lini pancake diintegrasikan dengan mesin pengemasan yang sudah saya miliki?
Mesin pengemasan yang sudah ada dapat digunakan jika format produk yang diuji, laju berkelanjutan, dan susunan pengumpanan sesuai dengan pengeluaran produk dari lini. Periksa ketinggian sabuk konveyor, penggabungan jalur, ukuran tumpukan, dan sinyal penghentian. Kecepatan maksimum yang diiklankan untuk unit penyegel hanyalah salah satu input; pengumpanan yang stabil dan pemulihan setelah gangguan menentukan kapasitas antarmuka yang dapat digunakan.
Uji permukaan pancake yang halus, kecenderungan lengket, dan orientasi produk sebenarnya saat dipindahkan. Jika produk yang dijual berupa sandwich, hitung jumlah sandwich jadi, bukan kedua kulitnya sebagai produk yang dikemas. Catat penanganan produk yang ditolak dan pihak yang menyediakan logika PLC antarmuka. Pastikan kontrol pengemasan dan pendinginan memenuhi persyaratan 21 CFR 117.80.
Pada 120 buah/menit, waktu tinggal enam menit yang digunakan untuk perhitungan menampung 720 buah sepanjang jalur 27 m dengan kecepatan 4,5 m/menit. Tidak satu pun posisi yang terisi itu otomatis menjadi kapasitas penyangga cadangan. Ganti waktu tinggal asumsi dengan hasil uji coba produk dan tentukan respons terhadap penghentian pengemasan sebelum menyetujui tata letak pendinginan.
Gambar Jalur Bahan Mentah, Personel, dan Limbah Secara Terpisah
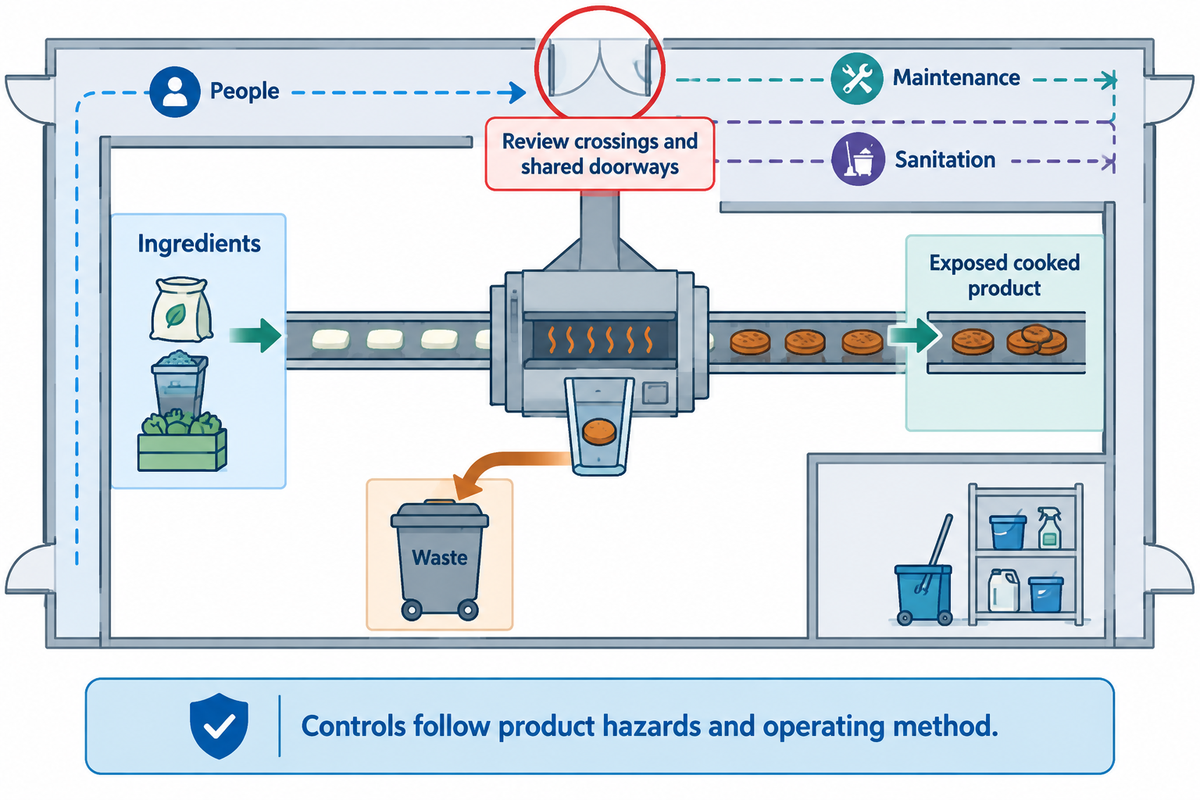
Gambar jalur bahan, produk matang yang tidak tertutup, personel, limbah, peralatan pembersihan, dan sebagainya pada tata letak mesin. Pertimbangkan dengan cermat semua persilangan dan pintu yang digunakan bersama. Pemisahan yang sesuai bergantung pada bahaya produk dan metode operasional, sehingga peninjauan harus mencakup cara pabrik membersihkan, mengisi ulang, memperbaiki, dan memulai kembali peralatan.
Sesuai ketentuan U.S. 21 CFR 117.20 yang berlaku, ruang yang memadai dan pengendalian kontaminasi dapat mencakup pengaturan lokasi, waktu, partisi, aliran udara, atau cara efektif lainnya. Karena itu, higiene memerlukan rencana operasional yang menyertai dinding pada gambar.
- Bahan: tunjukkan penanganan tepung dan pengisian ulang adonan cair tanpa membawa bahan terbuka melintasi produk jadi yang tidak tertutup.
- Personel: tentukan lokasi stasiun operator, akses cuci tangan, dan pergantian tugas yang terkendali.
- Limbah: sediakan jalur untuk produk yang ditolak dan kemasan bekas agar tidak melewati jalur pengisian ulang yang bersih.
- Sanitasi: tentukan lokasi komponen yang dilepas, peralatan pembersihan, dan penyimpanan alat bersih yang terlindungi.
- Perawatan: tunjukkan akses ke komponen dan jalur masuknya peralatan ke area yang sesuai.
Pastikan prosedur pembersihan telah ditetapkan sebelum menambahkan stasiun pencucian. 21 CFR 117.35 membedakan permukaan kontak pangan berkadar air rendah dari kondisi pengolahan basah. Peraturan tersebut juga mengatur perlindungan penyimpanan peralatan setelah dibersihkan. Produk pancake tidak serta-merta berkadar air rendah hanya karena dipanggang.
Pastikan apakah produk siap santap dan dibiarkan terbuka sebelum dikemas, serta apakah proses lanjutan mengendalikan bahaya terkait. Untuk fasilitas yang tunduk pada persyaratan pengendalian preventif, 21 CFR 117.130 menetapkan evaluasi patogen lingkungan dalam kondisi produk siap santap yang dibiarkan terbuka sebagaimana disebutkan. Tim keamanan pangan harus menetapkan dasar desain ini sebelum tata letak zona pendinginan dan pengemasan difinalisasi.
Tandai setiap persilangan dengan penanggung jawab dan pengendalian yang nyata: mengubah jalur pergerakan, mengatur waktu, memasang penutup, atau menerapkan tindakan lain yang dapat dipertanggungjawabkan. Keberatan pembeli bahwa “ruang lantai kami sudah cukup” tidak mempertimbangkan konflik operasional. Standar keamanan pangan tidak terpenuhi hanya dengan memberi label higienis pada suatu area, dan audit pabrik memerlukan dukungan pengendalian proses.
Temukan Ruang Tersembunyi di Titik Pemindahan dan Pergantian Produk
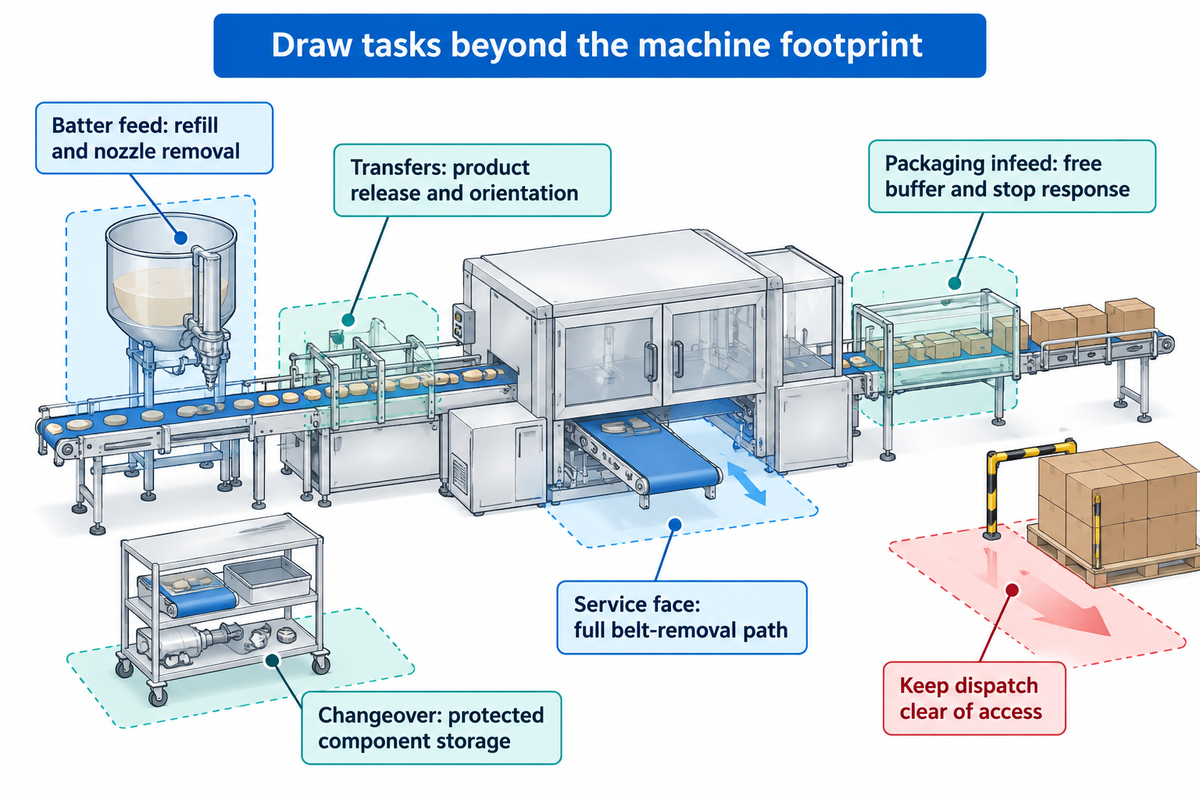
Tinjau titik pemindahan dan tugas pergantian produk sebagai operasi fisik. Tetapkan kondisi masukan dan keluaran untuk setiap tahap. Pengeluaran produk, penggabungan jalur, pengisian ulang, dan pelepasan komponen dapat memerlukan ruang di luar area mesin utama.
| Lokasi | Hal yang dapat menghabiskan ruang | Keputusan sebelum gambar diterbitkan |
|---|---|---|
| Pengumpanan adonan cair | Pergerakan tangki, akses ke corong penampung bahan yang dipasang di atas, dan pelepasan nosel | Tunjukkan aktivitas pengisian ulang dan pembersihan |
| Mesin penakar dan penuang adonan | Akses ke kepala mesin penakar dan penuang adonan serta pengembalian adonan cair | Periksa mesin penakar dan penuang adonan serta rentang viskositas yang sebenarnya |
| Pengeluaran dari pemanggang | Pembalik, pengambil produk, dan area pendaratan produk | Uji pelepasan permukaan dan orientasi produk |
| Penggabungan jalur | Perubahan jarak antarproduk dan produk yang ditolak | Tetapkan geometri penggabungan dan jalur produk yang ditolak |
| Stasiun pengisian | Pengisian ulang dan komponen kontak pangan yang dibongkar | Tetapkan akses servis untuk sistem pengisian |
| Pengumpanan ke mesin pengemasan | Pembentukan tumpukan dan produk dalam antrean | Tetapkan kapasitas penyangga kosong dan respons penghentian |
| Sisi servis | Pelindung yang dibuka, sabuk konveyor yang dilepas, dan peralatan | Gambar seluruh jalur pelepasan |
| Pergantian resep | Pelat pemanggang cadangan dan komponen bersih | Sediakan penyimpanan terlindungi dan pengeringan bila diperlukan |
| Kemasan produk jadi | Inspeksi, karton, dan pergerakan palet | Pastikan area pengiriman tidak menghalangi akses mesin |
Skenario pergantian produk: Seorang pembeli bermaksud bergantian memproduksi pancake polos dan produk berisi. Peralatan pancake otomatis penuh muat, dan pemasok menyertakan mesin pengisi opsional. Saat meninjau gambar, supervisor produksi menelusuri cara pekerja melepas komponen kontak pangan pada mesin pengisi, lokasi pembersihan komponen, serta cara mengembalikannya dalam kondisi kering dan terlindungi. Selanjutnya, kepala perawatan menggambar jalur pelepasan sabuk konveyor. Awalnya, kedua pekerjaan itu menggunakan ruang yang sama dengan ruang untuk karton kosong. Memindahkan pengisian ulang karton ke sisi lain mengatasi konflik praktis sebelum pemasangan. Uji coba produk perlu mengkaji perilaku isian dan keseragaman permukaan. Membeli otomasi saja tidak menghilangkan pekerjaan manual di sekitar rangkaian produksi yang tersinkronisasi penuh.
Ketentuan peralatan dan perkakas dalam sumber di atas mengaitkan akses dengan kegiatan perawatan dan sanitasi. Gunakan persyaratan tersebut untuk meminta gambar ruang kerja setiap tugas. Mesin produksi dorayaki dan mesin pancake polos mungkin memerlukan tugas pembongkaran yang berbeda, meskipun kapasitas produksi nominalnya sama.
Untuk antarmuka ilustratif berkapasitas 20 kemasan/menit, area pengumpanan yang kosong saja tidak cukup, kecuali juga menampung penumpukan, produk yang ditolak, dan respons saat terjadi penghentian. Tetapkan fungsi tersebut sebelum membandingkan penawaran. Ruang cadangan paling berguna berada di dekat tugas yang telah ditentukan, dengan kegunaannya dijelaskan, bukan berupa area kosong di antara lini produksi tanpa fungsi yang jelas.
Sediakan Ruang untuk Ekspansi Tanpa Menghambat Pekerjaan Saat Ini
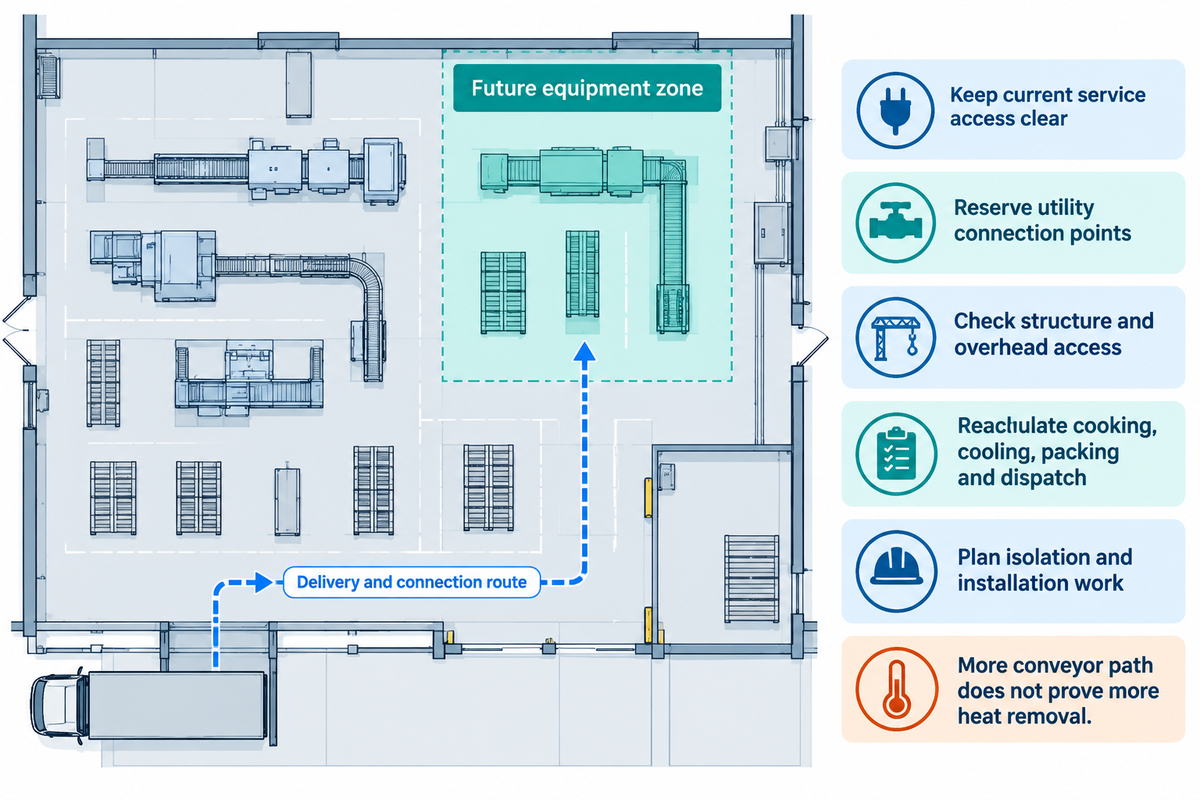
Sediakan ruang untuk peralatan masa depan di area yang memiliki jalur pengiriman dan pemasangan yang jelas. Akses saat ini untuk perawatan dan pergerakan bahan harus tetap seperti semula. Lini modular dapat memudahkan perencanaan sambungan di masa depan, tetapi menyediakan ruang berbentuk persegi panjang saja tidak berarti kapasitas produksi tambahan dapat diterapkan tanpa mengganggu operasi.
Untuk penanganan mekanis yang relevan, 29 CFR 1910.176 mensyaratkan jarak aman yang memadai dan lorong yang tidak terhalang. Ruang kerja kelistrikan yang berlaku juga harus tetap bebas hambatan. Fasilitas produksi perlu membedakan area untuk modul masa depan dari area yang sudah digunakan untuk sirkulasi atau perawatan.
- Gambarkan modul masa depan dan jalur masuknya ke dalam pabrik produksi.
- Tentukan titik sambungan utilitas yang diusulkan tanpa menghalangi akses saat ini.
- Periksa beban struktur, akses ke langit-langit, dan pelindung konveyor di atas kepala jika relevan.
- Hitung ulang proses pemasakan, pendinginan, pengemasan, dan pengiriman secara terpadu untuk kapasitas produksi yang diusulkan.
- Rencanakan isolasi area dan pekerjaan pemasangan dengan mempertimbangkan batasan produksi dan higiene di lokasi yang sebenarnya.
Sebagai contoh, jika kapasitas pendingin ditingkatkan menjadi 240 buah/menit dengan empat jalur berjarak 0,15 m dan waktu tinggal yang diasumsikan enam menit, kecepatan produk menjadi 9 m/menit, dengan jalur produk sepanjang 54 m dan 1.440 buah di dalam lini. Setiap kemasan berisi enam buah, sehingga diperlukan laju pengemasan nominal 40 kemasan/menit. Angka-angka ini merupakan konsekuensi geometris dan tidak menunjukkan bahwa pendingin mampu membuang panas dua kali lipat.
Jalur produk sepanjang 54 m memerlukan desain termal dan penanganan yang baru, sekalipun konveyor modular dapat dipasang di area yang disediakan. Periksa kebutuhan masa depan yang sama untuk modul pemasakan, pendingin, mesin pengemas, dan utilitas. Pastikan akses saat ini tetap terjaga sambil menentukan peralatan mana yang dapat diperluas dan mana yang perlu diganti.
Tetapkan Biaya Utilitas, Lingkup, dan Tata Letak Sebelum Memesan
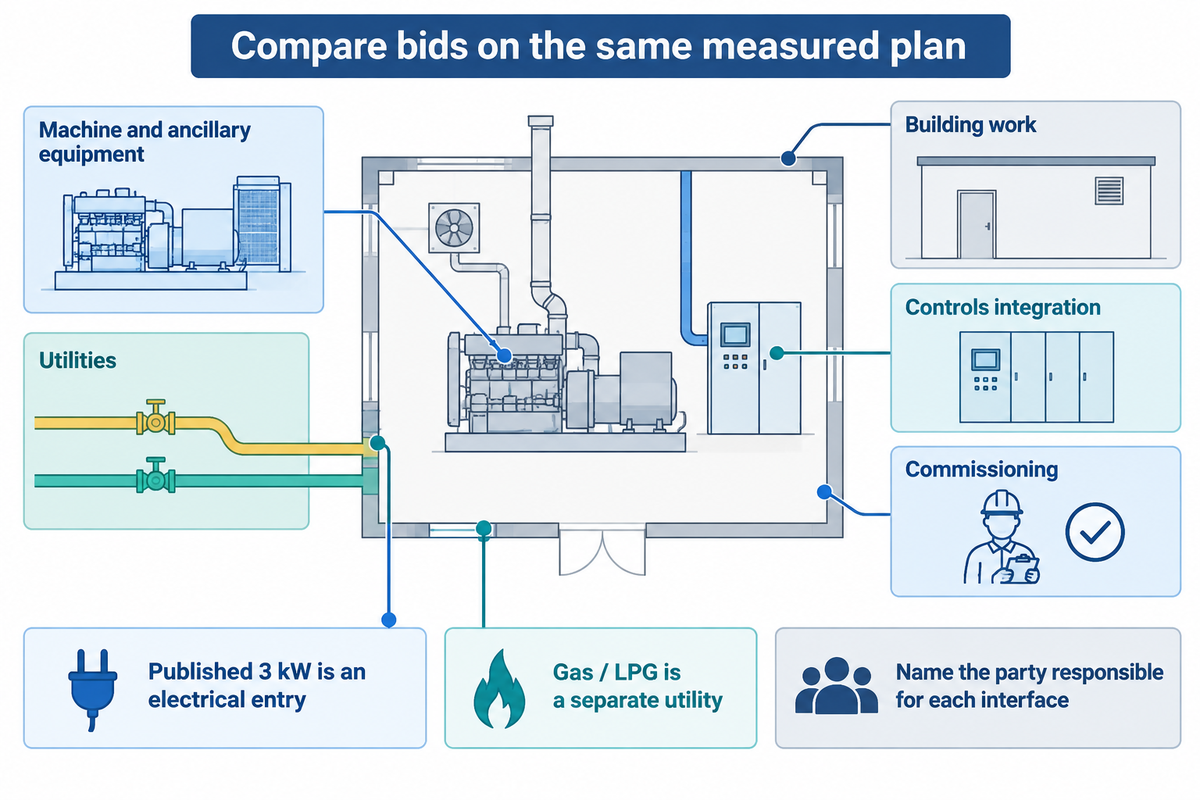
Biaya tata letak peralatan dapat ditetapkan dengan menentukan batas penawaran secara spesifik untuk mesin dan peralatan pendukung, utilitas, pekerjaan bangunan, serta komisioning. Bandingkan gambar lingkup dari pemasok pada satu denah bangunan dengan ukuran yang sama. Gunakan format produk dan kapasitas produksi berkelanjutan yang sama agar harga mesin yang lebih rendah tidak menyamarkan ketiadaan pendinginan, pengemasan, atau pekerjaan di lokasi.
Tabel publik YT-10 mencantumkan beban listrik 3 kW serta penggunaan gas alam atau LPG. Catat gas dan listrik sebagai utilitas yang berbeda; 3 kW bukanlah kebutuhan panas total atau beban terpasang keseluruhan pabrik. Penyediaan ruang pabrik dan ventilasi sesuai 21 CFR 117.20 termasuk dalam lingkup pekerjaan lokasi. Serahkan penetapan persyaratan pemasangan terkait kepada spesialis lokasi yang sesuai.
| Paket pekerjaan | Gambar atau jadwal yang diperlukan | Pihak yang harus disebutkan |
|---|---|---|
| Produk dan kapasitas | Format, buah layak jual per jam, dan dasar operasi | Penanggung jawab produksi pembeli |
| Pencampuran dan pemasokan bahan | Posisi tangki, jalur adonan cair, dan metode pengisian ulang | Pemasok atau pembeli yang bertanggung jawab |
| Modul pemasakan | Dimensi, kontrol waktu pemanggangan, dan sisi akses perawatan | Pemasok peralatan |
| Pengambilan produk dan pemindahan | Ketinggian, celah, orientasi, dan penolakan produk | Penanggung jawab antarmuka |
| Pendinginan | Dasar uji coba, jalur, kondisi udara, dan akumulasi bebas | Penanggung jawab sistem pendingin |
| Isian dan pemasangan pasangan produk | Jalur produk dan batas area pembersihan | Pemasok atau pembeli yang bertanggung jawab |
| Pengemasan | Ukuran kemasan, kapasitas berkelanjutan, dan sinyal berhenti/mulai ulang | Integrator pengemasan |
| Utilitas | Beban tersambung, kebutuhan puncak, dan posisi sambungan | Penanggung jawab layanan lokasi dan pemasok |
| Pekerjaan konstruksi | Lantai, saluran pembuangan, bukaan akses, dan ventilasi | Pembeli atau kontraktor yang ditunjuk |
| Integrasi kontrol | Interlock, penghentian proses hilir, dan urutan pemulihan | Pihak kontrol yang ditunjuk |
| Komisioning | Bahan uji coba, lingkup penerimaan, dan pelatihan | Pembeli dan penanggung jawab komisioning |
| Penyediaan layanan | Suku cadang, komponen listrik, dan ketentuan layanan purnajual | Pihak penyedia layanan berdasarkan kontrak |
Bagi calon pelanggan industri makanan, kriteria evaluasi mencakup jumlah pancake layak jual per jam yang disepakati, kehilangan produk dalam sistem pemindahan, dan kondisi proses saat uji coba. Dalam pengadaan, total biaya kepemilikan mencakup lingkup pekerjaan lokasi dan layanan yang telah disepakati. Perawatan memerlukan gambar akses dan daftar suku cadang. Permintaan ini membantu membandingkan mesin produksi makanan industri tanpa mengandalkan harga turnkey yang bersifat spekulatif.
Tanyakan tugas mana yang masih dilakukan secara manual sebelum memilih untuk mengotomatiskannya. Produksi pancake yang sepenuhnya otomatis tetap memerlukan pengisian ulang bahan dan sanitasi. Di fasilitas produksi yang kompetitif saat ini, sistem industri juga memerlukan urutan berhenti dan mulai ulang yang disepakati di antara para pemasok. Proposal untuk produksi berkelanjutan harus menjelaskan dasar intervensi operator serta angka waktu operasi atau efisiensi energi. Deskripsi lini yang sepenuhnya otomatis saja tidak mencakup satu pun hal tersebut.
Untuk pembahasan konfigurasi, silakan gunakan halaman produk dan penawaran lini pancake. Jika diperlukan, tetapkan penanganan makanan beku dan opsi pancake isi sandwich dalam lingkup hilir yang terpisah dan terdefinisi; perlakukan perubahan ke peralatan waffle lembut sebagai konfigurasi peralatan yang terpisah. Nama produk tidak boleh mengubah batas lingkup peralatan dalam penawaran tanpa dinyatakan.
Entri mesin yang dipublikasikan sebesar 3 kW merupakan satu kebutuhan utilitas. Anggaran energi seluruh pabrik perlu ditetapkan sebelum mengevaluasi penawaran. Mintalah penawaran yang dapat dibandingkan untuk lingkup peralatan, sambungan, dan komisioning yang sama. Penetapan lingkup umum memungkinkan pembeli memahami perbedaan harga.
Pertanyaan yang Sering Diajukan
Apa saja empat jenis tata letak produksi?
Lihat Jawaban
Empat kategori umum tata letak produksi adalah tata letak proses, produk, posisi tetap, dan seluler. Tata letak proses mengelompokkan pekerjaan sejenis; tata letak produk menyusun operasi secara berurutan. Tata letak posisi tetap mendatangkan sumber daya ke produk yang tidak berpindah, sedangkan tata letak seluler mengelompokkan sumber daya berdasarkan keluarga produk. Produksi pangan pancake biasanya melibatkan alur produk berurutan. Gambar berbentuk lurus, L, dan U menjelaskan geometri alur tersebut, bukan menggantikan empat kategori itu.
Apa itu desain tata letak pabrik?
Lihat Jawaban
Desain tata letak pabrik mengalokasikan ruang untuk peralatan, operasi, penyimpanan, dan pergerakan di dalam bangunan. Di pabrik produksi pancake, desain ini menghubungkan urutan proses dengan pintu, kolom, akses perawatan, dan titik utilitas yang sebenarnya. Hasil yang berguna mencakup susunan mesin dan jalur operasi di sekitarnya. Denah lantai dapat diterapkan ketika dimensi, kondisi produk, dan tanggung jawab cukup jelas bagi pihak yang memasok dan memasang peralatan.
Bisakah Anda memberi contoh tata letak fasilitas?
Lihat Jawaban
Fasilitas produksi pancake berurutan dapat menempatkan persiapan adonan cair di hulu sebelum proses penuangan adonan dan pemasakan, kemudian dilanjutkan dengan pengambilan produk, pendinginan, dan pengemasan. Jalur penerimaan bahan dan pembuangan limbah dapat berada di luar jalur produk matang yang terbuka, dengan akses ke sisi perawatan tetap tersedia. Ini adalah urutan konseptual, bukan denah ruangan yang baku. Dimensi mesin yang sebenarnya, uji coba produk, batasan bangunan, dan kontrol higiene menentukan apakah susunan terpasang sebaiknya tetap lurus atau berbelok sebelum pengemasan.
Apakah lini produksi pancake memerlukan ventilasi khusus?
Lihat Jawaban
Ventilasi harus dirancang berdasarkan alat pemasakan, panas, kelembapan, bahan bakar, dan paparan produk yang sebenarnya. Tentukan kebutuhan pembuangan udara dan pasokan udara pengganti bersama pemasok peralatan dan spesialis lokasi. Persyaratan pangan dan pembakaran yang berlaku menentukan pemasangannya; label lini tidak menetapkan laju aliran udara atau tingkat filtrasi yang universal.
Apakah suku cadang mesin impor mudah tersedia?
Lihat Jawaban
Ketersediaan bergantung pada pengaturan layanan dalam kontrak. Sebelum memesan, mintalah daftar suku cadang kritis yang teridentifikasi, informasi stok lokal, dan waktu tunggu tertulis. Saat meninjau tata letak peralatan, sertakan kebutuhan penyimpanan dan akses penggantian suku cadang tersebut.
Apa yang menentukan biaya lini produksi pancake?
Lihat Jawaban
Biaya bergantung pada produk yang disepakati, kapasitas produksi berkelanjutan, tingkat otomatisasi, dan modul proses yang disertakan. Harga alat pemasakan saja dan harga instalasi lengkap mencakup kewajiban yang berbeda. Pendinginan, pengisian, mesin pembungkus, inspeksi, integrasi kontrol, dan sambungan utilitas dapat berada di luar penawaran peralatan utama. Perubahan bangunan, pengiriman, komisioning, dan pelatihan juga memerlukan penanggung jawab yang jelas. Bandingkan lingkup yang sama, termasuk pekerjaan yang masih manual, sebelum menilai perbedaan antara dua proposal. Lokasi pengolahan pangan mungkin juga memerlukan pekerjaan sanitasi, kelistrikan, bahan bakar, dan ventilasi yang khusus untuk proyek tersebut. Minta setiap pemasok menandai hal yang termasuk dan tidak termasuk langsung pada denah bangunan dengan ukuran yang sama. Dengan begitu, pembeli memiliki dasar untuk meminta penawaran kontraktor atas kebutuhan yang belum tercakup dan menghitung biaya proyek secara lengkap tanpa mengandalkan kisaran harga umum.
Bawa denah dengan ukuran yang jelas ke pembahasan tata letak. Bagikan format produk, kapasitas yang dibutuhkan, detail mesin pengemas yang sudah ada, dan batasan bangunan kepada UDTECH. Mulailah dari rangkaian peralatan waffle dan pancake lalu tentukan modul yang dibutuhkan proyek Anda.
DD menyusun panduan perencanaan ini berdasarkan informasi produsen yang tersedia untuk umum, sumber regulasi primer, dan referensi teknis yang teridentifikasi. Contoh tata letak numerik menggunakan asumsi yang dinyatakan dan bukan desain yang dipesan khusus. Uji coba produk dan persyaratan spesifik lokasi akan menentukan peralatan dan kondisi operasi akhir. Informasi merek tersedia di halaman perusahaan UDTECH.
Artikel Terkait dan Sumber Perencanaan
- Proses pancake, kapasitas, dan pemeriksaan penerimaan
- Panduan penerimaan peralatan waffle dan pancake
- Konfigurasi peralatan pancake
- Ragam produk waffle dan pancake
Referensi dan Sumber
- FDA: Prinsip dan Panduan Penerapan HACCP, diadopsi 1997.
- 21 CFR 117.20: Pabrik dan area sekitarnya; 117.35: Operasi sanitasi; 117.40: Peralatan dan perkakas; 117.80: Proses dan kontrol.
- 21 CFR 117.130: Analisis bahaya.
- 29 CFR 1910.176: Penanganan bahan; 1910.303: Instalasi listrik; 1910.263: Peralatan toko roti.
- ASHRAE: Handbook Refrigeration 2018, Bab 41, Produk Bakery, konteks teknis khusus roti.
- Paul A. Jensen, University of Texas: Pekerjaan dalam Proses, model inventaris manufaktur.
- Shane Whitaker, BakingBusiness: Desain spiral yang hemat ruang, 31 Mei 2013.