Hubungi Perusahaan UDTECH

Mesin Phoenix Roll: Panduan Proses, Pemilihan, dan Penerimaan

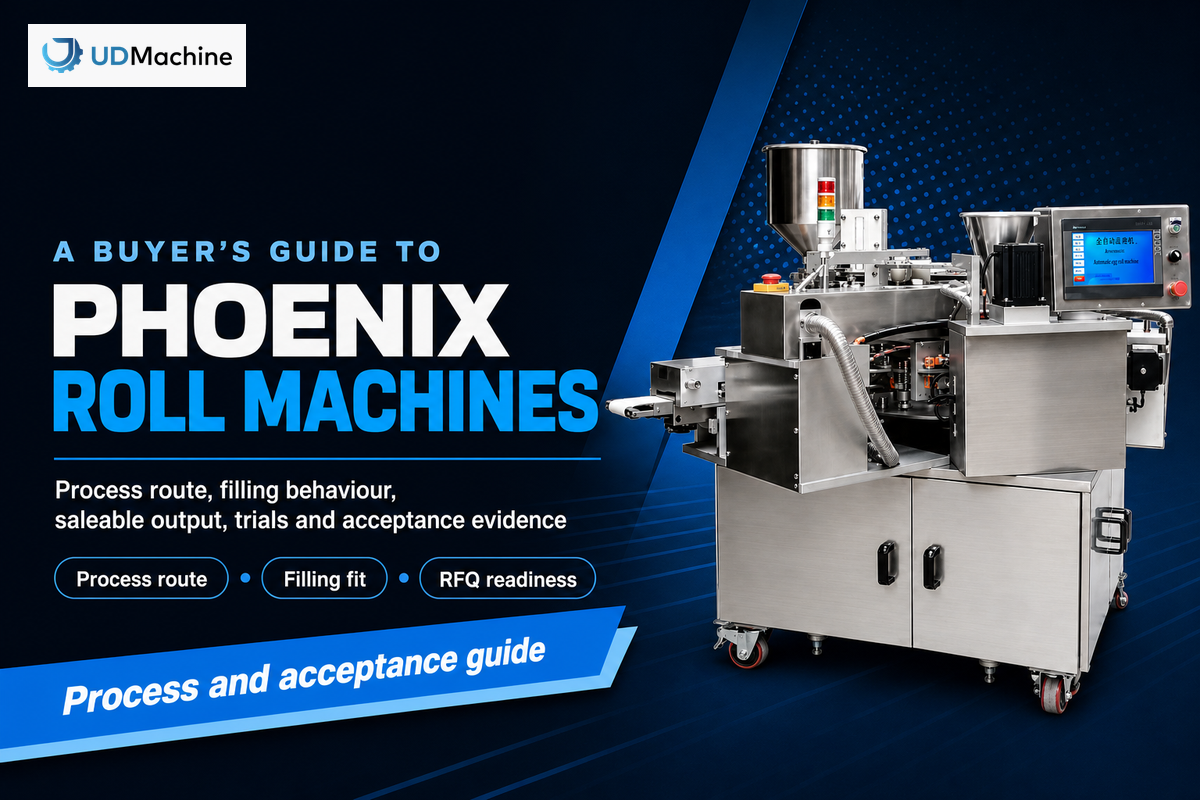
Jawaban singkat: mesin phoenix roll paling tepat dievaluasi sebagai sistem resep dan lini produksi untuk menghasilkan wafer gulung berisi yang konsisten, bukan hanya berdasarkan satu angka kecepatan. Mesin Phoenix Roll adalah sistem pembentukan dan pengisian industri untuk produk wafer gulung tertentu. Urutan pembelian yang tepat adalah definisi produk → alur pembentukan dan pemanasan → perilaku isian → hambatan lini yang terhubung → uji coba dengan penyaksian → bukti sanitasi dan pelindung. Panduan ini sengaja bersifat edukatif. Halaman solusi mesin phoenix roll yang ditautkan memuat spesifikasi model, detail konfigurasi, dan penawaran harga.
Produk yang Sebenarnya Dibuat Mesin Phoenix Roll
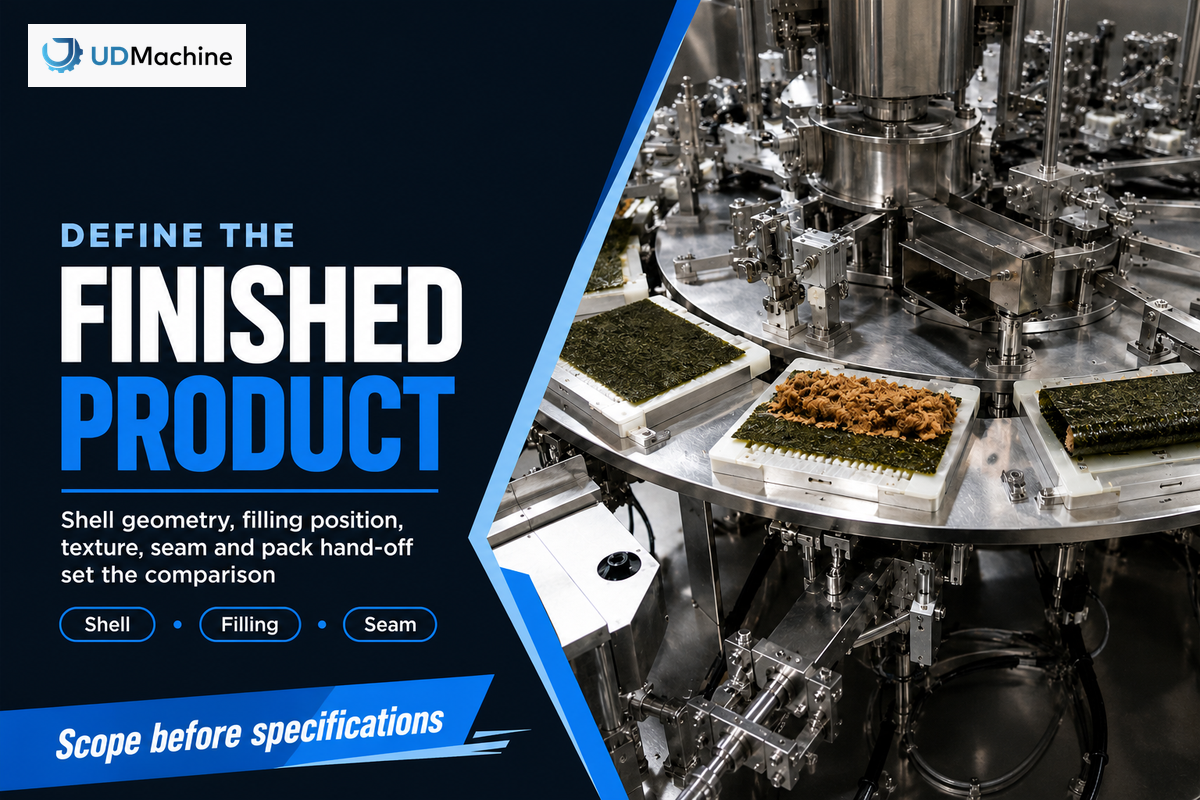
Dalam pembahasan pangan industri, “phoenix roll” biasanya merujuk pada kulit wafer gulung atau bergaya egg roll yang dapat diisi bahan seperti rumput laut, abon daging, bubuk, krim, atau isian lain sesuai resep. Istilah ini mudah disalahartikan karena hasil pencarian juga memuat sushi roll, resep lumpia, peralatan pre-roll ganja, dan mesin roll pembentuk logam. Pastikan makanan jadi yang dimaksud sebelum membandingkan peralatan.
Phoenix roll otomatis tetap ditentukan oleh tekstur akhir, sambungan, dan kestabilan isian, bukan oleh label yang digunakan dalam katalog.
Karena itu, mesin ini tidak ditentukan oleh namanya saja. Penentunya adalah geometri kulit, posisi isian, sensasi gigitan dan kekuatan patah, target kadar air, perilaku pendinginan, format pengemasan, serta variasi tampilan yang masih dapat diterima. Lini yang menghasilkan wafer kosong menarik tetapi retak setelah diisi belum menyelesaikan masalah pembeli.
Untuk latar belakang tentang pengaruh variabel pengolahan pangan terhadap tekstur dan perilaku produk jadi, gunakan pembahasan yang ditelaah sejawat dalam referensi pengolahan pangan PMC ini; referensi tersebut menjadi konteks untuk merancang pengujian, bukan bukti keluaran mesin phoenix roll mana pun.
Pemeriksaan lingkup: ini adalah panduan proses pangan untuk produk wafer/egg roll berisi. Panduan ini bukan untuk mesin penggulung sushi, lini pembungkus lumpia, pembuat camilan rumah tangga, atau mesin pre-roll ganja.
Cara membaca bahasa katalog: cuplikan pencarian sering menggabungkan label seperti mesin phoenix roll egg otomatis, phoenix roll machine egg wafer, mesin roll egg wafer roll, mesin biskuit egg wafer roll dan mesin egg wafer roll biscuit. Daftar lain mungkin menyebut mesin pembuat elektrik, pembuat roti rotari, produksi roll, peralatan dapur, produsen China atau tingkat otomatisasi tinggi. Perlakukan istilah ini sebagai bahasa untuk ditemukan di pencarian; minta laporan uji berbasis resep sebelum menganggap label apa pun sebagai spesifikasi.
Keterangan konsumen dan katalog juga dapat mengaburkan perbandingan B2B: restoran, komersial otomatis, otomatis komersial, baki, kustomisasi, secara otomatis, efisiensi, berputar, mini, portabel, baja tahan karat komersial, vertikal, output tinggi, elektrik komersial, grosir, industri komersial, makanan ringan, langsung dari pabrik, suhu, kelas atas, sesuai dan harga rendah. Gunakan kata-kata tersebut untuk menemukan pemasok kandidat, lalu gantikan dengan kapasitas terukur, utilitas, higiene, dan bukti penerimaan dalam berkas pembelian.
Sebelum meminta penawaran harga, tulis ringkasan produk satu halaman. Sertakan sketsa penampang, dimensi kulit, jenis dan ukuran partikel isian, target berat per buah, batas kadar air atau tekstur, serah terima ke pengemasan, serta pasar tempat makanan akan dijual. Ringkasan ini menjadi acuan untuk setiap uji coba dan keputusan penerimaan berikutnya.
Bagi pembeli pabrik, berkas penerimaan harus memasangkan ringkasan tersebut dengan laporan uji berbasis resep dan kriteria penerimaan yang jelas, sehingga sampel yang menjanjikan dapat diperiksa terhadap bukti yang sama di kemudian hari.
Petakan Alur Produksi Sebelum Membandingkan Mesin
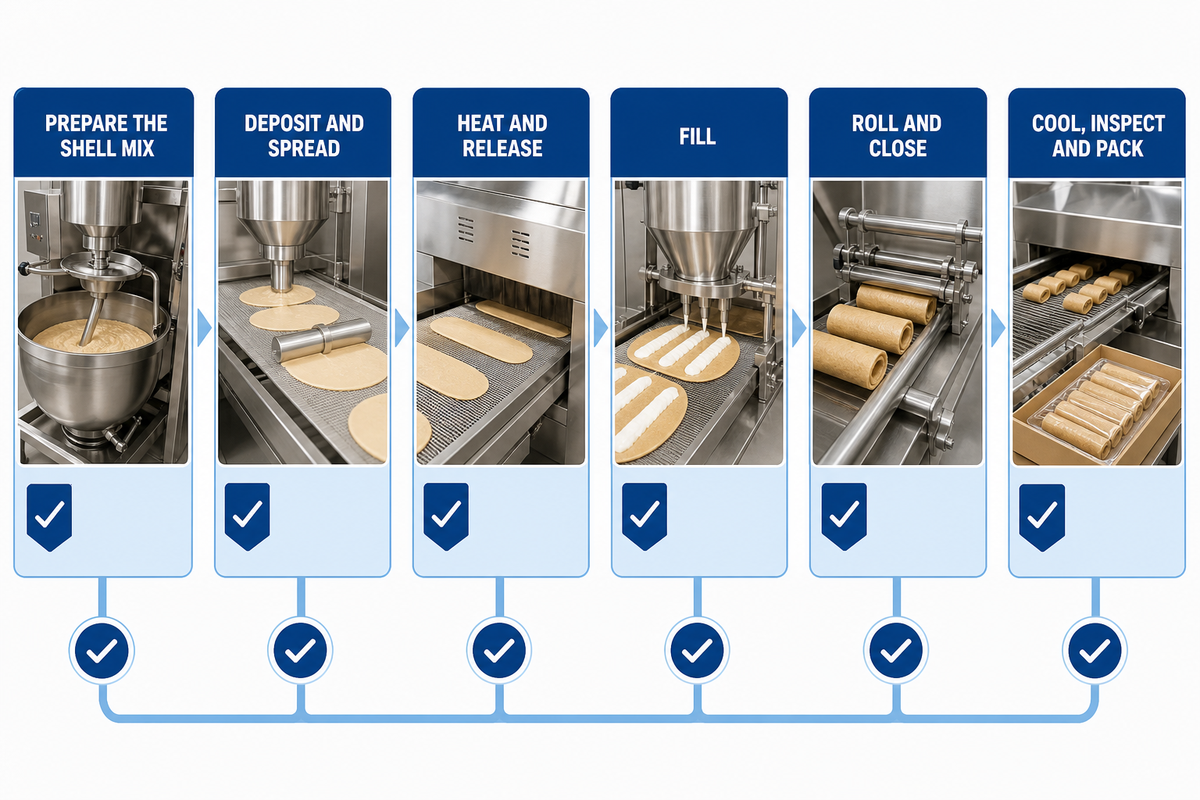
Perbandingan mesin phoenix roll yang berguna dimulai dari titik serah terima, bukan brosur. Gambarkan alur dari persiapan bahan hingga produk dikemas dan beri label variabel kendali pada setiap titik serah terima. Alur ini biasanya mencakup persiapan adonan cair atau adonan, penakaran terukur, pemanggangan atau pemanasan, pelepasan, pengisian, penggulungan, pendinginan atau pengikatan bentuk, inspeksi, dan pengemasan. Beberapa lini menggabungkan beberapa tahap; pertanyaan kendalinya tetap terpisah.
- Siapkan campuran kulit. Catat padatan, lemak, air, viskositas, dan suhu pada titik penakaran. Perubahan resep dapat menggeser jendela proses meskipun pengaturan mesin tidak berubah.
- Lakukan penakaran dan perataan. Pastikan jumlah per rongga atau pelat pemanggang, keseragaman distribusi, dan waktu antara penakaran dan pemanasan. Ketebalan yang tidak merata kemudian menjadi retakan atau sambungan yang lemah.
- Lakukan pemanasan dan pelepasan. Tetapkan profil pemanasan, permukaan kontak, dan kondisi pelepasan. “Dipanggang” bukan deskripsi penerimaan yang memadai; tentukan tampilan dan rasa kulit saat mencapai stasiun proses berikutnya.
- Lakukan pengisian. Uji isian yang sebenarnya, bukan hanya air. Ukur suhu, viskositas, ukuran partikel, tekanan, dan sensitivitas terhadap geseran. Isian yang stabil dalam gelas kimia dapat menjembatani saluran, membentuk serat, atau berpindah saat kecepatan produksi.
- Gulung dan tutup. Periksa posisi sambungan, tumpang tindih, kerusakan, dan pemusatan isian. Kulit harus cukup kuat menahan gaya penggulungan sekaligus tetap memenuhi tekstur saat dimakan.
- Dinginkan, inspeksi, dan kemas. Tetapkan kapan produk stabil secara dimensi. Pengemasan terlalu dini dapat memerangkap panas atau menggeser isian; pengemasan terlalu lambat dapat menurunkan utilisasi lini.
Peta ini menyingkap risiko pembelian utama: titik serah terima yang paling lambat atau paling tidak stabil menentukan output yang dapat dijual. Bab FAO yang ditautkan di sini adalah referensi perencanaan historis: bab tersebut mengingatkan pembaca untuk menormalkan throughput, dimensi, dan biaya, tetapi bukan spesifikasi phoenix roll terkini atau persyaratan regulasi (panduan perencanaan kapasitas FAO). Pastikan persyaratan teknik dan kepatuhan lokal yang berlaku sebelum menetapkan pembelian.
Mengapa Perilaku Isian Mengubah Desain Mesin
Isian sering menjadi kendala desain tersembunyi. Bubuk yang mudah mengalir, campuran abon berserat, krim kental, dan senyawa yang sensitif terhadap suhu tidak berperilaku sama. Semua itu mungkin memerlukan hopper, pengaduk, pompa, nozel, metode pemutus aliran, dan akses pembersihan yang berbeda. Klaim depositor universal hanya bermakna jika pemasok menyatakan resep yang diuji dan jendela operasinya.
Ukur Variabel yang Dapat Mengubah Hasil
- Viskositas: catat suhu dan metode pengujian pada setiap sampel. Viskositas dapat berubah cukup besar selama proses sehingga mengubah berat takaran atau pembentukan serat.
- Ukuran partikel dan panjang serat: catat inklusi terbesar dan apakah dapat menjembatani saluran sempit.
- Suhu: dokumentasikan suhu produk, hopper, dan nozel. Isian hangat mungkin mengalir dengan baik, tetapi dapat melunakkan kulit atau meresap ke dalamnya.
- Tekanan dan geseran: tentukan apakah pemompaan atau kompresi merusak struktur isian atau mengubah aliran tampaknya.
- Perilaku pemutus aliran: ukur ekor aliran, tetesan, dan waktu dari akhir penakaran hingga penutupan roll.
Ubah Uji Isian Menjadi Keputusan Pembeli
Minta uji coba yang menggunakan isian produksi Anda pada pengaturan rendah, nominal, dan tinggi. Timbang sampel yang secara statistik bermanfaat, periksa sambungan, dan ukur produk tolak berdasarkan penyebabnya. Keputusannya bukan “apakah depositor berjalan?” Melainkan “apakah depositor menempatkan massa yang diperlukan di dalam kulit utuh pada seluruh jendela resep tanpa menimbulkan beban pembersihan atau pergantian produk yang tidak terkendali?”
Jika pemasok hanya menguji air atau bahan pengganti yang encer, perlakukan hasil tersebut sebagai demonstrasi mekanis, bukan jaminan produksi. Perbedaan ini sangat penting ketika laju yang diiklankan kemudian digunakan dalam model pengembalian investasi.
Saat menetapkan variabel uji tersebut, referensi pengolahan pangan yang ditelaah sejawat dapat membantu tim mendokumentasikan tekstur dan kondisi resep tanpa mengubah isian pengganti menjadi klaim kinerja.
Minta laporan uji pemasok mengidentifikasi resep uji pabrik, persiapan isian, dan pengaturan ulang setelah pembersihan; detail tersebut membuat klaim kapasitas dapat direproduksi pada lini pembeli.
Kapasitas adalah Dasar Pengukuran, Bukan Angka Utama
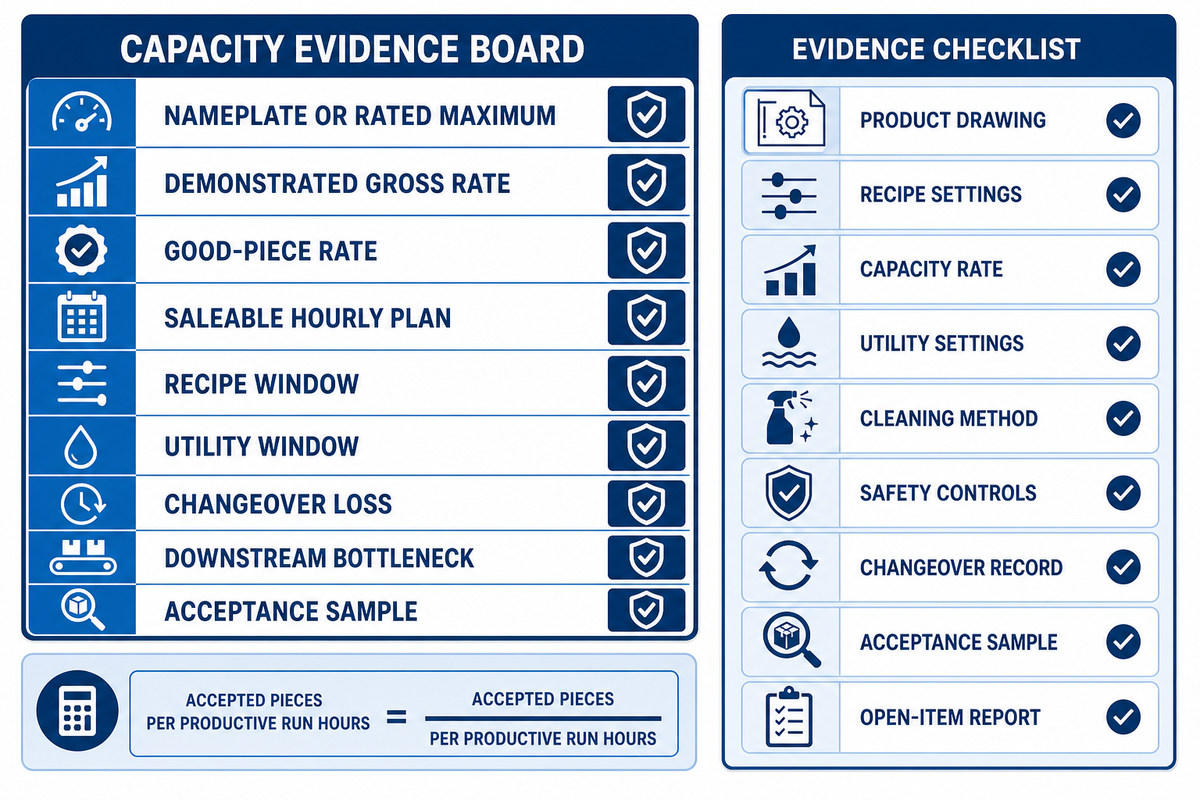
Kapasitas harus dilaporkan sebagai produk yang dapat dijual dalam kondisi yang dinyatakan. Pisahkan empat angka dalam lembar kerja Anda:
| Kategori kapasitas | Maknanya | Yang harus dicatat |
|---|---|---|
| Maksimum nameplate atau kapasitas terukur | Batas atas yang ditetapkan produsen dalam kondisi tertentu. | Resep, ukuran kulit, isian, utilitas, dan asumsi yang dinyatakan. |
| Laju kotor yang didemonstrasikan | Jumlah buah yang diproduksi selama proses yang disaksikan sebelum produk tolak dan penghentian. | Durasi proses, jeda, perubahan kecepatan, dan intervensi operator. |
| Laju produk baik | Buah yang diterima setelah memperhitungkan retakan, sambungan terbuka, takaran kurang berat, dan produk tolak secara kosmetik. | Jumlah produk tolak dan kode penyebab pada setiap interval sampel. |
| Rencana produk yang dapat dijual per jam | Buah baik yang disesuaikan dengan pembersihan terencana, pergantian produk, dan batasan tahap hilir. | Asumsi ketersediaan dan stasiun proses yang menjadi hambatan. |
| Jendela resep | Rentang kondisi isian dan kulit dari rendah hingga tinggi yang telah diuji. | Suhu, metode viskositas, dan batas pengikatan bentuk. |
| Jendela utilitas | Kondisi listrik dan udara yang tersedia selama uji coba. | Tegangan, frekuensi, tekanan udara, dan aliran. |
| Susut akibat pergantian produk | Waktu produktif yang hilang untuk pembersihan, perkakas, atau pengaturan ulang resep. | Menit per pergantian produk dan produk tolak saat mulai kembali. |
| Hambatan tahap hilir | Stasiun terhubung yang membatasi aliran produk yang diterima. | Tingkat buffer, laju pengemasan, dan kejadian penghentian. |
| Sampel penerimaan | Sampel yang disepakati untuk menutup satu titik uji. | Ukuran sampel, metode inspeksi, dan persetujuan. |
| Kategori bukti | Laporan pemasok | Keputusan pembeli |
|---|---|---|
| Gambar produk | Revisi, dimensi, dan toleransi | Sesuai dengan ringkasan yang disetujui |
| Pengaturan resep | Bahan, suhu, dan rentang viskositas | Dapat diulang pada titik rendah, nominal, dan tinggi |
| Laju kapasitas | Laju produk baik, jendela proses, dan jumlah produk tolak | Mendukung model produksi mingguan |
| Pengaturan utilitas | Tegangan, tekanan udara, aliran, dan beban terhubung | Utilitas pabrik dapat menopang uji coba |
| Metode pembersihan | Langkah pembongkaran, alat, dan waktu pengaturan ulang | Urutan alergen praktis dan terdokumentasi |
| Pengendalian keselamatan | Pelindung, interlock, penghentian, dan titik isolasi | Tinjauan risiko lokal tidak memiliki temuan kritis yang terbuka |
| Catatan pergantian produk | Perkakas, pemanggilan resep, dan produk tolak saat mulai kembali | Susut dimasukkan dalam rencana kapasitas |
| Sampel penerimaan | Metode pengambilan sampel, inspeksi, dan persetujuan | Hasil dapat ditelusuri ke ringkasan produk |
| Laporan item terbuka | Penanggung jawab, tanggal jatuh tempo, metode uji ulang, dan bukti penutupan | Lingkup yang belum terselesaikan terlihat sebelum pembelian |
Definisi kapasitas nameplate dari U.S. Energy Information Administration merupakan analogi yang berguna: maksimum terukur hanya berguna untuk keputusan jika kondisinya diketahui, dan tidak sama dengan output operasi yang didemonstrasikan (definisi kapasitas nameplate EIA). FAO juga mencatat bahwa peralatan untuk tujuan yang sama dapat berbeda dalam kapasitas, dimensi, dan biaya, sehingga dasar perbandingan harus dinormalisasi (bab perencanaan peralatan pengemasan FAO).
Sebagai konteks saja, halaman solusi UDTECH yang disediakan memublikasikan contoh laju lini dan udara bertekanan khusus model. Angka pihak pertama tersebut adalah konteks konfigurasi, bukan tolok ukur universal Mesin Phoenix Roll. Gunakan nilai persis yang ditampilkan pada halaman solusi UDTECH sebagai pertanyaan untuk uji coba resep dengan penyaksian, lalu hitung sendiri laju produk baik Anda.
Halaman solusi tersebut juga menampilkan jadwal utilitas dan jejak lantai khusus model. Perlakukan semua nilai pihak pertama ini sebagai konteks konfigurasi; verifikasi kebutuhan utilitas dan tata letak yang tepat untuk model serta opsi yang ditawarkan bagi pabrik Anda.
Untuk uji coba terkendali, pilih jendela produktif seperti 30–60 min, atau perpanjang hingga 90 min bila kestabilan perlu dikonfirmasi; catat pembacaan pada interval 10 min, dan simpan sampel awal/tengah/akhir. Ini adalah praktik pengukuran yang direkomendasikan, bukan jaminan output pemasok mana pun.
Protokol praktis dapat mencatat pembacaan pada 10 min, 20 min, 30 min, 40 min, 50 min, dan 60 min, mengambil 3 sampel pada setiap titik pemeriksaan, serta mengulangi 2 pemeriksaan mulai kembali pada 5 min dan 15 min. Jika suhu merupakan variabel kendali, titik pemeriksaan contoh dapat berupa 20°C, 25°C, 30°C, 35°C, 40°C, 45°C, 50°C, 55°C, dan 60°C; semua ini adalah bidang pencatatan, bukan batas target. Tujuannya adalah menyingkap penyimpangan dan susut saat mulai kembali dengan metode yang dapat ditelusuri, bukan membuat laju produksi yang dijanjikan.
Contoh baris lembar kerja (ganti dengan nilai aktual Anda): 1 lini, 2 resep isian, 3 titik pemeriksaan, jendela proses 30 min dan 60 min, interval pencatatan 10 min, 12 kW, 380 V, 0,2 MPa, 0,6 MPa, 0,2 m³/min, 2300 mm × 2000 mm × 1400 mm, 960 kg, ditambah titik pemeriksaan suhu lingkungan 20°C dan 25°C, ambang penerimaan sementara 90%, serta pemeriksaan kaliber 1 mm bila diwajibkan pabrik Anda. Contoh ini menunjukkan bidang yang perlu dicatat; contoh ini bukan spesifikasi universal.
Catatan teknik: ulangi pemeriksaan utilitas pada 380 V dan 0,6 MPa, bandingkan entri beban terhubung 12 kW dan konsumsi udara 0,2 m³/min dengan jadwal utilitas pabrik, lalu verifikasi ruang bebas 2300 mm × 2000 mm × 1400 mm dan beban lantai 960 kg. Pertahankan titik lingkungan 20°C dan 25°C serta pemeriksaan kaliber 1 mm yang terikat pada rencana mutu yang disetujui. Ini adalah bidang contoh yang disalin dari konteks konfigurasi yang dipublikasikan, bukan batas desain.
Saat mendokumentasikan perilaku mulai kembali, catat titik pemulihan 1 min, 5 min, dan 15 min jika interval tersebut sesuai dengan rencana mutu Anda; tujuannya adalah menyingkap produk tolak saat mulai kembali, bukan membuat tolok ukur.
Rumus praktis: buah yang dapat dijual per jam = buah yang diterima ÷ jam proses produktif. Laporkan berat per buah, isian, ukuran kulit, jendela proses, kondisi utilitas, penghentian terencana, dan laju produk tolak di samping hasilnya.
Pilih Berdasarkan Produk Jadi dan Risiko Pergantian Produk
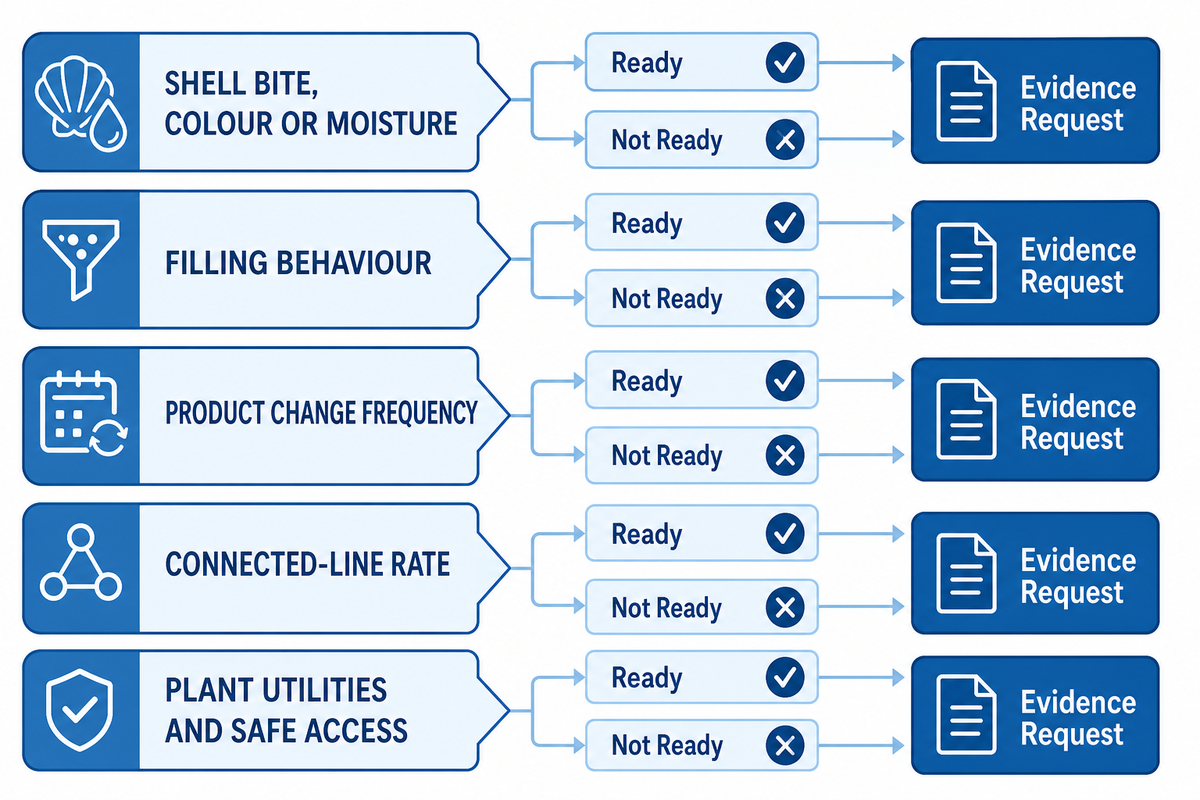
Peta Kesiapan Phoenix Roll 5 Poin
Gunakan peta bernama ini sebelum membandingkan penawaran harga: definisi produk, jendela isian, hambatan lini, pengaturan ulang sanitasi, dan bukti penerimaan. Jika satu poin belum diketahui, pertahankan proyek pada tahap penemuan, alih-alih mengubah asumsi yang belum pasti menjadi spesifikasi mesin.
Setelah peta proses dan dasar pengukuran tersedia, bandingkan konsep mesin dengan ringkasan produk. Pohon keputusan berikut menjaga pembahasan tetap berfokus pada hasil:
- Apakah kulit memerlukan sensasi gigitan, warna, atau jendela kadar air tertentu? Jika ya, prioritaskan bukti kendali pemanasan dan pendinginan sebelum kecepatan.
- Apakah isian mudah mengalir, berserat, berpartikel, atau kental? Jika tidak mudah mengalir, wajibkan uji depositor khusus resep dan rencana pembersihan.
- Apakah produk sering berganti? Jika ya, nilai akses tanpa alat, pemanggilan resep, waktu pencucian, dan pemisahan alergen, bukan hanya output nominal.
- Dapatkah stasiun hulu dan hilir mempertahankan laju produk baik yang sama? Jika tidak, tentukan ukuran hambatan atau rencanakan buffer, alih-alih membeli kecepatan lebih tinggi pada satu stasiun.
- Dapatkah pabrik menyediakan utilitas dan akses aman yang diperlukan? Pastikan fase listrik, mutu udara bertekanan, ventilasi, drainase, pelindung, dan ruang bebas perawatan bersama tim pabrik.
Otomatisasi tinggi dapat mengurangi penanganan berulang, tetapi juga dapat membuat resep yang belum dipahami gagal lebih cepat. Untuk permintaan, kestabilan isian, atau geometri produk yang belum pasti, alur uji coba semiotomatis mungkin menjadi langkah awal yang lebih baik. Saat membandingkan mesin phoenix roll otomatis, minta bukti berbasis resep dan beban pergantian produk sebelum menganggap otomatisasi sebagai pilihan bawaan. Tingkat otomatisasi yang tepat adalah tingkat yang menghasilkan pangan yang diterima dalam jendela operasi yang dapat dikendalikan.
Gunakan perbedaan EIA antara maksimum terukur dan output yang didemonstrasikan dalam referensi definisi kapasitas ini sebagai dorongan untuk membandingkan bukti dan risiko pergantian produk, sementara persyaratan hukum yang berlaku diserahkan kepada tim mutu dan otoritas setempat.
Pembeli industri dapat meminta setiap pemasok melampirkan laporan uji pabrik pada penawaran harga, lalu membandingkan jendela proses yang sama, bukan membandingkan janji.
Komisioning dan Perancangan Uji Coba
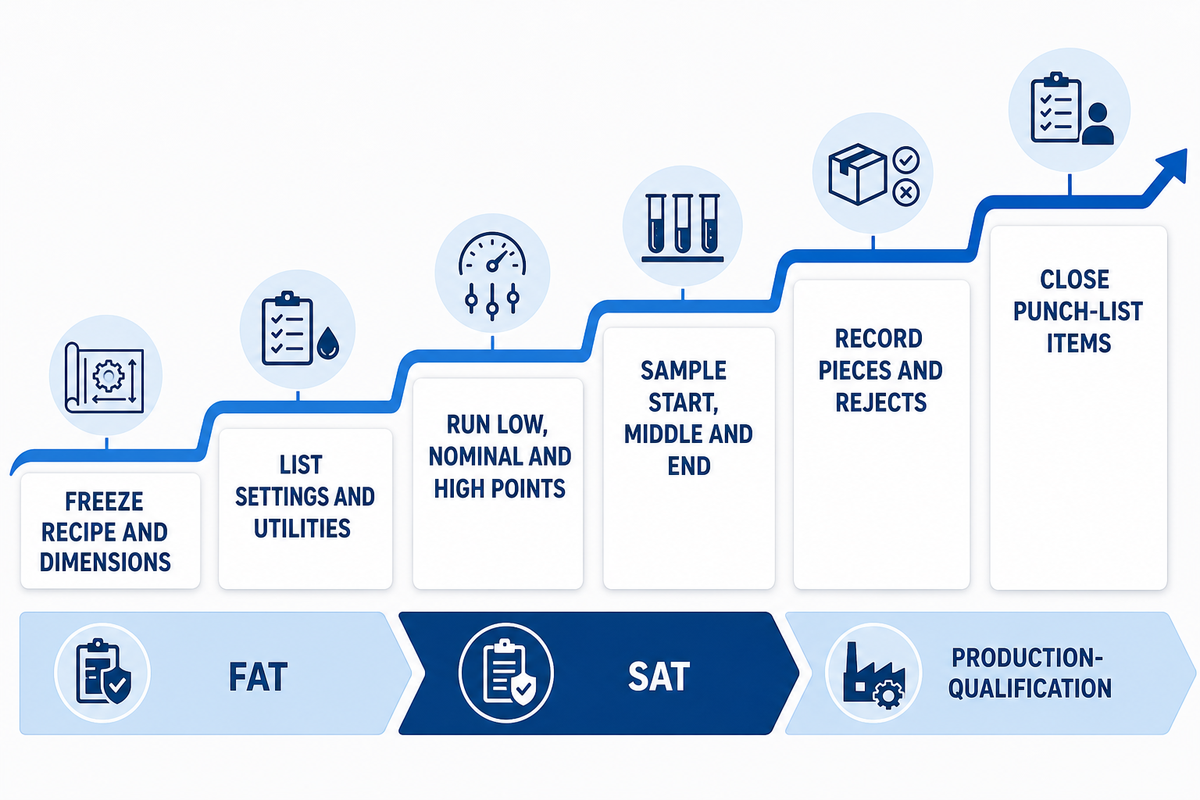
Komisioning harus mengubah janji menjadi bukti. Perlakukan factory acceptance testing (FAT), site acceptance testing (SAT), dan kualifikasi produksi sebagai kegiatan yang saling terkait tetapi berbeda. ISA-105 menjelaskan pemeriksaan kesiapan terstruktur, pelacakan daftar pekerjaan, dokumentasi, dan kriteria penyelesaian untuk pekerjaan FAT/SAT/SIT (seri standar ISA-105).
Bangun Protokol Uji Berbasis Resep
- Bekukan versi resep, lot bahan, dimensi kulit, dan metode persiapan isian.
- Cantumkan pengaturan mesin, pembacaan utilitas, dan status kalibrasi sebelum proses.
- Jalankan titik rendah, nominal, dan tinggi untuk pengaturan yang menentukan jendela proses.
- Ambil sampel pada awal, tengah, dan akhir proses; jangan hanya memilih buah yang menarik.
- Catat buah baik, setiap mode produk tolak, berat takaran, mutu sambungan, kerusakan kulit, dan intervensi operator.
- Tulis item daftar pekerjaan dengan penanggung jawab, tanggal jatuh tempo, metode uji ulang, dan bukti penutupan.
Definisi kapasitas EIA yang ditautkan di sini adalah referensi pengukuran untuk mengilustrasikan mengapa catatan komisioning harus menyatakan kondisinya dan membedakan maksimum terukur dari output yang didemonstrasikan (definisi kapasitas EIA). Referensi ini tidak menetapkan protokol hukum untuk lini ini. Periksa aturan terkini di pasar tujuan, lalu biarkan tim mutu dan otoritas setempat menentukan protokol yang berlaku.
Sertakan Seluruh Lini dalam Penerimaan
Satu mesin dapat lulus sementara lini gagal. Sertakan suplai ke depositor, kestabilan oven atau pemanasan, pendinginan, inspeksi, kecepatan pengemasan, pengaturan ulang pembersihan, dan beban kerja operator dalam catatan penerimaan. Jika pengemasan hilir menumpuk, laju kotor mesin bukan laju produk yang dapat dijual pabrik. Jika pergantian produk memerlukan waktu lebih lama daripada jendela produksi, model output mingguan harus menampilkan susut tersebut.
Atlas Gangguan: Retakan, Migrasi, dan Roll Tidak Merata
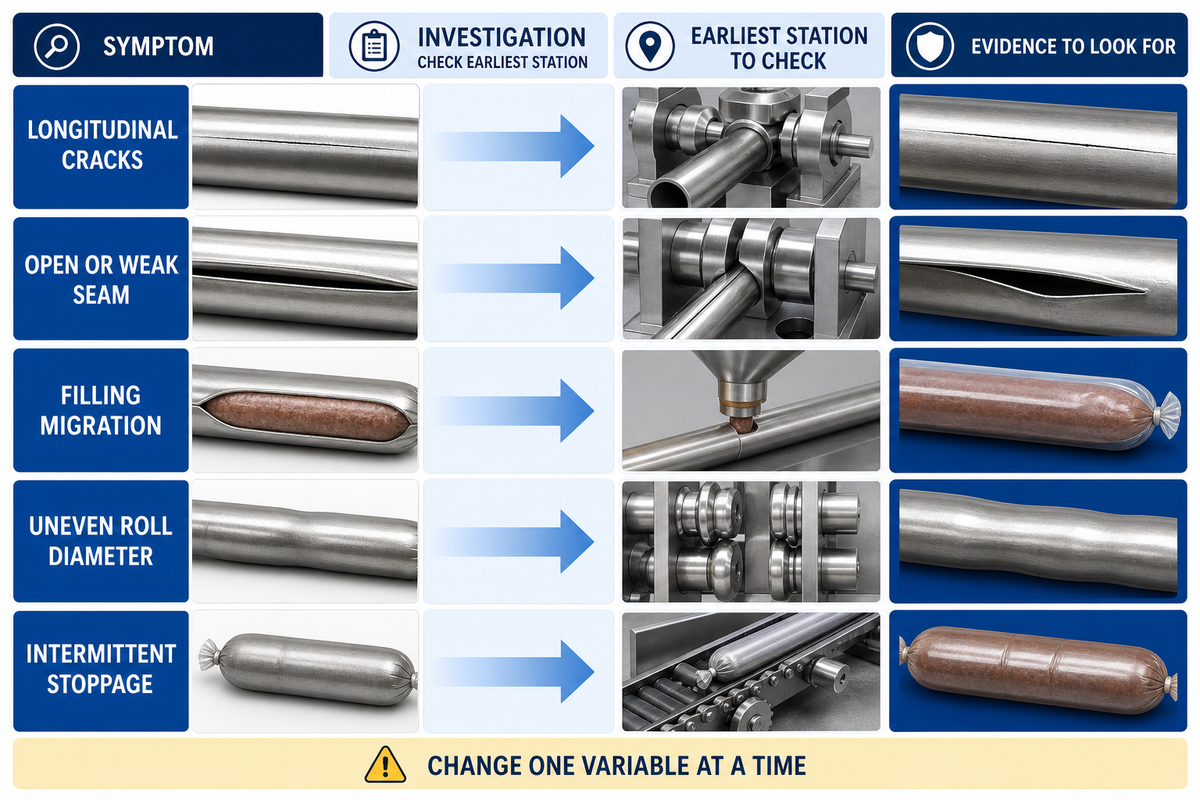
Gunakan atlas gangguan untuk mengubah gejala menjadi uji terkendali. Ubah satu variabel setiap kali dan simpan sampel yang menunjukkan kegagalan.
| Gejala yang Diamati | Jalur Investigasi yang Mungkin | Bukti yang Dikumpulkan |
|---|---|---|
| Retakan memanjang | Ketebalan kulit, kondisi pelepasan, gaya penggulungan, suhu kulit, dan takaran isian. | Foto penampang, massa kulit, catatan suhu, dan waktu setiap stasiun proses. |
| Sambungan terbuka atau lemah | Geometri tumpang tindih, kelenturan kulit, penempatan isian, dan waktu penutupan. | Sampel lebar sambungan, catatan pusat takaran, dan jumlah produk tolak per menit. |
| Migrasi isian | Suhu isian, viskositas, tekanan, ekor aliran saat pemutusan, dan keterlambatan pendinginan. | Jendela resep, metode viskositas, pengaturan nozel, dan jarak migrasi. |
| Diameter roll tidak merata | Keseragaman penakaran, penyelarasan pemandu, kadar air kulit, dan sinkronisasi rol. | Peta diameter di seluruh lajur dan sampel awal/tengah/akhir. |
| Penghentian terputus-putus | Penyumbatan, sensor kotor, variasi udara bertekanan, interlock keselamatan, atau cadangan di tahap hilir. | Riwayat alarm, tren utilitas, dan daftar periksa mulai kembali. |
Jangan “memperbaiki” retakan hanya dengan menaikkan kecepatan atau tekanan. Cara itu dapat menyembunyikan gejala sambil meningkatkan kerusakan isian atau risiko operator. Pertama-tama pisahkan apakah cacat dimulai sebelum pengisian, saat pengisian, selama penggulungan, atau selama pendinginan; kemudian uji ulang perubahan terkecil yang dapat membantah hipotesis utama.
Referensi pengolahan pangan yang ditelaah sejawat berguna sebagai latar belakang saat menentukan variabel tekstur, suhu, dan formulasi yang harus dimasukkan ke log gangguan; referensi ini tidak menggantikan uji mesin berbasis resep.
Selama uji coba pabrik, berikan kepada operator lembar laporan uji untuk sampel gagal, stasiun, pengaturan, dan hasil uji ulang; cara ini mengubah keluhan visual menjadi pemeriksaan produksi yang dapat diaudit.
Batas Higiene, Pergantian Alergen, dan Keselamatan Operator
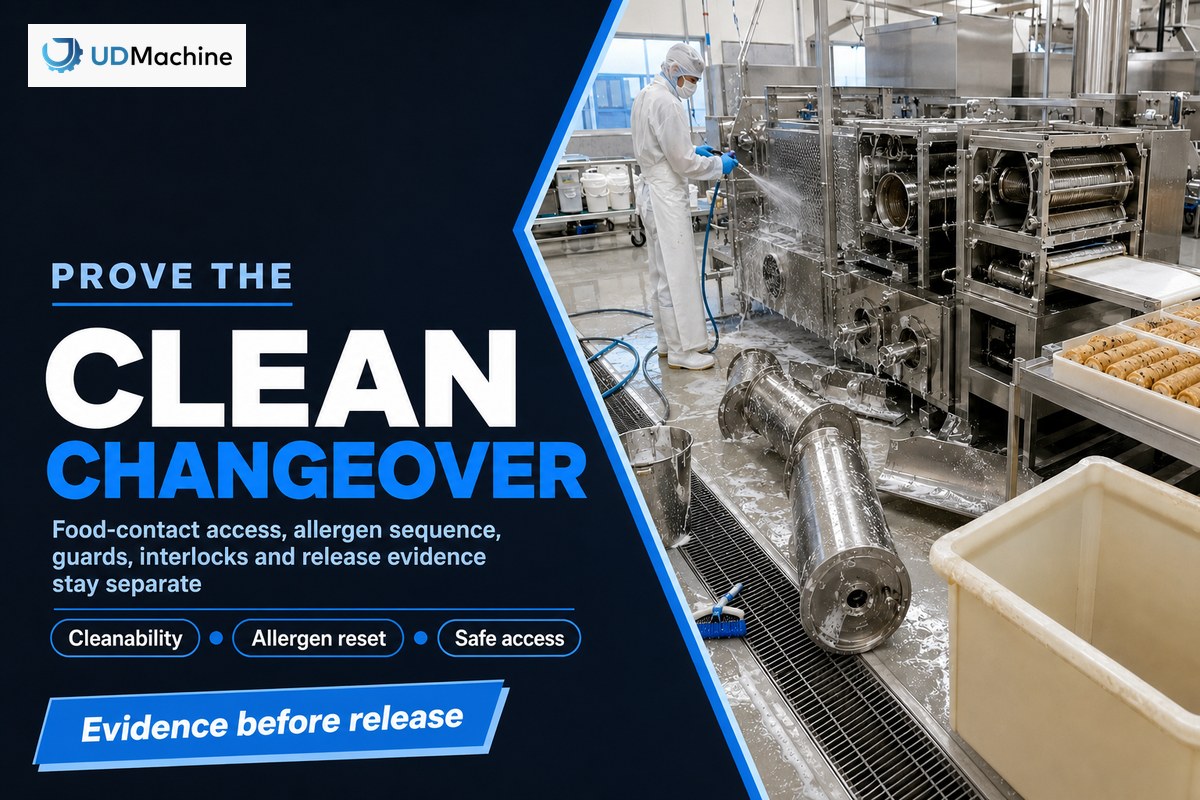
Higiene pangan dan keselamatan kerja beririsan dalam tata letak fisik, tetapi keduanya tidak dapat dipertukarkan. Bahkan permukaan yang mudah dibersihkan masih dapat membuat operator terpapar titik jepit; pelindung dapat melindungi operator sambil menciptakan area bayangan yang sulit dibersihkan. Tinjau kedua disiplin tersebut secara terpisah sebelum komisioning.
Pengendalian Higiene dan Alergen
Panduan sanitasi FSIS merupakan referensi perencanaan pemerintah untuk menjaga kondisi sanitasi di fasilitas pengolahan pangan (Panduan standar kinerja sanitasi FSIS). Untuk lini phoenix roll, terapkan prinsip tersebut melalui akses dan bukti: identifikasi permukaan yang bersentuhan dengan pangan, tetapkan metode pembersihan, nyatakan urutan alergen, periksa area yang sulit dijangkau, dan dokumentasikan keputusan pelepasan. Standar hukum yang berlaku bergantung pada pasar dan produk.
- Daftarkan setiap isian dan alergen yang ditangani lini tersebut.
- Tentukan langkah pembersihan kering, pembersihan basah, atau kombinasi tervalidasi untuk setiap zona kontak.
- Tetapkan titik inspeksi visual dan, bila diwajibkan, verifikasi dengan usap atau analisis.
- Catat waktu pembongkaran, alat yang diperlukan, produk yang hilang, dan pemeriksaan saat memulai kembali.
Pelindung dan akses perawatan
Minta pemasok mendemonstrasikan pelindung, interlock, tombol berhenti darurat, titik isolasi, dan akses aman selama pembersihan serta perawatan. Dokumen pelindung harus menunjukkan apa yang terjadi saat sensor terpicu, penutup dibuka, dan energi diisolasi. Simpan tinjauan keselamatan kerja bersama personel kompeten di pabrik; artikel ini tidak memberikan sertifikat atau menggantikan penilaian risiko setempat.
Susun RFQ yang Dapat Diterima
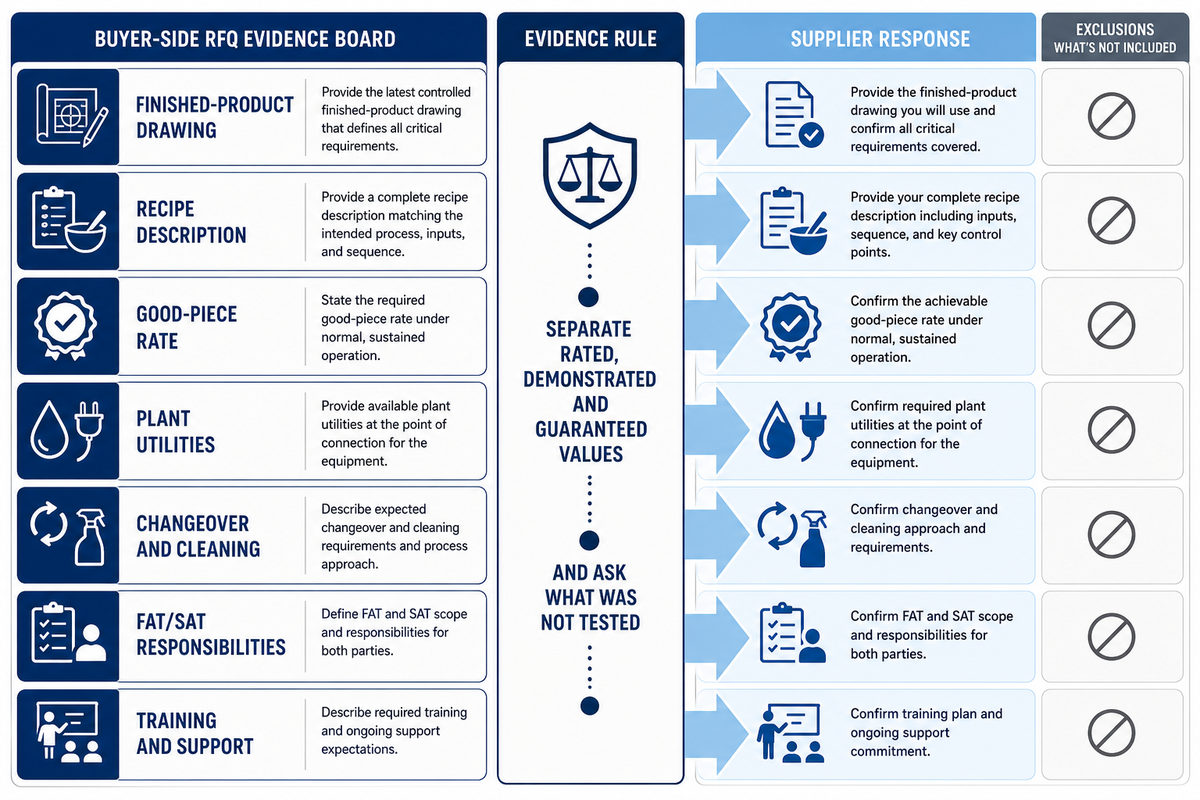
Permintaan penawaran harga yang kuat juga merupakan draf rencana penerimaan. Sertakan detail yang cukup agar dua pemasok harus menjawab pertanyaan yang sama:
- Gambar produk jadi, dimensi selubung, lokasi isian, dan target berat per buah.
- Deskripsi resep, metode viskositas, rentang ukuran partikel, rentang suhu, dan daftar alergen.
- Laju produk baik yang dipersyaratkan, durasi pengoperasian, definisi produk ditolak, dan metode pengambilan sampel.
- Kondisi kelistrikan, udara bertekanan, ventilasi, drainase, beban lantai, dan lingkungan.
- Urutan pergantian produk, metode pembersihan, waktu akses, dan persyaratan suku cadang.
- Tanggung jawab FAT/SAT, hasil yang harus diserahkan berupa video atau data, penyelesaian daftar temuan, dan bukti garansi.
- Pelatihan, manual, bahasa, dukungan jarak jauh, batas instalasi, dan perjalanan untuk commissioning.
Minta setiap pemasok memisahkan nilai “terukur”, “terdemonstrasi”, dan “dijamin”. Tanyakan apa yang tidak diuji. Keterbatasan yang jujur lebih berguna daripada angka yang tampak meyakinkan tanpa resep, utilitas, atau dasar penolakan. Kaitkan keputusan pembelian dengan bukti ini, bukan dengan judul kapasitas di katalog.
Untuk aspek validasi dan pencatatan RFQ, arahkan peninjau kualitas ke pembedaan EIA antara kapasitas terukur dan terdemonstrasi dalam referensi definisi kapasitas ini sebagai latar belakang, lalu dokumentasikan persyaratan pasar tujuan saat ini secara terpisah.
Wajibkan setiap pemasok menyertakan resep uji coba pabrik, log utilitas, dan identitas laporan pengujian, agar bagian pengadaan dapat menelusuri mesin phoenix roll yang ditawarkan hingga bukti yang ditinjau.
Aturan utama: Phoenix Roll Machine hanya dapat dipercaya jika hasil yang terikat formulasi dan layak jual berhasil melewati proses pengisian, pembersihan, tinjauan keselamatan, serta uji coba yang disaksikan.
Pilih pemasok mesin phoenix roll yang akan mendokumentasikan kondisi tersebut dalam penawaran dan catatan penerimaan, bukan sekadar mengirimkan harga dengan asumsi yang belum diuji.
Kapan Alur Phoenix Roll Menjadi Investasi yang Salah
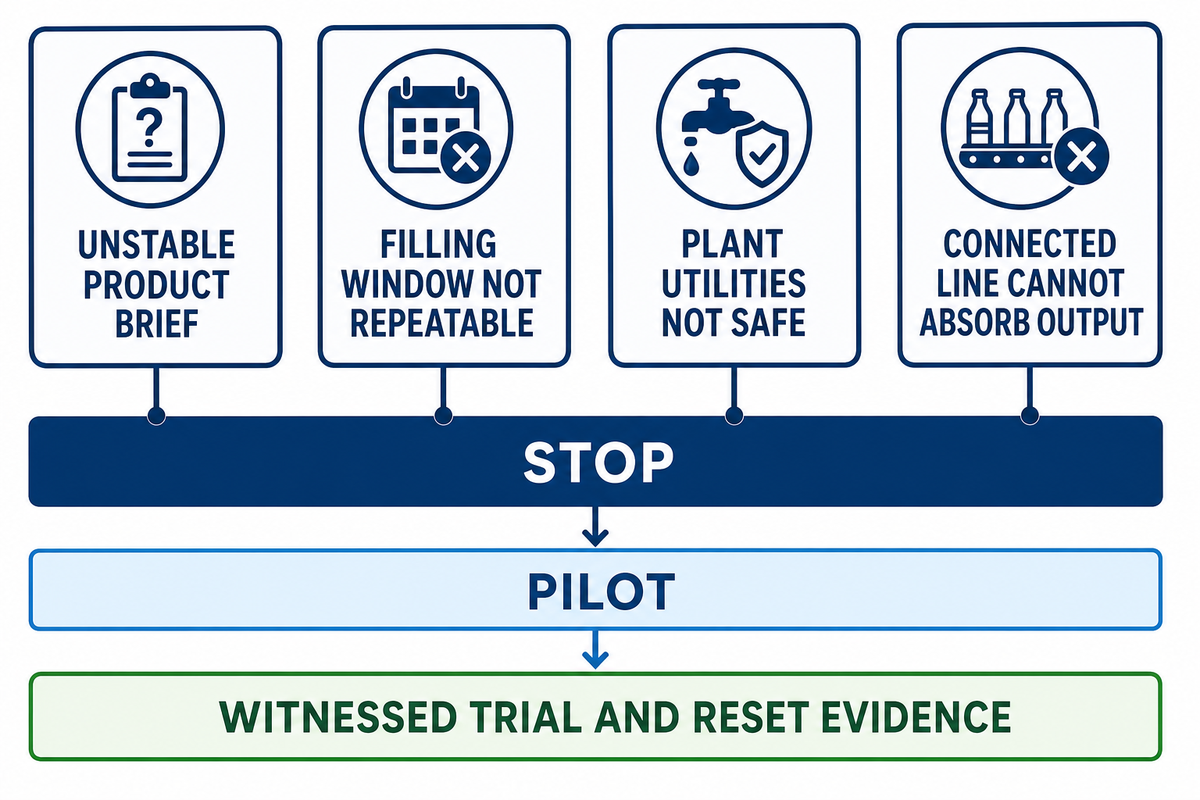
Jangan memaksakan alur ini ketika ringkasan produk belum stabil, isian tidak dapat mempertahankan rentang yang konsisten, pabrik tidak dapat menyediakan utilitas yang aman, atau lini terhubung tidak mampu menyerap hasilnya. Memilih uji coba yang lebih lambat, manufaktur kontrak, atau konsep pembentukan yang berbeda dapat melindungi peluncuran lebih baik daripada pembelian berkecepatan tinggi.
Sebelum berkomitmen, mintalah laporan uji coba pabrik dan jadwal utilitas terbaru dari pemasok; bukti yang belum terselesaikan menjadi alasan untuk mempertahankan proyek dalam tahap penemuan uji coba.
Bahasa kapasitas juga merupakan sinyal untuk berhenti: definisi kapasitas nameplate EIA mengingatkan bahwa maksimum terukur bersifat bersyarat dan tidak boleh dianggap sebagai hasil layak jual yang terdemonstrasi.
Demikian pula, jangan menganggap riwayat perusahaan atau pernyataan paten sebagai bukti hasil Anda di masa depan. UD Company menyatakan bahwa perusahaan tersebut didirikan pada 2003, menginvestasikan hampir RMB 200 juta di fasilitasnya di Xinyu, Jiangxi, mengoperasikan dua basis produksi, dan mengembangkan sendiri peralatan egg roll serta phoenix tail roll otomatis penuh. Perusahaan itu juga menyatakan bahwa serinya memiliki beberapa paten invensi dan diterima dengan baik di dalam maupun luar negeri. Klaim latar belakang ini berasal dari perusahaan; verifikasi bukti, cakupan, dan penerapannya saat uji tuntas pemasok.
Keputusan investasi terbaik adalah yang tetap bertahan setelah uji coba yang disaksikan, reset pembersihan, tinjauan keselamatan, dan model produksi mingguan yang realistis, bukan yang memiliki kapasitas utama terbesar.
Pertanyaan yang Sering Diajukan
Bagaimana tim pengadaan sebaiknya menggunakan panduan ini?
Gunakan sebagai lembar kerja pra-RFQ. Pertama, tetapkan definisi produk jadi dan rentang isian, lalu petakan setiap serah terima proses dan identifikasi titik hambatan yang mungkin. Selanjutnya, minta pemasok menjalankan uji coba terikat resep yang sama dan melaporkan hasil terukur, terdemonstrasi, serta diterima secara terpisah. Simpan bukti sanitasi, pelindung, pergantian produk, dan penyelesaian daftar temuan dalam berkas yang sama dengan penawaran komersial. Urutan ini membuat proposal dapat dibandingkan dan mengurangi risiko membeli mesin yang hanya berkinerja dalam kondisi pengganti skala laboratorium.
Apa yang harus dilampirkan pada catatan penerimaan akhir?
Lampirkan gambar produk dan revisi resep yang disetujui, pembacaan utilitas, catatan kalibrasi, waktu mulai dan selesai pengoperasian, hasil sampel, alasan penolakan, riwayat alarm, waktu reset pembersihan, dan daftar item terbuka. Sertakan foto atau ekspor data jika membantu peninjau mengulangi keputusan tersebut. Catatan harus menyatakan hasil mana yang merupakan demonstrasi pihak pertama, persyaratan mana yang berasal dari program keamanan pangan pembeli, dan item mana yang masih harus ditinjau berdasarkan keselamatan kerja setempat. Dokumen bertanda tangan tanpa masukan yang dapat ditelusuri ini sulit dipertahankan nantinya.
Apakah uji coba kecil berguna sebelum membeli lini yang sepenuhnya otomatis?
Uji coba berguna ketika geometri produk, perilaku isian, atau perkiraan permintaan masih belum pasti. Gunakan uji coba untuk menetapkan resep selubung, mengukur kestabilan takaran, mengamati retak dan migrasi, memperkirakan waktu pembersihan serta pergantian produk, dan mengidentifikasi titik hambatan pertama dalam alur terhubung. Uji coba harus menghasilkan catatan keputusan, bukan sekadar video demonstrasi: cantumkan revisi resep, pengaturan, pembacaan utilitas, buah yang diterima, produk ditolak, dan pertanyaan yang belum terselesaikan. Uji coba tidak dapat membuktikan waktu operasi jangka panjang atau kepatuhan setempat, tetapi dapat mencegah ketidaksesuaian mahal antara isian dan mekanisme penggulungan. Jika hasil uji coba lebih rendah daripada rencana komersial, perbarui model kapasitas sebelum meminta penawaran akhir. Jika hasilnya stabil, bawa pengukuran yang sama ke FAT dan SAT agar kriteria penerimaan tetap dapat ditelusuri dari sampel pertama hingga produksi terpasang.
Apa Itu Mesin Phoenix Roll?
Mesin phoenix roll adalah sistem pangan industri yang digunakan untuk membentuk dan menggulung selubung wafer atau egg roll, sering kali mengelilingi isian khusus resep. Nama ini bukan standar teknis universal, sehingga pembeli harus terlebih dahulu menetapkan produk jadi, geometri selubung, isian, tekstur, dan serah terima pengemasan. Hasil pencarian juga dapat merujuk pada sushi, spring roll, atau peralatan pembentukan gulungan yang tidak terkait; makna tersebut harus dikecualikan dalam permintaan penawaran harga.
Tambahkan target berat per buah, suhu isian, ukuran partikel, dan sambungan yang dapat diterima ke dalam ringkasan produk. Dengan demikian, pemasok dapat mendemonstrasikan proses yang sebenarnya, bukan menampilkan video selubung kosong sebagai bukti. Hal ini juga menjaga maksud perencanaan panduan ini tetap terpisah dari konten model dan penawaran di halaman solusi. Ringkasan yang sama memberi tim kualitas, teknik, dan pengadaan satu referensi bersama saat meninjau data uji coba, bukti pembersihan, catatan pelindung, dan proposal komersial akhir.
Bagaimana cara membandingkan kapasitas mesin phoenix roll?
Bandingkan jumlah buah baik yang diterima per jam produktif, bukan hanya maksimum terukur mesin. Cantumkan resep, ukuran selubung, isian, kondisi utilitas, durasi pengoperasian, penghentian yang direncanakan, dan jumlah penolakan di samping setiap hasil. Pisahkan kapasitas nameplate, laju kotor terdemonstrasi, dan laju layak jual. Uji coba yang disaksikan dengan isian nyata dan peralatan hilir yang terhubung merupakan perbandingan paling berguna karena mengungkap titik hambatan dan susut produksi yang dapat tersembunyi dalam pengujian singkat selubung kosong.
Apakah satu depositor dapat menangani setiap isian phoenix roll?
Tidak ada jawaban universal yang aman. Isian bubuk, serat, krim, dan partikulat berbeda dalam viskositas, sensitivitas suhu, ukuran partikel, risiko penyumbatan, dan respons geser. Minta uji coba dengan resep aktual Anda pada pengaturan rendah, nominal, dan tinggi. Catat berat takaran, ekor isian, kualitas sambungan, migrasi, dan waktu pembersihan. Jika pemasok hanya menguji air atau bahan pengganti yang encer, perlakukan hasil tersebut sebagai demonstrasi mekanis, bukan jaminan produksi.
Apa yang harus dicakup dalam uji penerimaan di pabrik?
Uji penerimaan di pabrik harus mengidentifikasi resep dan gambar produk yang dibekukan, mencantumkan pengaturan mesin serta pembacaan utilitas, menjalankan rentang sampel yang ditentukan, dan mencatat buah baik serta setiap mode penolakan. Sertakan status kalibrasi, alarm, intervensi operator, reset pembersihan, dan daftar temuan dengan penanggung jawab serta kriteria pengujian ulang. FAT tidak menghapus kebutuhan akan penerimaan di lokasi atau kualifikasi produksi ketika instalasi, utilitas, peralatan hilir, atau persyaratan kualitas setempat dapat mengubah hasil.
Mengapa wafer gulung berisi retak setelah uji coba selubung kosong yang berhasil?
Pengoperasian selubung kosong tidak mereproduksi beban, kontak kelembapan, perubahan suhu, atau waktu penutupan yang ditimbulkan oleh isian nyata. Retak dapat bermula dari ketebalan selubung yang tidak merata, gaya gulung yang terlalu agresif, isian yang terlalu dingin atau panas, takaran berlebih, tumpang tindih yang buruk, atau pendinginan yang terlambat. Simpan sampel gagal, petakan lokasi cacat, dan uji satu variabel setiap kali. Tujuannya adalah mengidentifikasi stasiun proses paling awal yang menimbulkan kelemahan.
Bagaimana validasi pergantian produk yang mengandung alergen dilakukan?
Mulailah dengan peta alergen dan urutan pembersihan tertulis untuk setiap zona yang bersentuhan dengan pangan, termasuk komponen depositor, pemandu, rol, dan permukaan pengumpulan. Tetapkan inspeksi visual serta metode usap atau analisis yang diwajibkan oleh program keamanan pangan pabrik. Catat alat pembongkaran, waktu pembersihan, kondisi pembilasan atau pengeringan, hasil inspeksi, dan persetujuan untuk memulai kembali. Persyaratan berbeda menurut pasar dan produk, jadi gunakan otoritas yang berlaku dan program sanitasi tervalidasi Anda, bukan janji pemasok yang bersifat umum.
Apakah paten membuktikan bahwa mesin phoenix roll akan berkinerja lebih baik?
Tidak. Catatan paten dapat menunjukkan bahwa suatu invensi atau mekanisme telah diklaim, tetapi tidak membuktikan kinerja produksi saat ini, ketahanan, kepatuhan kontak pangan, kualitas layanan, atau kesesuaian dengan resep Anda. Perlakukan bahasa paten sebagai salah satu masukan uji tuntas. Mintalah data uji coba terikat resep, gambar, informasi perawatan, bukti pelindung, dan kriteria penerimaan. Pernyataan paten pemasok atau “teknologi terdepan” harus tetap dikaitkan dengan sumbernya sampai diverifikasi secara independen.
Kapan saya harus meminta penawaran harga mesin phoenix roll?
Mintalah penawaran harga setelah Anda dapat menjelaskan produk jadi, selubung dan isian, target laju produk baik, utilitas, pergantian produk, sanitasi, dan bukti penerimaan. Harga tanpa masukan tersebut sulit dibandingkan karena pemasok mungkin menawar mesin, opsi, atau asumsi yang berbeda. Kirim ringkasan produk yang sama kepada setiap pemasok, minta mereka menandai nilai terukur dan terdemonstrasi, serta wajibkan daftar tertulis mengenai pengecualian, batas instalasi, pelatihan, dan hasil commissioning.
Referensi & Sumber
Sumber-sumber berikut hanya mendukung prinsip perencanaan; sumber tersebut tidak mensertifikasi lini phoenix roll atau menggantikan tinjauan regulasi setempat.
- Organisasi Pangan dan Pertanian: panduan kapasitas dan perencanaan pabrik
- Organisasi Pangan dan Pertanian: bab perencanaan peralatan pengemasan
- Administrasi Informasi Energi AS: definisi kapasitas nameplate
- International Society of Automation: seri standar ISA-105
- FSIS Departemen Pertanian AS: panduan standar kinerja sanitasi
Langkah berikutnya: gunakan daftar periksa di atas untuk menyiapkan RFQ yang terikat formulasi, lalu tinjau peralatan yang telah dikonfigurasi dan rincian penawaran harga di halaman solusi yang ditautkan di dekat bagian atas panduan ini. Minta diskusi kesesuaian proses.